
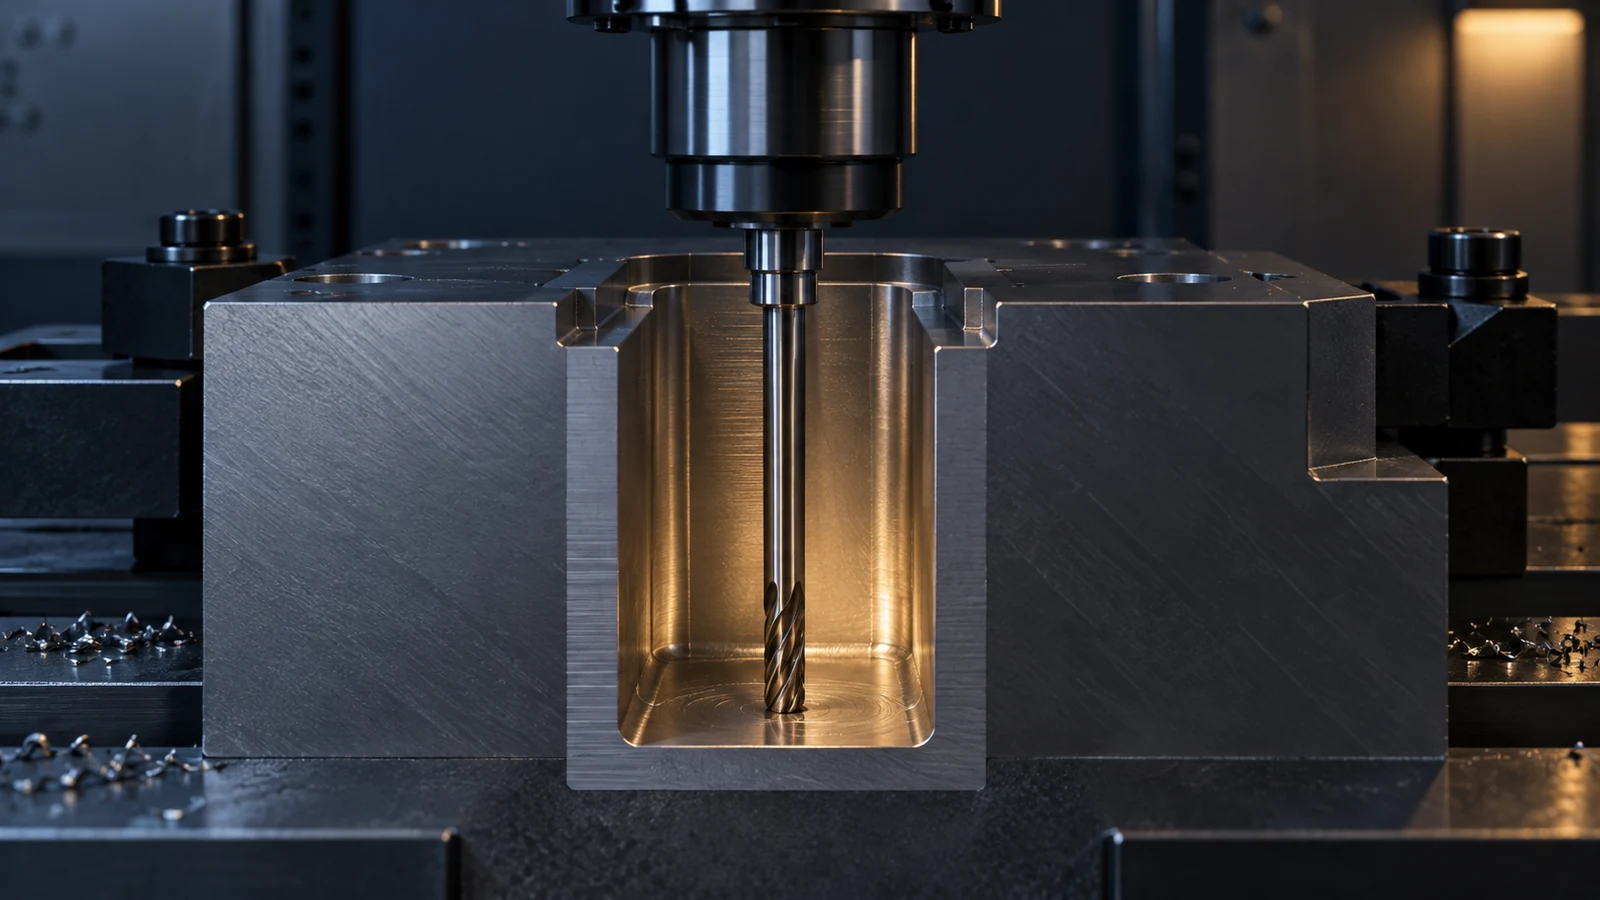
Una tasca profonda può sembrare semplice in una vista CAD: un'apertura, quattro pareti e un fondo. In macchina, la domanda critica può essere se un utensile da taglio e il suo portautensile riescono a entrare senza strisciare contro una parete, mentre l'utensile rimanente è sufficientemente rigido per finire la lavorazione. Il disegno raramente mostra questo spazio libero. La fresatura di tasche profonde merita quindi una propria revisione progettuale prima che un fornitore si impegni su un percorso utensile o che un acquirente confronti i preventivi.
Questo articolo riguarda l'accesso e le scelte progettuali per cavità profonde—non è una spiegazione generale della Processo di fresatura CNC. Mostra cosa ispezionare nel modello, quali modifiche geometriche hanno un impatto e quali prove richiedere alla fine. Nessun rapporto profondità-diametro è universalmente sicuro: materiale, macchina, utensile, portautensile, larghezza della feature, rigidità delle pareti e requisiti di finitura influenzano tutti la risposta.
Una vista in sezione dice più della profondità della tasca
Inizia con un taglio lungo il percorso più stretto dall'apertura al fondo finito. Segna la larghezza dell'apertura, la larghezza minima sotto qualsiasi sporgenza, la profondità totale, lo sformo o gradino delle pareti laterali, il raggio degli angoli interni, la transizione del fondo e la distanza dall'esterno del pezzo. Un'apertura nominalmente larga può nascondere un ripiano inferiore stretto che impedisce al portautensile scelto di scendere. Un fondo specificato solo come “piatto” può nascondere una regione funzionale che occupa un'area molto più piccola dell'intera cavità.
Poi segna la funzione. La tasca è una cavità di alleggerimento, una sede per guarnizione, una feature di posizionamento o un passaggio di flusso? Queste funzioni richiedono risultati diversi. Un fondo di alleggerimento può accettare segni visibili del percorso utensile; una superficie di tenuta può richiedere una superficie controllata e un metodo di ispezione. Se solo un breve segmento di parete guida un pezzo accoppiato, rendere ogni segmento di parete ugualmente stretto può imporre una strategia di finitura inutilmente lenta.
Un esempio illustrativo: un alloggiamento ha una cavità profonda per l'elettronica con due strette superfici di montaggio vicino alla base. Sono le superfici—non l'intero fondo—a posizionare l'assemblaggio. Se il disegno riesce a identificare separatamente quelle superfici, l'operatore può sgrossare la cavità per l'accesso e finire solo le regioni funzionali entro i limiti specificati. Questo è un esempio ipotetico di revisione progettuale, non un progetto di un cliente né una capacità dichiarata di JUCHENG.
Controlla l'intero assemblaggio dell'utensile, non solo la parte tagliente
I taglienti possono entrare tra le pareti mentre il gambo, la pinza, la prolunga o il portautensile no. Un controllo di raggiungibilità deve includere lo sbalzo dell'utensile, la lunghezza utile di taglio, l'ingombro del portautensile, la corsa della macchina, la posizione di attrezzatura e staffe e lo spazio libero durante avvicinamento e retrazione. Sul fondo di una cavità profonda, pochi gradi di inclinazione dell'utensile o un piccolo spallamento possono cambiare sostanzialmente lo spazio disponibile. Una simulazione del percorso utensile è utile per il rischio di collisione, ma non può dimostrare che il taglio rimarrà stabile sotto carico.
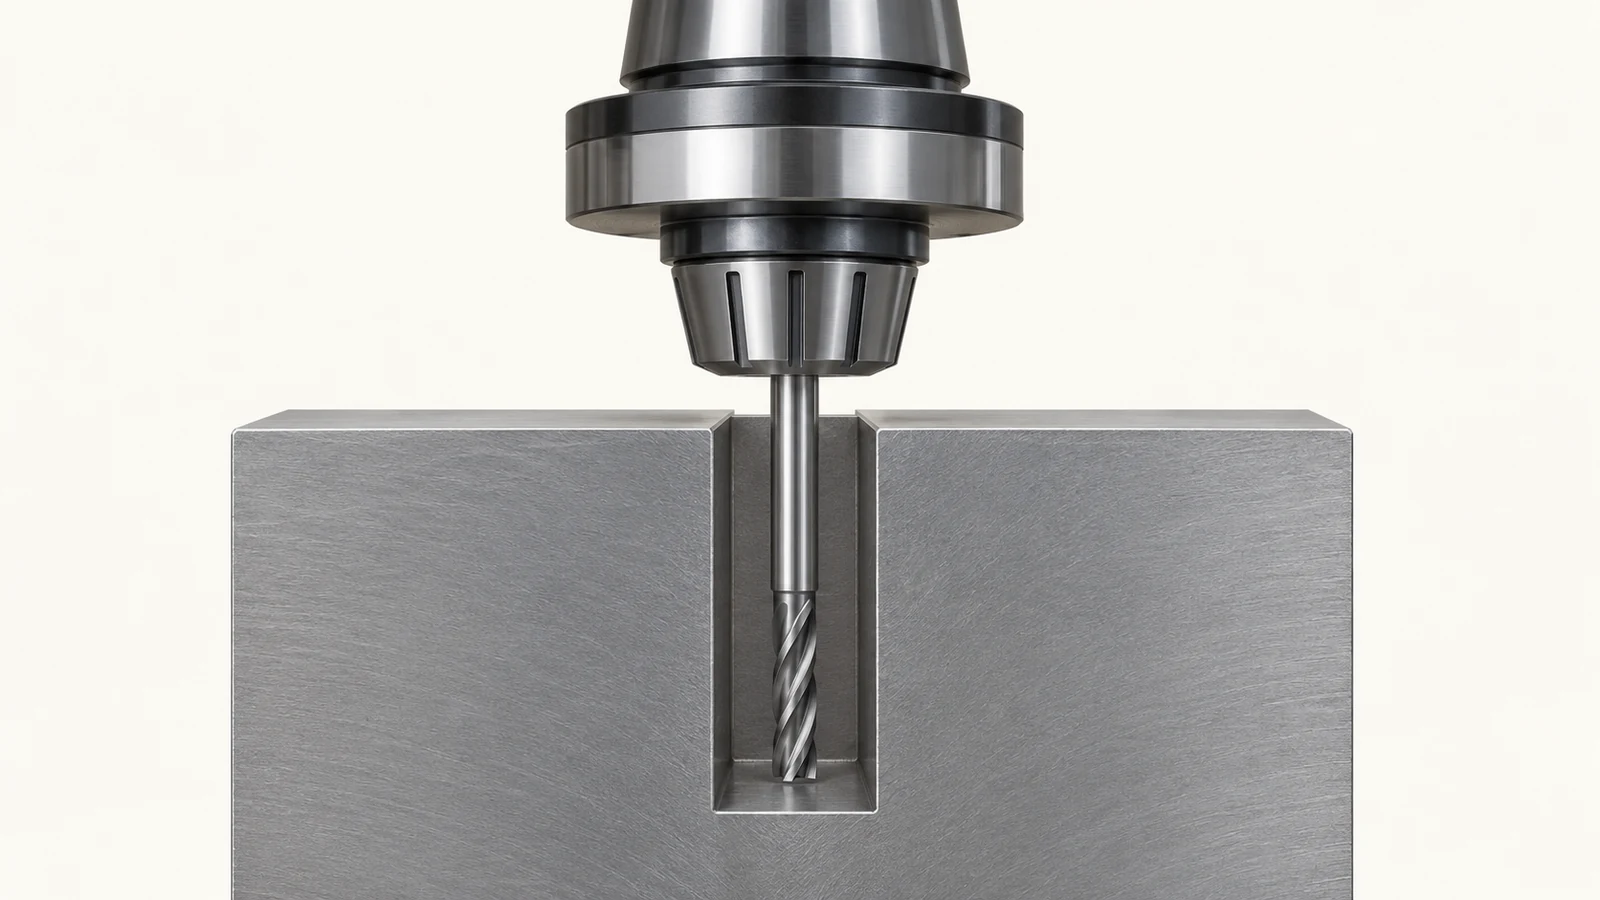
Il punto più profondo non è automaticamente il più difficile. Un utensile a lunga portata può entrare in una grande cavità ma incontrare comunque difficoltà a finire un piccolo angolo inferiore. La deflessione dell'utensile, le vibrazioni e la rastremazione delle pareti diventano più rilevanti man mano che la lunghezza non supportata aumenta. Ridurre solo l'avanzamento non è una soluzione universale; il processo potrebbe richiedere un tagliente più rigido, un portautensile diverso, una sequenza di sgrossatura modificata, una geometria modificata o un'operazione secondaria.
In una revisione del disegno, chiedere al fornitore di identificare la caratteristica minima che determina il diametro dell'utensile e la caratteristica che determina la portata richiesta. Potrebbero essere caratteristiche diverse. Questa distinzione impedisce che un piccolo raggio d'angolo non funzionale condizioni l'attrezzatura per l'intera tasca.
Cinque modifiche al disegno che possono salvare l'accesso
Una modifica di progetto proposta dovrebbe preservare la funzionalità. La tabella è un supporto decisionale, non una garanzia che una qualsiasi singola modifica ridurrà il costo o renderà producibile una particolare tasca.
| Modifica possibile | Cosa può migliorare | Cosa deve essere verificato prima |
|---|---|---|
| Aumentare un raggio d'angolo interno | Consente a un tagliente più grande e rigido di raggiungere l'angolo | Spazio libero per il pezzo accoppiato e per eventuali funzioni di spigolo vivo |
| Allargare l'apertura o una gola inferiore | Fornisce spazio per il gruppo utensile e per l'evacuazione dei trucioli | Resistenza delle pareti, ingombro e caratteristiche adiacenti |
| Aggiungere un alleggerimento locale in un angolo non funzionale | Separa l'accesso all'angolo dalla finitura della tasca principale | Tenuta, fatica, pulibilità e vincoli di assemblaggio |
| Dividere l'involucro o riprogettare la faccia di accesso | Trasforma una cavità nascosta in una o più aperture | Progettazione dei giunti, trasferimento dei datum, assemblaggio e rischio di perdite |
| Limitare le tolleranze strette alle superfici funzionali | Riduce l'estensione delle passate finali impegnative | Requisiti effettivi di posizionamento, tenuta e ispezione |
A volte nessuna di queste modifiche è accettabile. È un esito ingegneristico, non un fallimento del DFM. La discussione successiva riguarda quindi una soluzione fattibile, le sue ipotesi e le evidenze necessarie per accettare il pezzo. Se la profondità della tasca e lo spessore della parete sono vincolati, rivedere anche i fattori di costo della lavorazione invece di confrontare preventivi che potrebbero presupporre strategie di accesso diverse.
Lascia materiale dove supporta ancora il pezzo
Una tasca modifica la rigidità del grezzo man mano che viene asportato. Rimuovere presto tutto il materiale circostante può lasciare una parete alta o un fondo sottile vulnerabili al carico di serraggio e alla forza di taglio. Una soluzione pratica può stabilire prima i datum, sgrossare la maggior parte della cavità mentre il grezzo rimane supportato, liberare il materiale residuo con una fresa più piccola, quindi finire le pareti e le superfici critiche con un sovrametallo controllato. L'ordine va scelto per il pezzo reale; non esiste un'unica ricetta universale di sgrossatura e finitura.
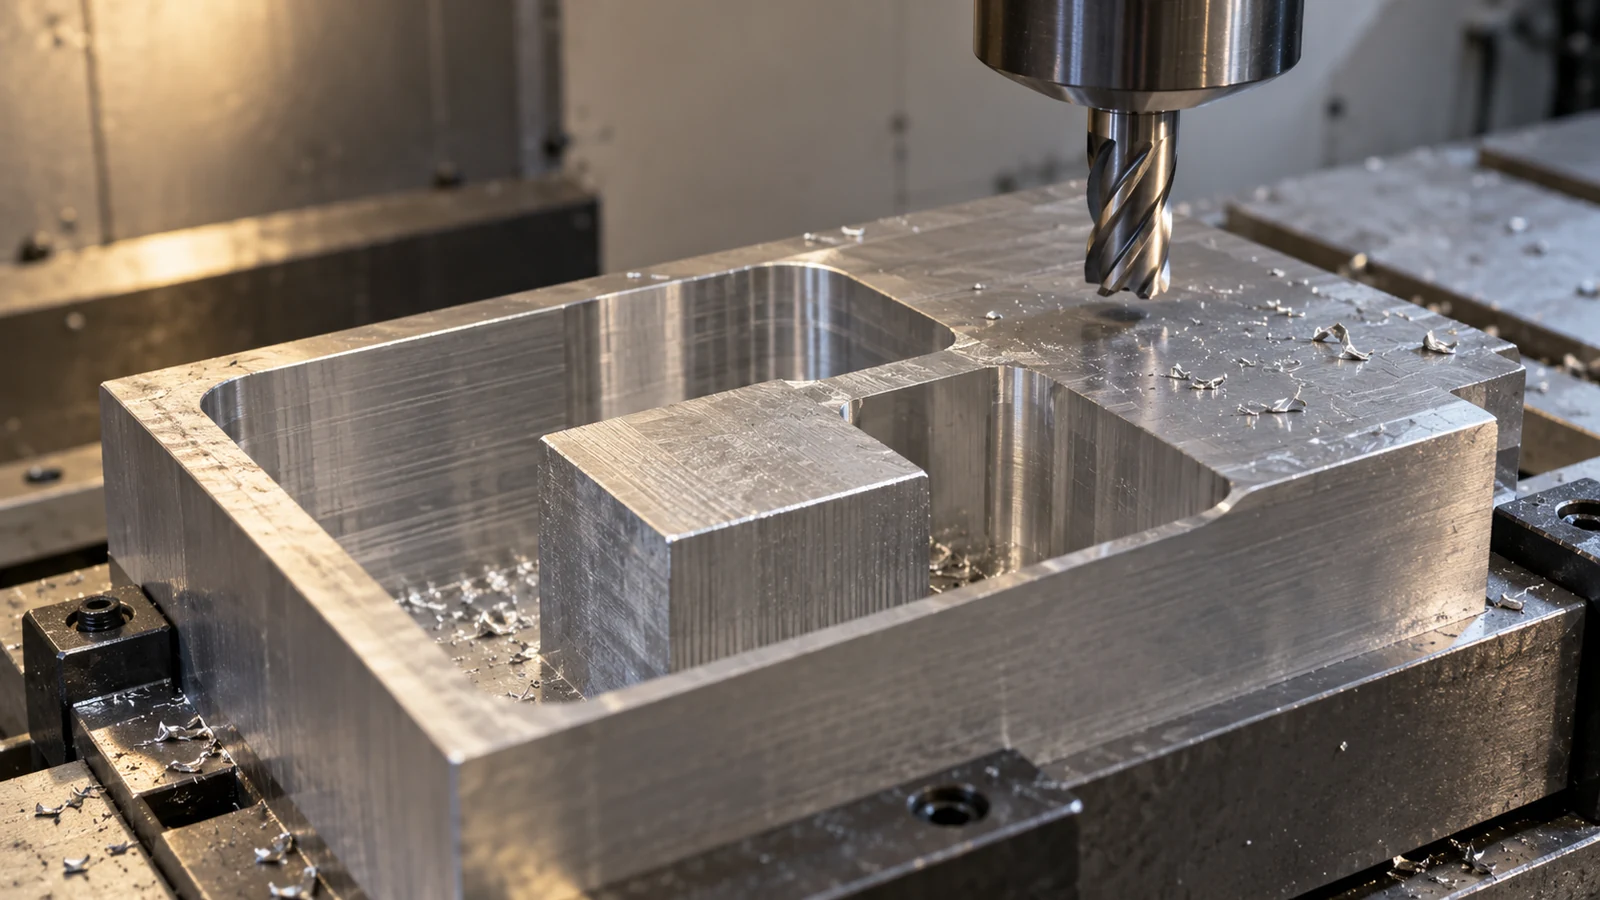
Il programmatore deve considerare dove l'ultima passata di sgrossatura lascia materiale non uniforme. Una fresa di finitura che alterna un impegno leggero e un impegno pesante negli angoli può produrre un risultato sulla parete diverso da una passata con sovrametallo uniforme. Un utensile lungo può amplificare tale differenza. Dove un fondo e una parete si incontrano, la forma dello spigolo specificata può essere importante quanto la profondità del fondo e la posizione della parete prese singolarmente.
L'attrezzatura di fissaggio fa parte della stessa sequenza. Una pressione di serraggio innocua prima dell'esecuzione della tasca può deformare il pezzo più sottile dopo l'asportazione del materiale; un pezzo rilasciato può ritornare elasticamente lontano dalla forma misurata nell'attrezzatura. Il più ampio Guida al processo di lavorazione CNC collega questo passaggio alla creazione dei datum, alla pianificazione dei setup e all'ispezione; una cavità profonda necessita comunque di una propria verifica di accesso e supporto.
L'evacuazione dei trucioli fa parte della decisione geometrica
In una tasca cieca, i trucioli non possono semplicemente cadere attraverso il pezzo. I trucioli accumulati possono essere ritagliati, danneggiare una parete, ostruire l'utensile o nascondere il fondo alla vista. La questione non è semplicemente se esista una linea di refrigerante; è se i trucioli possono essere evacuati dalla particolare geometria, dal materiale e dalla fase di taglio. Un'apertura stretta sopra una cavità inferiore ampia può intrappolare detriti anche quando l'accesso dell'utensile sembra possibile.
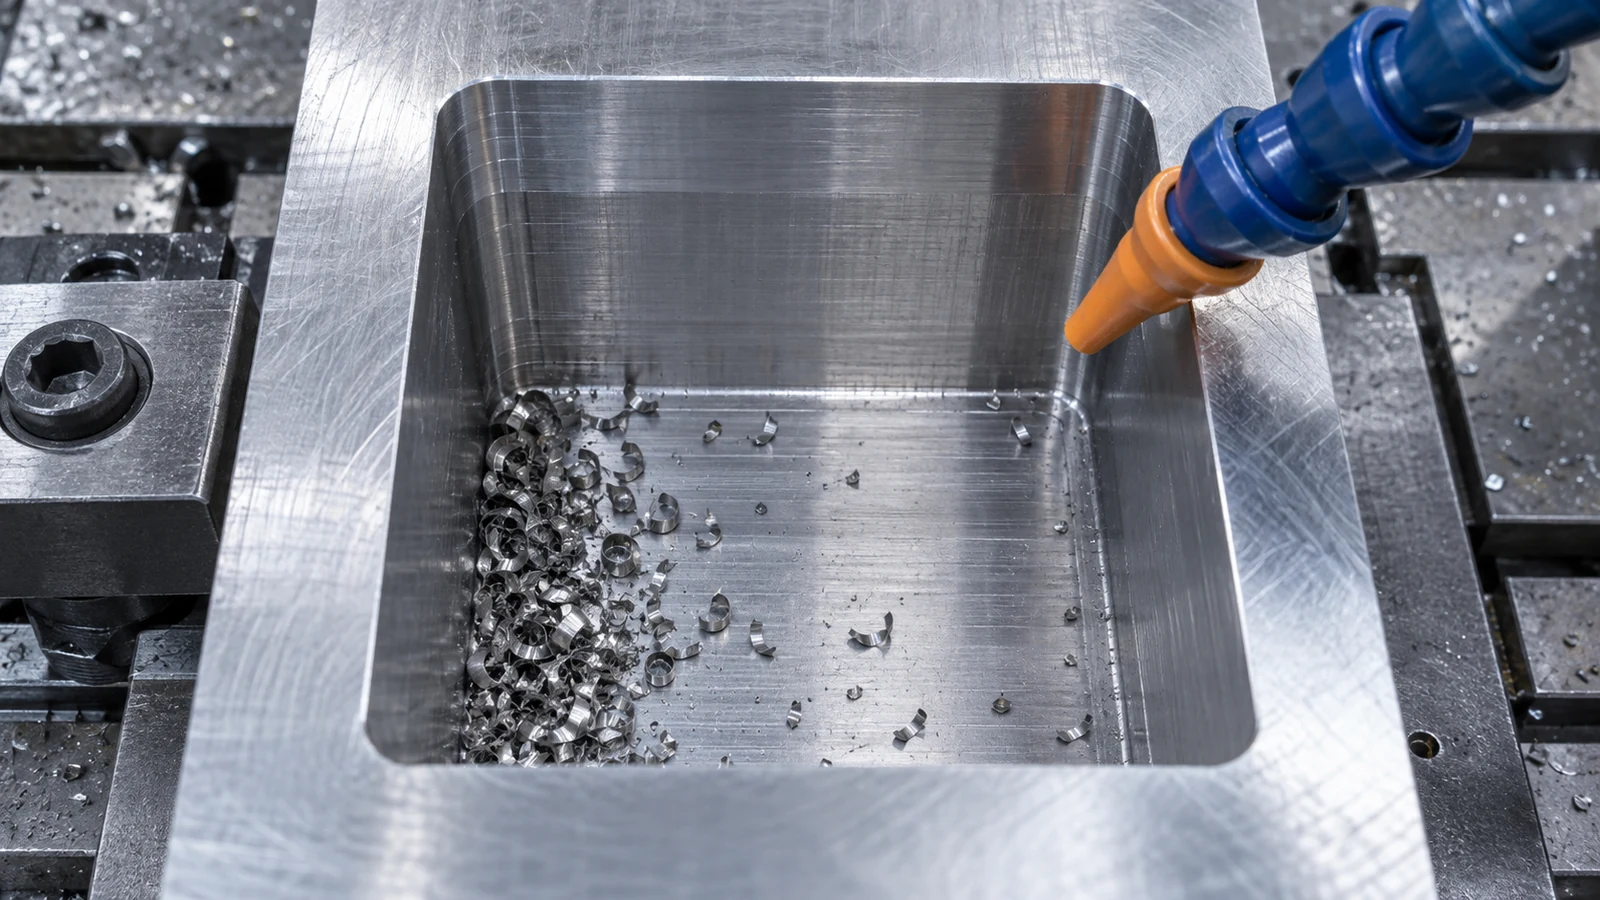
La forma del truciolo è importante. Alcuni materiali producono trucioli lunghi e filamentosi; altri producono frammenti corti o accumuli adesivi. Prima di scegliere un approccio di evacuazione è necessario conoscere la qualità e lo stato del materiale approvato, le restrizioni sul refrigerante e i requisiti di pulizia. Per un componente con passaggi interni, un controllo visivo dell'imboccatura aperta non è prova che il fondo o un foro trasversale siano puliti.
Se la tasca contiene successive operazioni di foratura o filettatura, considerare l'ordine. Un foro trasversale può fornire un percorso per i trucioli in una sequenza ma creare un'intersezione soggetta a bave in un'altra. Aggiungere uno scarico o un alleggerimento unicamente per la produzione è una modifica di progetto e richiede un'approvazione funzionale, non una decisione non documentata presa in officina.
Ispeziona la feature nello stato finito
Separare le caratteristiche che contano: dimensione dell'apertura, profondità rispetto al fondo funzionale, posizione della parete, raggio degli angoli, relazione fondo-datum, texture superficiale, condizione delle bave e pulizia. Non tutte richiedono lo stesso metodo di misurazione. Un calibro di profondità può rispondere a una semplice domanda sulla profondità ma non a un profilo di parete nascosto; una CMM può valutare la geometria accessibile solo con un setup di datum e una strategia di tastatura definiti. Se una sonda non può raggiungere un angolo inferiore, specificare come tale caratteristica sarà verificata prima dell'inizio della produzione.
Verificare anche la tempistica dell'ispezione. Una dimensione misurata mentre il pezzo è bloccato può differire dopo il rilascio. Un'operazione di rivestimento, sbavatura o pulizia può modificare l'accoppiamento o nascondere una superficie. Il disegno e i requisiti di acquisto dovrebbero definire se lo stato di accettazione è come lavorato o dopo la finitura. Per il contesto qualità a livello aziendale vedere la pagina qualità di JUCHENG; qualsiasi piano di misurazione, report o capacità specifico del progetto richiede comunque conferma.
Una revisione pratica del primo pezzo può confrontare la sezione programmata, la caratteristica reale e il disegno nello stesso sistema di datum. Se un fornitore riporta solo una singola “dimensione della tasca”, chiedere quale superficie è stata misurata, in quale stato e rispetto a quale datum. La risposta spesso rivela un fraintendimento prima di quanto faccia un'etichetta pass/fail.
Cosa inviare con una RFQ per tasche profonde
Inviare insieme il modello 3D controllato e la revisione del disegno. Identificare qualità e stato del materiale, quantità, stato di finitura, schema dei datum, le superfici della tasca realmente funzionali, i raggi degli angoli o gli alleggerimenti consentiti, la condizione accettabile di bave/pulizia e le evidenze di ispezione necessarie. Segnalare esplicitamente qualsiasi geometria non modificabile. Se una funzione può tollerare un'alternativa di progetto, invitare a proporre un'opzione quotata con la modifica evidenziata; non lasciare che sostituisca la baseline richiesta senza approvazione.
Quando si confrontano i preventivi, chiedere quali ipotesi ciascun fornitore ha fatto riguardo all'accesso dell'utensile, al gioco del portautensile, al numero di setup, alla lavorazione di rest material, al controllo dei trucioli e all'ispezione finale. Due prezzi possono differire perché i fornitori hanno interpretato diversamente un angolo inferiore nascosto o una tolleranza sul fondo—non perché uno abbia una macchina universalmente migliore. Una definizione chiara delle caratteristiche rende significativo il confronto dei costi e riduce la probabilità che la cavità finita sia tecnicamente lavorata ma inutilizzabile.