
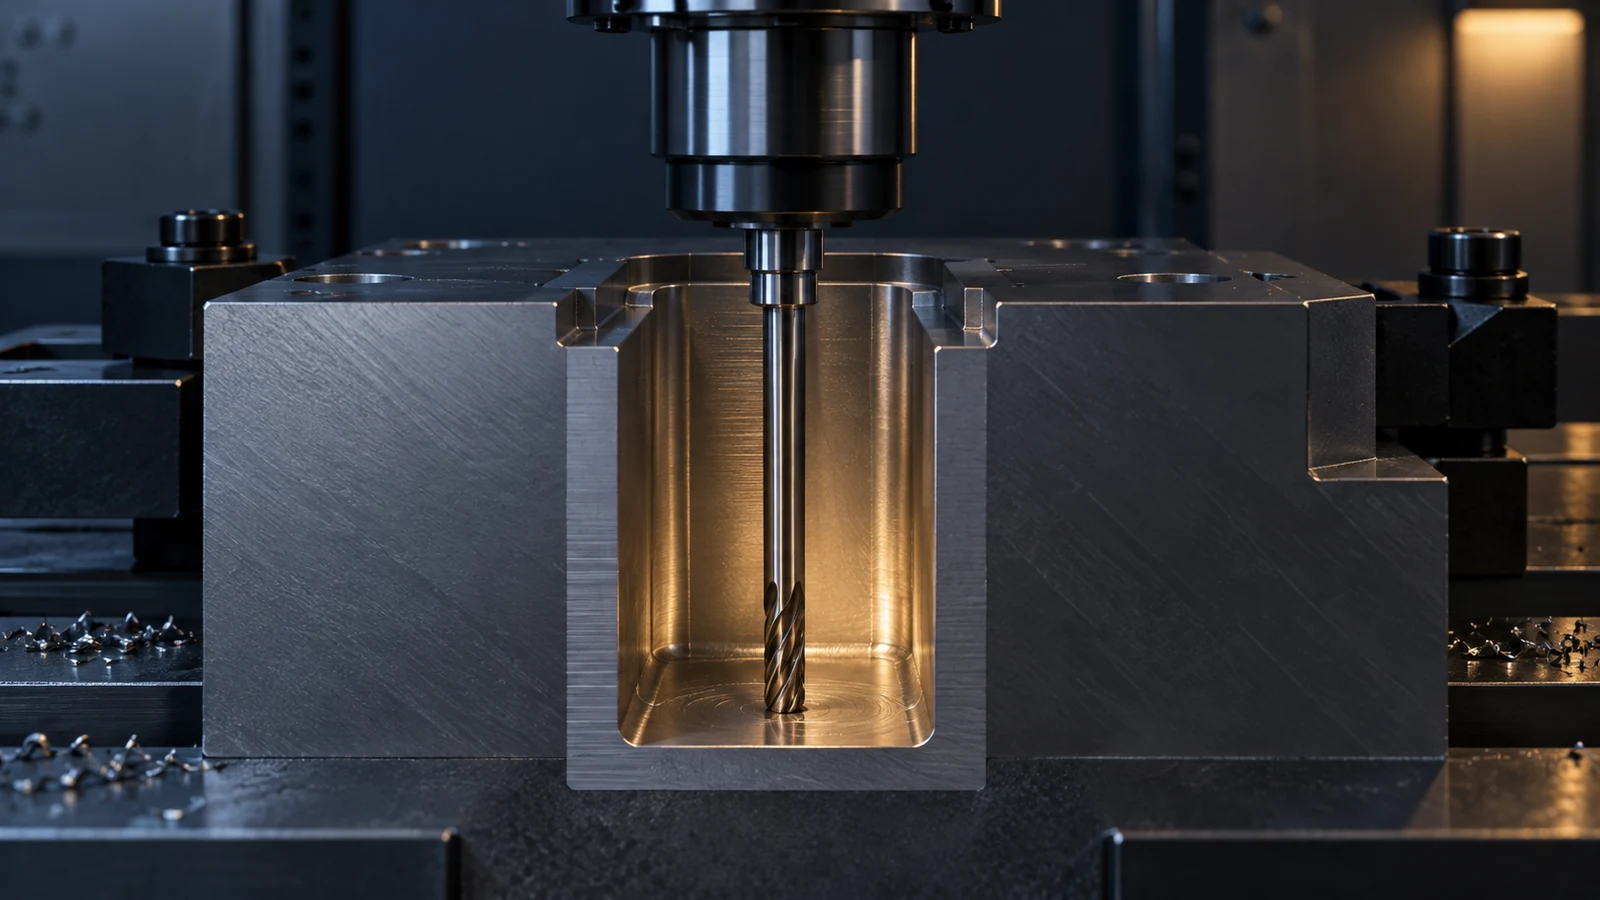
Eine tiefe Tasche kann in der CAD-Ansicht unkompliziert aussehen: eine Öffnung, vier Wände und ein Boden. In der Maschine kann die entscheidende Frage sein, ob ein Fräser und sein Halter einfahren können, ohne an einer Wand zu streifen, während das verbleibende Werkzeug steif genug ist, um das Merkmal fertig zu bearbeiten. Die Zeichnung zeigt diesen Freiraum selten. Das Tiefe-Taschen-Fräsen verdient daher eine eigene Konstruktionsprüfung, bevor ein Lieferant sich auf einen Werkzeugweg festlegt oder ein Käufer Angebote vergleicht.
Dieser Artikel befasst sich mit Zugänglichkeit und Konstruktionsentscheidungen für tiefe Kavitäten – nicht mit einer allgemeinen Erklärung der CNC-Fräsprozess. Er zeigt, was im Modell zu prüfen ist, welche Geometrieänderungen Hebelwirkung haben und welche Nachweise am Ende anzufordern sind. Kein Tiefen-Durchmesser-Verhältnis ist universell sicher: Werkstoff, Maschine, Werkzeug, Halter, Merkmalsbreite, Wandsteifigkeit und Oberflächenanforderung beeinflussen alle die Antwort.
Eine Schnittansicht sagt mehr als die Taschentiefe
Beginnen Sie mit einem Schnitt entlang des engsten Wegs von der Öffnung zum fertigen Boden. Markieren Sie die Öffnungsbreite, die Mindestbreite unter einem etwaigen Überhang, die Gesamttiefe, Wandschräge oder Absatz der Seitenwand, den Innenradius der Ecke, den Bodenübergang und den Abstand zur Außenseite des Teils. Eine nominell breite Mündung kann eine schmale untere Stufe verbergen, die den gewählten Halter am Absenken hindert. Ein nur als “eben” spezifizierter Boden kann einen funktionalen Bereich verbergen, der eine viel kleinere Fläche einnimmt als die gesamte Kavität.
Markieren Sie dann die Funktion. Ist die Tasche eine Gewichtserleichterungskavität, eine Dichtungsnut, ein Positioniermerkmal oder ein Strömungskanal? Diese Funktionen verlangen unterschiedliche Ergebnisse. Ein Gewichtserleichterungsboden kann sichtbare Werkzeugwegspuren akzeptieren; eine Dichtfläche kann eine kontrollierte Oberfläche und eine Prüfmethode erfordern. Wenn nur ein kurzer Wandabschnitt ein Gegenstück führt, kann das gleichmäßig enge Ausführen aller Wandabschnitte eine unnötig langsame Schlichtstrategie erzwingen.
Ein anschauliches Beispiel: Ein Gehäuse hat eine tiefe Elektronikkavität mit zwei schmalen Montageflächen nahe ihrem Boden. Die Flächen – nicht der gesamte Boden – positionieren die Baugruppe. Wenn die Zeichnung diese Flächen separat ausweisen kann, kann der Zerspaner die Kavität für den Zugang schruppen und nur die funktionalen Bereiche auf ihre spezifizierten Grenzen schlichten. Dies ist ein hypothetisches Konstruktionsprüfungsbeispiel, kein Kundenprojekt und keine angegebene JUCHENG-Fähigkeit.
Prüfen Sie die gesamte Werkzeugbaugruppe, nicht nur die Schneide allein
Die Schneidkanten können zwischen die Wände passen, während der Schaft, die Spannzange, die Verlängerung oder der Halter dies nicht können. Eine Reichweitenprüfung sollte den Werkzeugüberstand, die nutzbare Schneidläge, die Halterkontur, den Maschinenverfahrweg, die Position von Vorrichtung und Spannmittel sowie den Freiraum beim Anfahren und Zurückziehen umfassen. Am Grund eines tiefen Hohlraums können wenige Grad Werkzeugneigung oder eine kleine Schulter den verfügbaren Raum erheblich verändern. Eine Werkzeugweg-Simulation ist nützlich für das Kollisionsrisiko, aber sie kann nicht belegen, dass der Schnitt unter Last stabil bleibt.
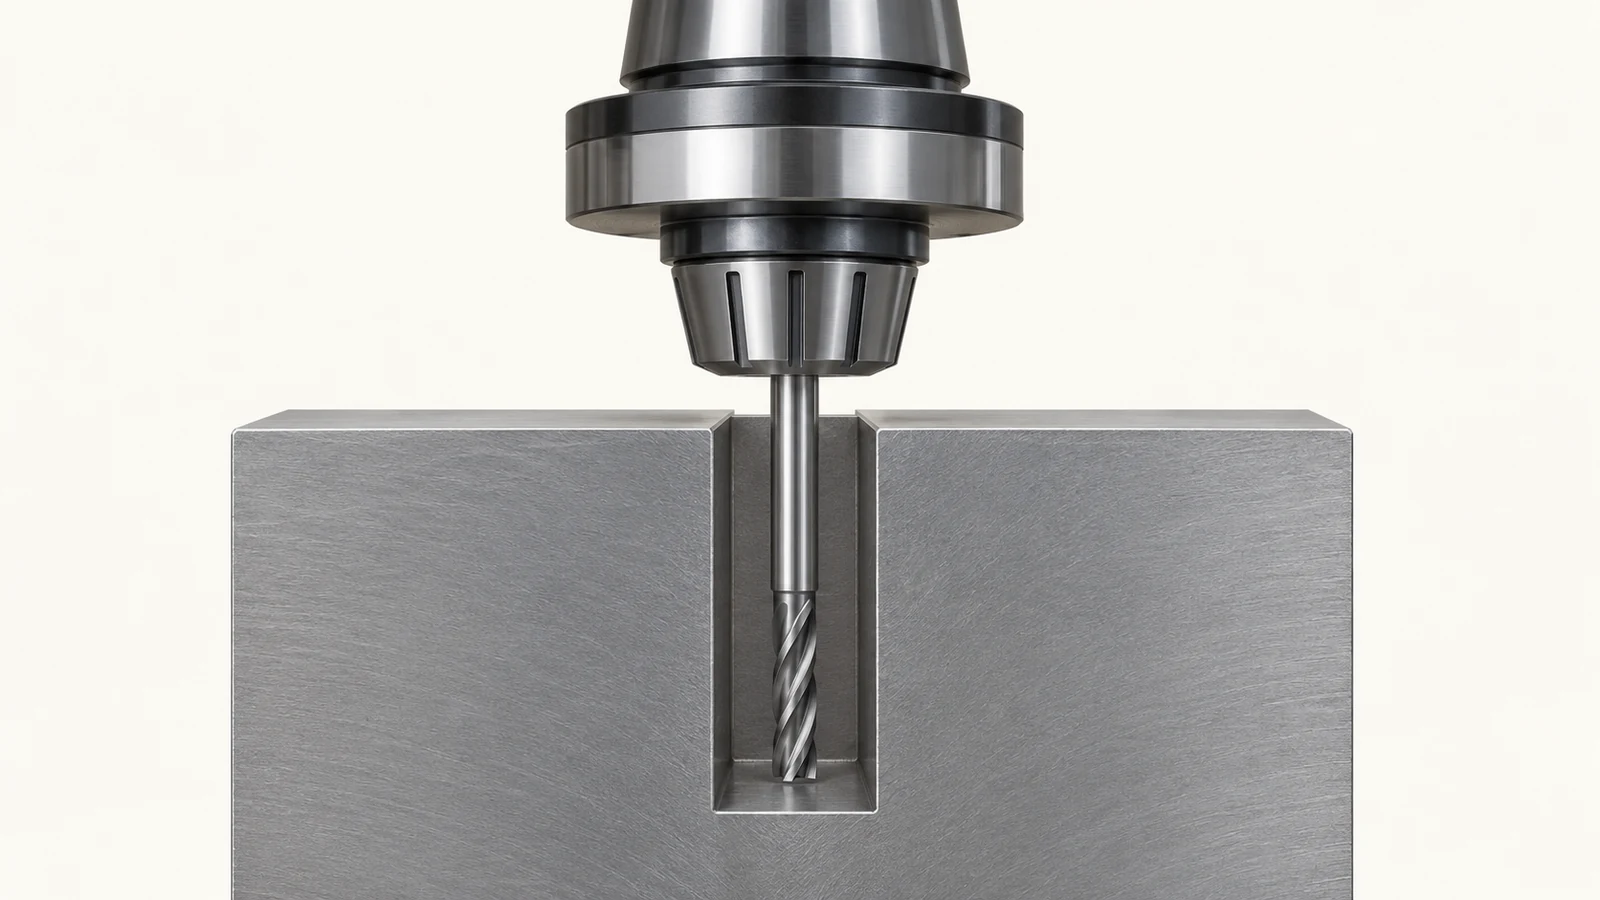
Der tiefste Punkt ist nicht automatisch der schwierigste. Ein Werkzeug mit großer Reichweite kann in einen großen Hohlraum einfahren, aber dennoch Schwierigkeiten haben, eine kleine untere Ecke fertigzustellen. Werkzeugdurchbiegung, Vibration und Wandverjüngung werden relevanter, je größer die ungestützte Länge wird. Allein den Vorschub zu reduzieren ist keine universelle Lösung; der Prozess kann einen steiferen Fräser, einen anderen Halter, eine geänderte Rohteilfolge, eine angepasste Geometrie oder eine Zweitoperation erfordern.
Bei einer Zeichnungsprüfung sollte der Lieferant das kleinste Merkmal benennen, das den Werkzeugdurchmesser bestimmt, und das Merkmal, das die erforderliche Reichweite bestimmt. Es kann sich um unterschiedliche Merkmale handeln. Diese Unterscheidung verhindert, dass ein kleiner, funktionsloser Eckradius die Werkzeugauswahl für die gesamte Tasche diktiert.
Fünf Zeichnungsänderungen, die den Zugang retten können
Eine vorgeschlagene Konstruktionsänderung sollte die Funktion erhalten. Die Tabelle ist eine Entscheidungshilfe, kein Versprechen, dass eine einzelne Änderung die Kosten senkt oder eine bestimmte Tasche fertigbar macht.
| Mögliche Änderung | Was sie verbessern kann | Was zuerst geprüft werden muss |
|---|---|---|
| Einen Innen-Eckradius vergrößern | Ermöglicht einem größeren, steiferen Fräser, die Ecke zu erreichen | Freiraum für das Gegenstück und etwaige Scharfkant-Funktion |
| Die Öffnung oder einen unteren Hals erweitern | Schafft Platz für die Werkzeugbaugruppe und den Späneabtransport | Wandstärke, Hüllkontur und angrenzende Merkmale |
| Eine lokale Freistellung an einer funktionslosen Ecke hinzufügen | Trennt den Eckenzugang von der Fertigbearbeitung der Haupttasche | Dichtheit, Ermüdung, Reinigbarkeit und Montagezwänge |
| Das Gehäuse teilen oder die Zugangsfläche neu gestalten | Verwandelt einen verborgenen Hohlraum in ein oder mehrere offene Merkmale | Fügedesign, Bezugsübertragung, Montage und Leckagerisiko |
| Enge Toleranzen auf funktionale Auflageflächen beschränken | Verringert den Umfang anspruchsvoller Schlichtdurchgänge | Tatsächliche Positionierungs-, Dichtungs- und Prüfanforderungen |
Manchmal ist keine dieser Änderungen akzeptabel. Das ist ein Konstruktionsergebnis, kein Versagen von DFM. Die nächste Diskussion dreht sich dann um einen machbaren Weg, seine Annahmen und die Nachweise, die zur Abnahme des Teils erforderlich sind. Wenn Tiefe der Tasche und Wandstärke eingeschränkt sind, ebenfalls prüfen Kostentreiber der Bearbeitung anstatt Angebote zu vergleichen, die möglicherweise unterschiedliche Zugangsstrategien voraussetzen.
Lassen Sie Material dort, wo es das Teil noch stützt
Eine Tasche verändert die Steifigkeit des Rohlings während der Bearbeitung. Wird das umgebende Material frühzeitig vollständig entfernt, kann eine hohe Wand oder ein dünner Boden gegenüber Spannlast und Schnittkraft anfällig werden. Ein praktikabler Weg kann sein, zuerst Bezüge zu schaffen, den größten Teil des Hohlraums zu schruppen, solange der Rohling noch gestützt ist, Restmaterial mit einem kleineren Fräser zu räumen und dann kritische Wände und Auflageflächen mit kontrolliertem Aufmaß zu schlichten. Die Reihenfolge sollte für das tatsächliche Teil gewählt werden; es gibt kein einziges universelles Schrupp-Schlicht-Rezept.
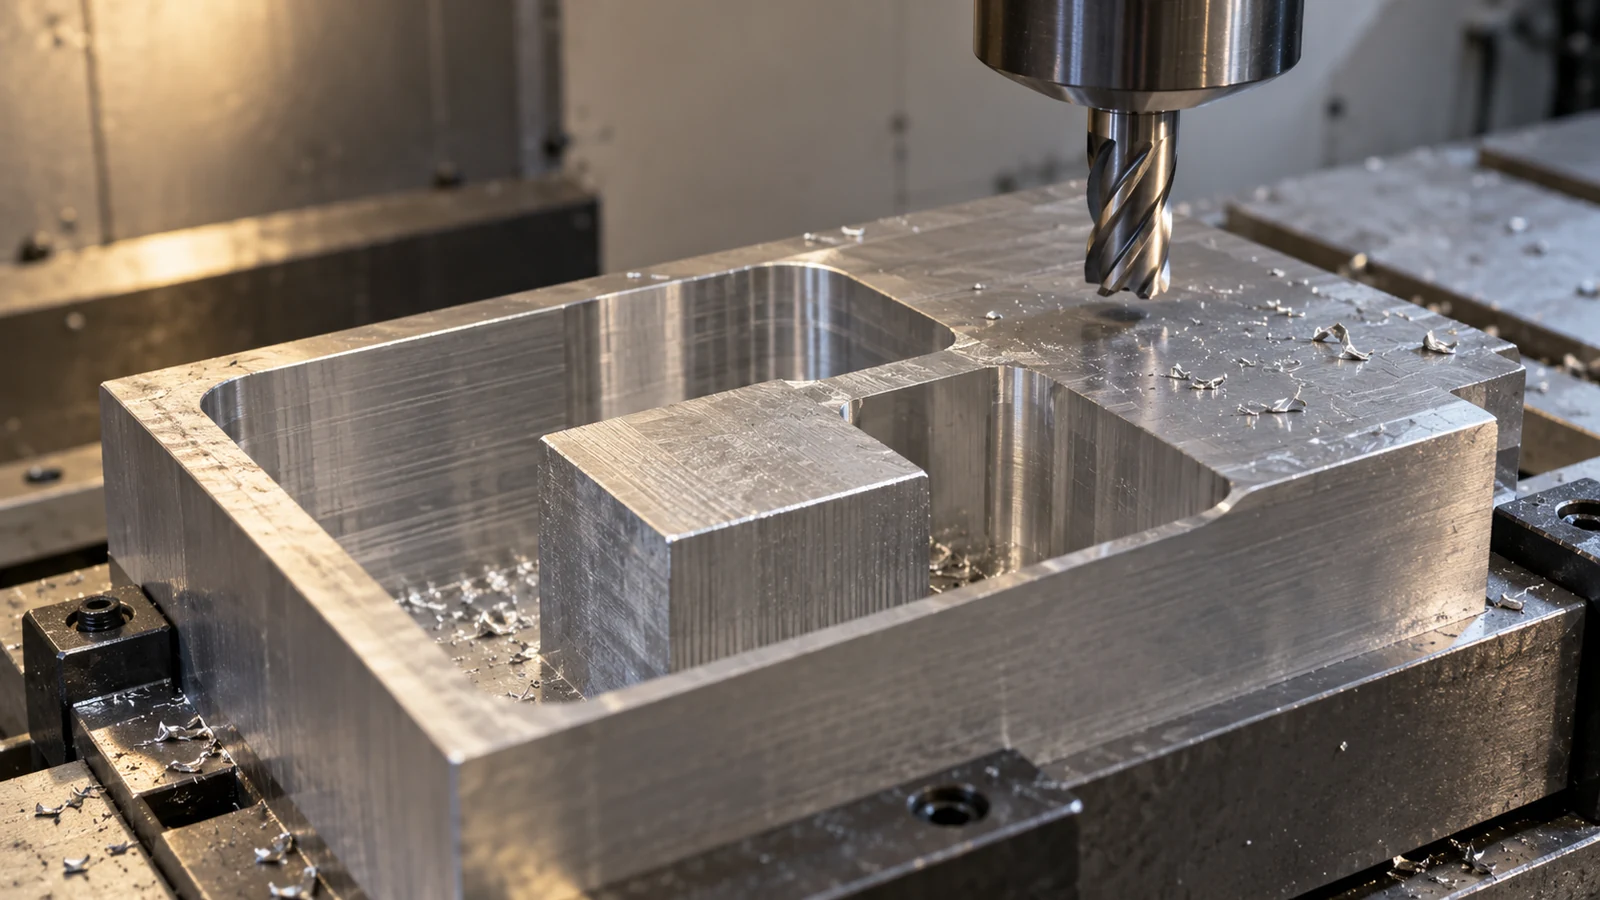
Der Programmierer sollte berücksichtigen, wo der letzte Schruppdurchgang ungleichmäßiges Aufmaß hinterlässt. Ein Schlichtfräser, der zwischen leichtem Eingriff und starkem Eckeneingriff wechselt, kann ein anderes Wandlergebnis erzeugen als ein Durchgang durch gleichmäßiges Aufmaß. Ein langes Werkzeug kann diesen Unterschied verstärken. Wo Boden und Wand aufeinandertreffen, kann die spezifizierte Eckenform ebenso wichtig sein wie die einzelne Bodentiefe und Wandlage.
Die Werkstückaufspannung ist Teil derselben Abfolge. Spanndruck, der vor dem Taschenfräsen unbedenklich ist, kann das dünnere Teil nach dem Materialabtrag verformen; ein freigegebenes Teil kann sich von der in der Vorrichtung gemessenen Form wegverformen. Der übergeordnete Leitfaden zum CNC-Bearbeitungsprozess verbindet diesen Schritt mit der Bezugserstellung, der Aufspannplanung und der Prüfung; ein tiefer Hohlraum benötigt weiterhin seine eigene Überprüfung von Zugang und Stützung.
Die Späneabfuhr ist Teil der Geometrieentscheidung
In einer Sacktasche können Späne nicht einfach durch das Teil fallen. Angesammelte Späne können wieder zerspannt werden, eine Wand beschädigen, das Werkzeug behindern oder den Taschenboden dem Blick entziehen. Die Frage ist nicht nur, ob eine Kühlmittelleitung vorhanden ist; entscheidend ist, ob Späne aus der jeweiligen Geometrie, dem Material und der Bearbeitungsstufe entfernt werden können. Eine enge Öffnung über einem breiten unteren Hohlraum kann Rückstände einschließen, selbst wenn der Werkzeugzugang möglich erscheint.
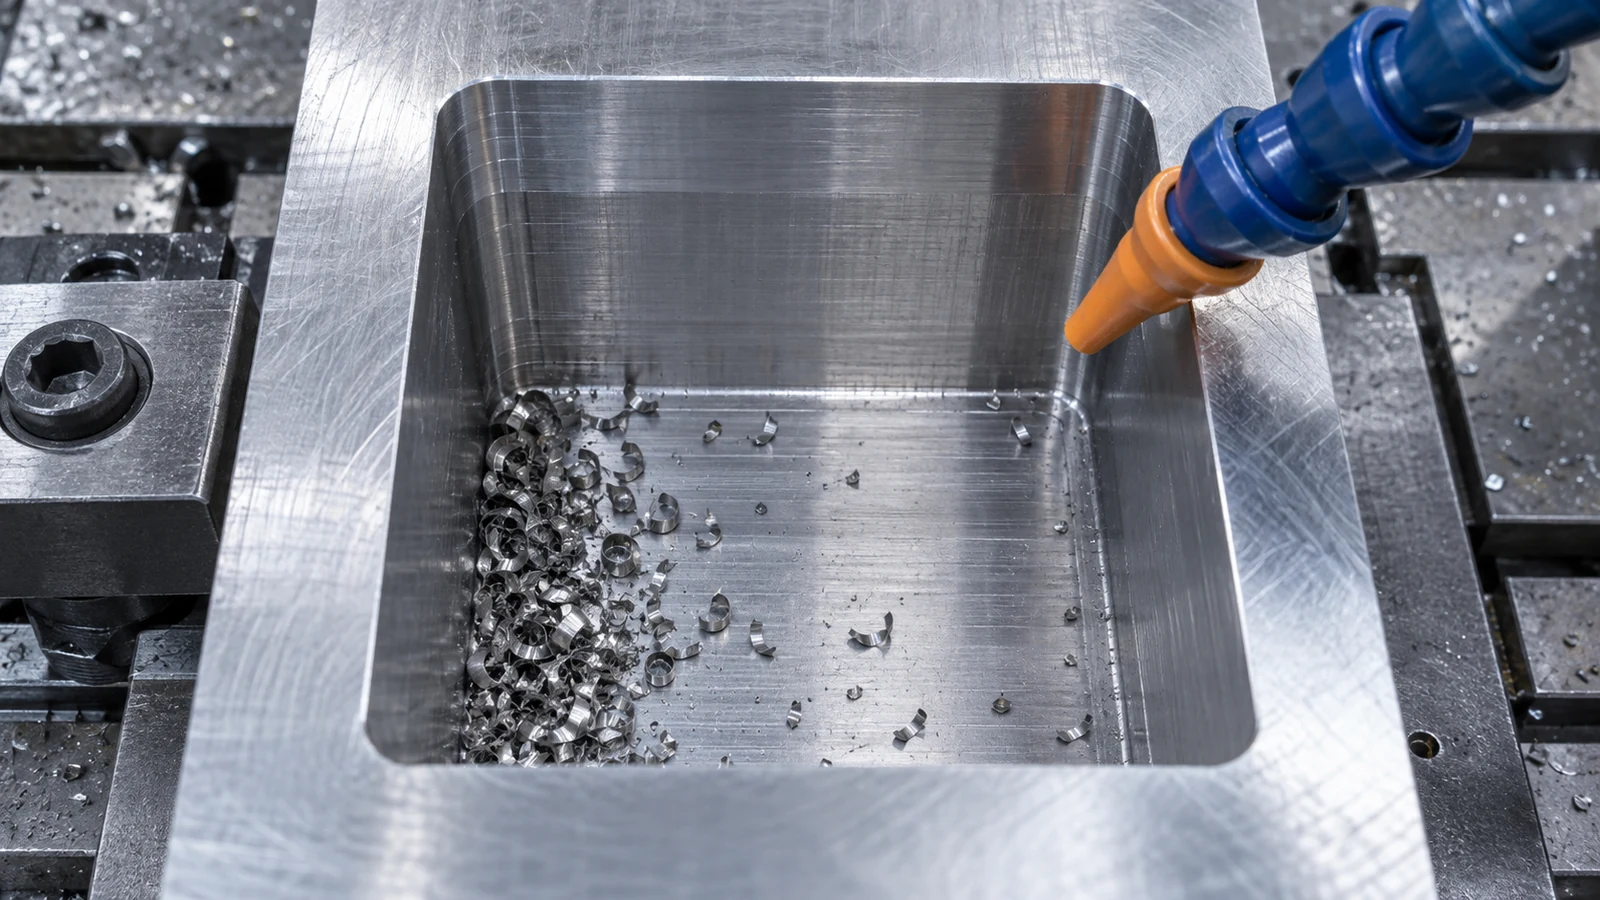
Die Spanform ist entscheidend. Manche Materialien erzeugen lange, fadenförmige Späne; andere erzeugen kurze Bruchstücke oder adhäsive Aufbauten. Die freigegebene Werkstoffsorte, der Zustand, Kühlmittelbeschränkungen und die Reinheitsanforderung sollten bekannt sein, bevor ein Verfahren zur Spanabfuhr gewählt wird. Bei einem Bauteil mit inneren Kanälen ist eine Sichtprüfung der offenen Mündung kein Nachweis dafür, dass der Boden oder eine Querbohrung sauber ist.
Wenn die Tasche spätere Bohr- oder Gewindebearbeitungen enthält, ist die Reihenfolge zu berücksichtigen. Eine Querbohrung kann in einer Abfolge einen Spanweg bieten, in einer anderen jedoch eine gratempfindliche Kreuzung erzeugen. Das Hinzufügen einer Senkung oder Entlastung allein für die Fertigung ist eine Konstruktionsänderung und erfordert eine funktionale Freigabe, keine undokumentierte Entscheidung in der Werkstatt.
Prüfen Sie das Merkmal im fertigen Zustand
Trennen Sie die Merkmale, die zählen: Öffnungsgröße, Tiefe bis zum funktionalen Boden, Wandlage, Eckenradius, Beziehung zwischen Boden und Bezug, Oberflächentextur, Gratzustand und Sauberkeit. Diese erfordern nicht alle dieselbe Messmethode. Eine Tiefenlehre kann eine einfache Tiefenfrage beantworten, aber kein verborgenes Wandprofil; ein Koordinatenmessgerät kann zugängliche Geometrie nur unter einem definierten Bezugs- und Antastsystem bewerten. Wenn ein Taster eine untere Ecke nicht erreichen kann, legen Sie vor Produktionsbeginn fest, wie dieses Merkmal verifiziert wird.
Prüfen Sie auch den Zeitpunkt der Inspektion. Ein Maß, das bei aufgespanntem Teil gemessen wird, kann nach dem Lösen abweichen. Ein Beschichtungs-, Entgrat- oder Reinigungsschritt kann die Passung verändern oder eine Oberfläche verdecken. Zeichnung und Einkaufsanforderungen sollten festlegen, ob der Abnahmezustand im bearbeiteten oder im nachbearbeiteten Zustand gilt. Für den qualitativen Kontext auf Unternehmensebene siehe JUCHENGs Qualitätsseite; ein projektspezifischer Messplan, Bericht oder eine Fähigkeitsuntersuchung erfordert dennoch eine Bestätigung.
Eine praktische Erstmusterprüfung kann den programmierten Schnitt, das tatsächliche Merkmal und die Zeichnung im selben Bezugssystem vergleichen. Wenn ein Lieferant nur eine einzige “Taschenabmessung” meldet, fragen Sie, welche Oberfläche gemessen wurde, in welchem Zustand und gegen welchen Bezug. Die Antwort deckt oft ein Missverständnis früher auf als ein Bestanden/Nicht-bestanden-Etikett.
Was Sie mit einer Anfrage für tiefe Taschen senden sollten
Senden Sie das gesteuerte 3D-Modell und die Zeichnungsrevision gemeinsam. Geben Sie Werkstoffsorte und -zustand, Menge, Oberflächenzustand, Bezugssystem, die tatsächlich funktionalen Taschenflächen, zulässige Eckenradien oder Entlastungen, akzeptablen Grat-/Sauberkeitszustand und die erforderlichen Inspektionsnachweise an. Kennzeichnen Sie jede unveränderliche Geometrie ausdrücklich. Wenn eine Funktion eine Konstruktionsalternative zulassen kann, fordern Sie eine kalkulierte Option mit hervorgehobener Änderung an; lassen Sie diese nicht ohne Freigabe die angeforderte Basis ersetzen.
Vergleichen Sie bei Angeboten, welche Annahmen jeder Lieferant zu Werkzeugzugang, Halterfreiraum, Anzahl der Aufspannungen, Restbearbeitung, Spanbeherrschung und Endkontrolle getroffen hat. Zwei Preise können sich unterscheiden, weil die Lieferanten eine verborgene untere Ecke oder eine Bodentoleranz unterschiedlich ausgelegt haben – nicht weil einer grundsätzlich die bessere Maschine hat. Eine klare Merkmalsdefinition macht den Kostenvergleich aussagekräftig und verringert die Wahrscheinlichkeit, dass der fertige Hohlraum technisch bearbeitet, aber unbrauchbar ist.