
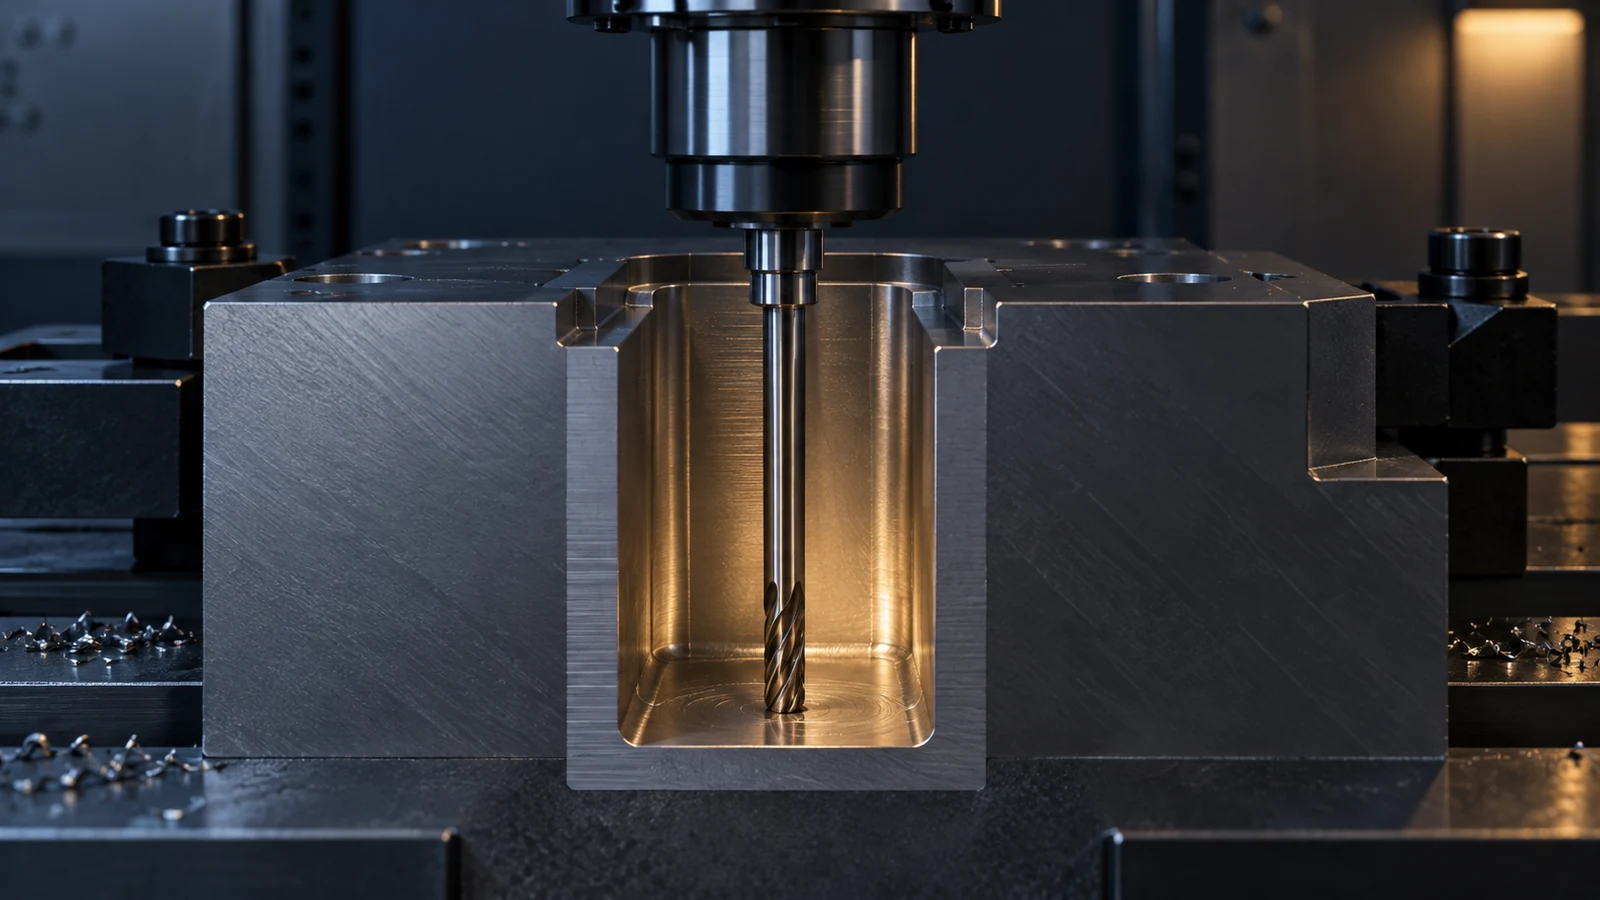
Глубокий карман может выглядеть несложным на виде в CAD: отверстие, четыре стенки и дно. В станке критический вопрос может заключаться в том, сможет ли фреза и её держатель войти, не задевая стенку, при этом оставшийся инструмент должен быть достаточно жёстким, чтобы обработать элемент. На чертеже этот зазор редко показан. Поэтому фрезерование глубоких карманов заслуживает отдельного анализа конструкции до того, как поставщик утвердит траекторию инструмента или покупатель сравнит предложения.
Эта статья посвящена доступу и конструктивным решениям для глубоких полостей — а не общему объяснению Процесс фрезерования на станке с ЧПУ. В ней показано, что проверять в модели, какие изменения геометрии дают эффект и какие подтверждения запрашивать в итоге. Никакое соотношение глубины к диаметру не является универсально безопасным: материал, станок, инструмент, держатель, ширина элемента, жёсткость стенок и требования к чистоте обработки — всё влияет на ответ.
Разрез показывает больше, чем глубина кармана
Начните с разреза по самому узкому пути от отверстия до окончательного дна. Отметьте ширину отверстия, минимальную ширину под любым нависанием, общую глубину, уклон или ступеньку боковой стенки, радиус внутреннего угла, переход к дну и расстояние до внешней стороны детали. Номинально широкое устье может скрывать узкую нижнюю полку, которая не даёт выбранному держателю опуститься. Дно, заданное только как “плоское”, может скрывать функциональную зону, занимающую гораздо меньшую площадь, чем вся полость.
Затем отметьте функцию. Является ли карман полостью для облегчения веса, гнездом под уплотнение, установочным элементом или каналом потока? Эти функции требуют разных результатов. Дно для облегчения веса может допускать видимые следы траектории инструмента; уплотнительная площадка может требовать контролируемой поверхности и метода контроля. Если только короткий участок стенки направляет сопрягаемую деталь, то придание всем участкам стенки одинаковой точности может вынудить к неоправданно медленной стратегии чистовой обработки.
Иллюстративный пример: корпус имеет глубокую полость под электронику с двумя узкими установочными площадками у основания. Именно площадки — а не всё дно — позиционируют сборку. Если на чертеже эти площадки можно выделить отдельно, станочник может черновой обработкой вскрыть полость для доступа и обработать начисто только функциональные зоны до заданных пределов. Это гипотетический пример анализа конструкции, а не проект заказчика и не заявленная возможность JUCHENG.
Проверяйте всю сборку инструмента, а не только режущую часть
Режущие кромки могут поместиться между стенками, тогда как хвостовик, цанга, удлинитель или держатель — нет. Проверка досягаемости должна включать вылет инструмента, рабочую длину режущей части, габарит держателя, перемещения станка, положение приспособления и зажимов, а также зазор при подводе и отводе. На дне глубокой полости несколько градусов наклона инструмента или небольшой буртик могут существенно изменить доступное пространство. Симуляция траектории инструмента полезна для оценки риска столкновений, но она не может доказать, что резание останется стабильным под нагрузкой.
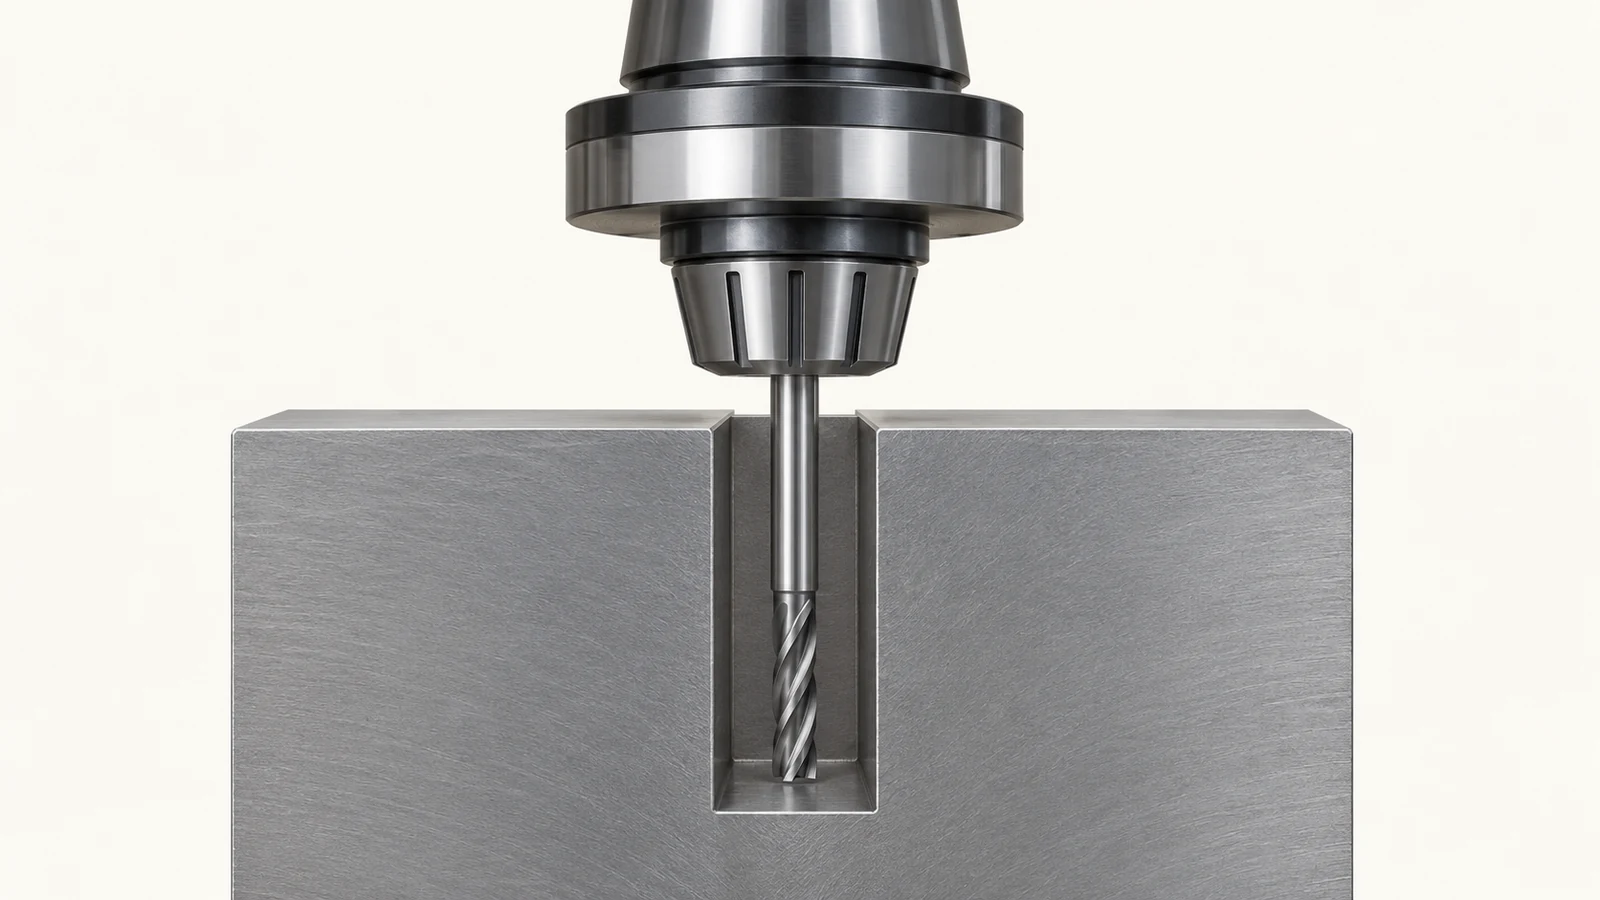
Самая глубокая точка не обязательно является самой сложной. Инструмент с большим вылетом может войти в большую полость, но всё равно с трудом обработает небольшой нижний угол. Отклонение инструмента, вибрация и конусность стенок становятся более значимыми по мере увеличения неопорной длины. Снижение подачи само по себе не является универсальным решением; процесс может потребовать более жёсткого фрезера, другого держателя, изменённой последовательности снятия материала, изменённой геометрии или дополнительной операции.
При проверке чертежа попросите поставщика определить минимальный элемент, который задаёт диаметр инструмента, и элемент, который задаёт требуемый вылет. Это могут быть разные элементы. Такое различие не позволяет малому нефункциональному радиусу скругления угла диктовать выбор оснастки для всей полости.
Пять изменений в чертеже, которые могут спасти доступ
Предлагаемое изменение конструкции должно сохранять функциональность. Таблица является вспомогательным средством для принятия решений, а не гарантией того, что какое-либо отдельное изменение снизит стоимость или сделает конкретную полость технологичной.
| Возможное изменение | Что оно может улучшить | Что необходимо проверить в первую очередь |
|---|---|---|
| Увеличить радиус внутреннего угла | Позволяет более крупному и жёсткому фрезеру достичь угла | Зазор для сопрягаемой детали и любая функция острого угла |
| Расширить отверстие или нижнее сужение | Обеспечивает пространство для инструментальной сборки и выхода стружки | Прочность стенок, габарит и смежные элементы |
| Добавить локальную разгрузку в нефункциональном углу | Отделяет доступ к углу от финишной обработки основной полости | Уплотнение, усталостная прочность, очищаемость и ограничения сборки |
| Разделить корпус или переработать доступную грань | Превращает скрытую полость в одну или несколько открытых зон | Конструкция соединения, передача баз, сборка и риск утечек |
| Ограничить жёсткие допуски функциональными площадками | Сокращает объём требовательных финишных проходов | Фактические требования к базированию, герметизации и контролю |
Иногда ни одно из этих изменений неприемлемо. Это инженерный результат, а не провал DFM. Далее обсуждается реализуемый маршрут, его допущения и доказательства, необходимые для приёмки детали. Если глубина кармана и толщина стенки ограничены, также проверьте факторы стоимости обработки вместо сравнения предложений, которые могут предполагать разные стратегии доступа.
Оставляйте материал там, где он ещё поддерживает деталь
Карман изменяет жёсткость заготовки по мере её обработки. Раннее удаление всего окружающего припуска может оставить высокую стенку или тонкое дно уязвимыми к усилию зажима и силе резания. Практический маршрут может сначала установить базы, ободрать большую часть полости, пока заготовка сохраняет опору, удалить остаточный материал меньшим фрезером, затем чистово обработать ответственные стенки и площадки с контролируемым припуском. Порядок следует выбирать для конкретной детали; единого универсального рецепта черновой–чистовой обработки не существует.
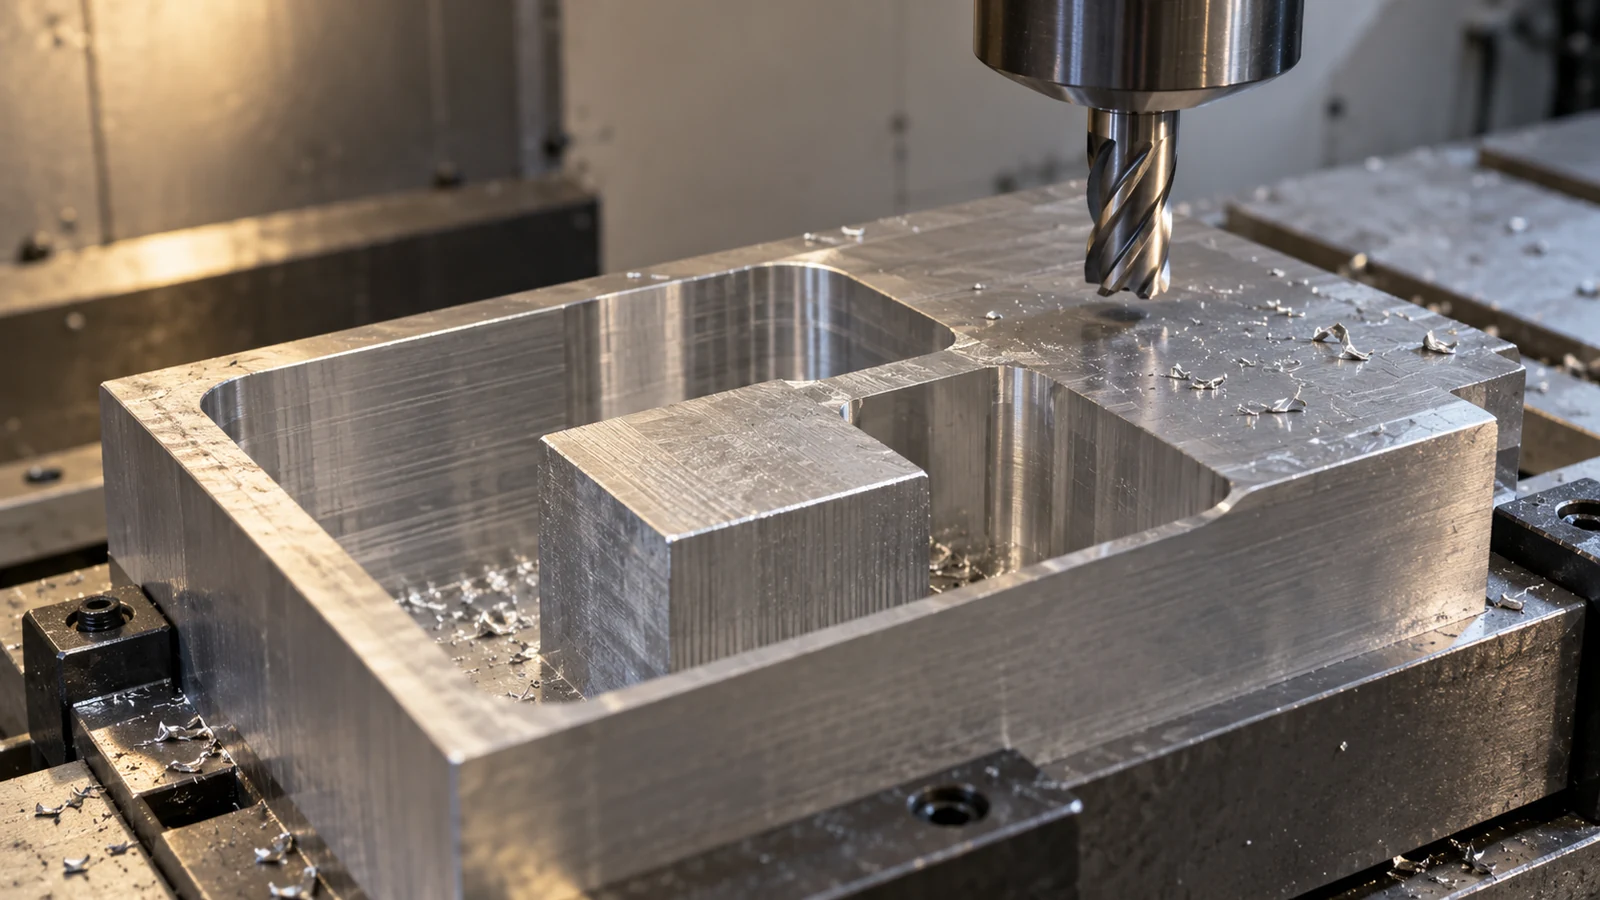
Программист должен учитывать, где последний черновой проход оставляет неравномерный припуск. Чистовой фрезер, чередующий лёгкое зацепление и тяжёлое зацепление в углах, может дать иной результат по стенке, чем проход по равномерному припуску. Длинный инструмент может усилить эту разницу. В месте сопряжения дна и стенки заданная форма угла может быть столь же важна, как отдельные глубина дна и положение стенки.
Закрепление является частью той же последовательности. Давление зажима, безвредное до образования кармана, может деформировать более тонкую деталь после удаления материала; освобождённая деталь может отойти от измеренной в приспособлении формы. Более широкий руководство по процессу обработки на ЧПУ связывает этот этап с созданием баз, планированием наладки и контролем; глубокая полость всё равно требует собственной проверки доступа и поддержки.
Отвод стружки — часть решения по геометрии
В глухом кармане стружка не может просто провалиться сквозь деталь. Накопленная стружка может быть перерезана повторно, повредить стенку, забить инструмент или скрыть дно из виду. Вопрос не просто в наличии линии СОЖ; вопрос в том, можно ли удалить стружку из конкретной геометрии, материала и на конкретном этапе резания. Узкое отверстие над широкой нижней полостью может задерживать отходы, даже когда доступ инструмента кажется возможным.
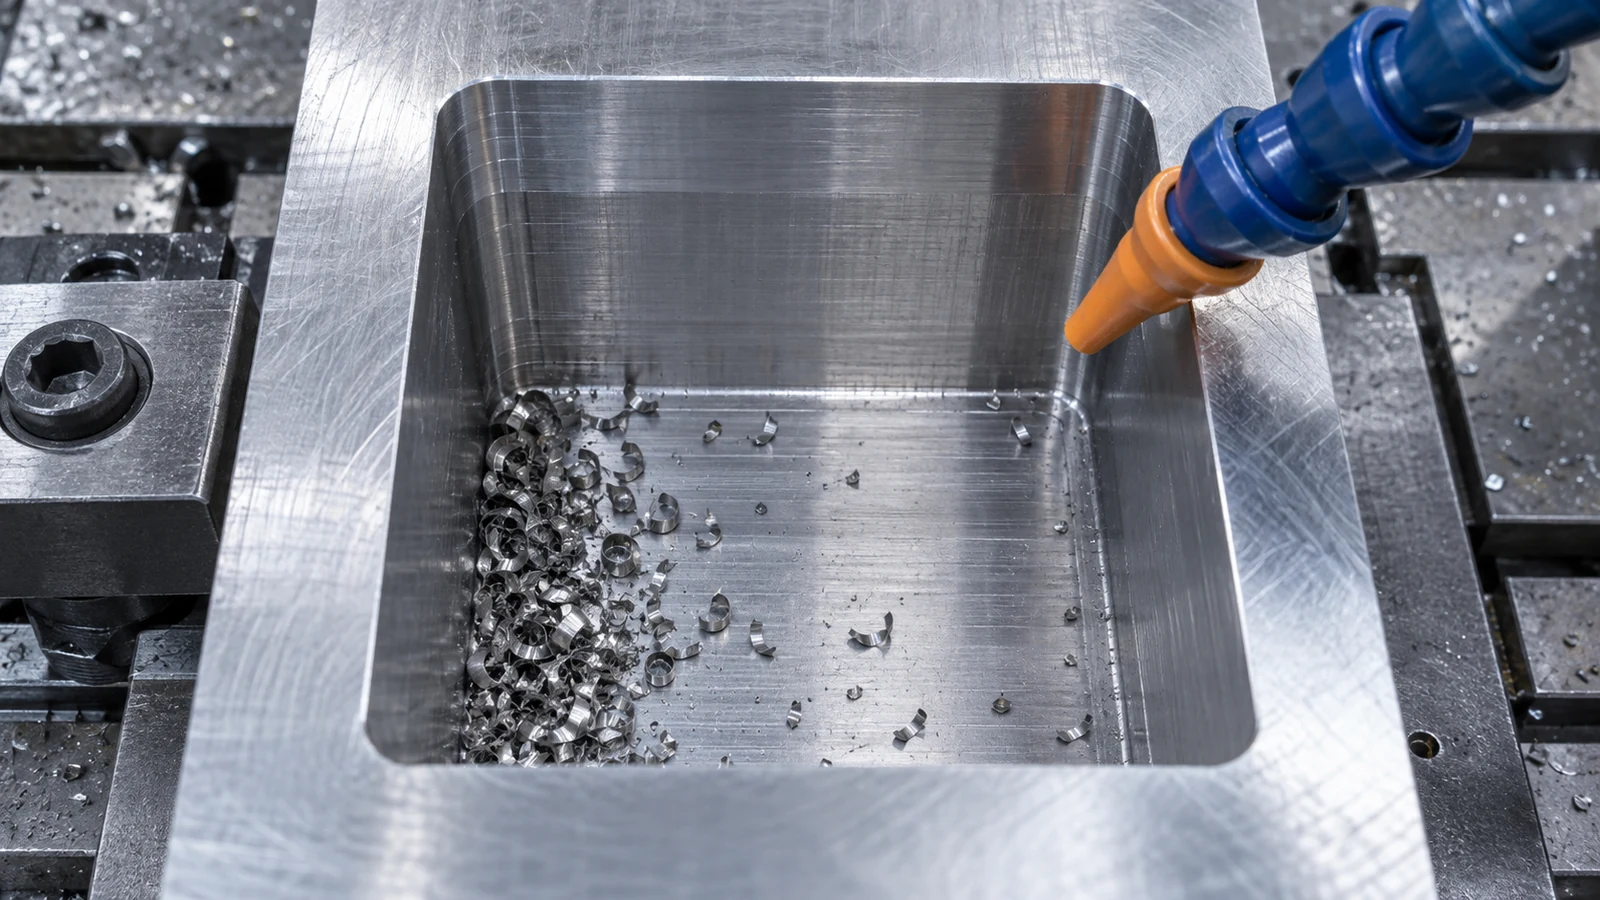
Форма стружки имеет значение. Некоторые материалы дают длинную, тягучую стружку; другие — короткие фрагменты или адгезионные наросты. Утверждённая марка материала, состояние, ограничения по СОЖ и требования к чистоте должны быть известны до выбора способа удаления стружки. Для компонента с внутренними каналами визуальная проверка открытого устья не является доказательством того, что дно или перекрёстное отверстие чисты.
Если карман содержит последующие операции сверления или нарезания резьбы, рассмотрите порядок. Перекрёстное отверстие может обеспечить путь для стружки в одной последовательности, но создать склонное к заусенцам пересечение в другой. Добавление дренажа или разгрузки исключительно для производства является изменением конструкции и требует функционального утверждения, а не недокументированного решения на уровне цеха.
Проверяйте элемент в его окончательном состоянии
Разделите характеристики, которые имеют значение: размер отверстия, глубина до функционального дна, расположение стенки, радиус угла, связь дна с базой, текстура поверхности, состояние заусенцев и чистота. Для них не обязательно нужен один и тот же метод измерения. Глубиномер может ответить на простой вопрос о глубине, но не даст профиль скрытой стенки; КИМ может оценить доступную геометрию только при определённой схеме базирования и стратегии ощупывания. Если щуп не может достичь нижнего угла, укажите, как эта характеристика будет проверяться до начала производства.
Проверьте также момент контроля. Размер, измеренный при зажатой детали, может отличаться после освобождения. Покрытие, удаление заусенцев или очистка могут изменить посадку или скрыть поверхность. Чертёж и требования к закупке должны определять, является ли состояние приёмки состоянием после механической обработки или после финишной обработки. Для контекста качества на уровне компании см. страницу качества JUCHENG; любой план измерений, отчёт или подтверждение возможностей для конкретного проекта по-прежнему требуют согласования.
Практический анализ первого изделия может сравнить запрограммированное сечение, фактический элемент и чертёж в одной системе базирования. Если поставщик сообщает только один “размер кармана”, спросите, какая поверхность была измерена, в каком состоянии и относительно какой базы. Ответ часто выявляет непонимание раньше, чем метка «годен/не годен».
Что приложить к запросу на фрезерование глубокого кармана
Отправляйте управляемую 3D-модель и ревизию чертежа вместе. Укажите марку и состояние материала, количество, состояние отделки, схему базирования, действительно функциональные поверхности кармана, допустимые радиусы углов или разгрузки, приемлемое состояние заусенцев/чистоты и необходимые доказательства контроля. Явно отметьте любую геометрию, не подлежащую изменению. Если функция может допускать альтернативу конструкции, предложите вариант с расценкой и выделенным изменением; не позволяйте ему заменить запрошенный базовый вариант без утверждения.
При сравнении предложений спросите, что каждый поставщик предположил относительно доступа инструмента, зазора держателя, количества установок, остаточной обработки, контроля стружки и финального контроля. Две цены могут различаться потому, что поставщики по-разному прочитали скрытый нижний угол или допуск на дно, — а не потому, что у одного универсально лучший станок. Чёткое определение элемента делает сравнение затрат осмысленным и снижает вероятность того, что готовая полость будет технически обработана, но непригодна к использованию.