
Processo di fresatura CNC la pianificazione dovrebbe iniziare dalle caratteristiche funzionali del pezzo, non da un catalogo di macchine. Tasche, fori, nervature, facce inclinate, pareti sottili, datum e superfici estetiche pongono ciascuno esigenze diverse in termini di accesso dell'utensile, attrezzaggio, movimento degli assi e ispezione. Questa guida spiega come ingegneri e acquirenti possono trasformare un disegno in un percorso di fresatura pratico, quando ha senso la lavorazione a 3, 4 o 5 assi e quali decisioni proteggono l'accoppiamento e la ripetibilità. Per la sequenza produttiva più ampia, consultare la Panoramica del processo di lavorazione CNC.
Inizia dalle caratteristiche funzionali del pezzo
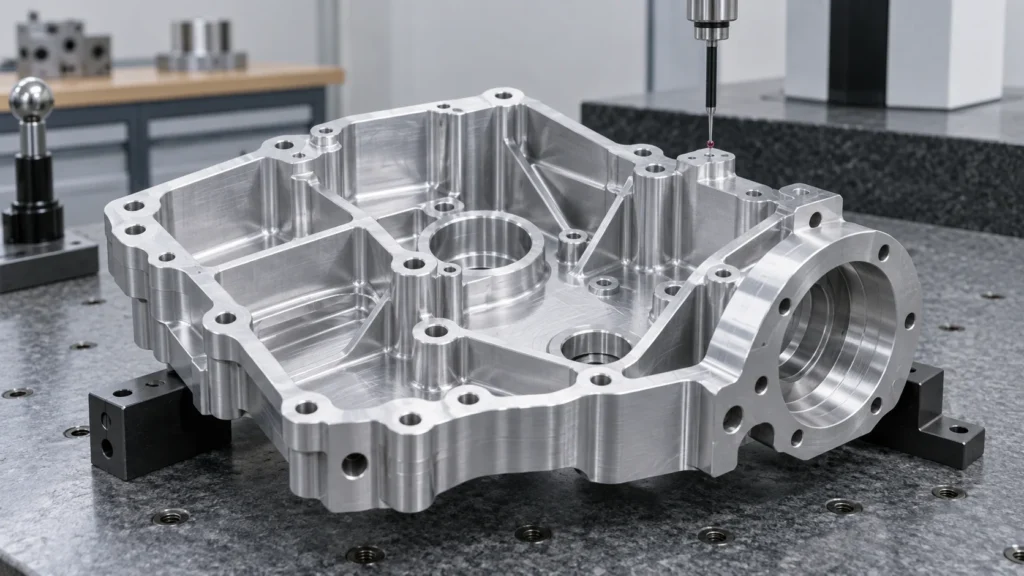
Un piano di fresatura utile inizia separando il pezzo in gruppi di caratteristiche funzionali:
- Datum e superfici di posizionamento: superfici che stabiliscono il riferimento di ispezione e assemblaggio del pezzo.
- Caratteristiche di rimozione materiale: tasche, cave, gradini, nervature, bossaggi e profili esterni.
- Caratteristiche di collegamento: fori per bulloni, fori per spine, fori filettati, sedi svasate e schemi di montaggio.
- Superfici funzionali: superfici di tenuta, sedi per cuscinetti, superfici di scorrimento, interfacce termiche e cuscinetti di allineamento.
- Caratteristiche sensibili all'accesso: cavità profonde, canali stretti, sottosquadri, pareti inclinate e piccoli raggi interni.
- Zone sensibili all'aspetto: superfici visibili dove segni di utensile, bave, graffi o texture incoerente sono importanti.
La classificazione delle caratteristiche cambia il processo. Una tasca che rimuove solo peso può tollerare una strategia diversa da una tasca che posiziona un cuscinetto. Un foro utilizzato per una spina richiede un piano di ispezione diverso da un foro di passaggio. Trattare ogni superficie come un obiettivo di lavorazione di pari priorità spesso crea costi inutili lasciando al contempo le relazioni veramente importanti sottodefinite.
Costruisci una mappa delle caratteristiche prima di scegliere gli utensili
Una mappa delle feature collega l'intento del disegno con le azioni fisiche richieste sulla macchina. Dovrebbe mostrare quali superfici devono essere create per prime, quali feature necessitano di supporto e quali dimensioni dipendono dalla stessa configurazione. Questo è il punto in cui un ingegnere di produzione può identificare uno stack di tolleranze nascosto prima che diventi un problema in officina.
Quali feature dovrebbero condividere una configurazione?
Le feature che devono rimanere allineate dovrebbero essere lavorate dallo stesso riferimento di datum quando è praticabile. Ad esempio, una serie di fori e la sua superficie di montaggio circostante possono essere più affidabili se prodotte senza perdere il sistema di coordinate di lavoro primario. Spostare il pezzo su un'altra attrezzatura può introdurre errore di posizionamento, variazione di serraggio e una nuova opportunità per trucioli o bave di influire sull'appoggio.
A volte sono necessarie più configurazioni. Pezzi alti, alloggiamenti a cinque lati, tasche profonde e feature nascoste dietro una parete possono richiedere una sequenza pianificata. L'obiettivo non è minimizzare il numero di configurazioni a ogni costo; l'obiettivo è minimizzare il trasferimento incontrollato di datum mantenendo l'accesso agli utensili e la stabilità dell'attrezzatura.
Dove entrano in conflitto geometria e accesso agli utensili?
Spigoli interni, profondità delle tasche, altezza delle pareti e fori piccoli possono forzare un compromesso tra la geometria richiesta e un utensile rigido ed economico. Uno spigolo interno stretto può richiedere un utensile più piccolo, una maggiore sporgenza, una lavorazione più lenta o un processo alternativo. Le tasche profonde possono essere lavorate, ma il rapporto tra sporgenza e diametro, l'evacuazione dei trucioli, le vibrazioni e l'accesso per l'ispezione diventano parte del preventivo.
Un buon feedback DFM non cancella l'intento progettuale. Identifica quali dimensioni sono funzionali, quali possono utilizzare un raggio pratico e quali superfici necessitano di un processo speciale. Questa distinzione aiuta l'acquirente ad approvare una modifica in base al valore ingegneristico piuttosto che a una vaga richiesta di “renderlo più facile”.”
Trasforma la mappa delle caratteristiche in un piano di fresatura
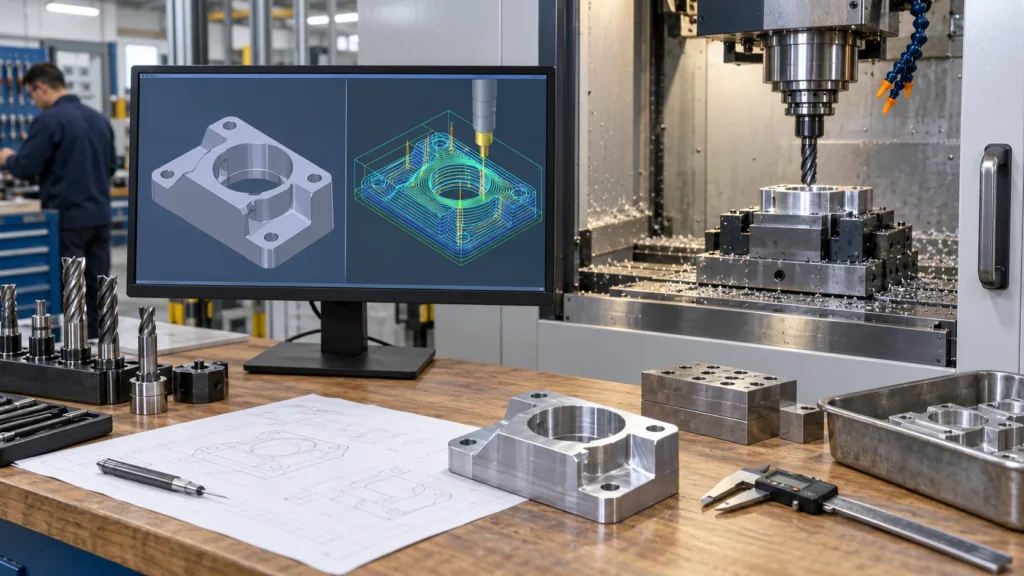
Cosa dovrebbe proteggere la sequenza di fresatura?
La sequenza dovrebbe proteggere le superfici di posizionamento stabili, preservare sovrametallo sufficiente per la finitura e impedire che un'operazione danneggi una feature che sarà utilizzata in seguito. Un percorso comune inizia con la spianatura o la creazione dei riferimenti, prosegue con l'asportazione massiva, poi passa alla semifinitura e alle passate finali. Fori, filettature, pareti sottili e superfici critiche sono posizionati in base al supporto, all'accesso, alla direzione delle bave e alle esigenze di misurazione.
La verifica dei percorsi utensile dovrebbe controllare il gioco del portautensile, la sporgenza dell'utensile, il rischio di collisione, il materiale residuo, gli spostamenti rapidi e la direzione di impegno del materiale. La simulazione riduce gli errori di programmazione evitabili, ma non sostituisce un controllo fisico della rigidità dell'attrezzatura, del runout dell'utensile, delle condizioni del materiale, dell'erogazione del refrigerante e dell'evacuazione dei trucioli.
In cosa dovrebbe differire la sgrossatura dalla finitura?
La sgrossatura è organizzata attorno a un'asportazione di materiale sicura ed efficiente. La finitura è organizzata attorno alla geometria, alle condizioni superficiali e alla stabilità dell'utensile. Lasciare un sovrametallo prevedibile durante la sgrossatura offre all'utensile di finitura un impegno costante. Rimuovere troppo materiale in una sola volta può aumentare calore e flessione; lasciare un sovrametallo irregolare o instabile può rendere imprevedibile l'ultima passata.
I piani di fresatura dovrebbero anche tenere conto del materiale residuo negli spigoli interni e nelle transizioni. Potrebbero essere necessari utensili più piccoli per la pulizia locale, ma utilizzarli sull'intero pezzo può aumentare il tempo ciclo e il rischio di rottura. Un processo equilibrato utilizza l'utensile rigido più grande possibile per il lavoro massivo e riserva gli utensili più piccoli alle feature che ne hanno effettivamente bisogno.
Scegli la strategia degli assi in base all'accesso, non al prestigio
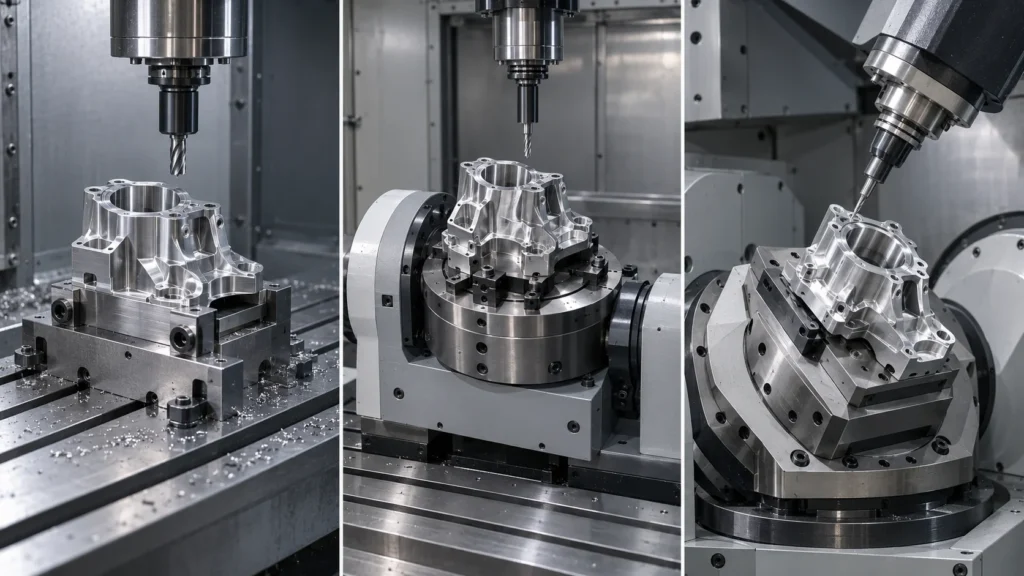
| Approccio agli assi | Utile quando | Domanda principale di pianificazione |
|---|---|---|
| 3 assi | Parti prismatiche, tasche aperte, facce planari e contorni accessibili | Il pezzo può essere posizionato rigidamente mentre l'utensile raggiunge ogni caratteristica critica? |
| 4 assi o rotativo indicizzato | Caratteristiche distribuite attorno a un pezzo o posizioni angolari ripetute | L'indicizzazione rotativa ridurrà gli allestimenti senza indebolire lo schema di posizionamento? |
| 5 assi | Angoli composti, facce multiple, superfici scultoree e geometrie sensibili all'accesso | L'orientamento dell'utensile e un minor numero di setup miglioreranno abbastanza l'accesso, la precisione o il controllo della superficie da giustificare questa scelta? |
Una macchina a 5 assi non è automaticamente la risposta giusta. Una piastra semplice può essere più veloce e più facile da ispezionare su un centro a 3 assi. Un alloggiamento complesso può trarre vantaggio da un minor numero di setup, ma solo se la macchina, l'attrezzatura, il post-processore e il piano di ispezione sono coordinati. Esaminare la capacità di fresatura a 5 assi come parte del confronto dei processi, quindi prendere la decisione finale in base ai requisiti di accesso e tolleranza del pezzo.
Abbina le operazioni di fresatura al materiale rimasto
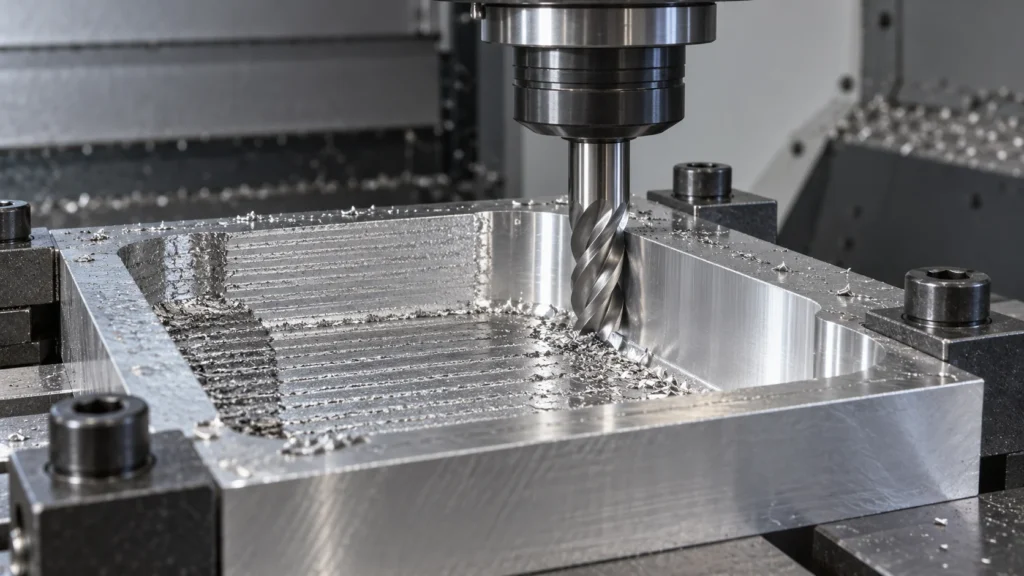
Quale operazione si adatta a una caratteristica comune?
- Spianatura: crea un piano di riferimento o rimuove materiale da una superficie ampia.
- Scavo di tasche: rimuove materiale interno controllando le condizioni del fondo, delle pareti, degli angoli e dell'evacuazione dei trucioli.
- Contornatura: segue un profilo esterno o interno in cui la posizione della parete e la condizione del bordo sono importanti.
- Scanalatura: crea un canale stretto ma può richiedere attenzione all'engagement a tutta larghezza, alla deflessione e all'accumulo di trucioli.
- Foratura e alesatura: creano o rifiniscono fori in base a diametro, profondità, posizione, accoppiamento e requisiti superficiali.
- Fresatura delle filettature: produce filettature interne o esterne quando la geometria e il materiale lo rendono utile.
- Finitura 3D: controlla l'altezza delle scallop, l'orientamento dell'utensile e la continuità superficiale su facce curve o inclinate.
Queste operazioni sono elementi costitutivi, non una ricetta universale. Una tasca profonda può richiedere un percorso di sgrossatura, un percorso di lavorazione del residuo, una passata di semifinitura e una passata finale di parete o fondo. Una nervatura sottile può richiedere che il materiale circostante rimanga come supporto fino a tarda fase della sequenza. Un requisito di finitura dovrebbe essere collegato a una specifica misurabile, non aggiunto come promessa isolata dopo il completamento del percorso utensile.
In che modo i percorsi utensile influenzano la superficie e il tempo ciclo?
I percorsi utensile di fresatura CNC controllano quanto materiale impegna un tagliente, con quale frequenza l'utensile cambia direzione e come il carico di taglio si distribuisce attraverso il pezzo. Le strategie di sgrossatura danno priorità a un'asportazione stabile e all'evacuazione dei trucioli. Le strategie di finitura danno priorità a un engagement costante, al passo laterale, all'orientamento dell'utensile e alla direzione dei segni visibili.
Un percorso utensile più corto non è sempre il percorso utensile a minor rischio. Un engagement aggressivo può ridurre il tempo ciclo teorico aumentando al contempo usura dell'utensile, chatter, calore o rilavorazione. L'obiettivo utile è un processo ripetibile con un risultato di ispezione prevedibile, non il taglio del primo pezzo più veloce.
Proteggi l'integrità dei datum durante l'attrezzaggio
Un programma stabile può comunque produrre un pezzo fuori posizione quando il setup fisico è debole. Configurazione della fresatura CNC la pianificazione definisce l'orientamento del grezzo, il sistema di coordinate del pezzo, l'attrezzatura, i morsetti, gli offset degli utensili, la tastatura e i controlli del primo pezzo. La configurazione deve trattenere il movimento senza deformare pareti sottili, superfici di tenuta o elementi flessibili in plastica.
Che cosa rende affidabile il fissaggio del pezzo nella fresatura CNC?
Affidabile Fissaggio del pezzo nella fresatura CNC posiziona il pezzo a partire da superfici che rispecchiano la struttura dei datum del disegno e supporta le forze di taglio create dal percorso utensile. I morsetti non devono ostruire l'accesso critico, creare segni evitabili o caricare una sezione sottile così pesantemente che il pezzo si muova dopo il rilascio.
I pezzi a più lati possono richiedere ganasce morbide, una piastra di attrezzatura, un posizionamento modulare o una sequenza pianificata di riorientamenti. Ogni configurazione aggiuntiva deve avere una ragione definita: accesso, supporto, ispezione o una caratteristica di fabbricazione richiesta. Il ri-serraggio senza un metodo di posizionamento controllato trasforma un requisito dimensionale in un risultato dipendente dall'operatore.
Quando dovrebbe essere inclusa la tastatura?
La tastatura può aiutare a stabilire le coordinate di lavoro, verificare la posizione del grezzo, controllare caratteristiche selezionate e rilevare variazioni di configurazione prima di una produzione completa. È più utile quando è collegata a un piano di controllo definito. La tastatura non sostituisce un metodo di ispezione finale e non deve essere considerata una prova che ogni tolleranza sul disegno sia stata misurata.
Lascia che il comportamento del materiale determini le condizioni di taglio
La scelta del materiale cambia il percorso di fresatura. Alluminio, acciaio inossidabile, titanio, ottone, plastiche tecniche e materiali ad alta temperatura differiscono per durezza, comportamento termico, formazione di trucioli, tendenza alle bave, rigidità e sensibilità al serraggio. La qualità e lo stato del materiale devono essere confermati prima che il processo venga quotato, non dopo che è già stato selezionato un percorso utensile.
| Comportamento del materiale | Problematica di fresatura | Risposta di pianificazione |
|---|---|---|
| Elevata duttilità o trucioli appiccicosi | Tagliente di riporto, bave e intasamento dei trucioli | Use suitable sharp tooling, chip evacuation, coolant, and edge-control planning |
| High hardness or work hardening | Tool wear, heat, and unstable engagement | Control tool engagement, rigidity, cutting conditions, and tool life |
| Low stiffness or thermal sensitivity | Deflection, deformation, and dimensional drift | Reduce clamping distortion, shorten tool reach, and plan staged removal and inspection |
Utilizzare la CNC milling materials page as a starting point for material-route discussions, then confirm the exact grade, condition, finish, and certification requirements in the RFQ. Cutting speed, feed, depth of cut, radial engagement, tool diameter, and coolant are process variables; they should not be presented as universal numbers without the machine, tool, material, and geometry context.
Sapere quando la fresatura non è la soluzione migliore
A professional process plan includes the option not to mill a feature in the same way as the rest of the part. Rotational geometry may be more efficient on a turning center. A part with both turned and milled features may benefit from turn-mill machining when additional setups would threaten alignment. Certain conductive profiles or hardened features may call for Wire EDM, while selected precision surfaces may be finished by grinding.
Process selection should consider geometry, material, quantity, tolerance, surface requirements, setup risk, and inspection. Choosing 5-axis milling for a part that does not need its access can add programming and fixture complexity. Choosing 3-axis milling for a part that needs repeated reorientation can create datum-transfer risk. The right route is the one that delivers the required features with controlled evidence.
This boundary matters for buyers because a quotation is more useful when it explains its assumptions. Ask which features are milled, which require secondary operations, how many setups are planned, and which dimensions will be verified at each stage.
Verifica le caratteristiche che fanno funzionare il pezzo
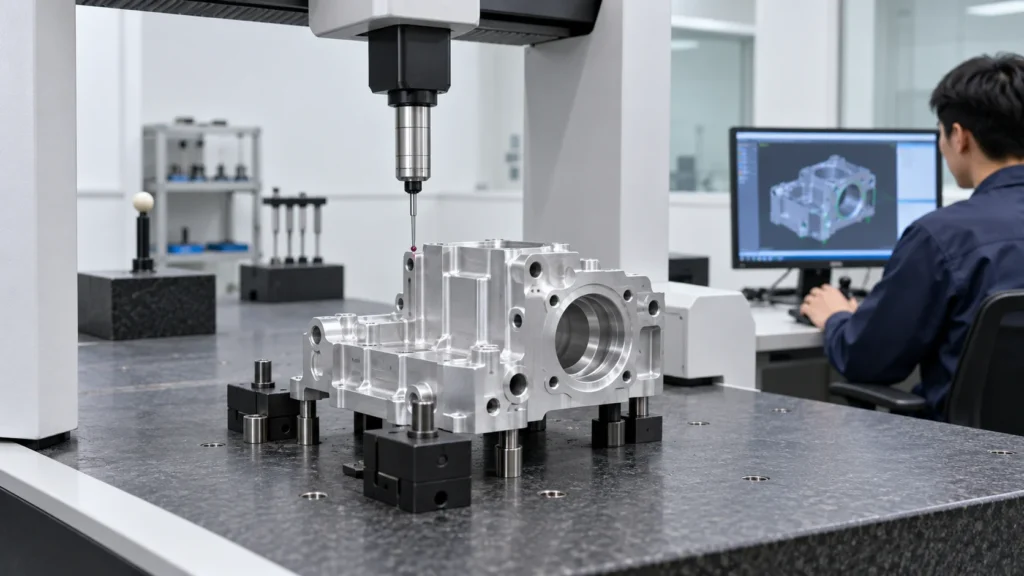
Which milling features usually need special attention?
- Datum faces and their relationship to the inspection coordinate system.
- Hole location, diameter, depth, thread condition, counterbore, and countersink.
- Pocket floor depth, wall position, internal corner radius, and remaining wall thickness.
- Flatness, perpendicularity, parallelism, profile, and the relationship between multiple setups.
- Thin walls, flexible ribs, sealing surfaces, and features that may move after unclamping.
- Surface roughness, burr condition, cleanliness, coating allowance, and cosmetic zones where specified.
Manual gauges may be suitable for straightforward dimensions. Probing, height measurement, optical inspection, or CMM measurement may be selected when geometry and tolerance relationships require more evidence. The measurement method must match the characteristic; a CMM report is not automatically meaningful if the drawing revision, datums, or evaluation method are unclear.
When supplier quality documentation matters, review the CNC quality management information and define the exact reports required for the project. Quality expectations should be tied to the drawing and application rather than expressed only as “high precision.”
Fornisci al partner di lavorazione un pacchetto RFQ utilizzabile
A milling quotation becomes more accurate when the supplier can see the design intent, not just the solid model. Provide the current 3D CAD file and controlled 2D drawing together, then identify the information that changes the process route:
- Part identity: part number, revision, quantity, forecast, and prototype or production status.
- Materiale: exact grade, condition, hardness where relevant, certification, and any fluid or temperature exposure.
- Feature requirements: datums, fits, hole and thread specifications, critical profiles, thin walls, and sealing surfaces.
- Finish: surface roughness, appearance zones, masking, anodizing, plating, passivation, polishing, or other secondary work.
- Ispezione: first article requirements, critical dimensions, CMM or gauge reports, sampling, traceability, and acceptance criteria.
- Delivery: target window, packaging, destination, repeat-order expectations, and any release documentation.
Explain what the part must do when a feature is difficult to interpret from geometry alone. That context helps the manufacturing engineer decide whether a different cutter, workholding method, axis strategy, material condition, staged inspection, or secondary process is justified. It also makes supplier quotations easier to compare because the assumptions are visible.
Domande frequenti sul processo di fresatura CNC
What is the CNC milling process used for?
The CNC milling process is used to remove material from a fixed or securely located workpiece with rotating cutting tools. It is well suited to faces, pockets, slots, holes, ribs, bosses, angled surfaces, and three-dimensional profiles in metals and engineering plastics.
When is 5-axis milling better than 3-axis milling?
5-axis milling is worth evaluating when a part has multiple compound faces, difficult tool access, sculpted surfaces, or several features that would otherwise require repeated setups. It is not automatically better for a simple prismatic part; geometry, fixture design, tolerance relationships, programming, and inspection determine the benefit.
How many setups does a milled part need?
Setup count depends on feature access, datum structure, workholding, part stiffness, and the required inspection relationships. One setup may be ideal for accessible features, while a housing or multi-sided component may need several planned orientations or a multi-axis strategy. Fewer setups are valuable only when the part remains securely located and measurable.
Does CNC milling always produce the tightest tolerance?
No. Achievable tolerance depends on feature size, material, geometry, tool reach, machine condition, workholding, thermal behavior, inspection method, and production quantity. A tolerance should describe the function of the feature, and the process should be selected to control the complete relationship rather than one isolated dimension.
What should buyers ask before approving a milling quote?
Ask which machine and axis strategy are planned, how the part will be located, how many setups are required, which features are critical, what material condition is assumed, how surfaces will be finished, and which inspection documents will be supplied. Clear assumptions make price, lead time, and technical risk easier to compare.
Effective milling is a controlled chain from functional feature definition to tool access, workholding, material behavior, cutting strategy, and inspection. When those decisions are made together, engineers can choose the simplest process that protects the part’s real requirements and gives production a repeatable path to follow.