
Процесс токарной обработки с ЧПУ планирование строится вокруг одного физического факта: заготовка вращается, а режущий инструмент управляет диаметрами, буртиками, канавками, отверстиями и резьбой. Это делает точение отличным решением для деталей, у которых важные элементы расположены на одной осевой линии, но плохим обходным путём для геометрии, требующей доступа к широким торцевым поверхностям или нескольких внеосевых элементов. В этом руководстве показано, как выбрать токарный маршрут исходя из функциональных поверхностей детали, отношения длины к диаметру, материала, базирования, требований к контролю и объёма производства. О более широкой последовательности от CAD до готовой детали см. Обзор процесса обработки на станках с ЧПУ.
Почему осевая геометрия меняет процесс
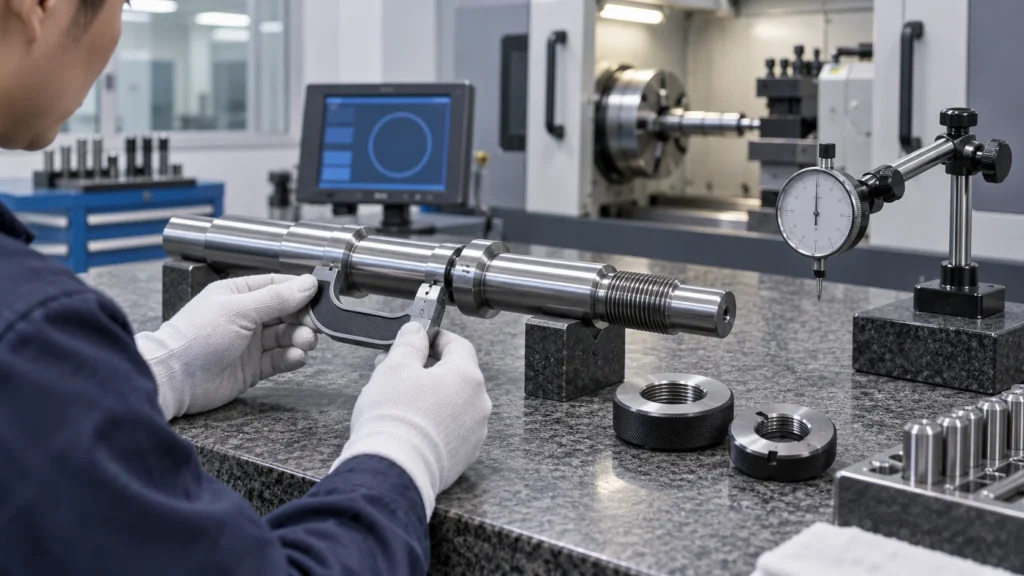
Точение — это субтрактивный процесс для получения тел вращения. Шпиндель вращает пруток, трубу, заготовку-штуцер или предварительно отформованную заготовку, а инструменты перемещаются по управляемым осям, создавая требуемый профиль. Диаметры и отверстия задаются относительно оси шпинделя, поэтому элементы, обработанные за один зажим, могут иметь точную взаимную позиционную связь.
Типичные точеные детали включают валы, пальцы, втулки, проставки, фитинги, штоки клапанов, корпуса разъёмов, сопла и резьбовые компоненты. Процесс становится менее простым, когда деталь только выглядит круглой, но также содержит боковые отверстия, лыски, пазы или крепёжные элементы. Такие элементы могут потребовать приводного инструмента, противошпинделя, токарно-фрезерного центра или другой запланированной операции.
Выбор процесса должен следовать карте элементов. Наружный диаметр круглого сечения недостаточен для обоснования токарной обработки, если критическая функция детали зависит от внеосевого соотношения, которое токарный станок не может обеспечить или надёжно проконтролировать.
Начните с заготовки, длины и поддержки
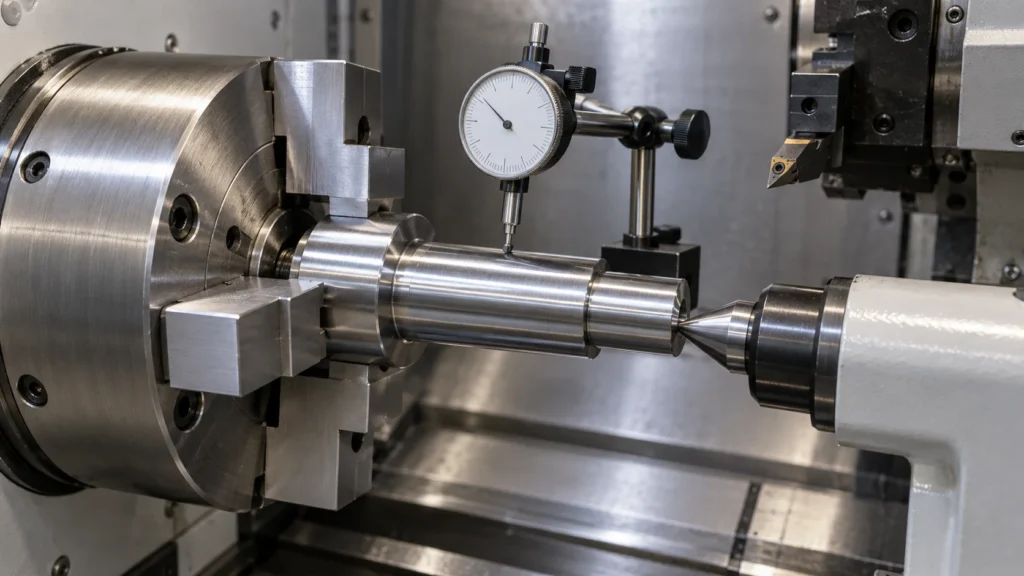
Выбор заготовки влияет как на стоимость, так и на стабильность. Производство из прутка эффективно для повторяемых диаметров и объёмов, тогда как обработка в патроне может подойти для более крупных заготовок, отливок, поковок или нестандартных исходных форм. Трубная заготовка может снизить отходы, когда готовая деталь имеет большое внутреннее отверстие, но состояние её стенки и округлость всё равно требуют подтверждения.
Как отношение длины к диаметру влияет на риск?
Длинная тонкая заготовка более чувствительна к прогибу, вибрации, нагреву и давлению инструмента. Неподкреплённая длина, зажим в патроне или цанге, поддержка задней бабкой, люнеты, направляющие втулки и порядок снятия материала — всё это влияет на то, останется ли готовая ось стабильной. Глубокий рез, допустимый на короткой жёсткой детали, может создать следы вибрации или конусность на длинном валу.
Поддержку следует планировать исходя из конечной геометрии, а не только из исходной заготовки. Слишком раннее удаление большого диаметра может ослабить деталь до того, как будет обработан малый диаметр или резьба. Сохранение опорного пояска до позднего этапа последовательности может защитить прямолинейность и снизить потребность в агрессивных корректирующих проходах.
Какие сведения о заготовке следует включить в запрос цены?
Укажите марку материала, состояние, предпочтение прутка или трубы, исходный диаметр, длину реза, требования к сертификации и ожидаемое количество. Если деталь изготавливается из отливки или поковки, укажите состояние поставки и любой припуск на обработку. Отсутствие информации о заготовке может исказить как предлагаемый процесс, так и ожидаемый выход материала.
Стройте токарную последовательность вокруг устойчивости
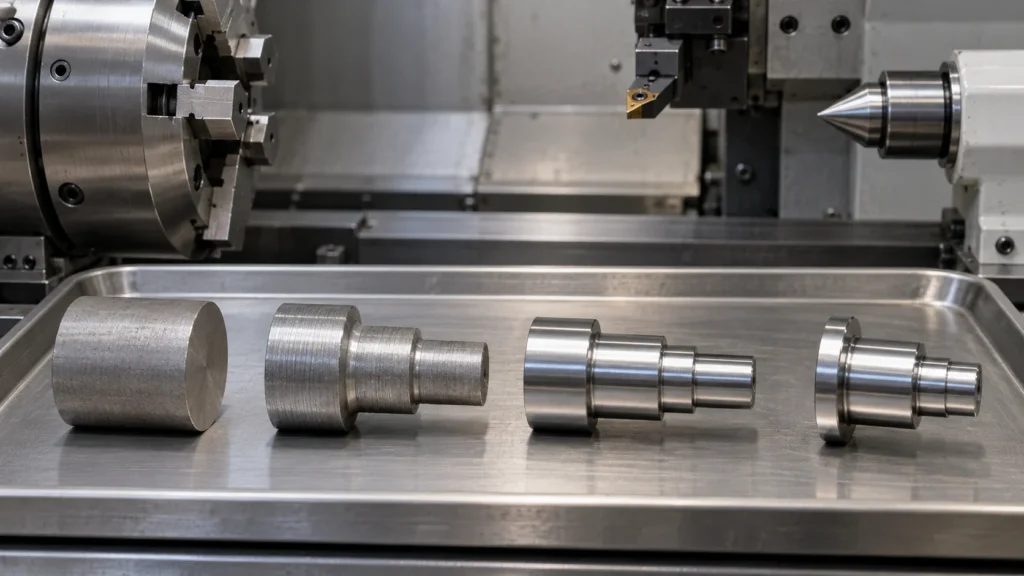
Практичная токарная последовательность балансирует снятие материала, доступ инструмента, поддержку, направление заусенцев и контроль. Подрезка торца создаёт базовую поверхность. Черновое точение удаляет основной материал. Получистовое оставляет равномерный припуск, а чистовое формирует окончательный диаметр, уступ, канавку, отверстие или конус. Нарезание резьбы и отрезка размещаются там, где деталь остаётся жёсткой, а нагрузка резания не повредит обработанную поверхность.
| Этап процесса | Основное назначение | Риск, которым нужно управлять |
|---|---|---|
| Подрезка торца и создание баз | Создать торцевую поверхность и контролируемую начальную точку | Плохое базирование, биение или неверное смещение рабочей системы координат |
| Черновое точение | Эффективно удаляйте материал, сохраняя поддержку | Отклонение, нагрев, стружкоконтроль и чрезмерная нагрузка на инструмент |
| Чистовое точение | Формирование окончательных диаметров, уступов, конусов и состояния поверхности | Износ инструмента, вибрация, остаточные напряжения и термический дрейф |
| Отрезка и вторичная обработка | Отделение детали или выполнение задних элементов | Заусенцы, слабая поддержка, биение задней части и повреждения при обращении |
Наиболее экономичная последовательность — не всегда та, что требует наименьшего числа смен инструмента. Стабильная последовательность, которая исключает переделку, защищает установочную поверхность и обеспечивает измеримый первый образец, может снизить общую стоимость эффективнее, чем номинально более короткий цикл.
Выбирайте операции под требуемые элементы
Операции точения следует выбирать по функции элемента. Прямое точение управляет наружным диаметром. Подрезка торца создаёт плоский торец. Растачивание доводит внутренний диаметр. Прорезание канавок создаёт разгрузочный или стопорный элемент. Нарезание резьбы формирует заданное внутреннее или наружное соединение, а отрезка отделяет деталь от остатка заготовки.
Что делает точеный элемент простым в управлении?
- Элементы диаметра, отверстия, уступа и резьбы имеют общую практическую ось шпинделя.
- Доступ инструмента свободен и не требует чрезмерного вылета или неподдерживаемого резания.
- Базы на чертеже соответствуют поверхностям, используемым для базирования детали в патроне, цанге или приспособлении.
- Критические диаметры имеют достаточный припуск для стабильного чистового прохода.
- Grooves, reliefs, radii, and thread runouts give the tool a controlled exit condition.
Threads deserve their own callouts. Identify the standard, size, fit or class where applicable, depth, starting chamfer, sealing function, and gauge requirement. A nominal thread note without a clear use case can still leave the supplier uncertain about inspection and finishing.
Согласуйте инструменты и режимы резания с материалом
Tool geometry, insert grade, nose radius, speed, feed, depth of cut, coolant, and chip evacuation should match the material and the feature. Ductile materials may produce long chips or built-up edge. Hardened or work-hardening materials can increase heat and tool wear. Plastics may deform under heat or clamping instead of behaving like a metal workpiece.
Material grade and condition should be confirmed before programming. The site’s CNC turning materials information can support early route discussions, but final cutting conditions still depend on the machine, tooling, geometry, stock, and required surface.
Chasing maximum removal rate can create a bad trade. If tool pressure bends a slender part or heat shifts a critical diameter, the apparent cycle-time gain is lost in rework. Good turning balances productivity with rigidity, repeatability, and inspection evidence.
Держите биение и перенос баз под контролем
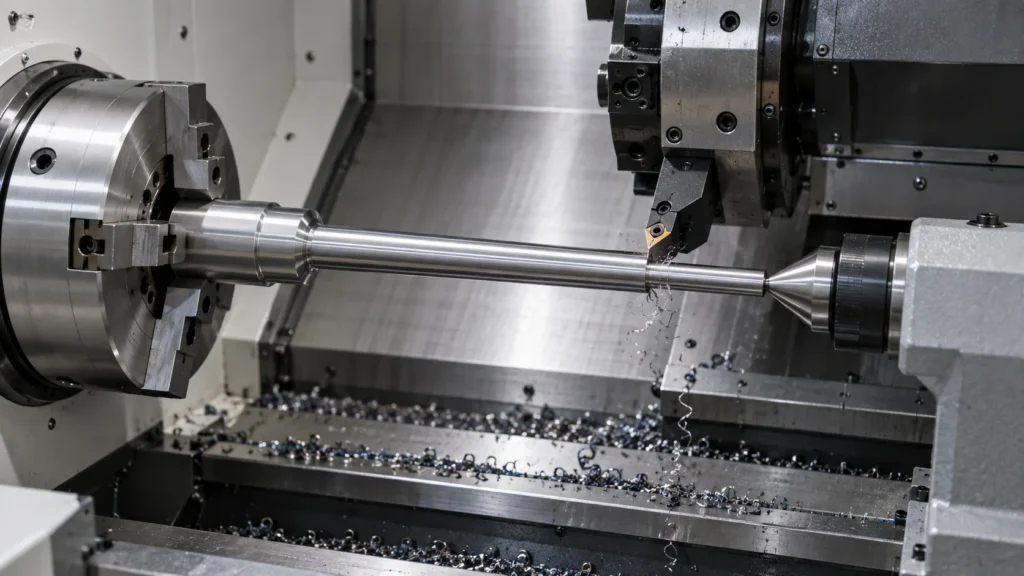
Chuck, collet, soft jaw, guide bushing, tailstock, and steady-rest choices affect how the part’s axis is established. Workholding must resist cutting force without crushing thin walls or marking a visible sealing surface. Soft jaws can be bored to the actual part diameter, but they still require clean seating and controlled re-use.
When the reverse end is completed in a second operation, the transfer method becomes part of the tolerance stack. Define which diameter or face is used for re-location, how runout is checked, and which relationships must be verified after the second chucking. If cross-holes or flats are required, live tooling or a turn-mill route may reduce the number of transfers.
Знайте, когда нужны приводной инструмент или второй процесс
Standard turning is efficient when the part is primarily rotational. A component with side holes, milled flats, slots, or off-axis features may need live tooling, a sub-spindle, or a dedicated mill operation. Combining features in one machine can reduce transfer risk, but the route may require more programming, tooling, and collision verification.
Review the supplier’s Возможности токарной обработки на ЧПУ against the drawing, then confirm whether the part should remain on a turning center or move to a turn-mill workflow. Process choice should be based on access and relationships, not on the assumption that one machine type is always superior.
Контролируйте взаимосвязи, определяющие посадку
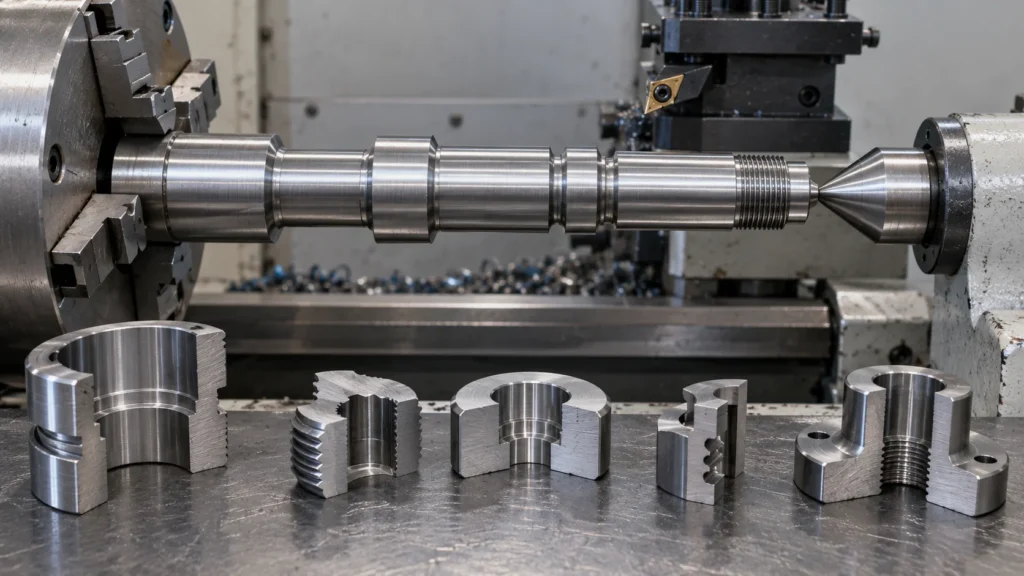
Turning inspection should prioritize the relationships that make the component function: diameter-to-bore fit, shoulder location, concentricity, runout, thread condition, taper, groove position, and end-face squareness. Measuring isolated diameters without checking their shared axis can miss the real assembly problem.
- Verify material identity and required certification.
- Измеряйте критически важные наружные диаметры, отверстия, уступы, канавки и длины.
- Проверяйте размер резьбы, глубину, посадку, результат калибровки и состояние уплотнения.
- Оценивайте биение, соосность, перпендикулярность и взаимосвязи при обратной операции.
- Проверяйте заусенцы, стружку, состояние поверхности, чистоту и защиту упаковки.
Используйте требуемый метод измерения, а не добавляйте общую формулировку “100% inspected”. Для сложных взаимосвязей может подойти координатное измерение или определённый план калибровки. Ожидания по качеству поставщика можно согласовать с Информация о системе управления качеством CNC.
Подготовьте запрос на токарную обработку, по которому можно дать цену
Отправьте последнюю CAD-модель и управляемый чертёж с номером детали, ревизией, количеством, прогнозом, материалом, предпочтением по запасам, стандартами резьбы, требованиями к поверхности и ожиданиями по поставке. Отметьте элементы, которые определяют сборку, герметизацию, вращение, давление или выравнивание.
- Определите первичные и вторичные базы и поверхности, используемые для зажима в патроне или переустановки.
- Укажите проблемы соотношения длины и диаметра, неподдерживаемые длины, тонкие сечения и требуемую поддержку.
- Определите резьбы, канавки, отверстия, посадки, биение, соосность и требования к поверхности.
- Перечислите элементы с приводным инструментом, операции на задней стороне, покрытие, пассивацию, полировку или очистку.
- Укажите документы по первой статье, выборке, калибровке, CMM, прослеживаемости материала и упаковке.
Часто задаваемые вопросы о процессе токарной обработки с ЧПУ
Какие детали лучше всего подходят для токарной обработки с ЧПУ?
Токарная обработка с ЧПУ подходит для валов, штифтов, втулок, фитингов, гильз, штоков клапанов, резьбовых корпусов и других деталей, основные элементы которых являются телами вращения или концентричны относительно осевой линии.
В чём разница между токарной обработкой с ЧПУ и фрезерованием с ЧПУ?
Точение вращает заготовку и использует инструменты для создания поверхностей вращения. Фрезерование обычно закрепляет заготовку на столе или в приспособлении, пока вращающийся резец создаёт плоскости, карманы, пазы, отверстия и профили. Детали, содержащие элементы обоих типов, могут требовать токарно-фрезерной обработки.
Почему длинные точеные детали вибрируют или имеют конусность?
Длинные детали более чувствительны к прогибу, вибрации, нагреву, давлению инструмента и недостаточной поддержке. Поддержка заготовки, вылет инструмента, закрепление, условия резания и порядок снятия материала — всё это влияет на устойчивость.
Может ли токарная обработка с ЧПУ нарезать резьбу и растачивать отверстия?
Да. Токарная обработка с ЧПУ может выполнять множество внутренних и наружных резьб, расточек, канавок, уступов, конусов и диаметров, когда чертёж определяет требуемый стандарт, посадку, глубину и метод контроля.
Когда для точеной детали следует использовать приводной инструмент?
Приводной инструмент полезен, когда деталь вращения также требует поперечных отверстий, лысок, пазов или других внеосевых элементов. Решение зависит от доступа, количества, риска наладки, взаимосвязи допусков и стоимости отдельной фрезерной операции.
Надёжное точение достигается согласованием геометрии осевой линии, поддержки заготовки, последовательности инструментов, закрепления, поведения материала и контроля. Когда эти решения принимаются до первого реза, токарный центр обеспечивает повторяемые диаметры и взаимосвязи, не скрывая риски внутри наладки.