
Proceso de torneado CNC la planificación se basa en un hecho físico: la pieza gira mientras una herramienta de corte controla diámetros, hombros, ranuras, agujeros y roscas. Esto hace que el torneado sea una opción muy adecuada para piezas cuyas características importantes comparten una línea central, pero un atajo deficiente para geometrías que requieren acceso a caras amplias o múltiples características fuera de eje. Esta guía muestra cómo elegir una ruta de torneado a partir de las superficies funcionales de la pieza, la relación longitud-diámetro, el material, la sujeción, las necesidades de inspección y la cantidad de producción. Para ver la secuencia más amplia de CAD a pieza terminada, consulte la descripción general del proceso de mecanizado CNC.
Por qué la geometría de línea central cambia el proceso
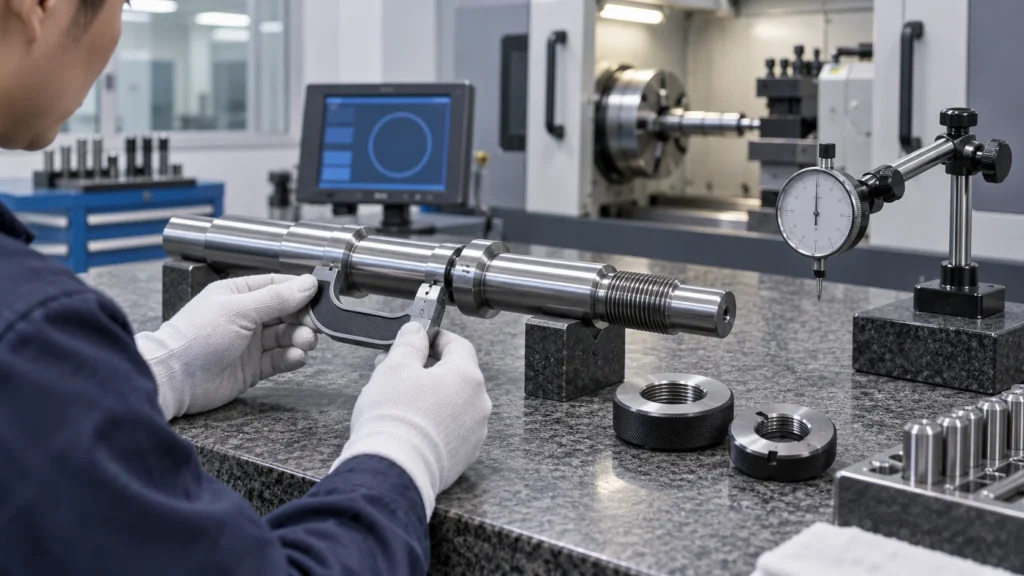
El torneado es un proceso sustractivo para generar geometría de revolución. El husillo hace girar barra, tubo, tocho o una pieza en bruto preformada, mientras las herramientas se desplazan a lo largo de ejes controlados para crear el perfil requerido. Los diámetros y los agujeros se establecen en relación con la línea central del husillo, por lo que las características fabricadas en un mismo amarre pueden compartir una relación posicional sólida.
Las piezas torneadas típicas incluyen ejes, pasadores, casquillos, separadores, racores, vástagos de válvula, cuerpos de conector, boquillas y componentes roscados. El proceso se vuelve menos sencillo cuando una pieza solo parece redonda pero también contiene agujeros laterales, caras planas, ranuras o características de montaje. Esas características pueden requerir herramienta motorizada, un subhusillo, un centro de torneado-fresado u otra operación planificada.
La selección del proceso debe seguir el mapa de características. Un diámetro exterior redondo no es suficiente para justificar el torneado si la función crítica de la pieza depende de una relación fuera de eje que el torno no puede alcanzar o inspeccionar de manera confiable.
Comience con el material, la longitud y el soporte
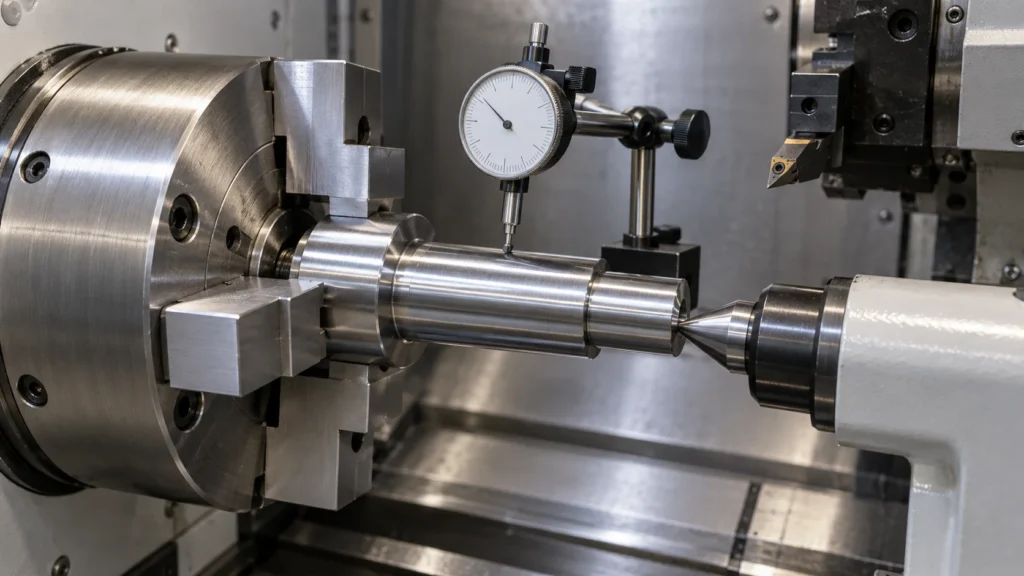
La elección del material en bruto afecta tanto el costo como la estabilidad. La producción alimentada por barra es eficiente para diámetros y cantidades repetibles, mientras que el montaje en plato puede adaptarse a piezas en bruto más grandes, fundiciones, forjados o formas iniciales irregulares. El material en tubo puede reducir el desperdicio cuando el componente terminado tiene un gran diámetro interior, pero aún deben confirmarse las condiciones de su pared y su redondez.
¿Cómo afecta la relación longitud-diámetro al riesgo?
El material largo y esbelto es más sensible a la deflexión, la vibración, el calor y la presión de la herramienta. La longitud sin soporte, el agarre del plato o pinza, el soporte del contrapunto, las lunetas, los casquillos guía y el orden de eliminación del material influyen en si el eje terminado permanece estable. Un corte profundo que es aceptable en una pieza corta y rígida puede crear marcas de chatter o conicidad en un eje largo.
El soporte debe planificarse en función de la geometría final, no solo de la pieza en bruto inicial. Eliminar un diámetro grande demasiado pronto puede debilitar la pieza antes de terminar un diámetro pequeño o una rosca. Dejar una zona de soporte hasta tarde en la secuencia puede proteger la rectitud y reducir la necesidad de pasadas correctivas agresivas.
¿Qué detalles del material en bruto deben incluirse en la RFQ?
Indique el grado del material, su condición, la preferencia de barra o tubo, el diámetro inicial, la longitud de corte, las necesidades de certificación y la cantidad prevista. Si una pieza se produce a partir de una fundición o forja, incluya la condición de suministro y cualquier sobreespesor de mecanizado. La falta de información sobre el material en bruto puede distorsionar tanto el proceso cotizado como el rendimiento esperado del material.
Construya la secuencia de torneado en torno a la estabilidad
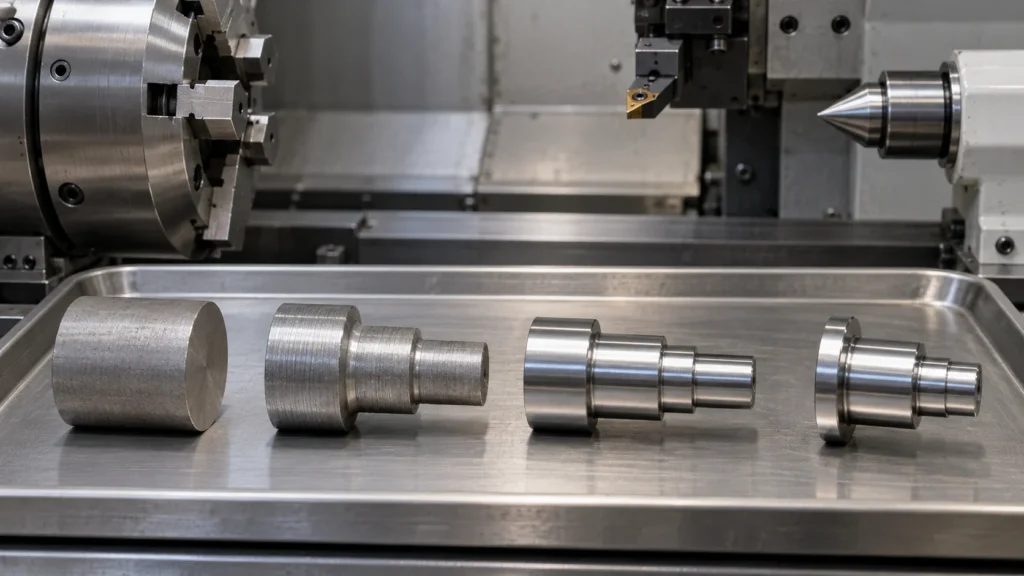
Una secuencia de torneado práctica equilibra la eliminación de material, el acceso de la herramienta, el soporte, la dirección de las rebabas y la inspección. El refrentado establece una referencia de extremo. El torneado en desbaste elimina el material en bruto. El semiterminado deja un sobreespesor constante, y el terminado establece el diámetro, el hombro, la ranura, el diámetro interior o la conicidad finales. El roscado y el tronzado se colocan donde la pieza permanece rígida y la carga de corte no dañará una superficie terminada.
| Etapa del proceso | Propósito principal | Riesgo a gestionar |
|---|---|---|
| Refrentado y creación de referencias | Establecer una superficie de extremo y un punto de partida controlado | Asiento deficiente, excentricidad o un desplazamiento de trabajo incorrecto |
| Torneado en desbaste | Eliminar material de forma eficiente manteniendo el soporte | Deflexión, calor, control de viruta y carga excesiva de la herramienta |
| Torneado de acabado | Crear diámetros finales, hombros, conos y condición superficial | Desgaste de la herramienta, vibración, tensión residual y deriva térmica |
| Tronzado y trabajo secundario | Separar el componente o completar las características del extremo posterior | Rebabas, soporte débil, excentricidad del extremo posterior y daños por manipulación |
La secuencia más económica no siempre es la que tiene menos cambios de herramienta. Una secuencia estable que evita el retrabajo, protege una superficie de localización y produce una primera pieza medible puede reducir el costo total de forma más eficaz que un ciclo nominalmente más corto.
Seleccione operaciones para las características requeridas
Las operaciones de torneado deben seleccionarse según la función de la característica. El torneado recto controla un diámetro exterior. El refrentado crea un extremo plano. El mandrinado refina un diámetro interior. El ranurado crea una característica de alivio o de retención. El roscado genera la conexión interna o externa especificada, y el tronzado separa el componente del material restante.
¿Qué hace que una característica torneada sea fácil de controlar?
- Las características de diámetro, taladro, hombro y rosca comparten un eje de husillo práctico.
- El acceso de la herramienta es despejado y no requiere un alcance excesivo ni corte sin soporte.
- Los datos de referencia del plano coinciden con las superficies utilizadas para localizar la pieza en el plato, la pinza o el dispositivo de sujeción.
- Los diámetros críticos tienen suficiente material para una pasada de acabado estable.
- Las ranuras, alivios, radios y salidas de rosca le dan a la herramienta una condición de salida controlada.
Las roscas merecen sus propias indicaciones. Identifique la norma, el tamaño, el ajuste o la clase cuando corresponda, la profundidad, el chaflán de entrada, la función de sellado y el requisito de calibre. Una nota de rosca nominal sin un caso de uso claro aún puede dejar al proveedor con dudas sobre la inspección y el acabado.
Adapte las herramientas y las condiciones de corte al material
La geometría de la herramienta, el grado de la plaquita, el radio de punta, la velocidad, el avance, la profundidad de corte, el refrigerante y la evacuación de viruta deben corresponder al material y a la característica. Los materiales dúctiles pueden producir virutas largas o filo de aportación. Los materiales endurecidos o que endurecen por deformación pueden aumentar el calor y el desgaste de la herramienta. Los plásticos pueden deformarse por el calor o el amarre en lugar de comportarse como una pieza metálica.
El grado y la condición del material deben confirmarse antes de la programación. La información de materiales para torneado CNC del sitio puede apoyar las discusiones iniciales de la ruta, pero las condiciones de corte finales aún dependen de la máquina, el herramental, la geometría, el material en bruto y la superficie requerida.
Buscar la máxima tasa de arranque de material puede generar un mal intercambio. Si la presión de la herramienta flexiona una pieza esbelta o el calor desplaza un diámetro crítico, la aparente ganancia en tiempo de ciclo se pierde en retrabajo. Un buen torneado equilibra la productividad con la rigidez, la repetibilidad y la evidencia de inspección.
Mantenga bajo control la excentricidad y la transferencia de datum
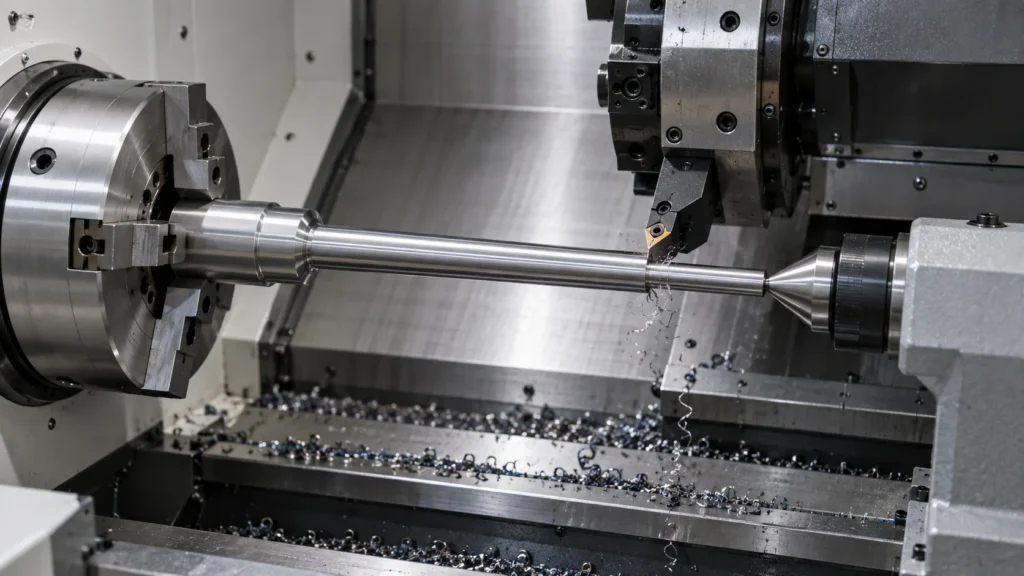
Las elecciones de plato, pinza, mordaza blanda, casquillo guía, contrapunto y luneta afectan cómo se establece el eje de la pieza. El amarre debe resistir la fuerza de corte sin aplastar paredes delgadas ni marcar una superficie de sellado visible. Las mordazas blandas se pueden mandrilar al diámetro real de la pieza, pero aún requieren un asiento limpio y una reutilización controlada.
Cuando el extremo opuesto se completa en una segunda operación, el método de transferencia pasa a formar parte de la pila de tolerancias. Defina qué diámetro o cara se usa para la relocalización, cómo se verifica la excentricidad y qué relaciones deben verificarse después del segundo amarre. Si se requieren agujeros transversales o caras planas, el herramental motorizado o una ruta de torneado-fresado pueden reducir el número de transferencias.
Sepa cuándo se necesita herramienta motorizada o un segundo proceso
El torneado estándar es eficiente cuando la pieza es principalmente de revolución. Un componente con agujeros laterales, caras fresadas, ranuras o características fuera de eje puede necesitar herramental motorizado, un subhusillo o una operación de fresado dedicada. Combinar características en una sola máquina puede reducir el riesgo de transferencia, pero la ruta puede requerir más programación, herramental y verificación de colisiones.
Revise la Capacidad de torneado CNC del proveedor contra el plano y luego confirme si la pieza debe permanecer en un centro de torneado o pasar a un flujo de trabajo de torneado-fresado. La elección del proceso debe basarse en el acceso y las relaciones, no en la suposición de que un tipo de máquina siempre es superior.
Inspeccione las relaciones que controlan el ajuste
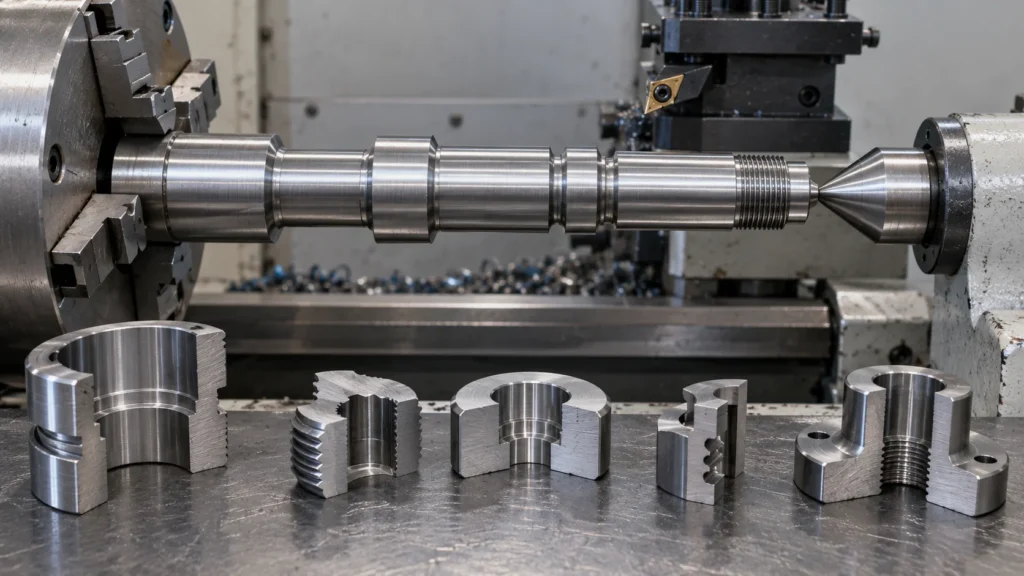
La inspección de torneado debe priorizar las relaciones que hacen funcionar el componente: ajuste diámetro-a-taladro, ubicación del hombro, concentricidad, excentricidad, condición de la rosca, conicidad, posición de la ranura y escuadra de la cara frontal. Medir diámetros aislados sin verificar su eje común puede pasar por alto el problema real de ensamble.
- Verifique la identidad del material y la certificación requerida.
- Mida los diámetros exteriores críticos, los taladros, los hombros, las ranuras y las longitudes.
- Verifique el tamaño de la rosca, la profundidad, el ajuste, el resultado del calibre y la condición de sellado.
- Evalúe la excentricidad, la concentricidad, la perpendicularidad y las relaciones de operación inversa.
- Inspeccione rebabas, virutas, condición superficial, limpieza y protección del embalaje.
Utilice el método de medición requerido en lugar de añadir una declaración genérica de “100% inspeccionado”. Para relaciones complejas, la medición por coordenadas o un plan de calibres definido pueden ser apropiados. Las expectativas de calidad del proveedor pueden alinearse con el información de gestión de calidad CNC.
Prepare una solicitud de cotización de torneado que se pueda cotizar
Envíe el modelo CAD más reciente y el plano controlado con número de pieza, revisión, cantidad, previsión, material, preferencia de stock, normas de rosca, requisitos superficiales y expectativas de entrega. Marque las características que controlan el ensamblaje, el sellado, la rotación, la presión o la alineación.
- Identifique los datums primarios y secundarios y las superficies utilizadas para el amarre o la relocalización.
- Indique las preocupaciones de relación longitud-diámetro, las longitudes sin soporte, las secciones delgadas y el soporte requerido.
- Defina roscas, ranuras, taladros, ajustes, excentricidad, concentricidad y requisitos superficiales.
- Enumere las características de herramienta motorizada, las operaciones posteriores, el recubrimiento, la pasivación, el pulido o la limpieza.
- Especifique los documentos de primera pieza, muestreo, calibres, CMM, trazabilidad de materiales y embalaje.
Preguntas frecuentes sobre el proceso de torneado CNC
¿Qué piezas son las más adecuadas para el torneado CNC?
El torneado CNC es adecuado para ejes, pasadores, casquillos, racores, manguitos, vástagos de válvula, cuerpos roscados y otras piezas cuyas características principales son rotacionales o concéntricas respecto a una línea central.
¿Cuál es la diferencia entre el torneado CNC y el fresado CNC?
El torneado hace girar la pieza y utiliza herramientas para crear características rotacionales. El fresado generalmente sujeta la pieza en una mesa o utillaje mientras un cortador giratorio crea caras, cavidades, ranuras, taladros y perfiles. Las piezas con ambas familias de características pueden requerir mecanizado de torno-fresadora.
¿Por qué las piezas torneadas largas vibran o presentan conicidad?
Las piezas largas son más sensibles a la deflexión, la vibración, el calor, la presión de la herramienta y el soporte insuficiente. El soporte del material, el alcance de la herramienta, la sujeción de la pieza, las condiciones de corte y el orden de eliminación del material afectan todos la estabilidad.
¿Puede el torneado CNC producir roscas y taladros?
Sí. El torneado CNC puede producir muchas roscas internas y externas, taladros, ranuras, hombros, conos y diámetros cuando el plano define el estándar, el ajuste, la profundidad y el método de inspección requeridos.
¿Cuándo debe una pieza torneada utilizar herramientas motorizadas?
Las herramientas motorizadas son útiles cuando una pieza rotacional también necesita taladros transversales, caras planas, ranuras u otras características fuera de eje. La decisión depende del acceso, la cantidad, el riesgo de configuración, las relaciones de tolerancia y el costo de una operación de fresado separada.
El torneado confiable proviene de hacer coincidir la geometría de la línea central, el soporte del material, la secuencia de herramientas, la sujeción de la pieza, el comportamiento del material y la inspección. Cuando esas decisiones se toman antes del primer corte, un centro de torneado puede entregar diámetros y relaciones repetibles sin ocultar riesgos dentro de la configuración.