
processo de torneamento CNC o planejamento é construído em torno de um fato físico: a peça gira enquanto uma ferramenta de corte controla diâmetros, ombros, ranhuras, furos e roscas. Isso torna o torneamento uma escolha forte para peças cujas características importantes compartilham uma linha de centro, mas um atalho ruim para geometrias que exigem acesso a faces amplas ou múltiplas características fora de eixo. Este guia mostra como escolher uma rota de torneamento a partir das superfícies funcionais da peça, da relação comprimento-diâmetro, do material, da fixação, das necessidades de inspeção e da quantidade de produção. Para a sequência mais ampla de CAD até a peça acabada, consulte o Visão geral do processo de usinagem CNC.
Por que a geometria de linha de centro muda o processo
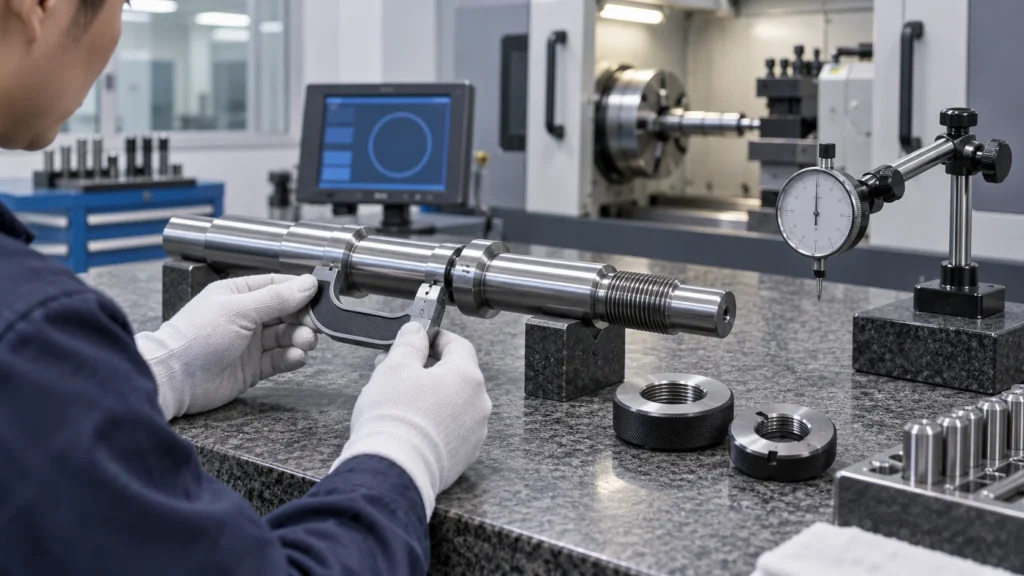
O torneamento é um processo subtrativo para gerar geometria rotacional. O fuso gira o tarugo, tubo, bloco ou uma peça pré-formada, enquanto as ferramentas se movem ao longo de eixos controlados para criar o perfil necessário. Diâmetros e furos são estabelecidos em relação à linha de centro do fuso, de modo que características feitas em uma única fixação podem compartilhar uma forte relação posicional.
Peças torneadas típicas incluem eixos, pinos, buchas, espaçadores, conexões, hastes de válvula, corpos de conectores, bicos e componentes roscados. O processo se torna menos direto quando uma peça apenas parece redonda, mas também contém furos laterais, faces planas, rasgos ou características de montagem. Essas características podem exigir ferramentas acionadas, um sub-fuso, um centro de torneamento-fresamento ou outra operação planejada.
A seleção do processo deve seguir o mapa de características. Um diâmetro externo redondo não é suficiente para justificar o torneamento se a função crítica da peça depender de uma relação fora de eixo que o torno não consegue alcançar ou inspecionar de forma confiável.
Comece pelo tarugo, comprimento e suporte
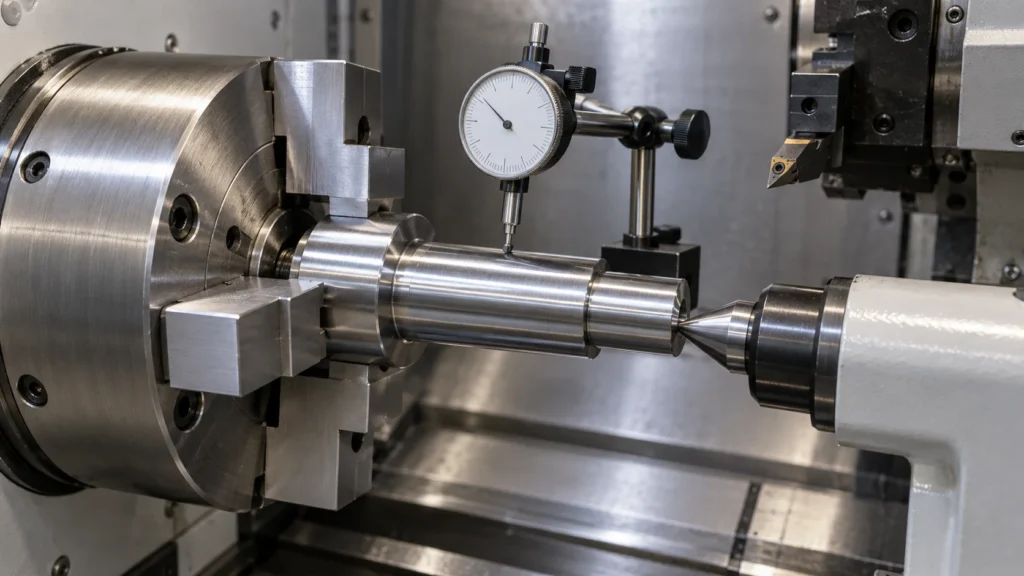
A escolha do material bruto afeta tanto o custo quanto a estabilidade. A produção com alimentação por barra é eficiente para diâmetros e quantidades repetíveis, enquanto a fixação por castanha pode ser adequada para peças maiores, fundidos, forjados ou formas iniciais irregulares. O material em tubo pode reduzir o desperdício quando o componente acabado tem um furo interno grande, mas a condição da parede e a circularidade ainda precisam ser confirmadas.
Como a relação comprimento-diâmetro afeta o risco?
Material longo e esbelto é mais sensível à deflexão, vibração, calor e pressão da ferramenta. O comprimento sem apoio, a fixação por castanha ou pinça, o apoio da contraponta, as lunetas, as buchas-guia e a ordem de remoção do material influenciam se o eixo acabado permanece estável. Um corte profundo aceitável em uma peça curta e rígida pode criar marcas de vibração ou conicidade em um eixo longo.
O apoio deve ser planejado em torno da geometria final, não apenas do material bruto inicial. Remover um diâmetro grande cedo demais pode enfraquecer a peça antes de terminar um diâmetro pequeno ou uma rosca. Deixar uma área de apoio até o final da sequência pode proteger a retidão e reduzir a necessidade de passes corretivos agressivos.
Quais detalhes do material bruto devem constar na RFQ?
Informe a classe do material, a condição, a preferência por barra ou tubo, o diâmetro inicial, o comprimento de corte, as necessidades de certificação e a quantidade esperada. Se uma peça for produzida a partir de um fundido ou forjado, inclua a condição fornecida e qualquer sobremetal de usinagem. A falta de informações sobre o material bruto pode distorcer tanto o processo cotado quanto o rendimento esperado do material.
Construa a sequência de torneamento em torno da estabilidade
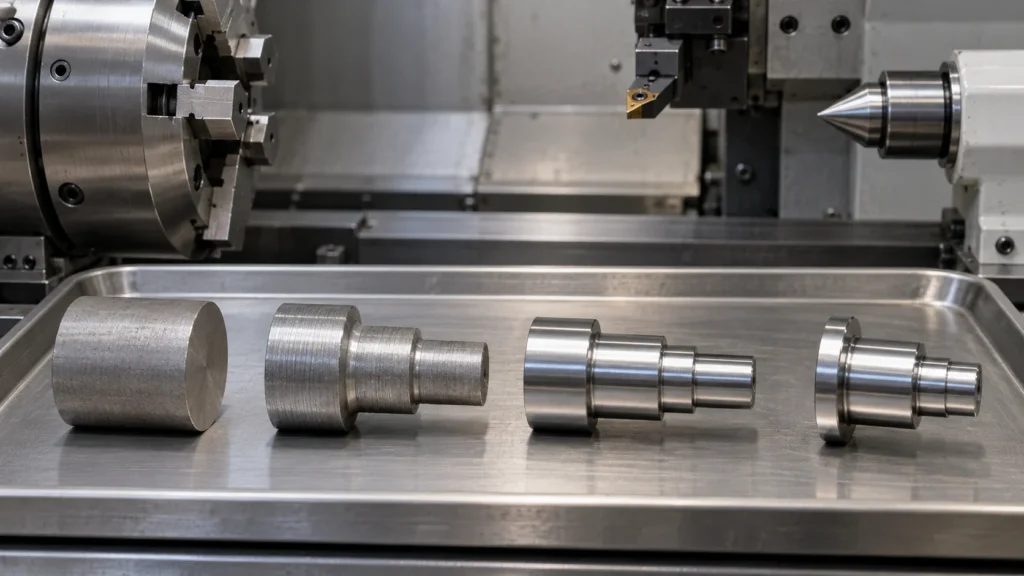
Uma sequência de torneamento prática equilibra a remoção de material, o acesso da ferramenta, o apoio, a direção da rebarba e a inspeção. O faceamento estabelece uma referência de extremidade. O torneamento de desbaste remove o material em excesso. O semiacabamento deixa um sobremetal consistente, e o acabamento estabelece o diâmetro, o ombro, o canal, o furo ou a conicidade finais. A roscagem e o corte são posicionados onde a peça permanece rígida e a carga de corte não danificará uma superfície acabada.
| Etapa do processo | Objetivo principal | Risco a gerenciar |
|---|---|---|
| Faceamento e criação de referência | Estabelecer uma superfície de extremidade e um ponto de partida controlado | Assentamento inadequado, excentricidade ou compensação de trabalho incorreta |
| Torneamento de desbaste | Remover material com eficiência mantendo o apoio | Deflexão, calor, controle de cavacos e carga excessiva na ferramenta |
| Torneamento de acabamento | Criar diâmetros finais, ombros, conicidades e condição superficial | Desgaste da ferramenta, vibração, tensão residual e deriva térmica |
| Corte e trabalho secundário | Separar o componente ou completar recursos da extremidade traseira | Rebarbas, suporte fraco, excentricidade da extremidade traseira e danos de manuseio |
A sequência mais econômica nem sempre é a que tem o menor número de trocas de ferramenta. Uma sequência estável que evita retrabalho, protege uma superfície de localização e produz uma primeira peça mensurável pode reduzir o custo total de forma mais eficaz do que um ciclo nominalmente mais curto.
Selecione operações para as características exigidas
As operações de torneamento devem ser selecionadas pela função do recurso. O torneamento reto controla um diâmetro externo. O faceamento cria uma extremidade plana. A mandrilagem refina um diâmetro interno. O sangramento cria um alívio ou recurso de retenção. A roscagem gera a conexão interna ou externa especificada, e o corte separa o componente do material restante.
O que torna um recurso torneado fácil de controlar?
- Recursos de diâmetro, furo, ombro e rosca compartilham um eixo de fuso prático.
- O acesso da ferramenta é desobstruído e não exige alcance excessivo ou corte sem apoio.
- Os datums do desenho correspondem às superfícies usadas para localizar a peça na placa, pinça ou dispositivo.
- Os diâmetros críticos têm material suficiente para um passe de acabamento estável.
- Canais, alívios, raios e saídas de rosca dão à ferramenta uma condição de saída controlada.
As roscas merecem suas próprias indicações. Identifique a norma, o tamanho, o ajuste ou classe quando aplicável, a profundidade, o chanfro inicial, a função de vedação e o requisito de calibrador. Uma nota de rosca nominal sem um caso de uso claro ainda pode deixar o fornecedor em dúvida sobre inspeção e acabamento.
Combine ferramentas e condições de corte com o material
A geometria da ferramenta, a classe da pastilha, o raio da ponta, a velocidade, o avanço, a profundidade de corte, o refrigerante e a evacuação de cavacos devem corresponder ao material e à característica. Materiais dúcteis podem produzir cavacos longos ou aresta postiça. Materiais endurecidos ou que endurecem por deformação podem aumentar o calor e o desgaste da ferramenta. Plásticos podem deformar-se sob calor ou fixação em vez de se comportarem como uma peça metálica.
A classe e a condição do material devem ser confirmadas antes da programação. As informações sobre materiais para torneamento CNC do site podem apoiar as discussões iniciais de roteiro, mas as condições finais de corte ainda dependem da máquina, do ferramental, da geometria, do material bruto e da superfície exigida.
Buscar a taxa máxima de remoção pode criar uma troca ruim. Se a pressão da ferramenta entortar uma peça esbelta ou o calor deslocar um diâmetro crítico, o ganho aparente de tempo de ciclo se perde no retrabalho. Um bom torneamento equilibra produtividade com rigidez, repetibilidade e evidências de inspeção.
Mantenha a excentricidade e a transferência de datum sob controle
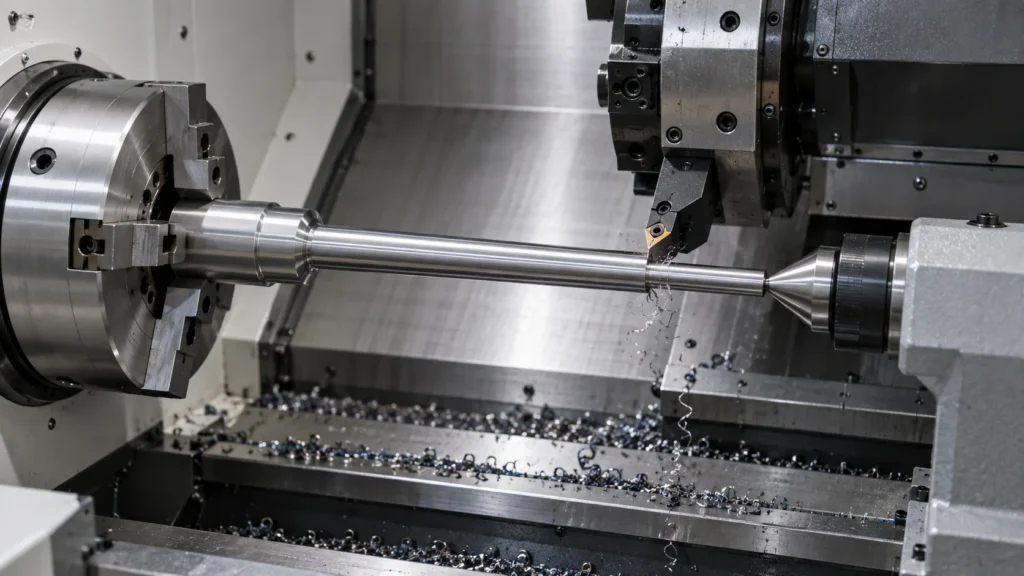
As escolhas de placa, pinça, castanha mole, bucha-guia, contraponta e luneta afetam como o eixo da peça é estabelecido. A fixação deve resistir à força de corte sem amassar paredes finas ou marcar uma superfície de vedação visível. As castanhas moles podem ser furadas no diâmetro real da peça, mas ainda exigem assentamento limpo e reutilização controlada.
Quando a extremidade oposta é concluída em uma segunda operação, o método de transferência passa a fazer parte da pilha de tolerâncias. Defina qual diâmetro ou face é usado para o reposicionamento, como a excentricidade é verificada e quais relações devem ser verificadas após a segunda fixação. Se furos transversais ou faces planas forem necessários, ferramentas acionadas ou uma rota de torneamento-fresamento podem reduzir o número de transferências.
Saiba quando ferramentas acionadas ou um segundo processo são necessários
O torneamento padrão é eficiente quando a peça é principalmente rotacional. Um componente com furos laterais, faces fresadas, rasgos ou características fora do eixo pode precisar de ferramentas acionadas, um sub-fuso ou uma operação de fresamento dedicada. Combinar características em uma única máquina pode reduzir o risco de transferência, mas a rota pode exigir mais programação, ferramental e verificação de colisão.
Revise a capacidade de torneamento CNC do fornecedor em relação ao desenho e, em seguida, confirme se a peça deve permanecer em um centro de torneamento ou passar para um fluxo de trabalho de torneamento-fresamento. A escolha do processo deve basear-se no acesso e nas relações, não na suposição de que um tipo de máquina é sempre superior.
Inspecione as relações que controlam o ajuste
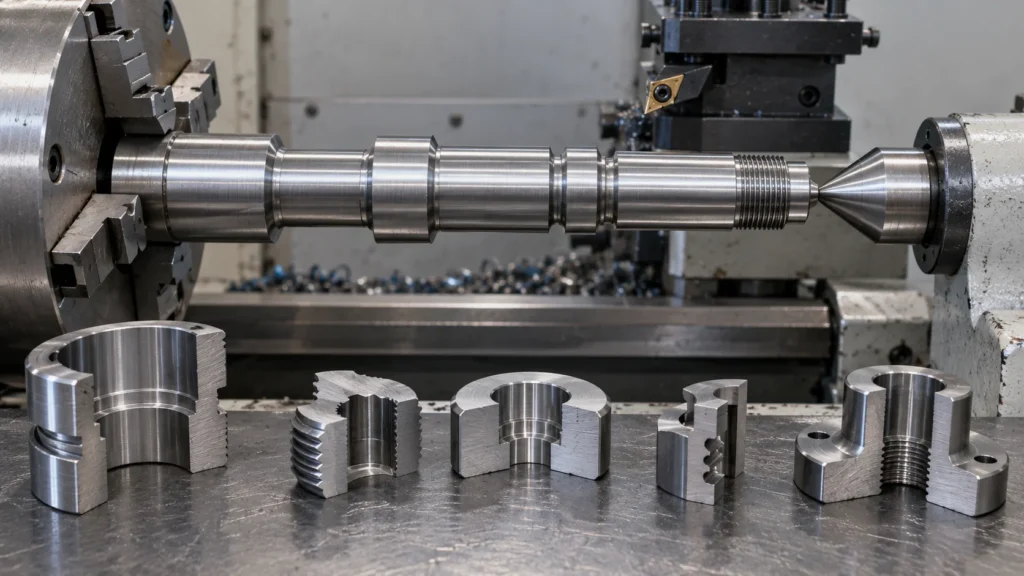
A inspeção de torneamento deve priorizar as relações que fazem o componente funcionar: ajuste diâmetro-furo, localização do ombro, concentricidade, excentricidade, condição da rosca, conicidade, posição do canal e esquadro da face de extremidade. Medir diâmetros isolados sem verificar seu eixo comum pode deixar passar o problema real de montagem.
- Verifique a identidade do material e a certificação exigida.
- Meça diâmetros externos críticos, furos, ombros, canais e comprimentos.
- Verifique o tamanho da rosca, a profundidade, o ajuste, o resultado do calibrador e a condição de vedação.
- Avalie excentricidade, concentricidade, perpendicularidade e relações de operação inversa.
- Inspecione rebarbas, cavacos, condição da superfície, limpeza e proteção da embalagem.
Use o método de medição exigido em vez de adicionar uma declaração genérica de “100% inspecionado”. Para relações complexas, a medição por coordenadas ou um plano de calibres definido pode ser apropriado. As expectativas de qualidade do fornecedor podem ser alinhadas com o Informações de gestão de qualidade CNC.
Prepare uma RFQ de torneamento que possa ser cotada
Envie o modelo CAD mais recente e o desenho controlado com número da peça, revisão, quantidade, previsão, material, preferência de estoque, padrões de rosca, requisitos de superfície e expectativas de entrega. Marque as características que controlam montagem, vedação, rotação, pressão ou alinhamento.
- Identifique os datums primário e secundário e as superfícies usadas para fixação na placa ou reposicionamento.
- Indique preocupações de relação comprimento-diâmetro, comprimentos sem suporte, seções finas e suporte necessário.
- Defina roscas, ranhuras, furos, ajustes, excentricidade, concentricidade e requisitos de superfície.
- Liste características de ferramenta acionada, operações de retaguarda, revestimento, passivação, polimento ou limpeza.
- Especifique documentos de primeira peça, amostragem, calibres, CMM, rastreabilidade de material e embalagem.
Perguntas frequentes sobre o processo de torneamento CNC
Quais peças são mais adequadas para torneamento CNC?
O torneamento CNC é adequado para eixos, pinos, buchas, conexões, luvas, hastes de válvula, corpos roscados e outras peças cujas características principais são rotacionais ou concêntricas em relação a uma linha de centro.
Qual é a diferença entre torneamento CNC e fresamento CNC?
O torneamento gira a peça e usa ferramentas para criar características rotacionais. O fresamento geralmente fixa a peça em uma mesa ou dispositivo enquanto uma fresa rotativa cria faces, bolsões, rasgos, furos e perfis. Peças com ambas as famílias de características podem exigir usinagem de torneamento-fresamento.
Por que peças torneadas longas vibram ou apresentam conicidade?
Peças longas são mais sensíveis à deflexão, vibração, calor, pressão da ferramenta e suporte insuficiente. Suporte do material, alcance da ferramenta, fixação da peça, condições de corte e a ordem de remoção de material afetam todos a estabilidade.
O torneamento CNC pode produzir roscas e furos?
Sim. O torneamento CNC pode produzir muitas roscas internas e externas, furos, canais, ombros, cones e diâmetros quando o desenho define o padrão, ajuste, profundidade e método de inspeção exigidos.
Quando uma peça torneada deve usar ferramentas acionadas?
Ferramentas acionadas são úteis quando uma peça rotacional também precisa de furos transversais, faces planas, rasgos ou outras características fora do eixo. A decisão depende do acesso, quantidade, risco de setup, relações de tolerância e do custo de uma operação de fresamento separada.
O torneamento confiável vem da compatibilização da geometria de linha de centro, suporte do material bruto, sequência de ferramentas, fixação da peça, comportamento do material e inspeção. Quando essas decisões são tomadas antes do primeiro corte, um centro de torneamento pode entregar diâmetros e relações repetíveis sem esconder riscos dentro do setup.