
processo di tornitura CNC la pianificazione si basa su un fatto fisico: il pezzo ruota mentre un utensile da taglio controlla diametri, spallamenti, gole, fori e filettature. Ciò rende la tornitura particolarmente adatta ai pezzi le cui caratteristiche importanti condividono un asse, ma una scorciatoia inadeguata per geometrie che richiedono accesso su facce ampie o più caratteristiche fuori asse. Questa guida mostra come scegliere un percorso di tornitura in base alle superfici funzionali del pezzo, al rapporto lunghezza-diametro, al materiale, all'attrezzatura di fissaggio, alle esigenze di ispezione e alla quantità di produzione. Per la sequenza più ampia dal CAD al pezzo finito, vedere la Panoramica del processo di lavorazione CNC.
Perché la geometria sull'asse cambia il processo
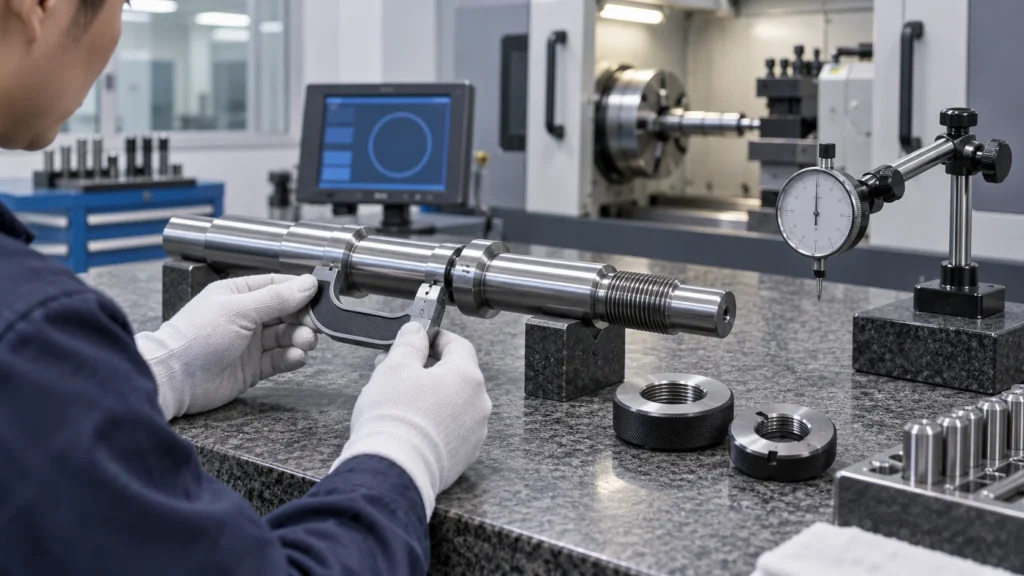
La tornitura è un processo per asportazione di truciolo per generare geometrie di rotazione. Il mandrino ruota barre, tubi, abbozzi o semilavorati preformati, mentre gli utensili si muovono lungo assi controllati per creare il profilo richiesto. I diametri e i fori sono realizzati in relazione all'asse del mandrino, quindi le caratteristiche realizzate in un unico serraggio possono condividere una solida relazione posizionale.
I tipici pezzi torniti includono alberi, perni, boccole, distanziali, raccordi, steli di valvole, corpi di connettori, ugelli e componenti filettati. Il processo diventa meno semplice quando un pezzo sembra solo rotondo ma contiene anche fori laterali, spianature, cave o caratteristiche di montaggio. Tali caratteristiche possono richiedere utensili motorizzati, un contromandrino, un centro di tornitura-fresatura o un'altra operazione pianificata.
La selezione del processo dovrebbe seguire la mappa delle caratteristiche. Un diametro esterno rotondo non è sufficiente a giustificare la tornitura se la funzione critica del pezzo dipende da una relazione fuori asse che il tornio non può raggiungere o ispezionare in modo affidabile.
Partire dal grezzo, dalla lunghezza e dal supporto
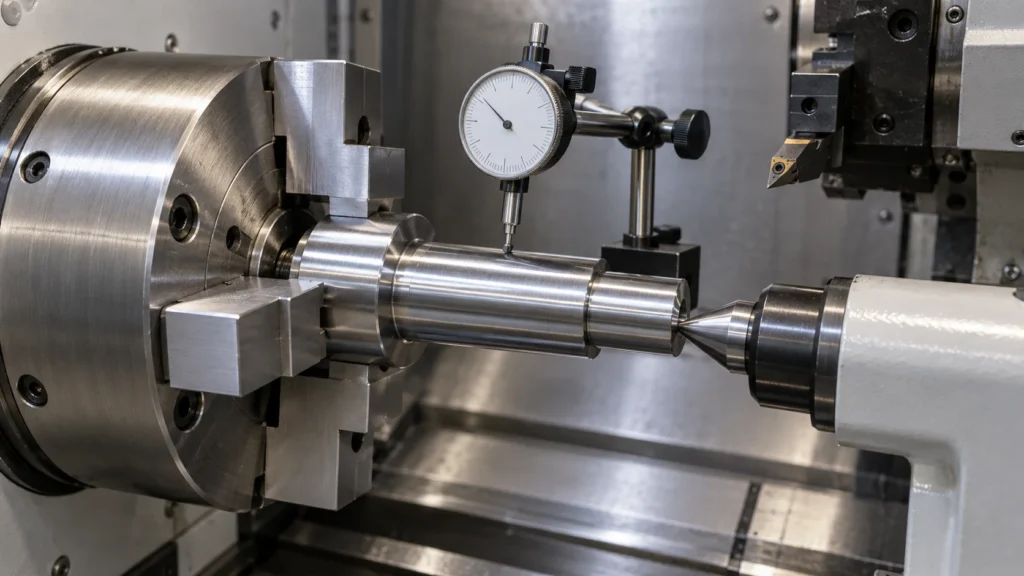
La scelta del materiale grezzo influisce sia sui costi che sulla stabilità. La produzione con barra alimentata è efficiente per diametri e quantità ripetibili, mentre il serraggio a mandrino può adattarsi a grezzi più grandi, fusioni, forgiati o forme iniziali irregolari. Il materiale in tubo può ridurre gli scarti quando il componente finito presenta un'alesatura interna ampia, ma le condizioni della parete e la rotondità devono comunque essere confermate.
In che modo il rapporto lunghezza-diametro influisce sul rischio?
Il materiale grezzo lungo e snello è più sensibile a flessione, vibrazioni, calore e pressione dell'utensile. La lunghezza non supportata, la presa del mandrino o della pinza, il supporto della contropunta, le lunette, le bussole di guida e l'ordine di asportazione del materiale influenzano tutti la stabilità dell'asse finito. Un taglio profondo accettabile su un pezzo corto e rigido può creare segni di chatter o conicità su un albero lungo.
Il supporto deve essere pianificato in base alla geometria finale, non solo al grezzo di partenza. Rimuovere un diametro grande troppo presto può indebolire il pezzo prima che un diametro piccolo o una filettatura siano finiti. Lasciare un supporto fino a tarda fase della sequenza può proteggere la rettilineità e ridurre la necessità di passate correttive aggressive.
Quali dettagli del materiale grezzo devono essere inclusi nella RFQ?
Indicare la qualità del materiale, la condizione, la preferenza per barra o tubo, il diametro di partenza, la lunghezza di taglio, le esigenze di certificazione e la quantità prevista. Se un pezzo è prodotto da una fusione o da un forgiatura, includere la condizione fornita e l'eventuale sovrametallo di lavorazione. La mancanza di informazioni sul materiale grezzo può alterare sia il processo quotato che la resa attesa del materiale.
Costruire la sequenza di tornitura attorno alla stabilità
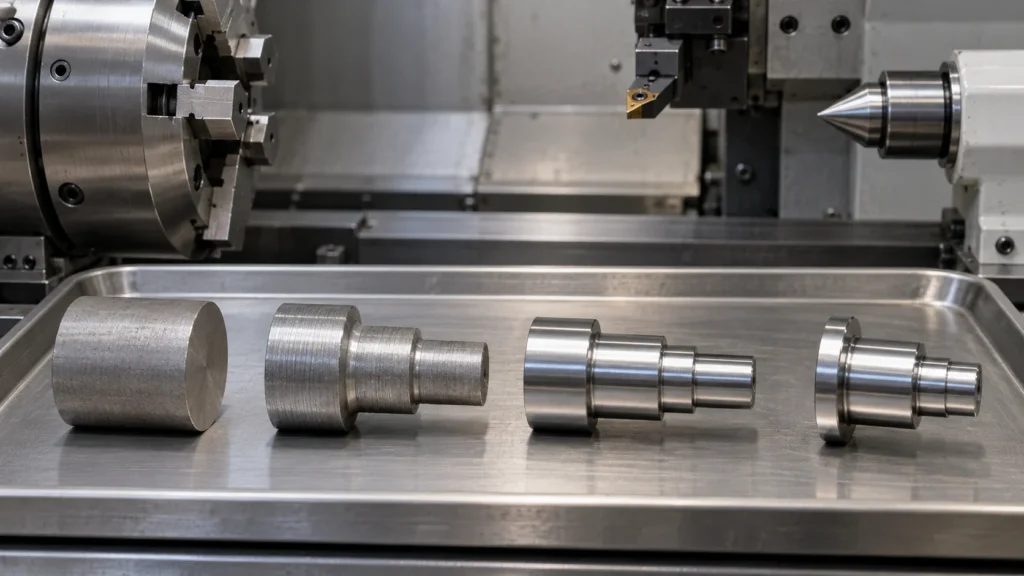
Una sequenza di tornitura pratica bilancia asportazione del materiale, accesso dell'utensile, supporto, direzione delle bave e ispezione. La sfacciatura stabilisce un riferimento terminale. La tornitura di sgrossatura rimuove il materiale in eccesso. La semifinitura lascia un sovrametallo costante, e la finitura stabilisce il diametro finale, la spalla, la gola, l'alesatura o la conicità. La filettatura e il troncamento sono posizionati dove il pezzo rimane rigido e il carico di taglio non danneggerà una superficie finita.
| Fase del processo | Scopo principale | Rischio da gestire |
|---|---|---|
| Sfacciatura e creazione del riferimento | Stabilire una superficie terminale e un punto di partenza controllato | Appoggio inadeguato, eccentricità o offset del pezzo errato |
| Tornitura di sgrossatura | Rimuovere materiale in modo efficiente mantenendo il supporto | Flessione, calore, controllo dei trucioli e carico eccessivo dell'utensile |
| Finitura per tornitura | Creare diametri finali, spallamenti, conicità e condizioni superficiali | Usura utensile, vibrazioni, tensioni residue e deriva termica |
| Troncatura e lavorazioni secondarie | Separare il componente o completare le caratteristiche posteriori | Bave, supporto debole, eccentricità posteriore e danni da movimentazione |
La sequenza più economica non è sempre quella con il minor numero di cambi utensile. Una sequenza stabile che evita rilavorazioni, protegge una superficie di posizionamento e produce un primo pezzo misurabile può ridurre il costo totale in modo più efficace di un ciclo nominalmente più breve.
Selezionare le operazioni per le caratteristiche richieste
Le operazioni di tornitura devono essere selezionate in base alla funzione della caratteristica. La tornitura cilindrica controlla un diametro esterno. La sfacciatura crea un'estremità piana. L'alesatura interna rifinisce un diametro interno. La scanalatura crea una scarico o una caratteristica di ritenuta. La filettatura genera la connessione interna o esterna specificata, e la troncatura separa il componente dal materiale rimanente.
Cosa rende facile da controllare una caratteristica tornita?
- Le caratteristiche di diametro, foro, spallamento e filettatura condividono un asse mandrino pratico.
- L'accesso utensile è libero e non richiede uno sbraccio eccessivo o tagli non supportati.
- I datum del disegno corrispondono alle superfici utilizzate per posizionare il pezzo nel mandrino, nella pinza o nell'attrezzatura.
- I diametri critici hanno materiale sufficiente per una passata di finitura stabile.
- Gole, scarichi, raccordi e uscite di filettatura danno all'utensile una condizione di uscita controllata.
Le filettature meritano annotazioni dedicate. Identificare lo standard, la dimensione, l'accoppiamento o la classe ove applicabile, la profondità, lo smusso di inizio, la funzione di tenuta e il requisito di calibro. Una nota di filettatura nominale senza un chiaro caso d'uso può comunque lasciare il fornitore incerto su ispezione e finitura.
Abbinare utensili e condizioni di taglio al materiale
La geometria dell'utensile, la classe dell'inserto, il raggio di punta, la velocità, l'avanzamento, la profondità di taglio, il refrigerante e l'evacuazione del truciolo devono essere adeguati al materiale e alla caratteristica da lavorare. I materiali duttili possono produrre trucioli lunghi o tagliente di riporto. I materiali induriti o incrudenti possono aumentare il calore e l'usura dell'utensile. Le materie plastiche possono deformarsi sotto il calore o la serraggio invece di comportarsi come un pezzo metallico.
La classe e la condizione del materiale devono essere confermate prima della programmazione. Le informazioni sui materiali per tornitura CNC del sito possono supportare le prime discussioni sul ciclo di lavorazione, ma le condizioni di taglio finali dipendono comunque dalla macchina, dall'attrezzatura, dalla geometria, dal grezzo e dalla superficie richiesta.
Inseguire la massima velocità di asportazione può creare un cattivo compromesso. Se la pressione dell'utensile flette un pezzo snello o il calore sposta un diametro critico, il guadagno apparente di tempo ciclo si perde in rilavorazioni. Una buona tornitura bilancia la produttività con rigidità, ripetibilità ed evidenza ispettiva.
Tenere sotto controllo eccentricità e trasferimento dei datum
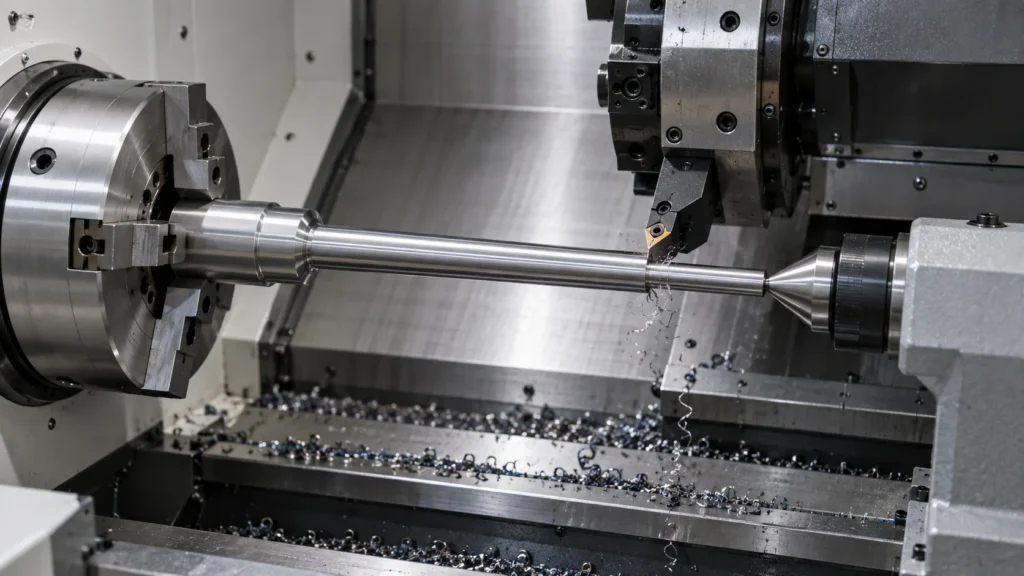
Le scelte di mandrino, pinza, griffe dolci, boccola di guida, contropunta e lunetta influenzano come viene stabilito l'asse del pezzo. L'attrezzatura di serraggio deve resistere alla forza di taglio senza schiacciare pareti sottili o segnare una superficie di tenuta visibile. Le griffe dolci possono essere alesate al diametro effettivo del pezzo, ma richiedono comunque un appoggio pulito e un riutilizzo controllato.
Quando l'estremità opposta viene completata in una seconda operazione, il metodo di trasferimento diventa parte della catena di tolleranze. Definire quale diametro o faccia viene utilizzato per il riposizionamento, come viene controllato il runout e quali relazioni devono essere verificate dopo il secondo serraggio. Se sono richiesti fori trasversali o superfici piane, l'utensileria motorizzata o un ciclo di tornitura-fresatura possono ridurre il numero di trasferimenti.
Sapere quando servono utensili motorizzati o un secondo processo
La tornitura standard è efficiente quando il pezzo è prevalentemente rotazionale. Un componente con fori laterali, superfici piane fresate, cave o caratteristiche fuori asse può richiedere utensileria motorizzata, un contromandrino o un'operazione di fresatura dedicata. Combinare le caratteristiche in una sola macchina può ridurre il rischio di trasferimento, ma il ciclo può richiedere più programmazione, attrezzatura e verifica delle collisioni.
Confrontare le Capacità di tornitura CNC del fornitore con il disegno, quindi confermare se il pezzo deve rimanere su un centro di tornitura o passare a un flusso di tornitura-fresatura. La scelta del processo deve basarsi sull'accesso e sulle relazioni, non sul presupposto che un tipo di macchina sia sempre superiore.
Ispezionare le relazioni che controllano l'accoppiamento
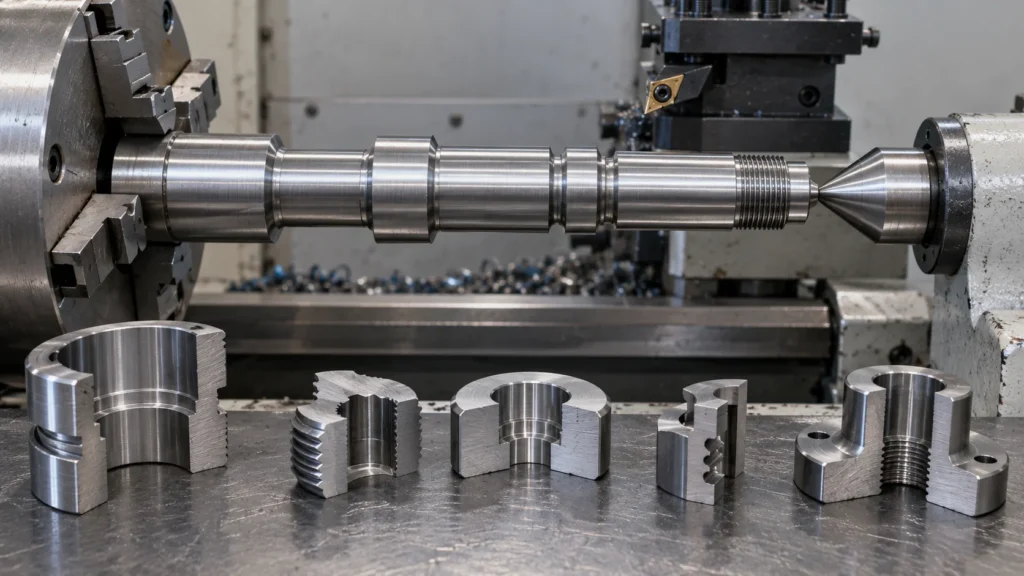
L'ispezione della tornitura deve dare priorità alle relazioni che rendono funzionale il componente: accoppiamento diametro-alesaggio, posizione dello spallamento, concentricità, runout, condizione della filettatura, conicità, posizione della gola e squadratura della faccia terminale. Misurare diametri isolati senza verificare il loro asse comune può far sfuggire il vero problema di assemblaggio.
- Verificare l'identità del materiale e la certificazione richiesta.
- Misurare diametri esterni critici, alesaggi, spallamenti, gole e lunghezze.
- Controllare dimensione, profondità, accoppiamento, esito del calibro e condizione di tenuta della filettatura.
- Valutare runout, concentricità, perpendicolarità e relazioni dell'operazione inversa.
- Ispezionare bave, trucioli, condizioni della superficie, pulizia e protezione dell'imballaggio.
Utilizzare il metodo di misurazione richiesto anziché aggiungere una generica dichiarazione “100% ispezionati”. Per relazioni complesse, la misurazione a coordinate o un piano di controllo definito possono essere appropriati. Le aspettative di qualità del fornitore possono essere allineate con il Informazioni sulla gestione della qualità CNC.
Preparare una RFQ di tornitura che possa essere quotata
Inviare il modello CAD più recente e il disegno controllato con numero di parte, revisione, quantità, previsione, materiale, preferenza di stock, standard delle filettature, requisiti superficiali e aspettative di consegna. Contrassegnare le caratteristiche che controllano assemblaggio, tenuta, rotazione, pressione o allineamento.
- Identificare i datum primari e secondari e le superfici utilizzate per il serraggio o il riposizionamento.
- Indicare le criticità relative al rapporto lunghezza-diametro, le lunghezze non supportate, le sezioni sottili e il supporto richiesto.
- Definire filettature, gole, alesaggi, accoppiamenti, eccentricità, concentricità e requisiti superficiali.
- Elencare le caratteristiche di utensileria motorizzata, le operazioni posteriori, la rivestitura, la passivazione, la lucidatura o la pulizia.
- Specificare i documenti per primo articolo, campionamento, calibri, CMM, tracciabilità del materiale e imballaggio.
Domande frequenti sul processo di tornitura CNC
Quali parti sono più adatte alla tornitura CNC?
La tornitura CNC è adatta ad alberi, perni, boccole, raccordi, manicotti, steli di valvole, corpi filettati e altre parti le cui caratteristiche principali sono rotazionali o concentriche rispetto a un asse.
Qual è la differenza tra tornitura CNC e fresatura CNC?
La tornitura ruota il pezzo e utilizza utensili per creare caratteristiche rotazionali. La fresatura generalmente trattiene il pezzo su un tavolo o un'attrezzatura mentre un utensile rotante crea facce, tasche, scanalature, fori e profili. Le parti con entrambe le famiglie di caratteristiche possono richiedere la lavorazione tornitura-fresatura.
Perché le parti tornite lunghe vibrano o presentano conicità?
Le parti lunghe sono più sensibili a flessione, vibrazione, calore, pressione dell'utensile e supporto insufficiente. Il supporto del grezzo, lo sbraccio dell'utensile, il sistema di serraggio, le condizioni di taglio e l'ordine di asportazione del materiale influenzano tutti la stabilità.
La tornitura CNC può produrre filettature e alesaggi?
Sì. La tornitura CNC può produrre molte filettature interne ed esterne, alesaggi, gole, spallamenti, conicità e diametri quando il disegno definisce lo standard, l'accoppiamento, la profondità e il metodo di ispezione richiesti.
Quando un pezzo tornito dovrebbe utilizzare utensili motorizzati?
Gli utensili motorizzati sono utili quando un pezzo a simmetria rotazionale necessita anche di fori trasversali, superfici piane, scanalature o altre caratteristiche fuori asse. La decisione dipende dall'accesso, dalla quantità, dal rischio di setup, dalle relazioni di tolleranza e dal costo di un'operazione di fresatura separata.
Una tornitura affidabile deriva dall'abbinamento della geometria dell'asse, del supporto del grezzo, della sequenza degli utensili, dell'attrezzatura di fissaggio, del comportamento del materiale e dell'ispezione. Quando queste decisioni vengono prese prima del primo taglio, un centro di tornitura può garantire diametri e relazioni ripetibili senza nascondere rischi all'interno del setup.