
短い答え: 計画する Nitronic 50の加工 材料証明書と供給状態から判断し、その後は切削を断固として維持すること。Nitronic 50は窒素強化オーステナイト系ステンレス鋼であり、その強度と加工硬化挙動により、擦り付き、不安定な支持、不明確な素材履歴は、一般的な「ステンレス鋼」という表示から連想される以上に重大な影響を及ぼします。正確な工具と切削データは、素材の状態、加工工程、工作機械、工具メーカーの指針から得る必要があります。.
本記事はNitronic 50(UNS S20910/XM-19)部品の加工に焦点を当てています。普遍的な送りと速度を規定するものではなく、またローカルのNitronic 60草案で扱われている焼付き防止設計という別個の課題を扱うものでもありません。.
発注した鋼種と状態から始める
工程を計画する前に、材料の呼称、製品形態、適用規格、熱処理またはロットの識別情報、および図面で指定された冷間加工状態を確認してください。Nitronic 50は複数の製品規格でXM-19とも呼ばれますが、名称だけでは供給形態や機械的状態を確定できません。メーカーの製品情報では、従来のステンレス鋼用設備で加工可能な窒素強化オーステナイト系ステンレス鋼と説明されていますが、これは一般的な能力の記述であり、あらゆる形状や公差で保証される結果ではありません。.
より広範な鋼種の背景については、当サイトの ステンレス鋼材料の概要. 購買仕様書と証明書をジョブに添付したままにし、プログラミングと検査が同じ材料識別情報に基づいて作業できるようにしてください。.
擦り付きではなく切削を維持する
加工硬化は、刃先が滞留したり、たわんだり、既に切削された表面を繰り返しなぞったりする場合に計画上の懸念事項となります。安定した切りくずを形成しない軽いパスは、次の加工のために硬化層を残す可能性があります。実務的な対応は、無関係な304や316のジョブから速度をコピーすることではなく、鋭利で適切な刃先を選択し、安定した送りを維持し、工具の突出しを最小限に抑え、びびりや断続的な接触を避けるのに十分な剛性を持つセットアップを使用することです。実際のインサート、カッター、素材状態について工具メーカーのデータに従ってください。.
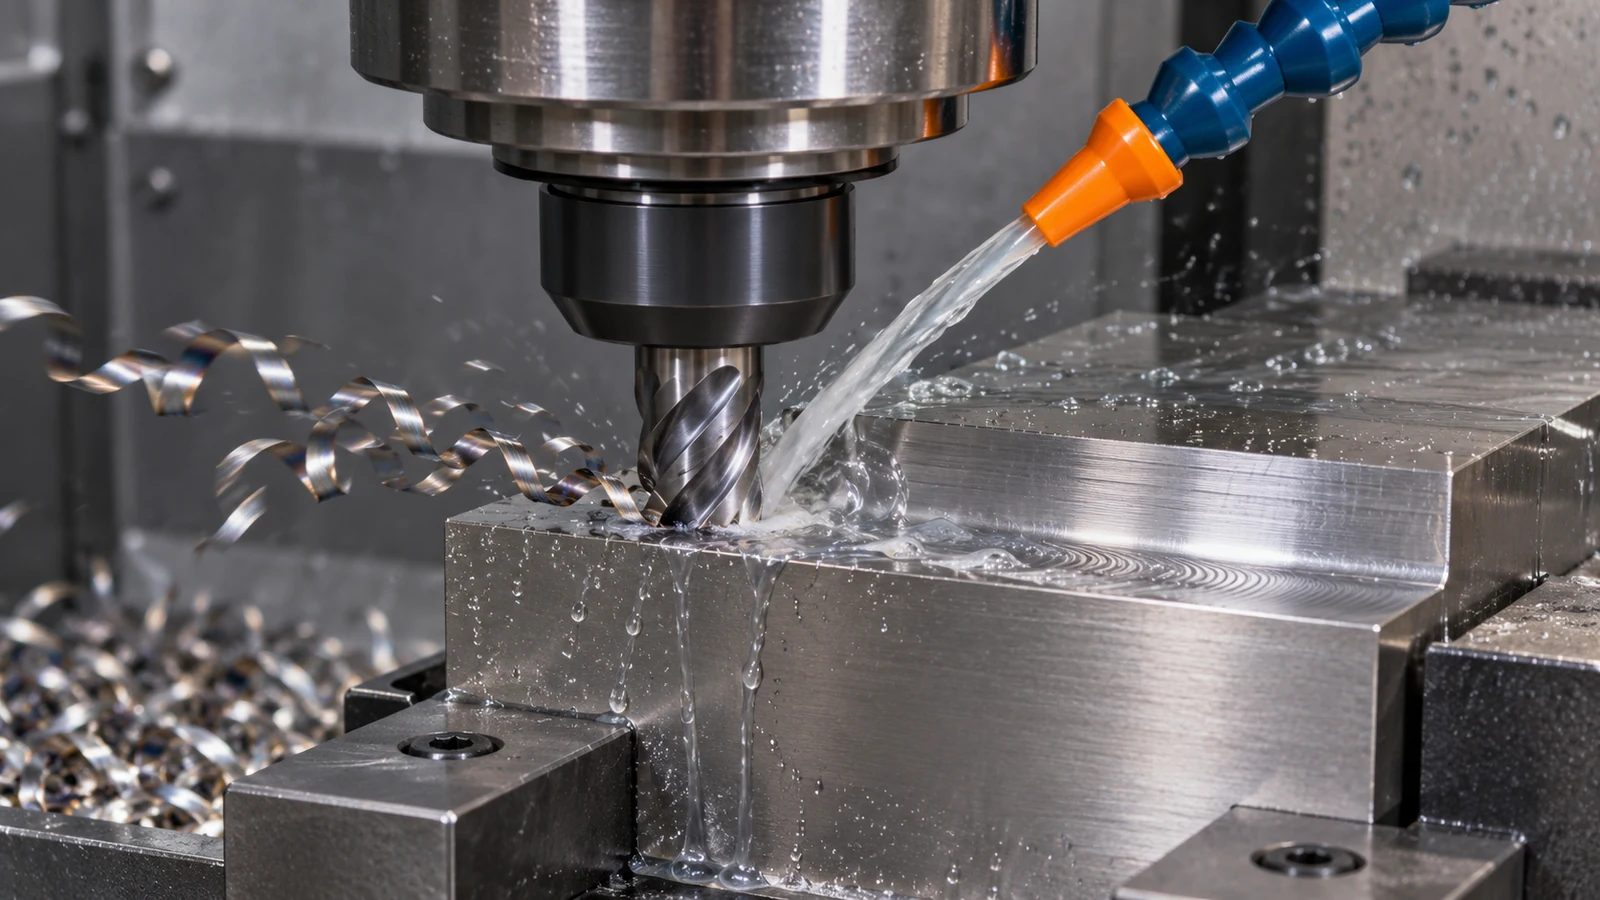
切りくずの排出と熱管理も、フィーチャの形状に依存します。深いポケット、狭いスロット、止まり穴は切りくずを閉じ込め、再切削する可能性があります。切りくずの逃げ道を確保できる順序に工程を分割し、選択したプロセスが要求する場合はクーラントが切削領域に届くことを確認してください。部品が細長い場合や薄肉の場合は、切削部の近くで支持し、加工量を増やす前に動きがないか確認してください。.
穴、ねじ、細長い形状の順序を決める
設計が許す限り、高負荷の荒加工を壊れやすい細部より前に配置してください。まずデータムを確立し、制御された経路で大部分の素材を除去し、部品が安定した後に精密ボア、ねじ山の開始部、シール面、薄いウェブを仕上げてください。旋削ピンやスリーブの場合、各フィーチャを独立して測定できると仮定するのではなく、図面で直径、肩、ねじ山の関係を定義してください。サイトの CNC旋削加工能力 は、重要な形状が主に回転体である場合に関連します。フライス加工された平面やクロス穴も同じデータム計画に含めるべきです。.
穴については、機能直径、深さ、位置、およびねじ等級やゲージ要件を指定してください。軸受嵌合、流体通路、非機能的なクリアランス穴がそれぞれ異なる許容要件を持つ場合に、単一の曖昧な仕上げ指示を避けてください。バリ取りは、位置決め面を巻き込んだり、管理されたランドを減少させたりすることなく、エッジの破れを除去するものでなければなりません。.
検査を図面の機能に結び付ける
材料の検証と寸法の許容を分離してください。証明書は注文した材料情報を確立するものであり、加工部品が位置、振れ、ねじ、表面の要件を満たすことを証明するものではありません。組立に関連するデータムを特定し、どの寸法が重要かを明示し、アクセスが困難なフィーチャについては検査方法を指定してください。冷間加工、後工程の成形、またはその他の承認されたプロセスが加工後に行われる場合は、その工程の前後でどの寸法が許容されるかを明確にしてください。.
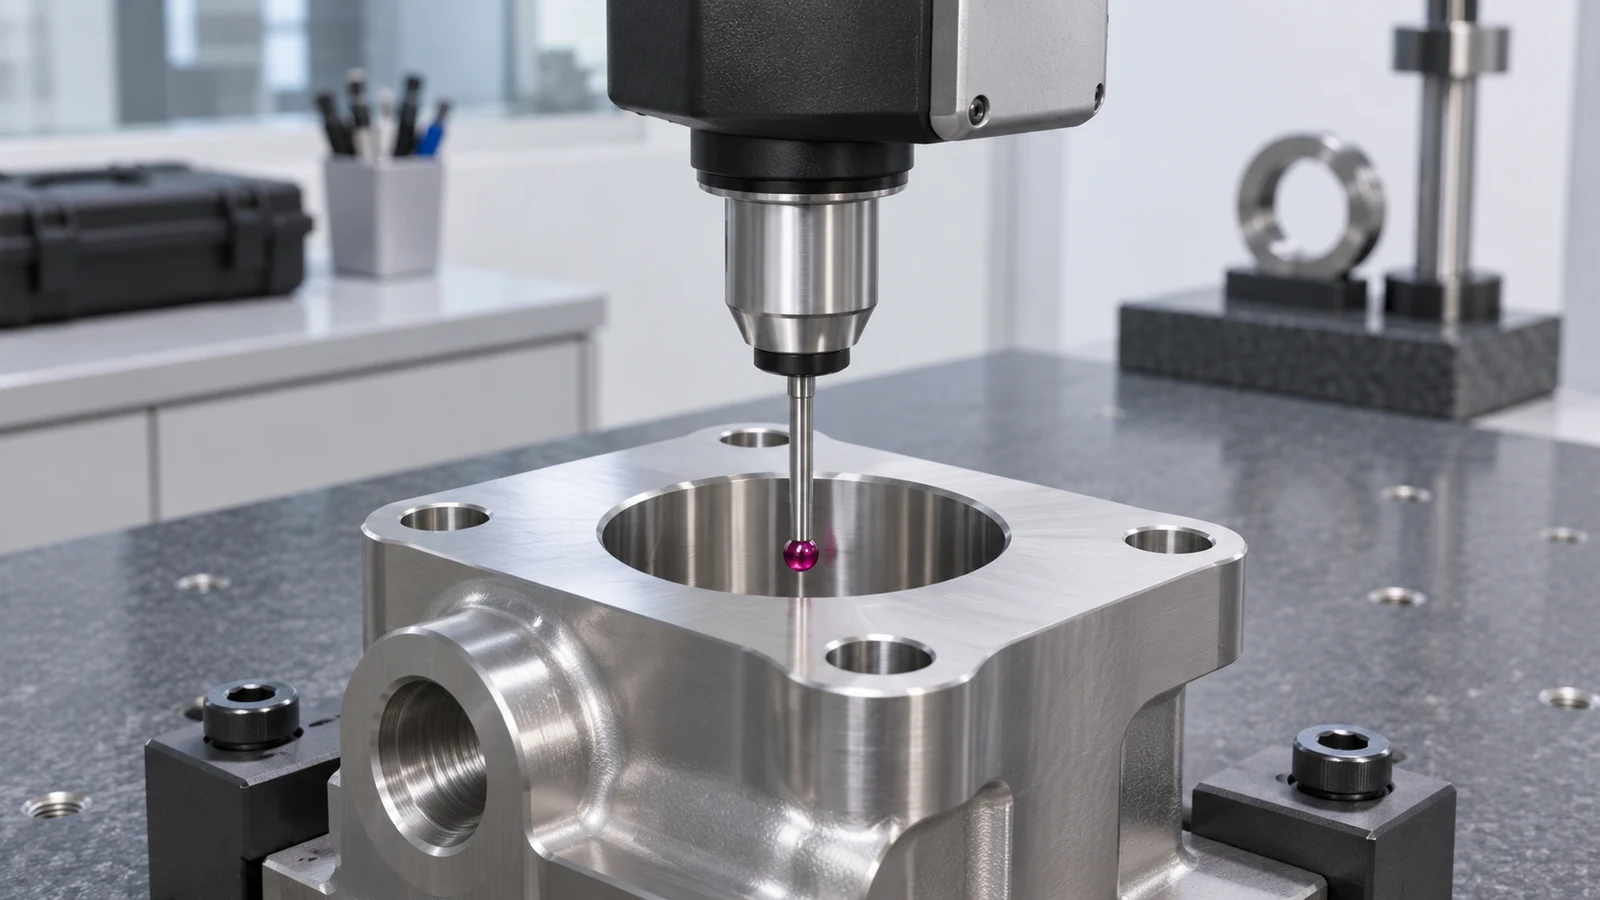
部品がドリフトした場合、公称寸法を変更する前に物理的証拠を検査してください。工具摩耗、切りくず詰まり、クランプによる歪み、バリ、測定温度は異なる症状を生み出す可能性があります。素材状態とフィーチャを切削した工程を記録してください。これにより、次の実行に対して根拠のないパラメータ変更ではなく、トレーサブルなプロセス調整が可能になります。.
For Nitronic 50の加工, 工具が未加工の素材に進入するのか、既に切削された表面を横切るのかを記録してください。この区別は、オペレーターが力の急激な上昇や切りくずの変化を解釈するのに役立ちます。検査計画はその後、図面のデータムと重要な嵌合を確認すべきであり、単一のクーポンからプロセス能力を推測すべきではありません。.
Nitronic 50のRFQに添付すべきもの
図面とモデル、必要な材料仕様と製品形態、証明書の期待事項、数量、重要なデータム、仕上げ領域、および加工後の工程を含めてください。素材が加工計画を変更する状態で供給されるかどうかを特定してください。性能試験が必要な場合は、試験と許容限界を別途定義してください。材料グレードの選択や加工証明書は、完成した組立品の使用挙動を確立することはできません。.
検証済みの素材と最終検査の間では、安定した係合、切りくず制御、回復可能なデータムが、 Nitronic 50の加工 計画を部品のインターフェースに結びつけたままにします。.
仮想部品レビュー:クロス穴付きセンサーサポート
説明用のシナリオであり、JUCHENGの顧客事例ではありません: Nitronic 50のバー材から作られたコンパクトなプロセス監視ブラケットを想像してください。その図面には、取付面、浅いポケット、ピン用のクロス穴、薄いウェブ付近のタップ加工フィーチャが示されています。すぐにポケットを最初に加工したくなるのは、アクセスが容易だからです。より良い計画上の問いは、どの面がセンサーの位置を確立するのか、そして後のクランプがウェブを歪める可能性があるかどうかです。.
まず素材状態と材料呼称を確認することから始めてください。取付データムを確立し、部品を支持するのに十分な周囲の素材が残っている間にポケットを荒加工し、再方向付け後に回復可能な基準からクロス穴を計画してください。薄いウェブを早すぎる段階で仕上げると、クランプや後の切削によって穴の関係がずれる可能性があります。表面がこすられたり加工硬化したりした後にクロス穴をドリル加工する場合は、工具の進入と切りくずの排出に一層の注意を払う価値があります。図面は要求される位置と嵌合を決定し、プロセス計画はそれらに再現性をもって到達する方法を決定します。.
初回の実行では、スピンドル設定だけで経路を判断するのではなく、実際の切りくず、刃先状態、バリ、ワークの動きを観察してください。穴がずれる場合は、公称座標を変更する前に、データムの転写とクランプを確認してください。刃先の劣化が速い場合は、工具がこすっているか、切りくずが再切削されているか、セットアップが剛性を保っているかを確認してください。これにより、切削の問題と治具または基準の問題を切り分けられます。.
プログラムを変更する前に切削状態を読み取る
症状だけで原因を一つに特定できることはほとんどありません。影響を受けている特徴と、経路内でそれが現れる箇所を用いて調査を絞り込んでください:
| 観察された変化 | 初期確認事項 | 重要な理由 |
|---|---|---|
| 軽い仕上げパスの後に工具摩耗が増加する | こすれ、ドウェル、工具刃先状態、およびそのパスが以前に硬化した材料を切削しているかどうかを確認してください。. | 公称上浅い切込みでも、工具が一貫した切りくずを形成していなければ、不安定な刃先接触を生じることがあります。. |
| クロスホールのバリがワーク間でばらつく | 工具の進入、貫通時のサポート、切りくず排出、およびデバリングの順序を確認してください。. | 穴径が公差内に収まっていても、バリのばらつきは組立に影響することがあります。. |
| 再クランプ後にボア径が変化する | データムの復元、治具圧力、ワークのサポート、および測定の再現性を確認してください。. | セットアップの動きを切り分ける前に座標を変更すると、実際の原因を隠してしまうことがあります。. |
これらは調査の手がかりとして用い、自動的な是正措置として扱わないでください。何を変更し、何を再測定したかを記録し、材料状態の問題をワーク保持や検査のばらつきと混同しないようにしてください。.
Nitronic 50の加工に関する質問
Nitronic 50はNitronic 60と同じですか?
いいえ。これらは異なる呼称と材料特性を持つ別個のグレードです。本記事はNitronic 50の加工を扱っており、ローカルのNitronic 60草案は焼付き防止の接触対設計に関するものです。エンジニアリング承認なしに一方のグレードを代用したり、そのプロセス前提を流用したりしないでください。.
304や316ステンレスと同じ切削データを使用できますか?
これらのデータは、工具メーカーと実際の素材状態がそれを裏付ける場合に限り、出発点の参考としてのみ使用してください。Nitronic 50の強度、噛み込み、機械剛性、切りくずの排出経路が結果に影響します。隣接するステンレス鋼種をレシピとして扱うのではなく、実際の加工で工程を検証・認定してください。.
Nitronic 50は冷間加工の前に機械加工すべきですか、それとも後にすべきですか?
製品仕様と図面に従ってください。まず供給された形態と状態を確認してください。汎用的な前加工ルートが許容されると仮定したり、承認なしに状態を変更したりしないでください。.
検査では何に重点を置くべきですか?
図面で定義されたデータム、ボア、ねじ、取付面、および組立を左右するフィーチャ間の関係を検査してください。材料証明と寸法合格判定は別個の記録です。.
要するに、Nitronic 50の機械加工は、検証済みの材料状態、安定した切削、および組立を規定するデータムに基づいて計画してください。汎用的なステンレス鋼のレシピを前提とせず、実際のフィーチャで工程を検証・認定してください。.