
Réponse courte : planifier usinage du Nitronic 50 à partir du certificat matière et de l'état de livraison, puis maintenir l'outil en coupe de manière franche. Le Nitronic 50 est un acier inoxydable austénitique renforcé à l'azote ; sa résistance et son comportement à l'écrouissage rendent le frottement, le maintien instable et l'historique incertain de la matière plus lourds de conséquences que ne le suggère l'étiquette générique “ acier inoxydable ”. Les données exactes d'outillage et de coupe doivent toujours provenir de l'état de la matière, de l'opération, de la machine et des recommandations du fabricant d'outils.
Cet article porte sur l'usinage de pièces en Nitronic 50 (UNS S20910/XM-19). Il ne prescrit pas d'avances et de vitesses universelles et ne traite pas la question distincte de la conception anti-grippage abordée par le projet local sur le Nitronic 60.
Commencer par la nuance et l'état commandés
Avant de planifier la gamme, confirmer la désignation de la matière, la forme du produit, la spécification applicable, l'identification du lot ou de la coulée, ainsi que tout état écroui indiqué sur le plan. Le Nitronic 50 est également désigné XM-19 dans plusieurs spécifications produit, mais le nom seul n'établit ni la forme livrée ni l'état mécanique. Les informations produit du fabricant le décrivent comme un acier inoxydable austénitique renforcé à l'azote pouvant être usiné avec des équipements conventionnels pour acier inoxydable ; il s'agit d'une déclaration de capacité générale, et non d'un résultat garanti pour chaque géométrie ou tolérance.
Pour un contexte plus large sur les nuances, utiliser le aperçu des matériaux en acier inoxydable. Conservez la spécification d'achat et le certificat joints à l'ordre de fabrication afin que la programmation et le contrôle s'appuient sur la même identité matière.
Maintenir l'outil en coupe plutôt qu'en frottement
L'écrouissage est une préoccupation de planification lorsque l'arête s'attarde, fléchit ou effleure de façon répétée une surface déjà usinée. Une passe légère qui ne forme pas de copeau stable peut laisser une couche plus dure pour l'engagement suivant. La réponse pratique n'est pas de copier une vitesse d'une opération 304 ou 316 sans rapport : sélectionnez une arête vive et adaptée ; maintenez une avance stable ; minimisez le porte-à-faux de l'outil ; et utilisez un montage suffisamment rigide pour éviter le broutement et le contact interrompu. Suivez les données du fabricant d'outils pour la plaquette, la fraise et l'état du brut réels.
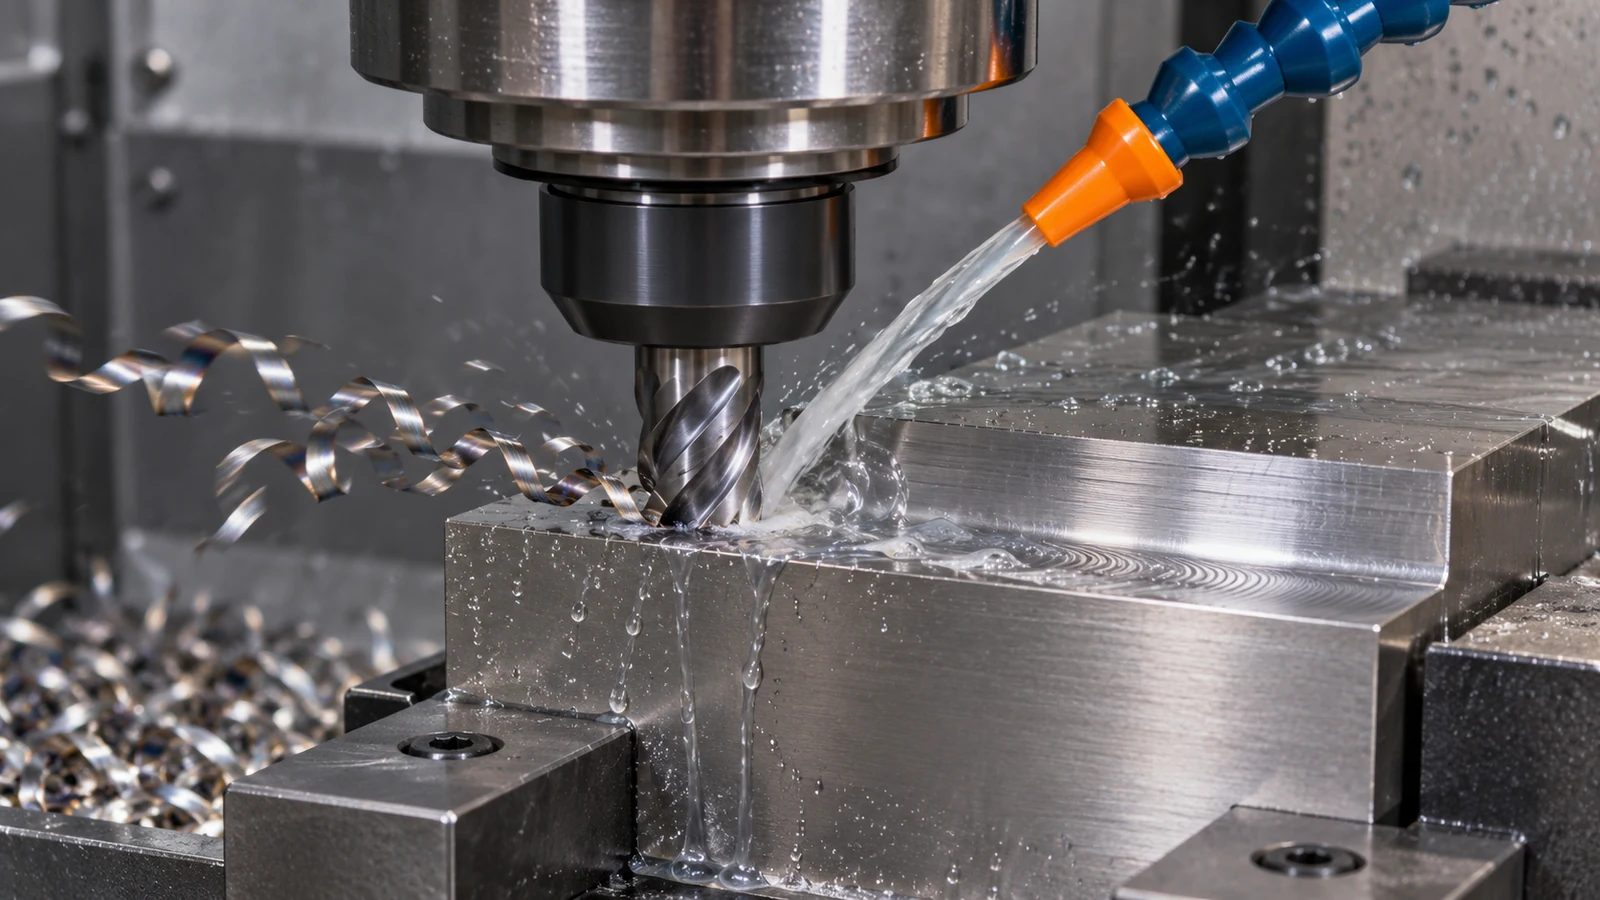
L'évacuation des copeaux et la gestion de la chaleur dépendent aussi de la géométrie des formes. Une poche profonde, une rainure étroite ou un trou borgne peuvent piéger les copeaux et les recouper. Décomposez l'opération en une séquence qui offre une issue aux copeaux, et vérifiez que le liquide de refroidissement atteint la zone de coupe si le procédé choisi l'exige. Si la pièce est élancée ou à parois minces, soutenez-la au plus près de la coupe et vérifiez l'absence de mouvement avant d'augmenter l'engagement.
Ordonner les trous, les filetages et les formes élancées
Placez l'ébauche à forte charge avant les détails fragiles lorsque la conception le permet. Établissez d'abord les références, retirez la matière en masse avec une trajectoire maîtrisée, et finissez les alésages de précision, les amorces de filetage, les faces d'étanchéité ou les nervures minces une fois la pièce stable. Pour un axe ou un manchon tourné, définissez la relation entre diamètres, épaulements et filetages sur le plan plutôt que de supposer que chaque forme peut être mesurée indépendamment. Le capacité de tournage CNC est pertinent lorsque la géométrie critique est principalement de révolution ; les méplats fraisés ou les trous transversaux doivent être inclus dans le même plan de références.
Pour les trous, spécifiez le diamètre fonctionnel, la profondeur, la position, ainsi que toute classe de filetage ou exigence de calibrage. Évitez une note de finition vague unique là où un ajustement de roulement, un passage de fluide et un trou de dégagement non fonctionnel ont des besoins d'acceptation différents. L'ébavurage doit éliminer la rupture d'arête sans rouler une face de localisation ni réduire une portée contrôlée.
Lier le contrôle à la fonction du plan
Séparez la vérification matière de l'acceptation dimensionnelle. Un certificat établit les informations matière commandées ; il ne prouve pas que la pièce usinée satisfait aux exigences de position, de battement, de filetage ou de surface. Identifiez les références liées à l'assemblage, indiquez quelles dimensions sont critiques, et spécifiez la méthode de contrôle lorsqu'une forme est difficile d'accès. Si un écrouissage, un formage ultérieur ou un autre procédé approuvé intervient après l'usinage, précisez clairement quelles dimensions sont acceptées avant et après cette étape.
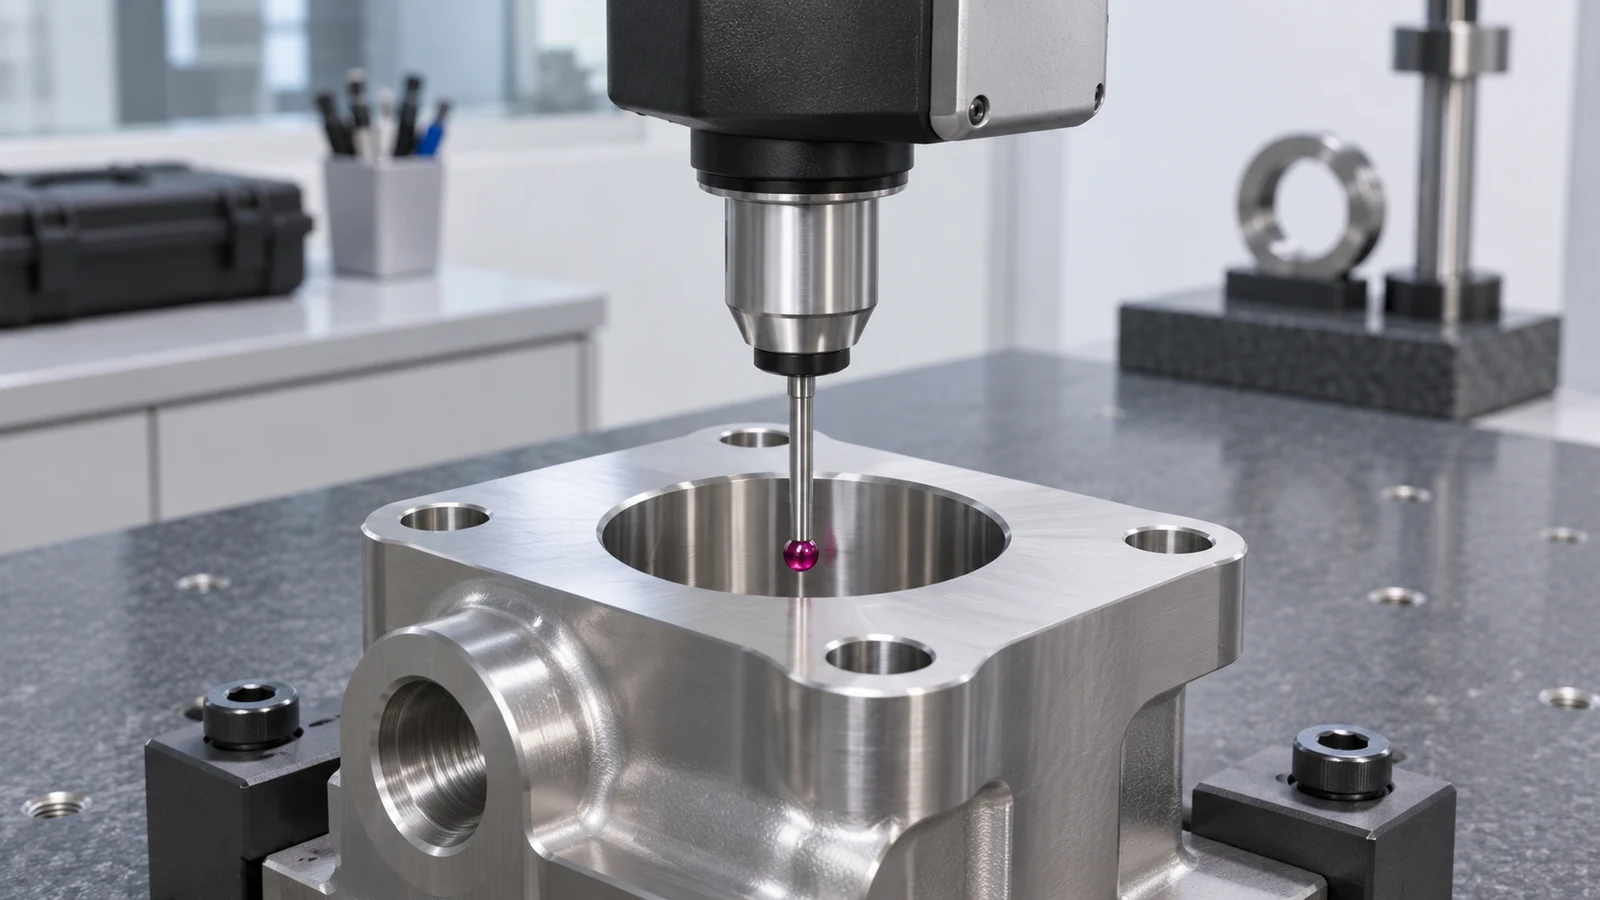
Lorsqu'une pièce dérive, inspectez les preuves physiques avant de modifier les dimensions nominales : l'usure de l'outil, le bourrage de copeaux, la déformation au serrage, les bavures et la température de mesure peuvent produire des symptômes différents. Enregistrez l'état du brut et l'opération où la forme a été usinée. Cela donne à la série suivante un ajustement de procédé traçable plutôt qu'un changement de paramètre non étayé.
Pour usinage du Nitronic 50, notez si l'outil entre dans du brut intact ou traverse une surface déjà usinée ; cette distinction aide l'opérateur à interpréter une montée soudaine de l'effort ou un copeau qui change. Le plan de contrôle doit ensuite confirmer les références du plan et les ajustements critiques, et non déduire l'aptitude du procédé à partir d'un seul coupon.
Ce qu'il faut transmettre avec une demande de prix pour du Nitronic 50
Incluez le plan et le modèle, la spécification matière et la forme de produit requises, les attentes en matière de certificat, la quantité, les références critiques, les zones de finition et toute opération post-usinage. Précisez si le brut est fourni dans un état qui modifie le plan d'usinage. Si un essai de performance est exigé, définissez l'essai et la limite d'acceptation séparément ; un choix de nuance ou un certificat d'usinage ne peut établir le comportement en service de l'assemblage fini.
Entre le brut vérifié et le contrôle final, un engagement stable, la maîtrise des copeaux et des références récupérables maintiennent un usinage du Nitronic 50 plan lié aux interfaces de la pièce.
Revue d'une pièce hypothétique : un support de capteur avec un trou transversal
Scénario illustratif, non un cas client JUCHENG : imaginez un support compact de surveillance de procédé fabriqué à partir d'une barre en Nitronic 50. Son plan montre une face de montage, une poche peu profonde, un trou transversal pour une goupille et un élément taraudé près d'une nervure mince. La tentation immédiate est d'usiner la poche en premier parce qu'elle est facile d'accès. La meilleure question de planification est de savoir quelle face établit la position du capteur et si un serrage ultérieur peut déformer la nervure.
Commencez par confirmer l'état du brut et la désignation matière. Établissez la référence de montage, ébauchez la poche tant qu'il reste assez de matière environnante pour soutenir la pièce, et planifiez le trou transversal à partir d'une référence récupérable après réorientation. Si la nervure mince est finie trop tôt, le serrage ou des coupes ultérieures peuvent décaler la relation du trou. Si le trou transversal est percé après qu'une surface a été frottée ou écrouie, l'entrée de l'outil et l'évacuation des copeaux méritent une attention accrue. Le plan décide de la position et de l'ajustement requis ; le plan de procédé décide comment les atteindre de façon répétable.
Lors d'un premier passage, observez les copeaux réels, l'état du tranchant, les bavures et le mouvement de la pièce plutôt que de juger la trajectoire à partir des seuls réglages de broche. Si le trou dérive, vérifiez le transfert de référence et le bridage avant de modifier les coordonnées nominales. Si le tranchant se dégrade rapidement, examinez si l'outil frotte, si les copeaux sont recoupés et si le montage est rigide. Cela permet de distinguer un problème de coupe d'un problème de montage ou de référence.
Lire la coupe avant de modifier le programme
Un symptôme identifie rarement une seule cause à lui seul. Utilisez la fonctionnalité concernée et le point de la trajectoire où il apparaît pour cibler l'investigation :
| Changement observé | Premiers contrôles | Pourquoi c'est important |
|---|---|---|
| L'usure de l'outil augmente après une passe de finition légère | Vérifiez le frottement, le maintien en position, l'état du tranchant de l'outil et si la passe usine un matériau préalablement durci. | Une coupe nominalement peu profonde peut tout de même créer un contact de tranchant instable si l'outil ne forme pas un copeau régulier. |
| Les bavures des trous croisés varient d'une pièce à l'autre | Examinez l'entrée de l'outil, le support au perçage débouchant, l'évacuation des copeaux et l'ordre d'ébavurage. | La variation des bavures peut affecter l'assemblage même lorsque le diamètre du trou reste dans la tolérance. |
| La dimension de l'alésage change après un re-bridage | Vérifiez la récupération de référence, la pression du montage, le support de la pièce et la répétabilité de mesure. | Modifier les coordonnées avant d'isoler le mouvement du montage peut masquer la source réelle. |
Utilisez ces éléments comme pistes d'investigation, et non comme actions correctives automatiques. Consignez ce qui a été modifié et ce qui a été re-mesuré afin qu'un problème de condition du matériau ne soit pas confondu avec une variation de maintien en position ou d'inspection.
Questions sur l'usinage du Nitronic 50
Le Nitronic 50 est-il identique au Nitronic 60 ?
Non. Ce sont des nuances distinctes avec des désignations et des comportements de matériau différents. Cet article traite de l'usinage du Nitronic 50 ; le brouillon local sur le Nitronic 60 concerne la conception de paires de contact anti-grippage. Ne substituez pas une nuance à l'autre et ne transférez pas ses hypothèses de procédé sans approbation d'ingénierie.
Puis-je utiliser les mêmes données de coupe que pour l'inox 304 ou 316 ?
N'utilisez ces données que comme référence de départ si le fabricant d'outils et l'état réel du stock le permettent. La résistance du Nitronic 50, l'engagement de l'outil, la rigidité de la machine et l'évacuation des copeaux influencent le résultat ; qualifiez l'opération plutôt que de traiter une nuance d'inox voisine comme une recette.
Le Nitronic 50 doit-il être usiné avant ou après l'écrouissage ?
Suivez la spécification produit et le plan. Confirmez d'abord la forme et l'état fournis ; ne supposez pas qu'une gamme générique de pré-usinage est autorisée et ne modifiez pas l'état sans autorisation.
Sur quoi doit porter le contrôle ?
Contrôlez les références définies par le plan, les alésages, les filetages, les faces de montage et les relations entre caractéristiques qui conditionnent l'assemblage. La certification matière et l'acceptation dimensionnelle constituent des enregistrements distincts.
En bref, planifiez l'usinage du Nitronic 50 à partir d'un état de matière vérifié, d'une coupe stable et des références qui régissent l'assemblage ; qualifiez le procédé sur la caractéristique réelle plutôt que de supposer une recette générique pour inox.