
Risposta breve: pianificare Lavorazione meccanica del Nitronic 50 dal certificato del materiale e dalla condizione di fornitura, quindi mantenere il taglio decisamente impegnato. Il Nitronic 50 è un acciaio inossidabile austenitico rinforzato con azoto; la sua resistenza e il suo comportamento all'incrudimento rendono lo sfregamento, il supporto instabile e la storia incerta del materiale più rilevanti di quanto suggerisca una generica etichetta di “acciaio inossidabile”. L'utensileria esatta e i dati di taglio devono comunque derivare dalla condizione del materiale, dall'operazione, dalla macchina e dalle indicazioni del costruttore degli utensili.
Questo articolo si concentra sulla lavorazione meccanica di parti in Nitronic 50 (UNS S20910/XM-19). Non prescrive avanzamenti e velocità universali né affronta la distinta questione progettuale antigrippaggio trattata nella bozza locale sul Nitronic 60.
Partire dalla qualità e dalla condizione ordinate
Prima di pianificare il ciclo, confermare la designazione del materiale, la forma del prodotto, la specifica applicabile, l'identificazione della colata o del lotto e qualsiasi condizione di incrudimento indicata dal disegno. Il Nitronic 50 è anche identificato come XM-19 in diverse specifiche di prodotto, ma il nome da solo non stabilisce la forma fornita o la condizione meccanica. Le informazioni di prodotto del produttore lo descrivono come un acciaio inossidabile austenitico rinforzato con azoto che può essere lavorato con attrezzature convenzionali per acciai inossidabili; si tratta di un'affermazione di capacità generale, non di un risultato garantito per ogni geometria o tolleranza.
Per un contesto più ampio sulle qualità, utilizzare la sezione del sito panoramica dei materiali in acciaio inossidabile. Mantenere la specifica di acquisto e il certificato allegati all'ordine di lavoro, in modo che la programmazione e l'ispezione operino sulla stessa identità del materiale.
Mantenere l'utensile in taglio invece di farlo strisciare
L'incrudimento è una questione di pianificazione quando il tagliente sosta, flette o sfiora ripetutamente una superficie già tagliata. Una passata leggera che non forma un truciolo stabile può lasciare uno strato più duro per l'engagement successivo. La risposta pratica non è copiare una velocità da un lavoro 304 o 316 non correlato: selezionare un tagliente affilato e adeguato; mantenere un avanzamento stabile; ridurre al minimo lo sbalzo dell'utensile; e utilizzare un setup sufficientemente rigido da evitare vibrazioni e contatto interrotto. Seguire i dati del costruttore dell'utensile per l'inserto, la fresa e lo stato del materiale effettivi.
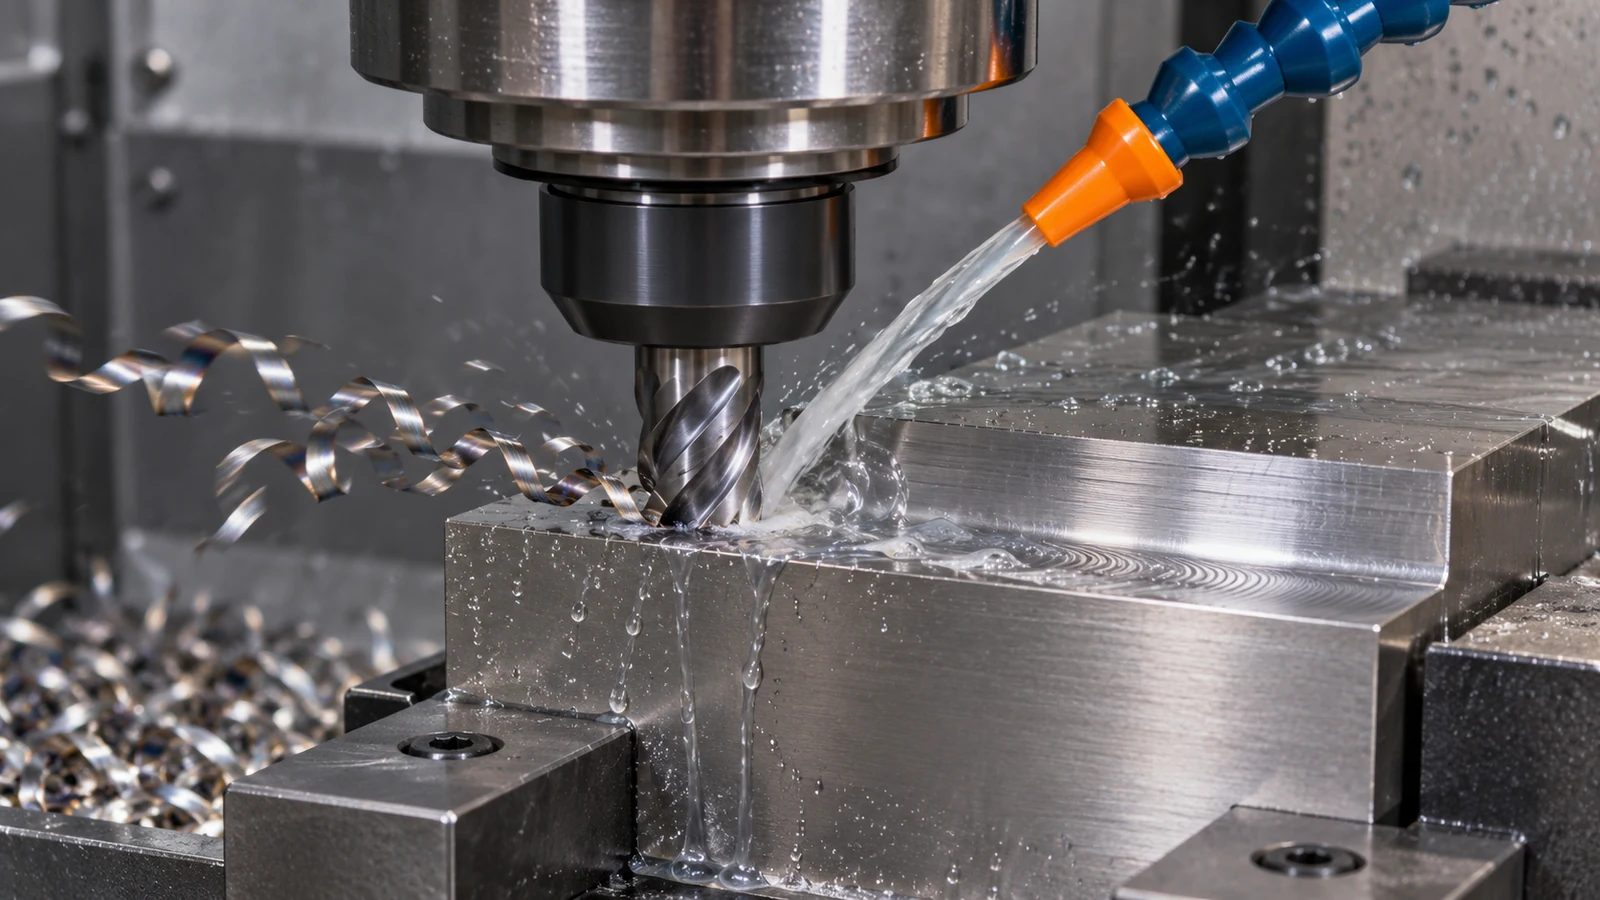
L'evacuazione dei trucioli e la gestione del calore dipendono anche dalla geometria della feature. Una tasca profonda, una cava stretta o un foro cieco possono intrappolare i trucioli e ritagliarli. Suddividere l'operazione in una sequenza che dia ai trucioli una via d'uscita e verificare che il refrigerante raggiunga la zona di taglio se il processo scelto lo richiede. Se il pezzo è snello o a parete sottile, supportarlo vicino al taglio e verificare eventuali movimenti prima di aumentare l'engagement.
Sequenziare fori, filettature e caratteristiche snelle
Posizionare la sgrossatura ad alto carico prima dei dettagli fragili, dove il design lo consente. Stabilire prima i datum, rimuovere il grosso del materiale con un percorso controllato e finire alesature di precisione, inizi di filettatura, superfici di tenuta o nervature sottili dopo che il pezzo è stabile. Per un perno o una boccola torniti, definire nel disegno la relazione tra diametri, spallamenti e filettature invece di presumere che ogni feature possa essere misurata indipendentemente. Il Capacità di tornitura CNC è pertinente quando la geometria critica è principalmente rotazionale; le spianature fresate o i fori trasversali dovrebbero essere inclusi nello stesso piano dei datum.
Per i fori, specificare il diametro funzionale, la profondità, la posizione e qualsiasi classe di filettatura o requisito di calibro. Evitare una singola nota di finitura vaga dove un accoppiamento per cuscinetto, un passaggio di fluido e un foro di tolleranza non funzionale hanno esigenze di accettazione diverse. La sbavatura dovrebbe rimuovere il taglio del bordo senza rullare una faccia di posizionamento o ridurre una battuta controllata.
Collegare l'ispezione alla funzione del disegno
Separare la verifica del materiale dall'accettazione dimensionale. Un certificato stabilisce le informazioni sul materiale ordinato; non prova che il pezzo lavorato soddisfi i requisiti di posizione, runout, filettatura o superficie. Identificare i datum relativi all'assemblaggio, indicare quali dimensioni sono critiche e specificare il metodo di ispezione dove una feature è difficile da raggiungere. Se dopo la lavorazione avvengono incrudimento, formatura successiva o un altro processo approvato, chiarire quali dimensioni sono accettate prima e dopo tale fase.
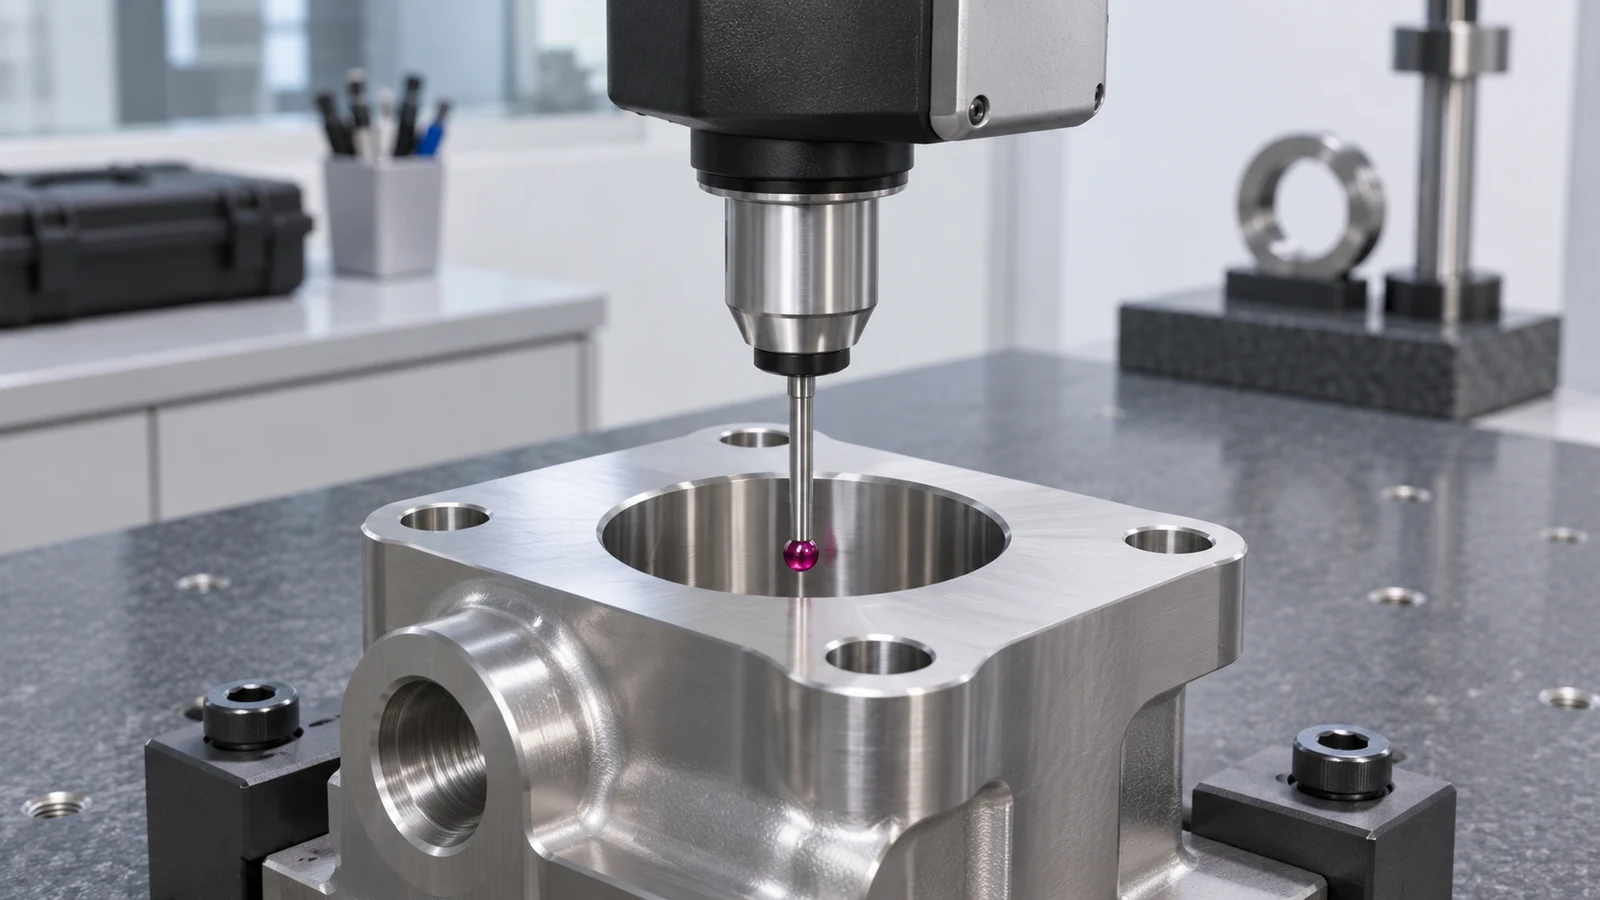
Quando un pezzo deriva, ispezionare l'evidenza fisica prima di modificare le dimensioni nominali: usura dell'utensile, impaccamento dei trucioli, distorsione dovuta al serraggio, sbavature e temperatura di misurazione possono produrre sintomi diversi. Registrare la condizione del materiale e l'operazione in cui è stata tagliata la feature. Ciò fornisce alla corsa successiva una regolazione del processo tracciabile invece di una modifica dei parametri non supportata.
Per Lavorazione meccanica del Nitronic 50, notare se l'utensile sta entrando in materiale non toccato o attraversando una superficie già tagliata; questa distinzione aiuta l'operatore a interpretare un improvviso aumento della forza o un truciolo che cambia. Il piano di ispezione dovrebbe quindi confermare i datum del disegno e gli accoppiamenti critici, non dedurre la capacità del processo da un singolo provino.
Cosa inviare con una RFQ per Nitronic 50
Includere il disegno e il modello, la specifica del materiale richiesta e la forma del prodotto, le aspettative sul certificato, la quantità, i datum critici, le zone di finitura e qualsiasi operazione successiva alla lavorazione. Identificare se il materiale è fornito in una condizione che modifica il piano di lavorazione. Se è richiesta una prova di prestazione, definire la prova e il limite di accettazione separatamente; una selezione di grado o un certificato di lavorazione non possono stabilire il comportamento in servizio dell'assemblaggio finito.
Tra materiale verificato e ispezione finale, un engagement stabile, il controllo dei trucioli e datum recuperabili mantengono un Lavorazione meccanica del Nitronic 50 piano legato alle interfacce del pezzo.
Revisione di un componente ipotetico: un supporto per sensore con foro trasversale
Scenario illustrativo, non un caso cliente JUCHENG: immaginare una staffa compatta per il monitoraggio del processo realizzata in barra Nitronic 50. Il suo disegno mostra una faccia di montaggio, una tasca poco profonda, un foro trasversale per un perno e una feature filettata vicino a una nervatura sottile. La tentazione immediata è lavorare prima la tasca perché è facile da raggiungere. La domanda di pianificazione migliore è quale faccia stabilisce la posizione del sensore e se il serraggio successivo può distorcere la nervatura.
Iniziare confermando la condizione del materiale e la designazione del materiale. Stabilire il datum di montaggio, sgrossare la tasca mentre rimane materiale circostante sufficiente a supportare il pezzo e pianificare il foro trasversale da un riferimento recuperabile dopo il riorientamento. Se la nervatura sottile viene finita troppo presto, il serraggio o i tagli successivi possono spostare la relazione del foro. Se il foro trasversale viene praticato dopo che una superficie è stata sfregata o incrudita, l'ingresso dell'utensile e l'evacuazione dei trucioli meritano maggiore attenzione. Il disegno decide la posizione e l'accoppiamento richiesti; il piano di processo decide come raggiungerli in modo ripetibile.
Durante una prima esecuzione, osservare i trucioli reali, le condizioni del tagliente, le bave e il movimento del pezzo invece di giudicare il percorso solo dalle impostazioni del mandrino. Se il foro si sposta, verificare il trasferimento del datum e il serraggio prima di modificare le coordinate nominali. Se il tagliente si deteriora rapidamente, verificare se l'utensile striscia, se i trucioli vengono ritagliati e se l'attrezzaggio è rigido. Questo distingue un problema di taglio da un problema di attrezzatura o di riferimento.
Leggere il taglio prima di modificare il programma
Un sintomo raramente identifica da solo una causa. Utilizzare la caratteristica interessata e il punto del percorso in cui compare per restringere l'indagine:
| Variazione osservata | Primi controlli | Perché è importante |
|---|---|---|
| L'usura dell'utensile aumenta dopo una passata di finitura leggera | Verificare la presenza di strisciamento, soste, le condizioni del tagliente e se la passata sta tagliando materiale precedentemente indurito. | Un taglio nominalmente superficiale può comunque creare un contatto instabile del tagliente se l'utensile non forma un truciolo costante. |
| Le bave dei fori trasversali variano tra i pezzi | Verificare l'ingresso dell'utensile, il supporto allo sfondamento, l'evacuazione dei trucioli e l'ordine di sbavatura. | La variazione delle bave può influire sull'assemblaggio anche quando il diametro del foro rimane entro tolleranza. |
| La dimensione dell'alesaggio cambia dopo il riserraggio | Verificare il recupero del datum, la pressione dell'attrezzatura, il supporto del pezzo e la ripetibilità della misurazione. | Modificare le coordinate prima di isolare il movimento dell'attrezzaggio può nascondere la causa reale. |
Utilizzare questi come spunti di indagine, non come azioni correttive automatiche. Registrare ciò che è stato modificato e ciò che è stato rimisurato, in modo che un problema di condizione del materiale non venga confuso con una variazione dell'attrezzatura o dell'ispezione.
Domande sulla lavorazione meccanica del Nitronic 50
Nitronic 50 è lo stesso di Nitronic 60?
No. Sono gradi distinti con designazioni e comportamenti del materiale diversi. Questo articolo tratta la lavorazione del Nitronic 50; la bozza locale sul Nitronic 60 riguarda la progettazione di coppie di contatto antigrippaggio. Non sostituire un grado con l'altro né trasferire le relative ipotesi di processo senza approvazione ingegneristica.
Posso utilizzare gli stessi dati di taglio dell'acciaio inossidabile 304 o 316?
Usa questi dati solo come riferimento iniziale se il costruttore di stampi e le condizioni effettive del materiale lo supportano. La resistenza del Nitronic 50, l'engagement, la rigidità della macchina e il percorso del truciolo influenzano il risultato; qualifica l'operazione invece di trattare un grado inossidabile vicino come una ricetta.
Il Nitronic 50 dovrebbe essere lavorato prima o dopo la deformazione a freddo?
Segui la specifica di prodotto e il disegno. Conferma prima la forma e la condizione fornite; non presumere che sia consentito un percorso generico di pre-lavorazione né modificare la condizione senza autorizzazione.
Su cosa dovrebbe concentrarsi l'ispezione?
Ispeziona i datum definiti dal disegno, i fori, le filettature, le facce di montaggio e le relazioni tra feature che controllano l'assemblaggio. La certificazione del materiale e l'accettazione dimensionale sono record separati.
In sintesi, pianifica la lavorazione del Nitronic 50 partendo dallo stato del materiale verificato, da un taglio stabile e dai datum che governano l'assemblaggio; qualifica il processo sulla feature effettiva invece di presumere una ricetta generica per inossidabili.