
Respuesta breve: planificar Mecanizado de Nitronic 50 desde el certificado de material y la condición de suministro, y luego mantenga el corte comprometido de forma decisiva. El Nitronic 50 es un acero inoxidable austenítico reforzado con nitrógeno; su resistencia y su comportamiento de endurecimiento por trabajo hacen que el roce, el apoyo inestable y un historial incierto del material en stock tengan más consecuencias de las que sugiere una etiqueta genérica de “acero inoxidable”. Los datos exactos de herramientas y corte aún deben provenir de la condición del material en stock, la operación, la máquina y las indicaciones del fabricante de herramientas.
Este artículo se centra en el mecanizado de piezas de Nitronic 50 (UNS S20910/XM-19). No prescribe avances y velocidades universales ni aborda la cuestión separada del diseño antigripaje tratada en el borrador local sobre Nitronic 60.
Comience con el grado y la condición solicitados
Antes de planificar la ruta, confirme la designación del material, la forma del producto, la especificación aplicable, la identificación del colado o lote y cualquier condición de trabajo en frío indicada en el plano. El Nitronic 50 también se identifica como XM-19 en varias especificaciones de producto, pero el nombre por sí solo no establece la forma suministrada ni la condición mecánica. La información de producto del fabricante lo describe como un acero inoxidable austenítico reforzado con nitrógeno que puede mecanizarse con equipos convencionales para acero inoxidable; esa es una declaración de capacidad general, no un resultado garantizado para cada geometría o tolerancia.
Para obtener un contexto más amplio sobre el grado, utilice el descripción general de materiales de acero inoxidable. Mantenga la especificación de compra y el certificado adjuntos al trabajo para que la programación y la inspección trabajen con la misma identidad de material.
Mantenga la herramienta cortando en lugar de rozando
El endurecimiento por deformación es una preocupación de planificación cuando el filo permanece, se desvía o roza repetidamente una superficie previamente cortada. Una pasada ligera que no forma una viruta estable puede dejar una capa más dura para el siguiente contacto. La respuesta práctica no es copiar una velocidad de un trabajo no relacionado en 304 o 316: seleccione un filo afilado y adecuado; mantenga un avance estable; minimice el voladizo de la herramienta; y use un montaje suficientemente rígido para evitar el chatter y el contacto interrumpido. Siga los datos del fabricante de la herramienta para la plaquita, la fresa y el estado del material reales.
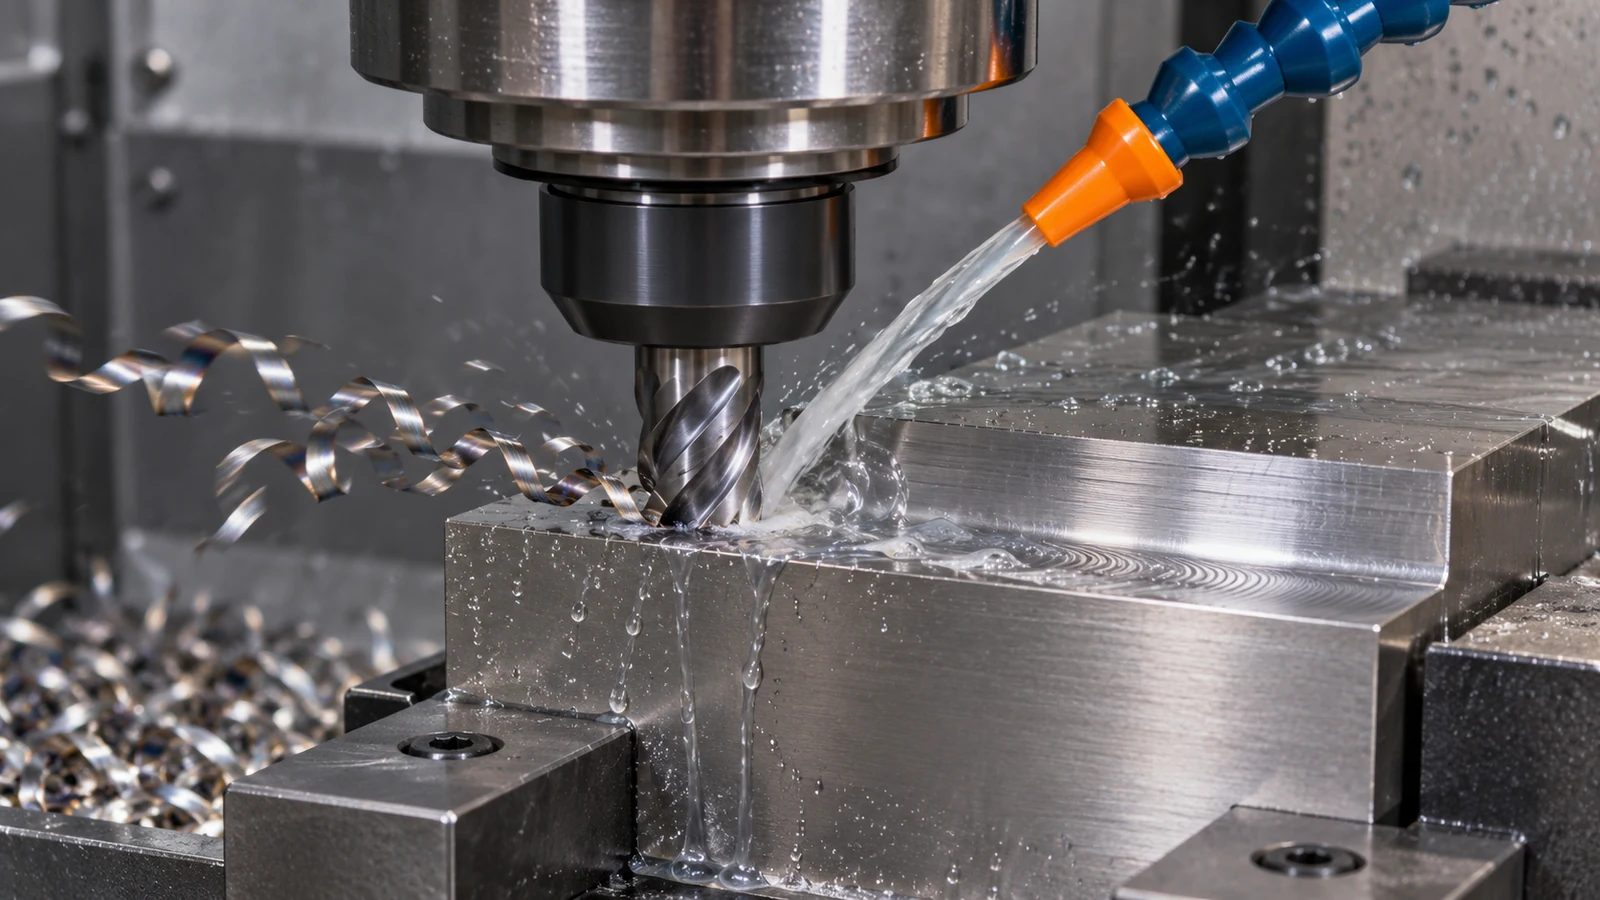
La evacuación de virutas y la gestión del calor también dependen de la geometría de la característica. Un bolsillo profundo, una ranura estrecha o un taladro ciego pueden atrapar virutas y recortarlas. Divida la operación en una secuencia que dé salida a las virutas y verifique que el refrigerante llegue a la zona de corte si el proceso elegido lo requiere. Si la pieza es esbelta o de pared delgada, sujétela cerca del corte y compruebe si hay movimiento antes de aumentar el contacto.
Secuencie los agujeros, las roscas y los elementos esbeltos
Coloque el desbaste de alta carga antes de los detalles frágiles cuando el diseño lo permita. Establezca primero los datums, elimine el material en bruto con una trayectoria controlada y acabe los taladros de precisión, los inicios de rosca, las caras de sellado o las nervaduras delgadas después de que la pieza esté estable. Para un pasador o un casquillo torneado, defina la relación entre diámetros, resaltos y roscas en el plano en lugar de suponer que cada característica puede medirse de forma independiente. El Capacidad de torneado CNC del sitio es relevante cuando la geometría crítica es principalmente rotacional; los planos fresados o los taladros transversales deben incluirse en el mismo plan de datums.
Para los taladros, especifique el diámetro funcional, la profundidad, la posición y cualquier clase de rosca o requisito de calibración. Evite una única nota de acabado vaga cuando un ajuste de rodamiento, un paso de fluido y un taladro de holgura no funcional tienen necesidades de aceptación diferentes. El desbarbado debe eliminar la rotura de borde sin enrollar una cara de localización ni reducir una banda controlada.
Vincule la inspección a la función del plano
Separe la verificación del material de la aceptación dimensional. Un certificado establece la información del material pedido; no demuestra que la pieza mecanizada cumpla los requisitos de posición, excentricidad, rosca o superficie. Identifique los datums que se relacionan con el ensamblaje, indique qué dimensiones son críticas y especifique el método de inspección cuando una característica es de difícil acceso. Si el trabajo en frío, la conformación posterior u otro proceso aprobado ocurre después del mecanizado, deje claro qué dimensiones se aceptan antes y después de ese paso.
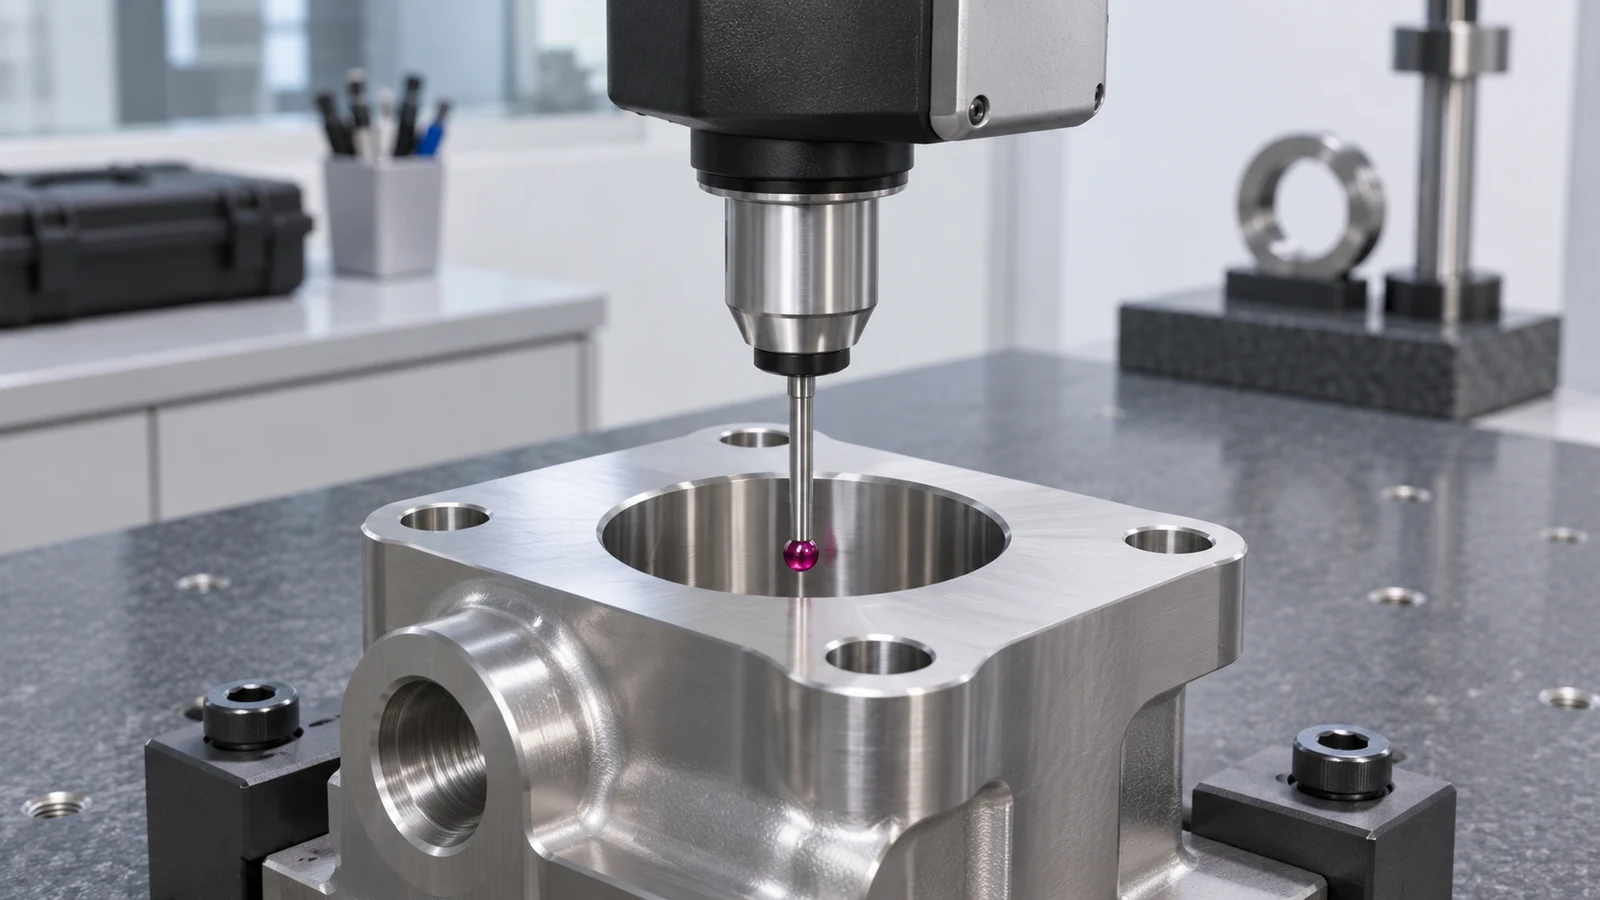
Cuando una pieza se desvía, inspeccione la evidencia física antes de cambiar las dimensiones nominales: el desgaste de la herramienta, el empaquetamiento de virutas, la distorsión por sujeción, las rebabas y la temperatura de medición pueden producir síntomas diferentes. Registre la condición del material y la operación en la que se cortó la característica. Eso da a la siguiente ejecución un ajuste de proceso trazable en lugar de un cambio de parámetro sin fundamento.
Para Mecanizado de Nitronic 50, indique si la herramienta entra en material sin tocar o cruza una superficie previamente cortada; esa distinción ayuda al operador a interpretar un aumento repentino de la fuerza o una viruta cambiante. El plan de inspección debe entonces confirmar los datums del plano y los ajustes críticos, no inferir la capacidad del proceso a partir de una sola probeta.
Qué enviar con una solicitud de cotización de Nitronic 50
Incluya el plano y el modelo, la especificación de material y la forma del producto requeridas, las expectativas del certificado, la cantidad, los datums críticos, las zonas de acabado y cualquier operación posterior al mecanizado. Identifique si el material se suministra en una condición que cambia el plan de mecanizado. Si se requiere una prueba de rendimiento, defina la prueba y el límite de aceptación por separado; una selección de grado o un certificado de mecanizado no pueden establecer el comportamiento en servicio del ensamblaje terminado.
Entre el material verificado y la inspección final, un contacto estable, el control de virutas y los datums recuperables mantienen un Mecanizado de Nitronic 50 plan vinculado a las interfaces de la pieza.
Revisión de una pieza hipotética: un soporte de sensor con un agujero transversal
Escenario ilustrativo, no un caso de cliente de JUCHENG: imagine un soporte compacto de monitoreo de proceso fabricado con barra de Nitronic 50. Su plano muestra una cara de montaje, un bolsillo poco profundo, un taladro transversal para un pasador y una característica roscada cerca de una nervadura delgada. La tentación inmediata es mecanizar primero el bolsillo porque es fácil de alcanzar. La mejor pregunta de planificación es qué cara establece la posición del sensor y si la sujeción posterior puede distorsionar la nervadura.
Comience confirmando la condición del material y la designación del material. Establezca el datum de montaje, desbaste el bolsillo mientras quede suficiente material circundante para soportar la pieza, y planifique el taladro transversal desde una referencia que pueda recuperarse tras la reorientación. Si la nervadura delgada se acaba demasiado pronto, la sujeción o los cortes posteriores pueden desplazar la relación del taladro. Si el taladro transversal se perfora después de que una superficie haya sido frotada o endurecida por deformación, la entrada de la herramienta y la evacuación de virutas merecen una atención más cercana. El plano decide la posición y el ajuste requeridos; el plan de proceso decide cómo alcanzarlos de forma repetible.
Durante una primera ejecución, observe las virutas reales, el estado del filo, las rebabas y el movimiento de la pieza en lugar de juzgar la ruta solo a partir de los ajustes del husillo. Si el agujero se desvía, verifique la transferencia de datum y la sujeción antes de cambiar las coordenadas nominales. Si el filo se deteriora rápidamente, revise si la herramienta está rozando, si las virutas se recortan y si la configuración es rígida. Esto separa un problema de corte de un problema de utillaje o de referencia.
Lea el corte antes de cambiar el programa
Un síntoma rara vez identifica por sí solo una única causa. Utilice la característica afectada y el punto de la ruta donde aparece para acotar la investigación:
| Cambio observado | Primeras comprobaciones | Por qué importa |
|---|---|---|
| El desgaste de la herramienta aumenta después de un pase de acabado ligero | Verifique si hay rozamiento, permanencia (dwell), el estado del filo de la herramienta y si el pase está cortando material previamente endurecido. | Un corte nominalmente poco profundo puede seguir creando un contacto inestable del filo si la herramienta no forma una viruta consistente. |
| Las rebabas de agujeros transversales varían entre piezas | Revise la entrada de la herramienta, el soporte en la salida (breakthrough), la evacuación de virutas y el orden del desbarbado. | La variación de rebabas puede afectar el ensamblaje incluso cuando el diámetro del agujero permanece dentro de tolerancia. |
| El tamaño del mandrinado cambia después de volver a sujetar | Verifique la recuperación del datum, la presión del utillaje, el soporte de la pieza y la repetibilidad de la medición. | Cambiar las coordenadas antes de aislar el movimiento de la configuración puede ocultar la fuente real. |
Utilice estos puntos como indicaciones para la investigación, no como acciones correctivas automáticas. Registre qué se cambió y qué se volvió a medir para que un problema de condición del material no se confunda con una variación de la sujeción o de la inspección.
Preguntas sobre el mecanizado de Nitronic 50
¿Es el Nitronic 50 lo mismo que el Nitronic 60?
No. Son grados distintos con designaciones y comportamientos del material diferentes. Este artículo trata sobre el mecanizado del Nitronic 50; el borrador local sobre el Nitronic 60 se refiere al diseño de pares de contacto anti-galling. No sustituya un grado por otro ni transfiera sus supuestos de proceso sin la aprobación de ingeniería.
¿Puedo utilizar los mismos datos de corte que para el acero inoxidable 304 o 316?
Utilice esos datos solo como referencia inicial si el fabricante de herramientas y la condición real del material lo respaldan. La resistencia del Nitronic 50, el compromiso de la herramienta, la rigidez de la máquina y la evacuación de viruta afectan el resultado; valide la operación en lugar de tratar un grado de acero inoxidable similar como una receta.
¿Se debe mecanizar el Nitronic 50 antes o después del trabajo en frío?
Siga la especificación del producto y el plano. Confirme primero la forma y condición suministradas; no asuma que se permite una ruta genérica de premecanizado ni cambie la condición sin autorización.
¿En qué debe centrarse la inspección?
Inspeccione los datos de referencia, taladros, roscas, caras de montaje y relaciones entre características definidos en el plano que controlan el ensamblaje. La certificación del material y la aceptación dimensional son registros separados.
En resumen, planifique el mecanizado del Nitronic 50 a partir de un estado del material verificado, un corte estable y los datos de referencia que rigen el ensamblaje; valide el proceso en la característica real en lugar de asumir una receta genérica para acero inoxidable.