
Краткий ответ: план Обработка Nitronic 50 исходя из сертификата материала и состояния поставки, а затем удерживайте резание решительно включённым. Nitronic 50 — это азотоупрочнённая аустенитная нержавеющая сталь; её прочность и склонность к наклёпу делают трение, нестабильное закрепление и неопределённую историю заготовки более значимыми, чем предполагает обобщённая маркировка “нержавеющая сталь”. Точные инструменты и режимы резания всё ещё должны определяться исходя из состояния заготовки, операции, станка и рекомендаций изготовителя инструмента.
Эта статья посвящена обработке деталей из Nitronic 50 (UNS S20910/XM-19). Она не предписывает универсальные подачи и скорости и не рассматривает отдельный вопрос антифрикционного проектирования, которому посвящён местный черновик по Nitronic 60.
Начните с заказанной марки и состояния
Перед планированием маршрута подтвердите обозначение материала, форму продукта, действующую спецификацию, идентификацию плавки или партии и любое состояние после холодной обработки, указанное на чертеже. Nitronic 50 также обозначается как XM-19 в ряде спецификаций на продукцию, но одно название не устанавливает поставленную форму или механическое состояние. Информация производителя о продукции описывает её как азотоупрочнённую аустенитную нержавеющую сталь, которую можно обрабатывать на обычном оборудовании для нержавеющих сталей; это общее утверждение о возможностях, а не гарантированный результат для каждой геометрии или допуска.
Для более широкого контекста по маркам используйте раздел сайта обзор материалов из нержавеющей стали. Держите спецификацию закупки и сертификат прикреплёнными к заказу, чтобы программирование и контроль работали с одной и той же идентификацией материала.
Поддерживайте резание инструментом, а не трение
Наклёп — это вопрос планирования, когда кромка задерживается, отклоняется или многократно скользит по ранее обработанной поверхности. Лёгкий проход, не образующий стабильную стружку, может оставить более твёрдый слой для следующего врезания. Практический ответ — не копировать скорость с несвязанной операции по 304 или 316: выберите острую подходящую кромку; поддерживайте стабильную подачу; минимизируйте вылет инструмента; и используйте оснастку, достаточно жёсткую, чтобы избежать вибрации и прерывистого контакта. Следуйте данным изготовителя инструмента для фактической пластины, фрезы и состояния заготовки.
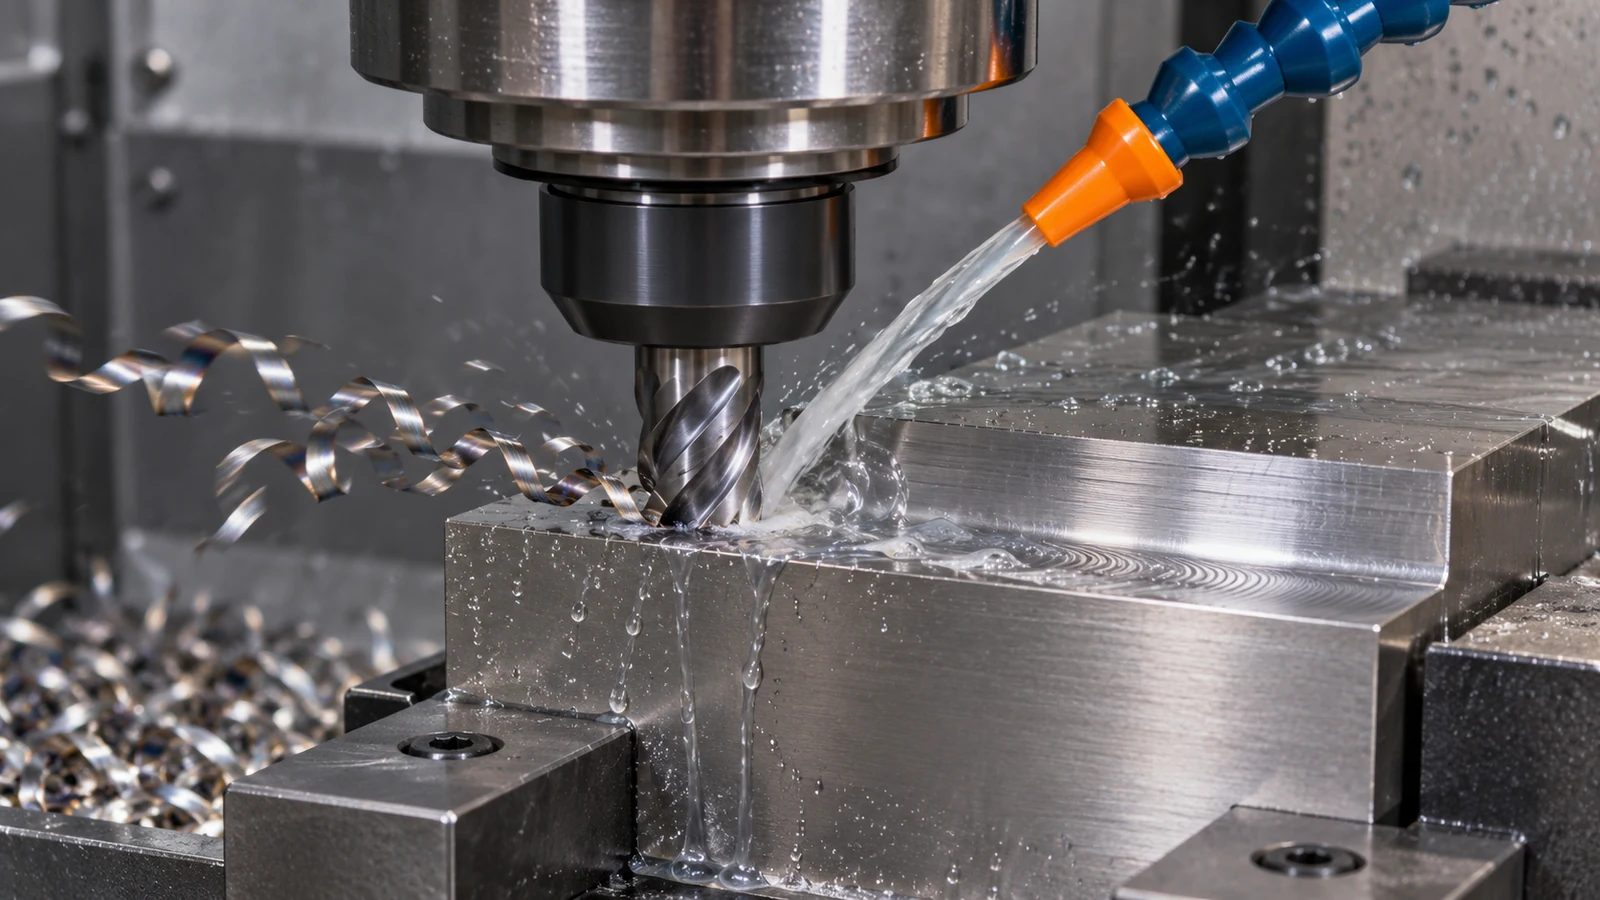
Удаление стружки и управление теплом также зависят от геометрии элемента. Глубокий карман, узкий паз или глухое отверстие могут задерживать стружку и повторно её резать. Разбейте операцию на последовательность, дающую стружке выход, и убедитесь, что СОЖ достигает зоны резания, если выбранный процесс этого требует. Если деталь тонкая или тонкостенная, поддерживайте её близко к месту реза и проверяйте на смещение перед увеличением врезания.
Упорядочьте отверстия, резьбы и тонкие элементы
Где позволяет конструкция, размещайте черновую обработку с высокой нагрузкой перед хрупкими элементами. Сначала установите базы, удалите основной припуск контролируемой траекторией и выполняйте чистовую обработку точных отверстий, начал резьбы, уплотнительных поверхностей или тонких перемычек после того, как деталь станет стабильной. Для точеного пальца или втулки определите в чертеже взаимосвязь между диаметрами, буртиками и резьбами, а не предполагайте, что каждый элемент можно измерить независимо. Раздел сайта Возможности токарной обработки на ЧПУ актуален, когда критическая геометрия в основном вращательная; фрезерованные лыски или поперечные отверстия следует включить в тот же план баз.
Для отверстий указывайте функциональный диаметр, глубину, положение и любые требования к классу резьбы или калибровке. Избегайте одной расплывчатой примечания о чистоте там, где посадка под подшипник, канал для жидкости и нефункциональное отверстие под зазор имеют разные критерии приёмки. Снятие заусенцев должно удалять скос кромки, не заваливая установочную поверхность и не уменьшая контролируемый поясок.
Привяжите контроль к функции чертежа
Отделяйте проверку материала от приёмки по размерам. Сертификат подтверждает заказанную информацию о материале; он не доказывает, что обработанная деталь соответствует требованиям к положению, биению, резьбе или поверхности. Определите базы, связанные со сборкой, укажите, какие размеры критичны, и задайте метод контроля там, где к элементу трудно получить доступ. Если после обработки выполняется холодная деформация, последующая формовка или другой одобренный процесс, чётко укажите, какие размеры принимаются до и после этого этапа.
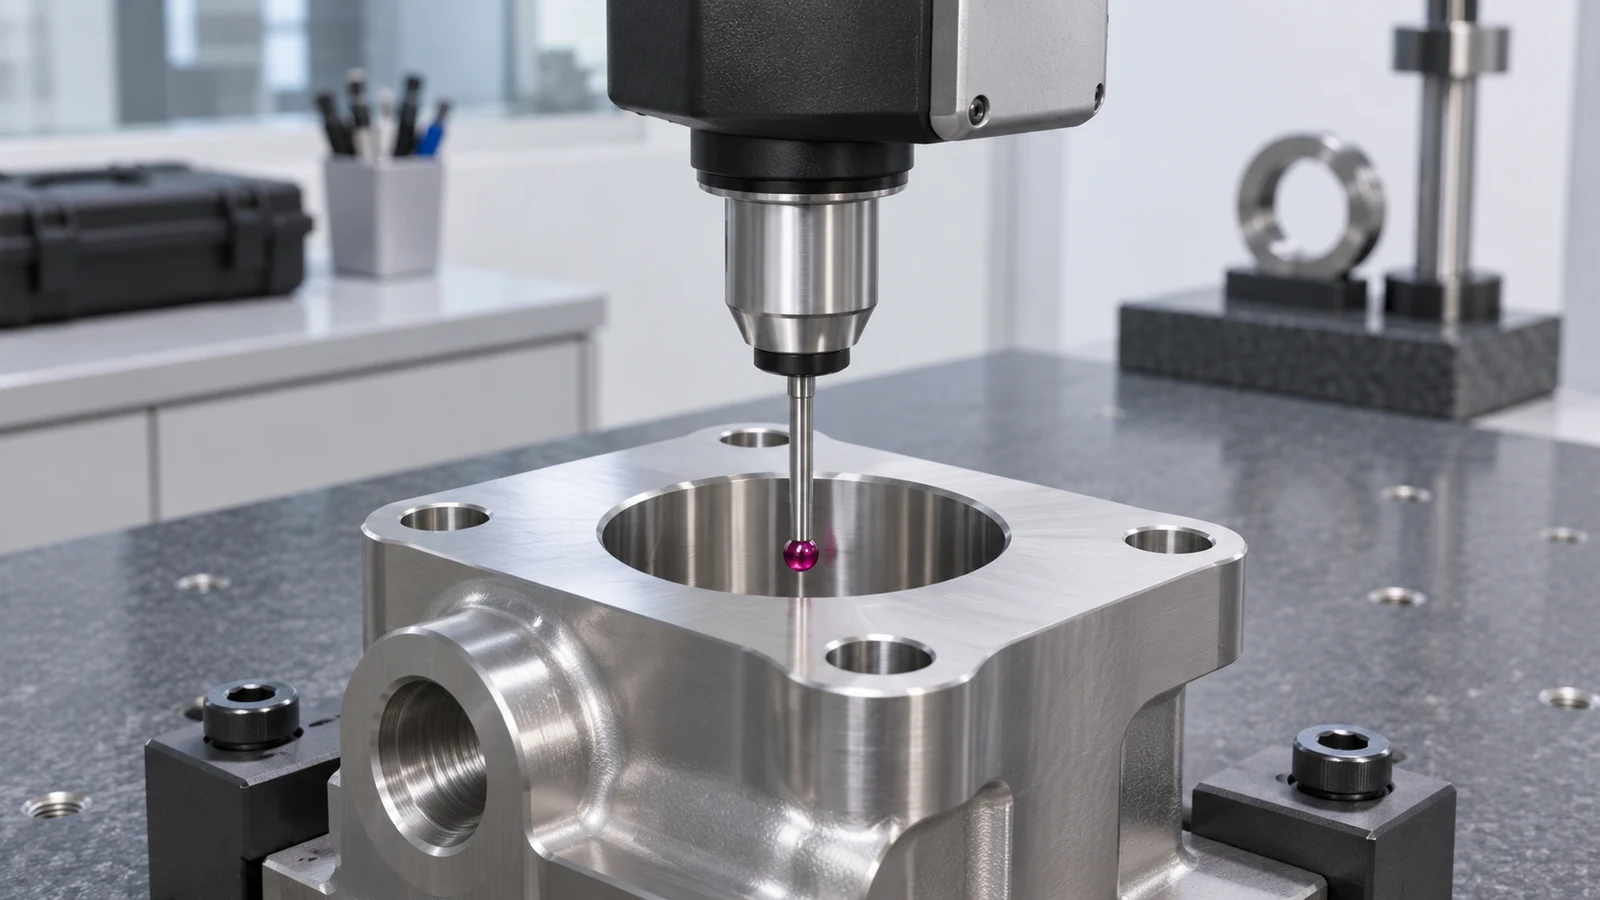
Когда деталь уходит, сначала исследуйте физические свидетельства, прежде чем менять номинальные размеры: износ инструмента, набивание стружки, деформация от зажима, заусенцы и температура измерения могут давать разные симптомы. Записывайте состояние заготовки и операцию, на которой был обработан элемент. Это даёт следующему запуску прослеживаемую корректировку процесса вместо необоснованного изменения параметров.
Для Обработка Nitronic 50, отметьте, входит ли инструмент в нетронутую заготовку или пересекает ранее обработанную поверхность; это различие помогает оператору интерпретировать внезапный рост усилия или изменение стружки. План контроля затем должен подтвердить базы чертежа и критические посадки, а не выводить возможности процесса из одного образца.
Что приложить к запросу предложения на Nitronic 50
Включите чертёж и модель, требуемую спецификацию материала и форму продукта, ожидания по сертификату, количество, критические базы, зоны чистовой обработки и любую послеоперационную обработку. Укажите, поставляется ли заготовка в состоянии, которое меняет план обработки. Если требуется испытание характеристик, определите испытание и предел приёмки отдельно; выбор марки или сертификат на обработку не могут установить поведение готовой сборки в эксплуатации.
Между проверенной заготовкой и финальным контролем стабильное врезание, управление стружкой и восстанавливаемые базы удерживают Обработка Nitronic 50 план, привязанный к интерфейсам детали.
Гипотетический разбор детали: опора датчика с поперечным отверстием
Иллюстративный сценарий, а не случай клиента JUCHENG: представьте компактный кронштейн мониторинга процесса, изготовленный из прутка Nitronic 50. На его чертеже показаны установочная поверхность, неглубокий карман, поперечное отверстие под штифт и резьбовой элемент рядом с тонкой перемычкой. Непосредственный соблазн — сначала обработать карман, потому что до него легко добраться. Лучший вопрос планирования — какая поверхность задаёт положение датчика и может ли последующий зажим деформировать перемычку.
Начните с подтверждения состояния заготовки и обозначения материала. Установите установочную базу, обработайте карман начерно, пока вокруг остаётся достаточно материала для поддержки детали, и планируйте поперечное отверстие от базы, которую можно восстановить после переориентации. Если тонкая перемычка обработана слишком рано, зажим или последующие резы могут сместить взаимосвязь отверстия. Если поперечное отверстие сверлится после того, как поверхность была протёрта или наклёпана, входу инструмента и удалению стружки стоит уделить больше внимания. Чертёж определяет требуемое положение и посадку; план обработки определяет, как достичь их повторяемо.
При первом запуске наблюдайте за фактической стружкой, состоянием режущей кромки, заусенцами и перемещением детали, а не судите о маршруте только по настройкам шпинделя. Если отверстие уводит, проверьте передачу баз и закрепление, прежде чем менять номинальные координаты. Если кромка быстро изнашивается, проверьте, не трется ли инструмент, не происходит ли повторное резание стружки и достаточно ли жестка оснастка. Это позволяет отделить проблему резания от проблемы приспособления или базирования.
Оцените резание, прежде чем менять программу
Симптом редко сам по себе указывает на одну причину. Используйте затронутую поверхность и точку в маршруте, где она проявляется, чтобы сузить поиск:
| Наблюдаемое изменение | Первичные проверки | Почему это важно |
|---|---|---|
| Износ инструмента возрастает после легкого чистового прохода | Проверьте трение, выдержку, состояние режущей кромки и то, не режет ли проход ранее упрочненный материал. | Номинально мелкий рез может создавать нестабильный контакт кромки, если инструмент не формирует стабильную стружку. |
| Заусенцы на пересекающихся отверстиях различаются от детали к детали | Проверьте вход инструмента, поддержку на выходе, отвод стружки и порядок удаления заусенцев. | Разброс заусенцев может влиять на сборку, даже если диаметр отверстия остается в допуске. |
| Размер расточки меняется после перезакрепления | Проверьте восстановление баз, давление приспособления, поддержку детали и повторяемость измерений. | Изменение координат до выявления перемещений оснастки может скрыть фактический источник. |
Используйте это как подсказки для расследования, а не как автоматические корректирующие действия. Записывайте, что было изменено и что повторно измерено, чтобы проблему состояния материала не спутать с вариацией закрепления или контроля.
Вопросы по обработке Nitronic 50
Nitronic 50 — это то же самое, что Nitronic 60?
Нет. Это разные марки с разными обозначениями и поведением материала. В этой статье рассматривается обработка Nitronic 50; местный черновик по Nitronic 60 касается проектирования контактных пар с антизадирными свойствами. Не заменяйте одну марку другой и не переносите допущения ее процесса без одобрения инженера.
Можно ли использовать те же режимы резания, что для нержавеющей стали 304 или 316?
Используйте эти данные только как отправную точку, если инструментальщик и фактическое состояние заготовки это подтверждают. На результат влияют прочность Nitronic 50, зона контакта, жёсткость станка и отвод стружки; квалифицируйте операцию, а не рассматривайте соседнюю марку нержавеющей стали как готовый рецепт.
Следует ли обрабатывать Nitronic 50 до или после холодной деформации?
Следуйте спецификации изделия и чертежу. Сначала подтвердите поставленную форму и состояние; не предполагайте, что допустим типовой маршрут предварительной обработки, и не изменяйте состояние без разрешения.
На чём следует сосредоточить контроль?
Проверяйте заданные чертежом базы, отверстия, резьбы, установочные поверхности и взаимосвязи элементов, определяющие сборку. Сертификация материала и приёмка по размерам — это отдельные записи.
Короче говоря, планируйте обработку Nitronic 50 исходя из подтверждённого состояния материала, стабильного резания и баз, определяющих сборку; квалифицируйте процесс на фактическом элементе, а не полагайтесь на типовой рецепт для нержавеющей стали.