
Resposta curta: planejar Usinagem de Nitronic 50 a partir do certificado de material e da condição fornecida, e então mantenha o corte engajado de forma decisiva. O Nitronic 50 é um aço inoxidável austenítico endurecido por nitrogênio; sua resistência e comportamento de encruamento tornam o atrito, o apoio instável e o histórico incerto do material mais relevantes do que um rótulo genérico de “aço inoxidável” sugere. Ferramentas e dados de corte exatos ainda precisam vir da condição do material, da operação, da máquina e das orientações do fabricante da ferramenta.
Este artigo concentra-se na usinagem de peças em Nitronic 50 (UNS S20910/XM-19). Ele não prescreve avanços e velocidades universais nem aborda a questão separada de projeto antigripagem tratada pelo rascunho local sobre Nitronic 60.
Comece pelo grau e pela condição solicitados
Antes de planejar a rota, confirme a designação do material, a forma do produto, a especificação aplicável, a identificação do lote ou da corrida e qualquer condição de trabalho a frio indicada pelo desenho. O Nitronic 50 também é identificado como XM-19 em várias especificações de produto, mas o nome por si só não estabelece a forma fornecida nem a condição mecânica. As informações do produto do fabricante o descrevem como um aço inoxidável austenítico endurecido por nitrogênio que pode ser usinado com equipamento convencional para aço inoxidável; essa é uma declaração de capacidade geral, não um resultado garantido para toda geometria ou tolerância.
Para um contexto mais amplo de graus, use o visão geral dos materiais de aço inoxidável. Mantenha a especificação de compra e o certificado anexados ao trabalho, para que a programação e a inspeção partam da mesma identidade de material.
Mantenha a ferramenta cortando em vez de atritar
O encruamento é uma preocupação de planejamento quando a aresta permanece, deflete ou roça repetidamente uma superfície já cortada. Um passe leve que não forma cavaco estável pode deixar uma camada mais dura para o próximo engajamento. A resposta prática não é copiar uma velocidade de um trabalho não relacionado em 304 ou 316: selecione uma aresta afiada e adequada; mantenha um avanço estável; minimize o balanço da ferramenta; e use uma fixação rígida o suficiente para evitar vibração e contato interrompido. Siga os dados do fabricante da ferramenta para o inserto, a fresa e o estado do material reais.
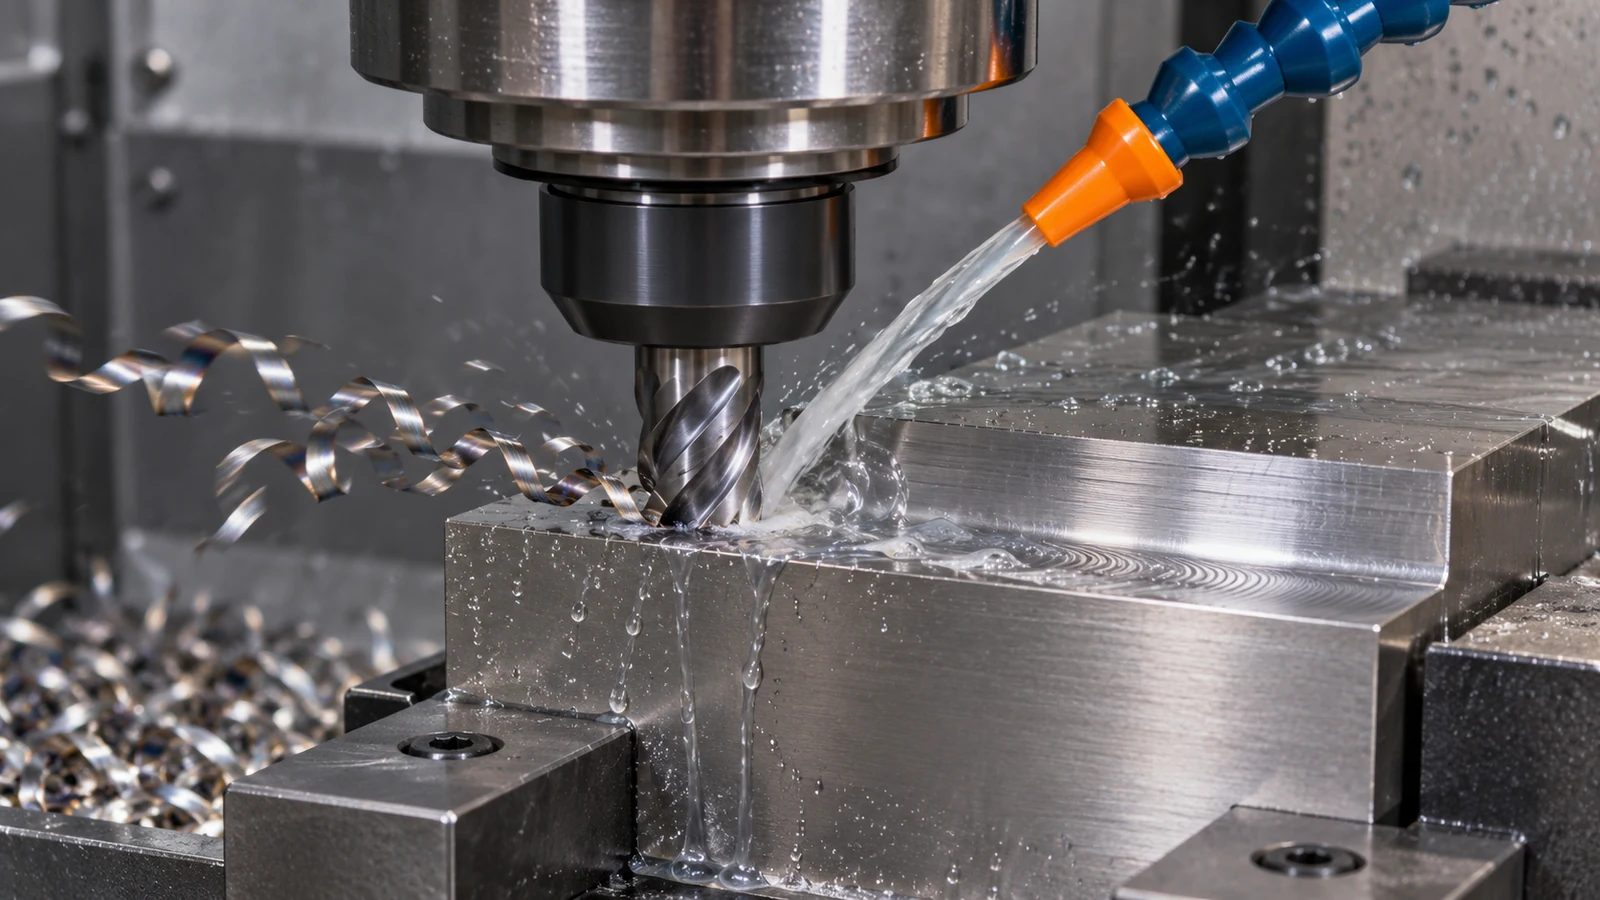
A evacuação de cavacos e o gerenciamento térmico também dependem da geometria da feature. Um bolsão profundo, um rasgo estreito ou um furo cego podem reter cavacos e recortá-los. Divida a operação em uma sequência que dê saída aos cavacos e verifique se o refrigerante alcança a zona de corte, caso o processo escolhido exija isso. Se a peça for esbelta ou de parede fina, apoie-a próxima ao corte e verifique se há movimento antes de aumentar o engajamento.
Sequencie furos, roscas e recursos esbeltos
Posicione o desbaste de alta carga antes dos detalhes frágeis, onde o projeto permitir. Estabeleça primeiro os datums, remova o excesso de material com uma trajetória controlada e acabe furos de precisão, inícios de rosca, faces de vedação ou nervuras finas depois que a peça estiver estável. Para um pino ou luva torneado, defina no desenho a relação entre diâmetros, ombros e roscas, em vez de presumir que cada feature possa ser medida de forma independente. O capacidade de torneamento CNC é relevante quando a geometria crítica é principalmente rotacional; faces fresadas ou furos transversais devem ser incluídos no mesmo plano de datums.
Para furos, especifique o diâmetro funcional, a profundidade, a posição e qualquer classe de rosca ou requisito de medição. Evite uma única nota vaga de acabamento quando um ajuste de rolamento, uma passagem de fluido e um furo de folga não funcional têm necessidades de aceitação diferentes. O rebarbamento deve remover a quebra de aresta sem enrolar sobre uma face de localização ou reduzir uma superfície de apoio controlada.
Vincule a inspeção à função do desenho
Separe a verificação do material da aceitação dimensional. Um certificado estabelece as informações do material pedido; ele não prova que a peça usinada atende aos requisitos de posição, excentricidade, rosca ou superfície. Identifique os datums relacionados à montagem, declare quais dimensões são críticas e especifique o método de inspeção onde uma feature for de difícil acesso. Se ocorrer trabalho a frio, conformação posterior ou outro processo aprovado após a usinagem, deixe claro quais dimensões são aceitas antes e depois dessa etapa.
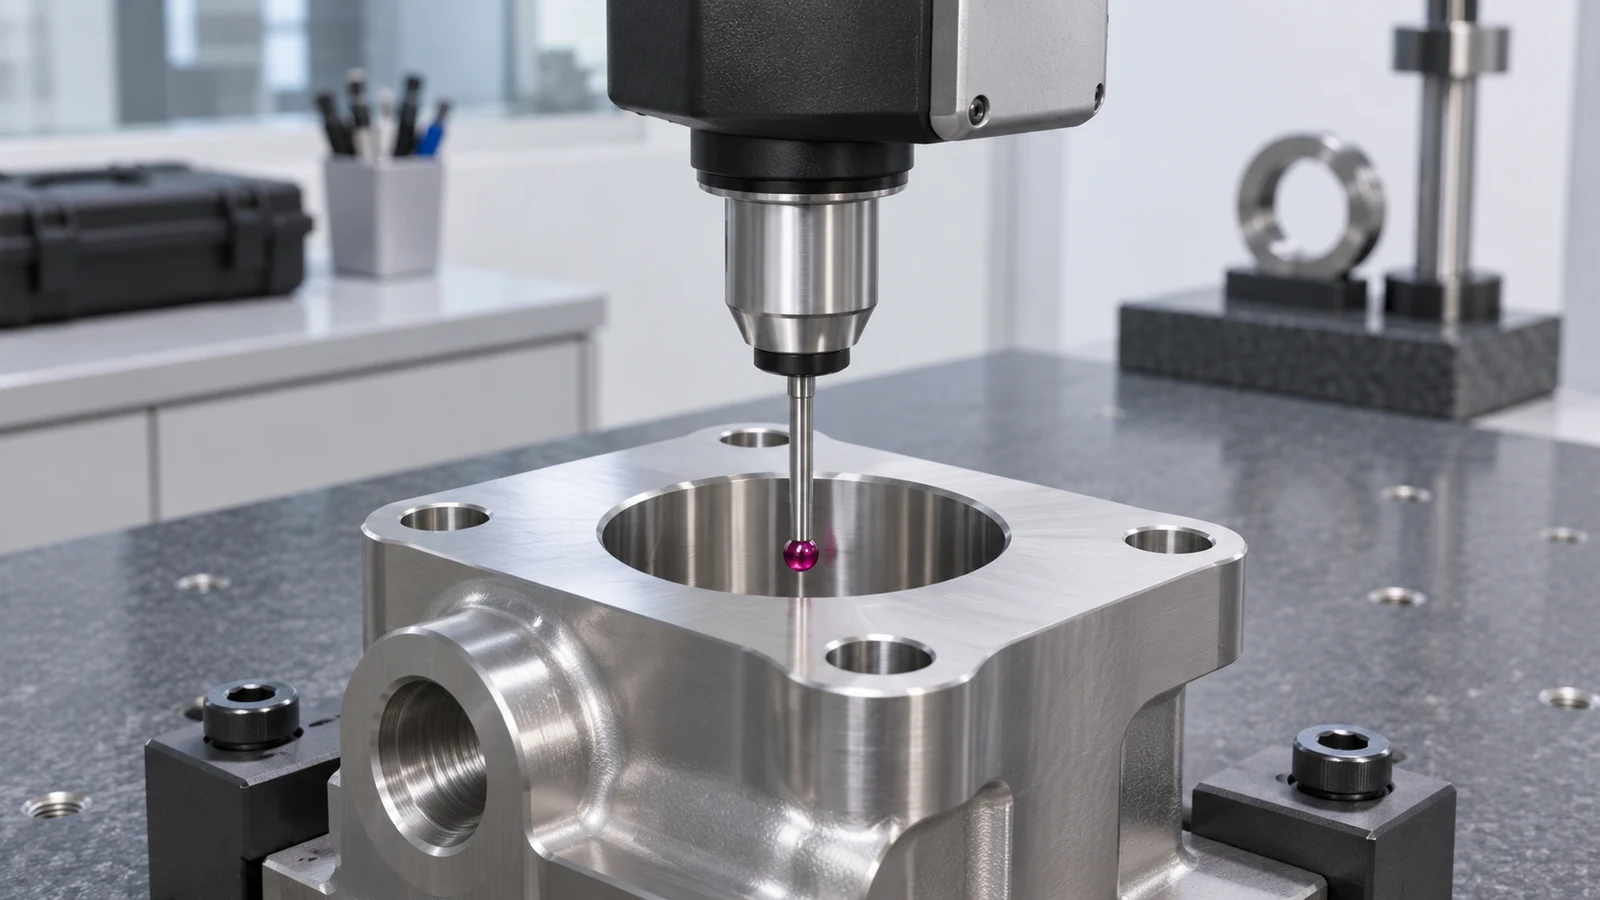
Quando uma peça se desvia, inspecione a evidência física antes de alterar dimensões nominais: desgaste da ferramenta, empacotamento de cavacos, distorção por fixação, rebarbas e temperatura de medição podem produzir sintomas diferentes. Registre a condição do material e a operação em que a feature foi cortada. Isso dá à próxima execução um ajuste de processo rastreável, em vez de uma alteração de parâmetro sem fundamento.
Para Usinagem de Nitronic 50, observe se a ferramenta está entrando em material intocado ou cruzando uma superfície já cortada; essa distinção ajuda o operador a interpretar um aumento súbito de força ou um cavaco em mudança. O plano de inspeção deve então confirmar os datums do desenho e os ajustes críticos, e não inferir a capacidade do processo a partir de um único corpo de prova.
O que enviar com uma RFQ de Nitronic 50
Inclua o desenho e o modelo, a especificação de material e a forma do produto exigidas, as expectativas de certificado, a quantidade, os datums críticos, as zonas de acabamento e qualquer operação pós-usinagem. Identifique se o material é fornecido em uma condição que altera o plano de usinagem. Se um ensaio de desempenho for exigido, defina o ensaio e o limite de aceitação separadamente; uma seleção de grau ou um certificado de usinagem não pode estabelecer o comportamento em serviço do conjunto acabado.
Entre o material verificado e a inspeção final, engajamento estável, controle de cavacos e datums recuperáveis mantêm um Usinagem de Nitronic 50 plano vinculado às interfaces da peça.
Revisão de peça hipotética: um suporte de sensor com furo transversal
Cenário ilustrativo, não um caso de cliente JUCHENG: imagine um suporte compacto de monitoramento de processo feito de barra Nitronic 50. Seu desenho mostra uma face de montagem, um bolsão raso, um furo transversal para um pino e uma feature roscada próxima a uma nervura fina. A tentação imediata é usinar o bolsão primeiro, porque é de fácil acesso. A melhor pergunta de planejamento é qual face estabelece a posição do sensor e se a fixação posterior pode distorcer a nervura.
Comece confirmando a condição do material e a designação do material. Estabeleça o datum de montagem, desbaste o bolsão enquanto houver material suficiente ao redor para apoiar a peça e planeje o furo transversal a partir de uma referência que possa ser recuperada após a reorientação. Se a nervura fina for acabada cedo demais, a fixação ou cortes posteriores podem deslocar a relação do furo. Se o furo transversal for perfurado depois que uma superfície tiver sido roçada ou encruada, a entrada da ferramenta e a evacuação de cavacos merecem atenção redobrada. O desenho decide a posição e o ajuste exigidos; o plano de processo decide como alcançá-los de forma repetível.
Durante uma primeira execução, observe as cavacas reais, a condição do gume, as rebarbas e o movimento da peça em vez de julgar o percurso apenas pelas configurações do fuso. Se o furo se desviar, verifique a transferência de datum e a fixação antes de alterar as coordenadas nominais. Se o gume se deteriorar rapidamente, reveja se a ferramenta está a roçar, se as cavacas são recortadas e se a montagem é rígida. Isto separa um problema de corte de um problema de fixação ou de referência.
Leia o corte antes de alterar o programa
Um sintoma raramente identifica uma única causa por si só. Utilize a característica afetada e o ponto do percurso onde aparece para estreitar a investigação:
| Mudança observada | Primeiras verificações | Por que isso importa |
|---|---|---|
| O desgaste da ferramenta aumenta após uma passagem de acabamento ligeira | Verifique o roçamento, a permanência, a condição do gume da ferramenta e se a passagem está a cortar material previamente endurecido. | Um corte nominalmente pouco profundo pode ainda criar contacto instável do gume se a ferramenta não estiver a formar uma cavaca consistente. |
| As rebarbas de furos cruzados variam entre peças | Reveja a entrada da ferramenta, o suporte na saída, a evacuação de cavacas e a ordem de rebarbação. | A variação de rebarbas pode afetar a montagem mesmo quando o diâmetro do furo permanece dentro da tolerância. |
| O tamanho do furo muda após nova fixação | Verifique a recuperação do datum, a pressão da fixação, o suporte da peça e a repetibilidade da medição. | Alterar coordenadas antes de isolar o movimento da montagem pode ocultar a verdadeira origem. |
Utilize estes pontos como sugestões de investigação, não como ações corretivas automáticas. Registe o que foi alterado e o que foi remedido para que um problema de condição do material não seja confundido com variação de fixação ou de inspeção.
Perguntas sobre usinagem de Nitronic 50
O Nitronic 50 é o mesmo que o Nitronic 60?
Não. São graus distintos com designações e comportamentos de material diferentes. Este artigo aborda a maquinagem do Nitronic 50; o rascunho local sobre o Nitronic 60 diz respeito ao design de pares de contacto antigripagem. Não substitua um grau pelo outro nem transfira as suas premissas de processo sem aprovação de engenharia.
Posso utilizar os mesmos dados de corte que para o aço inoxidável 304 ou 316?
Use esses dados apenas como referência inicial se o fabricante da ferramenta e a condição real do estoque o sustentarem. A resistência do Nitronic 50, o engajamento, a rigidez da máquina e o caminho do cavaco afetam o resultado; qualifique a operação em vez de tratar um grau de aço inoxidável vizinho como receita.
O Nitronic 50 deve ser usinado antes ou depois do trabalho a frio?
Siga a especificação do produto e o desenho. Confirme primeiro a forma e a condição fornecidas; não presuma que uma rota genérica de pré-usinagem seja permitida nem altere a condição sem autorização.
Em que a inspeção deve se concentrar?
Inspecione os datums definidos no desenho, furos, roscas, faces de montagem e relações entre features que controlam a montagem. A certificação do material e a aceitação dimensional são registros separados.
Em resumo, planeje a usinagem do Nitronic 50 a partir do estado verificado do material, de um corte estável e dos datums que governam a montagem; qualifique o processo na feature real em vez de presumir uma receita genérica para aço inoxidável.