
短い答え: Incoloy 825の機械加工 は、コピーしたパラメータ表からではなく、ミル状態と工程一覧から始まります。Special Metals社は、標準的な機械加工操作が可能であり、この合金は通常、焼なまし状態で最適な機械加工特性を持つと述べています。供給状態と仕様を確認したうえで、実際の形状に合わせて工具、噛み込み、クーラント、仕上げ計画を適格化してください。.
INCOLOY合金825は一般にUNS N08825として指定されます。生産者の技術速報がグレード固有情報の一次情報源であり、一般的なニッケル合金の推奨が材料証明書、図面、または最新の工具メーカーデータより優先されるべきではありません。.
供給状態から始める
工程を選ぶ前に、合金の呼称、製品形態、熱処理状態、証明書を発注書と照合してください。同じグレードでも異なる形態や状態で納入されることがあり、これらは特定の加工の挙動に影響します。Special Metals社の速報では、焼なまし状態が通常最適な機械加工特性をもたらすとされていますが、その記述は状態を代替したり、すべての部品が焼なましされていると仮定したりする許可ではありません。文書に矛盾がある場合は、機械加工の前に解決してください。.
判断の範囲を明確に保ってください。耐食材料のカテゴリや高温材料の概要は文脈を提供できますが、いずれも顧客の使用仕様に代わるものではありません。当サイトの 高温材料ページ はファミリーの概要です。本ガイドはIncoloy 825部品の機械加工手順を扱います。.
適格化されていない切削を強行せず、こすれを防ぐ
ニッケル合金の加工は、刃先が素材にどのように当たるかに敏感です。滞留したり、こすったり、加工硬化した表面を繰り返し横切ったりする工具は、刃寿命を失い、オペレーターが仕上げ面の劇的な変化に気づく前に寸法がずれる可能性があります。安定した噛み合いを維持し、切削中に不要な停止を避けてください。インサート形状、刃先処理、クーラント供給は、その作業と機械に対するツールメーカーの指針に従って選定してください。.
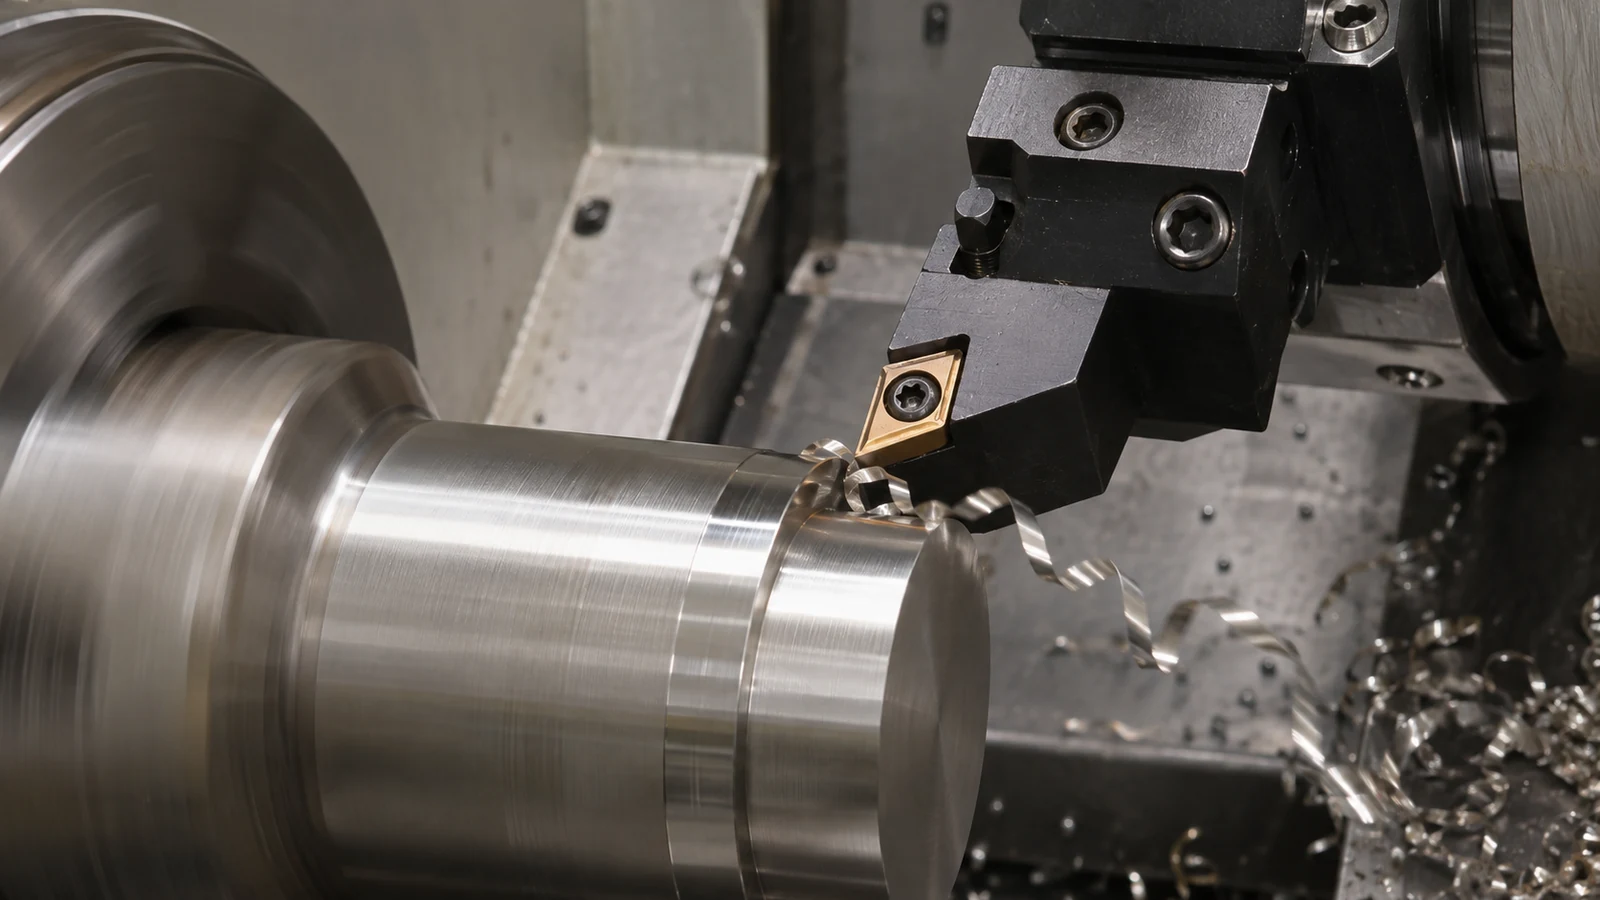 “「工具を切削させ続ける」とは、送りや切り込みを最大化するという意味ではありません。薄肉壁、小径ボア、断続面では、剛性の高い旋削作業とは異なる噛み合いが必要になる場合があります。代表的な素材で作業固有の開始点を設定し、切りくず形状と刃先摩耗を監視し、一度に一つの変数だけを調整してください。公開データは、その工作物条件、工具グレード、剛性、クーラント、噛み合いがその作業に類似している場合にのみ参考になります。.
フライス加工では、 CNCフライス加工能力ページ がプロセスの文脈を与えます。旋削されたジャーナルや同心ボアでは、各面を独立して扱うのではなく、荒加工から仕上げ加工まで軸基準を維持する段取りを選択してください。.
長い形状、ボア、切りくず経路を個別に計画する
長く細いシャフト、深いボア、ポケット付きハウジングは、それぞれ異なる制約を生みます。長い部品は切削領域の近くで支持し、クランプ後のたわみを確認する必要があります。ボアには、切りくずを仕上げ壁に押し付けずに底まで到達できる工具と切りくず経路が必要です。ポケットには、切りくずを繰り返し再切削するのではなく排出する手段が必要です。ワークホールディング、工具の張り出し、アクセスは、プログラムを確定する前に図面から決定すべきです。.
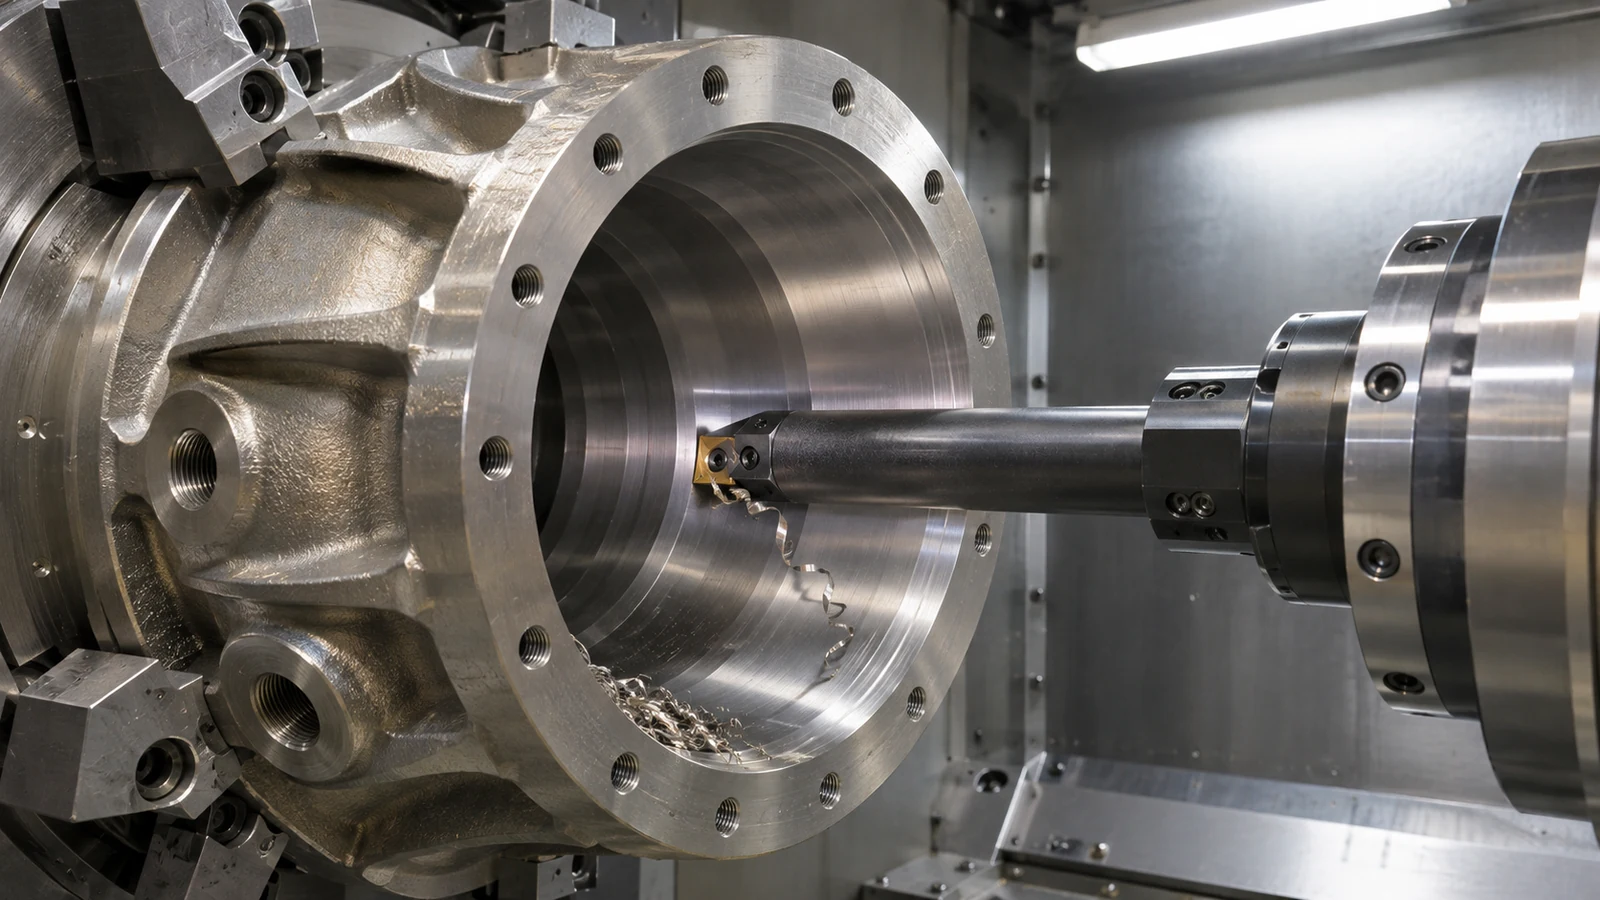 熱、切削力、素材の解放によって重要な面が動く可能性がある場合は、荒加工と仕上げ加工を分離してください。部品を反転する場合は、主基準をどのように復元し、同軸度や面の関係を後でどのように検証するかを定めてください。これは、部品が旋削とフライスの両方の特徴を組み合わせている場合に特に有用です。最良の経路は、単に工程数が最も少ないものではなく、測定可能なプロセスで必要な幾何学的関係を維持するものです。.
仕上げと検査を工程に組み込む
表面仕上げは、図面や機能が要求する箇所でのみ指定し、検査してください。シール面、軸受インターフェース、非機能的な外観は、必ずしも同じ仕上げを必要としません。工具摩耗、振動、切りくずの再切削、測定条件はすべて、観察される結果に影響を与える可能性があります。目視確認で数値的な仕上げを確立できると仮定するのではなく、その特徴に対する検査方法とサンプリング計画を定義してください。.
For Incoloy 825の機械加工, 、材料状態、作業、最終承認の間の関連を維持してください。素材の識別情報、重要な段取り基準、図面を検証する測定値を記録してください。単一の速度、送り、公差を普遍的なものとして提示することは避けてください。正しい値は、工具システム、機械、特徴の形状、顧客要件によって異なります。.
仮想の工程レビュー:深穴を備えたプローブハウジング
説明用のシナリオであり、JUCHENGの顧客事例ではありません: 計器プローブハウジングがIncoloy 825で指定され、長い中央ボア、フランジ面、ラジアルポートを備えているとします。その使用条件と材料選定は、エンジニアリングパッケージの別の箇所で定義されています。加工上の課題は、明確な切りくず経路と検査用のアクセスを確保しながら、ボアと面の関係を維持することです。.
まず、供給された材料状態を証明書と図面に対して確認してください。次に、フランジ面を仕上げる前にボアを荒加工するのか、それとも面をより早い段階で基準として確立すべきかを検討してください。答えはブランク形状とワークホールディングに依存し、普遍的な「面を先に」というルールではなく、重要な軸をどのように再現できるかで判断すべきです。長いボーリング工具はたわむ可能性があり、閉じ込められた切りくずは壁を傷つけたり、進行中の工具問題を覆い隠したりする可能性があります。経路には切りくず排出のためのアクセスと、指定深さまで到達できる検査方法が必要です。.
ラジアルポートについては、2番目の段取りを選択する前に、ボアとフランジに対する関係を定義してください。ロータリーまたは多軸の経路は再位置決めを減らす可能性がありますが、それは実際の機械、治具、検査計画がそれを支える場合に限られます。そうでなければ、再現可能な転送基準を確立し、再配向後にポート位置を検証してください。作業がレビューされるまで、機械構成を保証された能力として説明しないでください。.
初品では、ボア、フランジ、ポート位置、指定仕上げを個別に検査してください。ボアがアンダーサイズの場合、一律のオフセットを適用する前に工具状態と測定方法を検査してください。長い工具、切りくずの詰まり、プローブアクセスは異なる原因を生む可能性があります。どの状態と作業が各承認済み特徴を生み出したかを記録し、後の調整が元のプロセス証拠を覆い隠さないようにしてください。.
合金名ではなく形状に方法を合わせる
| 特徴 | 計画上の課題 | 有用な図面または検査の詳細 |
|---|---|---|
| 長いボア | 工具のリーチ、剛性、切りくず排出、測定アクセスは相互に影響します。. | 深さ、径、真直度または位置の要件、データム、検査アクセス。. |
| フランジ面 | クランプは薄肉フランジを変形させたり、面とボアの関係に影響を与えたりする可能性があります。. | 着座データム、指定の平面度または仕上げ、検査時の支持状態。. |
| ラジアルポート | 2回目の段取りは、主ボアとの角度または位置の整合を乱す可能性があります。. | 位置基準、位相決めデータム、再方向付け後にそのフィーチャをどのように検証するか。. |
この表は機械や段取り回数を規定するものではありません。設計者とサプライヤが、何を測定すべきか、また工程見積もりの前にどのアクセスやワークホールディングの課題に答える必要があるかを特定するのに役立ちます。.
Incoloy 825の機械加工に関する質問
インコロイ825の加工では、一般にどのような状態が好ましいですか?
Special Metals社は、この合金は通常、焼なまし状態で最適な被削特性を示すと述べています。供給状態と適用される材料仕様を確認してください。仮定したり変更したりしないでください。.
深いボアはどのように計画すべきですか?
工具アクセス、剛性、切りくず排出、検査リーチを一体として計画してください。切削できても測定や切りくず除去ができないボアは、完全な工程計画とは言えません。.
インコネル718のデータをインコロイ825に使用できますか?
量産レシピとして転用しないでください。最新の工具メーカーのデータを使用し、実際のインサート、ワークピース状態、機械、クーラント、噛み込みを検証してください。.
信頼できる Incoloy 825の機械加工 経路は、生産者条件のガイダンスを安定した係合、切りくず排出、検査アクセスと結び付けます。ただし、どのプロセス設定も、指定された部品と工程で適格性を確認する必要があります。.