
短い答え: 扱う キングピン 単なる旋削シャフトとしてではなく、連結インターフェースとして扱う。第五輪トレーラーのキングピンでは、シャンク、ショルダー、溝、取付面、および付属的な特徴部を、部品がどのように着座・係合するかを反映したデータムから加工・検査しなければならない。図面および適用される製品規格が実際の寸法と許容限界を定めており、汎用的な加工レシピでは互換性や使用上の安全性を確立できない。.
本ガイドは、商用トレーラーの第五輪と組み合わせて使用されるアッパーカプラー用キングピンに焦点を当てている。ステアリングアクスルのキングピン、牽引ヒッチピン、または同じ名称を持ちながら異なるインターフェースと荷重を持つその他のピンとは組み合わせていない。.
キングピンとその支配的インターフェースを定義する
この語は キングピン 複数の車両部品に用いられる。本記事では、アッパーカプラーを介してトラクターの第五輪と係合するトレーラー側のピンを指す。ステアリングシステムのキングピンはホイールエンドアセンブリのピボット部品であり、牽引ピンは異なるヒッチやドローバーの部品を指すことがある。これらの機能、保持の詳細、規格、検査計画は互換性がない。加工者が保持方法や測定方法を決定する前に、図面は部品ファミリー、インターフェース、および支配的仕様を特定すべきである。.
このトレーラー用途では、関連する規格はカップリングの設計と呼び径によって異なります。SAE J700は商用トレーラーおよびセミトレーラー用のアッパーカプラーキングピンを扱い、ISO 4086は規定された90 mmのセミトレーラーフィフスホイールキングピンとその取付け/互換性特性を対象としています。これらの参照は、すべてのキングピン設計に対する包括的な承認ではありません。見積りやプログラミングの前に、顧客が要求する規格の版、指定されたキングピンの種類、およびOEM図面の注記を確認してください。.
加工サプライヤーの役割は、部品図で割り当てられた形状を製作し、合意された材料および工程範囲へのトレーサビリティを維持することです。それ自体は、使用荷重に対するカップリング全体、溶接、トレーラー構造、または車両を認証するものではありません。設計承認、材料証明、熱処理記録、溶接施工要領、および製品レベルの適格性確認は、購買仕様書に記載された責任者に委ねてください。.
シャンク、ショルダー、取付形状をシステムとして読み解く
円筒シャンクは機能インターフェースの一部にすぎません。その直径と形状はフィフスホイールのロック機構に関係し、ショルダーと移行部は嵌合面が接触する位置を定め、溝や逃げはクリアランスや保持を提供する場合があり、フランジまたは取付け面はカプラープレートに対するピンの位置を決めます。ショルダー面が軸に対して直角でない場合や、取付け基準がシャンク基準と一致しない場合、部品が単独の直径指示に適合していても組付けが不良となることがあります。.
工程検討は、組付けを反映した基準方式を特定することから始めてください。図面が円筒形状からピン軸を定めている場合は、その軸を用いてショルダー、端面、および同心の詳細形状の関係を管理します。取付け面が主要な座面である場合は、その面をどのように保持し、段取り変更後にピン軸をどのように再現するかを定義します。組付けが同軸度、直角度、または管理された接触帯に依存している場合に、すべての面を独立した寸法として扱うことは避けてください。.
移行部には特に注意が必要です。余裕のあるように見える半径が嵌合するスロートや座面と干渉する場合があり、鋭い角は図面で禁止されている場合や検査点として困難を生じる場合があります。嵌合に影響する箇所では、図面に必要な半径、面取り、アンダーカット、または逃げを明記する必要があります。製品写真から標準プロファイルを推測したり、技術承認なしに都合のよい工具半径で代用したりしないでください。.
供給素材と特徴部からCNC加工ルートを選択する
シャンク、ショルダー、端面、同心溝などの回転形状は、旋削加工に適した形状です。実用的な工程順序としては、主軸を確立し、主要径を粗加工し、指定の仕上げ加工用に取り代を残し、それらの関係を維持する段取りで重要面を完成させることが考えられます。実際の順序は、サプライヤーが棒材、予成形ブランク、またはその他の承認された素材形態のいずれを受け取るかによって異なります。CNC加工の見積りに鍛造、溶接、または成形が明示的に含まれていない限り、鍛造を前提としたり、それらが含まれると主張したりしないでください。.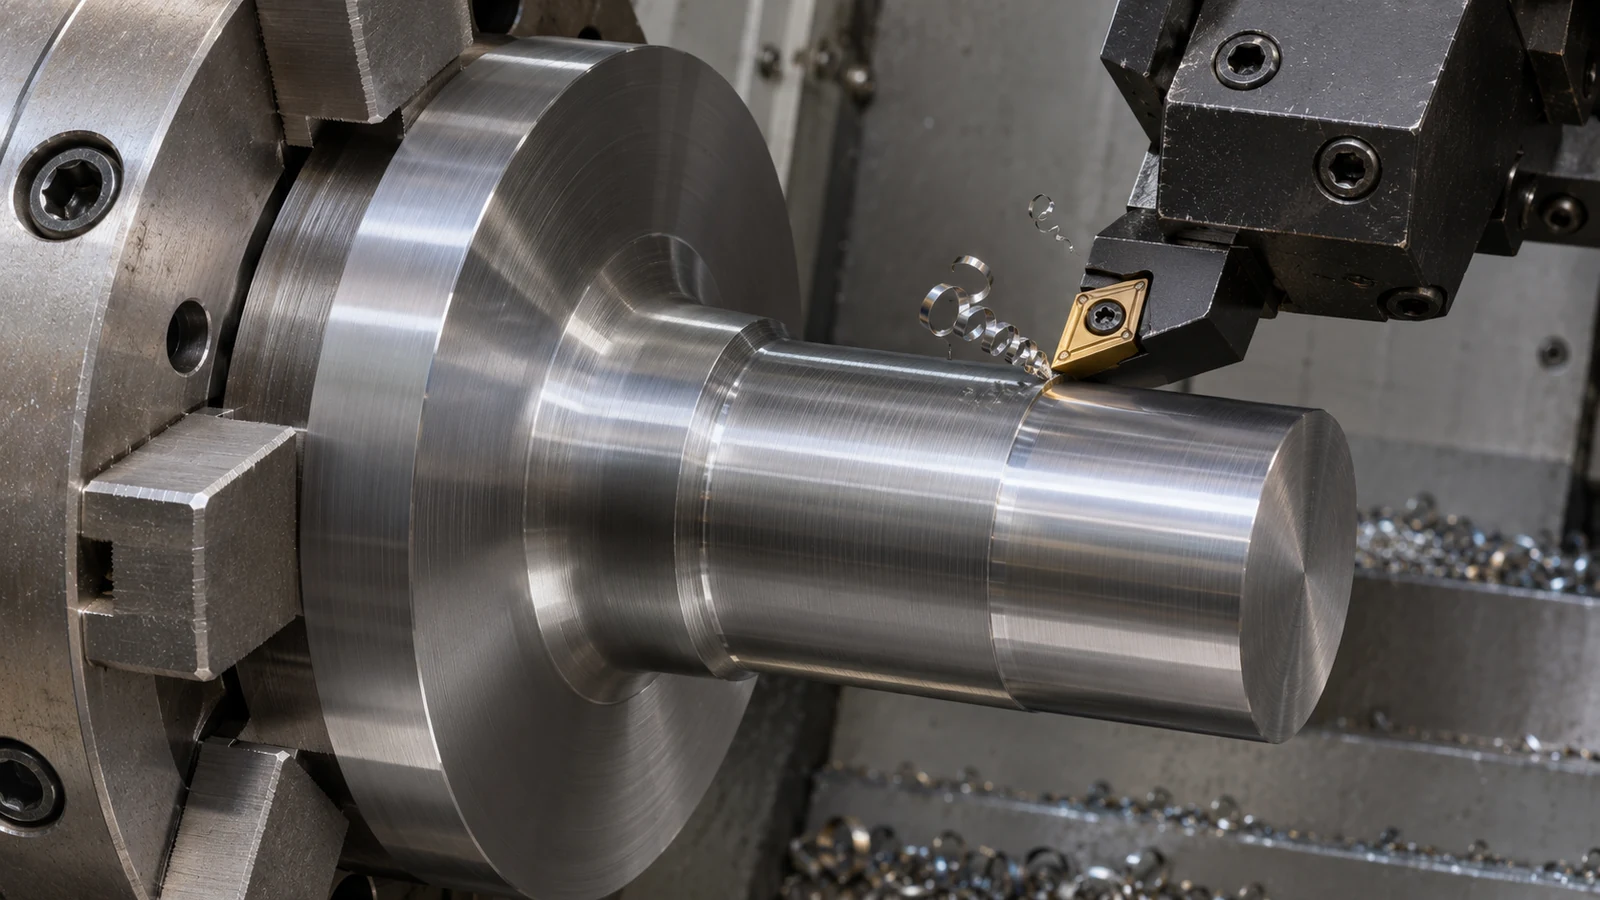
主軸を共有しない形状(ボルト穴、平面、キー溝の詳細、または特定設計のクロス穴など)は、旋削後にフライス加工や穴あけが必要になる場合があります。旋削とフライス加工を別段取りとするか、複合旋盤加工ルートとするかの選択は、形状へのアクセス、数量、設備、および基準移行のリスクによって決まります。単純な旋削形状の場合は、ショップの 標準CNC旋削範囲; を確認してください。多形状部品では別の工程検討が必要となる場合があります。.
段取り戦略は、完成したシャンクを信頼性の低い面で再クランプする可能性を減らすべきです。実際の形状と機械が許す場合、軟質ジョー、適切なコレット、センタ支持、または専用治具を検討できます。重要な問いは、どの治具が最も精密に聞こえるかではなく、どの接触面が部品を歪めずに位置決めし、反復可能な軸に対して重要形状を切削できるかです。長いオーバーハング、断続切削、および小さなクランプ面積は、答えを変える可能性があります。.
設計にねじが含まれる場合は、ねじ規格、等級、有効長さ、振れまたは逃げ、および検査方法を指定してください。ねじ形状は必ずしもカップリングシャンクと同じではなく、図面に明記されていない限り基準として仮定すべきではありません。非標準ねじが指示されている場合、サイトの カスタムねじ加工情報 はねじ範囲に関連しますが、嵌合するハードウェアと合否ゲージは依然として顧客が定義する必要があります。.
材料状態と後工程処理を調整する
「キングピン」という言葉だけで鋼種を選定しないでください。材料、製品形態、状態、および熱処理要件は、図面または承認された仕様書から得るべきです。キングピンの系統が異なれば、異なる合金や処理ルートが使用される場合があります。材料メーカーのデータと製品所有者の要件が優先されます。一般的な材料ページに記載された鋼種は、特定のカップリングに適しているという推奨ではありません。.
熱処理は寸法を変化させ、仕上げ加工に対する部品の応答を変える場合があります。合意されたルートに加工工程間の熱処理が含まれる場合は、どの面を粗加工するか、どの形状に取り代が必要か、どの基準を再現する必要があるか、および最終工程後にどの寸法を許容するかを特定してください。一律の取り代や補正値を挿入しないでください。それは部品、材料状態、熱処理プロセス、形状、および文書化された過去の結果に依存します。.
CNC加工で利用可能な鋼材ファミリーの範囲に関する背景については、サイトの 高強度材料の概要. をご参照ください。これは材料ファミリーの参照情報としてのみ使用されるべきです。キングピンの使用要件、標準、および承認された材料呼称は、広範なカテゴリラベルよりも優先されます。.
係合を制御する関係を検査する
検査は図面の機能データムと合格判定注記に従うべきです。単一断面での直径測定では、長いシャンクがテーパー状、ローブ状、または曲がっているかどうかを示すことはできません。図面によっては、複数の軸方向位置でのチェック、真円度または円筒度を評価する方法、および確立された軸に対する振れ検査が必要になる場合があります。必要な計測器とサンプリング計画は、嵌合問題が発生した後に考案するのではなく、生産前に合意されるべきです。.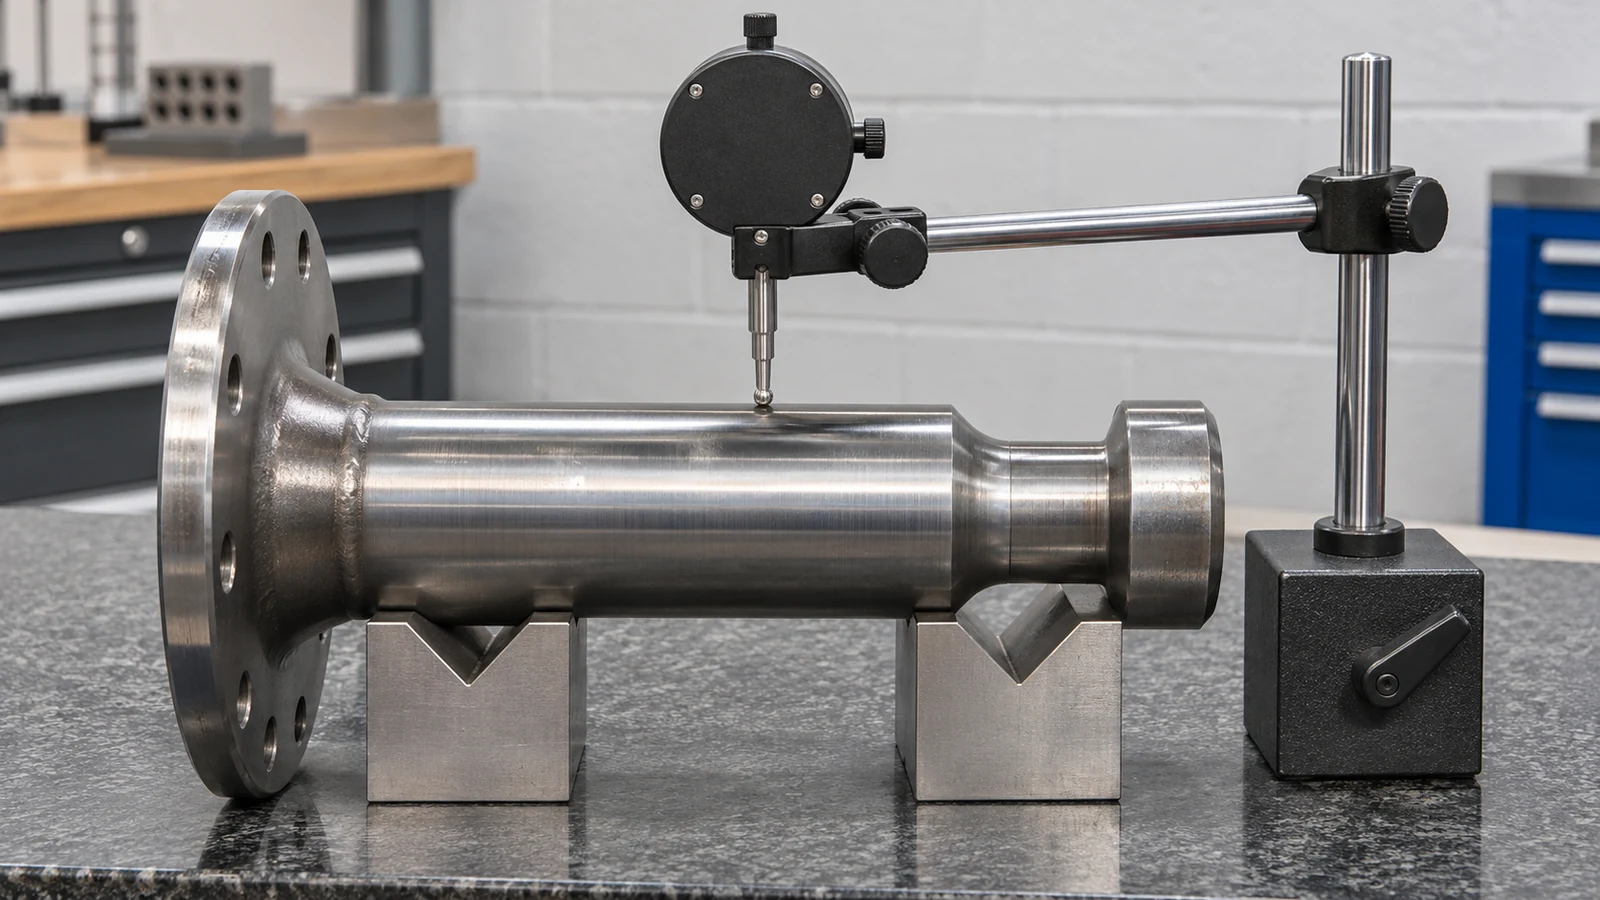
ショルダー面と取付インターフェースは、単独の平面度や厚さの値としてではなく、シャンクデータムとの関係でチェックしてください。ボルトパターンがある場合は、設計データムからの位置を検証し、穴の形状が意図された取付接触を損なわないことを確認してください。ねじ、溝、隅肉、およびエッジの面取りは、取り付けや保持に影響する場合、独自の明示的な合格判定基準が必要です。測定方法と、寸法が合格とされる条件を記録してください。特に加工後に熱処理やコーティングが行われる場合は重要です。.
表面仕上げも同様に機能的です。接触面には指定されたテクスチャや仕上げ方向がある場合があり、非接触の逃げ部には異なる要件がある場合があります。「研磨済み」だけでは、それ自体が測定可能な合格判定基準にはなりません。図面のテクスチャ指示を使用し、それらの詳細が重要な場合は測定方向と位置を特定してください。サプライヤーは、仕上げ値だけから耐用寿命や摩耗の結果を約束すべきではありません。相手部品の状態、潤滑、アライメント、荷重、およびメンテナンスも挙動に影響します。.
例示的レビュー:取付プレート付きボルト固定式キングピン
ボルト固定式第五輪キングピンアセンブリの仮想的な図面を考えてみましょう。ピンには旋削されたシャンクとショルダー、取付面、および別のプレート上のボルトパターンがあります。これは例示的な計画例であり、顧客の仕事や、試験済みのJUCHENG製品に関する主張ではありません。設計権限者は材料とアセンブリの合格要件を指定しています。.
最初のレビューでは、ピンの回転データムとプレートの取付データムを分離し、完成したアセンブリでそれらがどのように関連するかを問います。ピンとプレートが別々の部品として供給される場合、加工範囲は、サプライヤーがそれらを加工するだけなのか、組み立てるのか、または完成した溶接アセンブリを受け取って仕上げ作業を行うのかを明確にしなければなりません。これらは異なる範囲です。バラのピンの寸法報告書は、最終アセンブリの関係の検証の代わりにはなりません。.
次に、チームは指定された処理後のどの面が重要か、および最終検査のためにピンをどのように位置決めするかを定義します。有用なルートとしては、安定した基準からシャンクとショルダーを旋削し、次にプレートの形状に制御された治具を使用し、その後データムに基づく最終チェックを行うことが考えられます。しかし、その順序はあくまで候補です。図面、素材形状、設備、およびプロセス記録が、それが適切かどうかを決定します。処理または接合操作後に測定軸が移動する場合、プロセス責任者には承認された回復手順が必要であり、公称寸法への文書化されていない調整ではいけません。.
このレビューは、スクラップや手直しになる前に、一般的なコミュニケーションのギャップを捉えます。状態のない材料グレード、データムのないボルトパターン、形状要件のないシャンク直径、測定位置のない仕上げ指示、または改訂が特定されていない合格基準などです。いずれも部品名から推測して安全に解決することはできません。.
加工依頼に含めるべき事項
キングピン関連のRFQでは、最新の図面改訂とCADモデル、部品ファミリー、数量、指定材料と状態、およびインターフェースを規定する標準またはOEM仕様を提供してください。シャンク、ショルダー、取付面、穴パターン、溝、ねじ、および重要な表面テクスチャやエッジの詳細をマークしてください。素材が支給されるかどうか、および熱処理、コーティング、溶接、組立、または検査記録が要求範囲に含まれるかどうかを明記してください。.
必須特性と希望を分離してください。嵌合を制御するデータムと寸法を特定し、最終合格が行われる条件を指定し、契約上必要な場合は材料証明書や寸法報告書など、各ロットで必要な記録をリストアップしてください。安全または規制上の承認が適用される場合は、責任ある設計権限者と必要な認定証拠を明記してください。機械加工者は製造可能性をレビューし、定義された加工範囲を見積もることはできますが、図面のタイトルから製品認証や車両レベルの承認を推測すべきではありません。.
明確な依頼により、サプライヤーはコミットする前に、アクセス、段取り回数、データム転送、処理順序、検査工数、およびリスクを評価できます。また、代替案を議論可能にします。例えば、形状をよりアクセスしやすい段取りに移動できるか、検査データムの明確化が必要かなどです。設計変更はすべて顧客の承認と該当する製品要件に従います。.
キングピン加工に関する質問
トレーラーキングピンはステアリングキングピンと同じですか?
いいえ。トレーラー第五輪キングピンはトラクターのカップリングと係合しますが、ステアリングキングピンはホイールエンドのピボットシステムに属します。それらは異なる形状、相手部品、および規定要件を持つため、加工と検査の議論は別々に保ってください。.
すべてのキングピンは同じ鋼種から製造できますか?
いいえ。特定の設計に指定された材料と状態を使用してください。部品名だけでは、合金、熱処理、硬さ、またはカップリング用途への適合性は確定しません。.
CNC旋削だけでキングピンの最終精度は決まりますか?
いいえ。旋削は主要な回転形状を作り出せますが、設計によってはフライス加工、穴あけ、ねじ切り、処理、または組立作業も必要になる場合があります。最終的な合格判定は、図面のデータム関係と部品が検査される状態に依存します。.
部品をSAE J700に従って機械加工すれば、組立品全体が認証されるのですか?
いいえ。機械加工サプライヤーは合意された図面と該当規格の適用範囲に従って作業する必要があります。製品の適格性確認、溶接手順、組立品の合格判定、車両レベルの承認は別個の責任であり、それぞれ独自の証拠が必要です。.
要するに、キングピンの機械加工は実際の第五輪インターフェースを中心に計画し、機能軸を確立し、シャンクとショルダーの関係および取付関係を維持し、材料と下流工程の状態を調整し、図面で定義された形状を検査してください。キングピンを定型的な旋削ピンとして扱う前に、部品ファミリーと合格基準を確認してください。.