
Kurze Antwort: planen Nitronic 50 bearbeiten aus dem Werkstoffzeugnis und dem gelieferten Zustand, und halten Sie den Schnitt dann entschieden im Eingriff. Nitronic 50 ist ein stickstofflegierter austenitischer Edelstahl; seine Festigkeit und sein Kaltverfestigungsverhalten machen Reiben, instabile Abstützung und unklare Vorgeschichte des Vormaterials folgenschwerer, als es ein allgemeines Etikett “Edelstahl” vermuten lässt. Genaue Werkzeuge und Schnittdaten müssen weiterhin aus dem Zustand des Vormaterials, der Operation, der Maschine und den Empfehlungen des Werkzeugherstellers abgeleitet werden.
Dieser Artikel konzentriert sich auf die Bearbeitung von Teilen aus Nitronic 50 (UNS S20910/XM-19). Er schreibt keine universellen Vorschübe und Schnittgeschwindigkeiten vor und behandelt nicht die separate Frage der Freßneigung im Design, die im lokalen Entwurf zu Nitronic 60 behandelt wird.
Beginnen Sie mit der bestellten Güte und dem Zustand
Bevor Sie den Fertigungsweg planen, bestätigen Sie die Werkstoffbezeichnung, die Produktform, die maßgebliche Spezifikation, die Schmelzen- oder Losidentifikation und jeden in der Zeichnung angegebenen kaltverfestigten Zustand. Nitronic 50 wird in mehreren Produktspezifikationen auch als XM-19 bezeichnet, aber die Bezeichnung allein legt weder die gelieferte Form noch den mechanischen Zustand fest. Die Produktinformationen des Herstellers beschreiben ihn als stickstofflegierten austenitischen Edelstahl, der mit konventioneller Edelstahlausrüstung bearbeitet werden kann; das ist eine allgemeine Leistungsaussage, kein garantiertes Ergebnis für jede Geometrie oder Toleranz.
Für weiteren Kontext zur Güte nutzen Sie die Übersicht der Edelstahlwerkstoffe. Bewahren Sie die Einkaufsspezifikation und das Zertifikat beim Auftrag auf, damit Programmierung und Prüfung von derselben Materialidentität ausgehen.
Halten Sie das Werkzeug im Schnitt statt es reiben zu lassen
Kaltverfestigung ist ein Planungsaspekt, wenn die Schneide verweilt, ausweicht oder wiederholt über eine bereits geschnittene Oberfläche streift. Ein leichter Schnitt, der keinen stabilen Span bildet, kann eine härtere Schicht für den nächsten Eingriff hinterlassen. Die praktische Antwort besteht nicht darin, eine Drehzahl von einem unabhängigen 304- oder 316-Auftrag zu übernehmen: Wählen Sie eine scharfe, geeignete Schneide; halten Sie einen stabilen Vorschub aufrecht; minimieren Sie den Werkzeugüberhang; und verwenden Sie eine Aufspannung, die steif genug ist, um Rattern und unterbrochenen Kontakt zu vermeiden. Befolgen Sie die Herstellerdaten für die tatsächliche Wendeschneidplatte, den Fräser und den Werkstoffzustand.
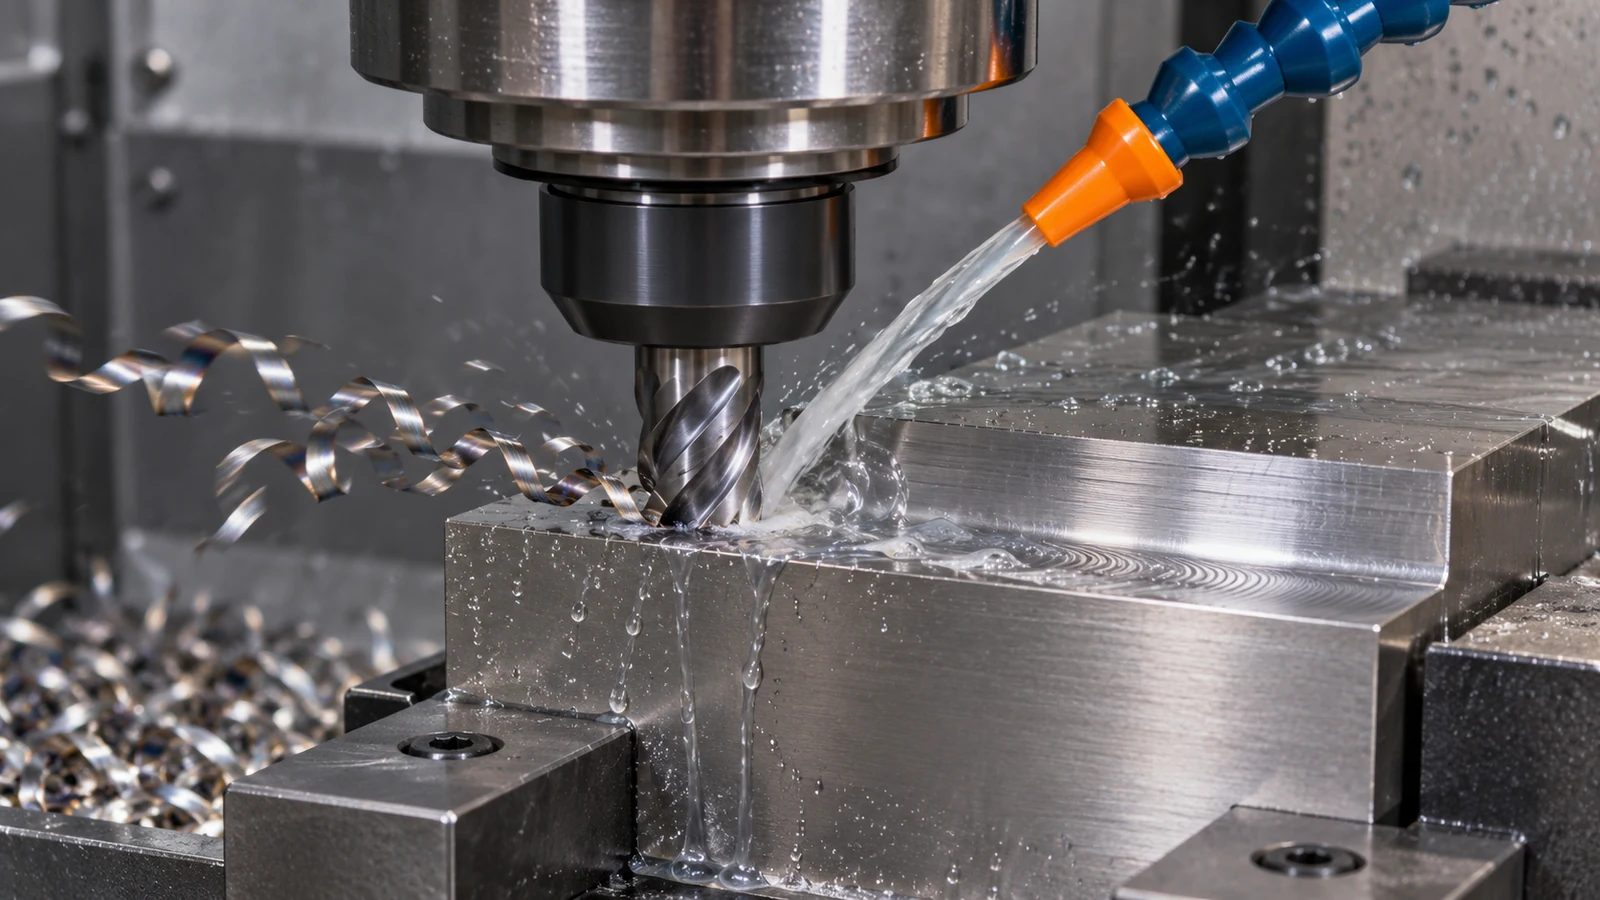
Spanabfuhr und Wärmemanagement hängen ebenfalls von der Merkmalsgeometrie ab. Eine tiefe Tasche, ein schmaler Schlitz oder ein Sackloch können Späne einfangen und diese erneut zerspanen. Teilen Sie die Operation in eine Abfolge auf, die den Spänen einen Weg nach draußen gibt, und stellen Sie sicher, dass das Kühlmittel die Schnittzone erreicht, falls der gewählte Prozess dies erfordert. Wenn das Teil schlank oder dünnwandig ist, stützen Sie es nahe am Schnitt ab und prüfen Sie auf Bewegung, bevor Sie den Eingriff erhöhen.
Reihenfolge für Bohrungen, Gewinde und schlanke Merkmale
Legen Sie Schruppen mit hoher Last vor empfindlichen Details, wo das Design es zulässt. Legen Sie zuerst die Bezüge fest, entfernen Sie den Hauptwerkstoff mit einem kontrollierten Pfad und bearbeiten Sie Präzisionsbohrungen, Gewindeanfänge, Dichtflächen oder dünne Stege fertig, nachdem das Teil stabil ist. Definieren Sie für einen gedrehten Stift oder eine Hülse die Beziehung zwischen Durchmessern, Schultern und Gewinden in der Zeichnung, anstatt anzunehmen, dass jedes Merkmal unabhängig gemessen werden kann. Die Website CNC-Drehkapazität ist relevant, wenn die kritische Geometrie überwiegend rotationssymmetrisch ist; gefräste Flächen oder Querbohrungen sollten in denselben Bezugsplan aufgenommen werden.
Geben Sie für Bohrungen den Funktionsdurchmesser, die Tiefe, die Position und etwaige Gewindeklassen- oder Prüfanforderungen an. Vermeiden Sie eine einzelne vage Oberflächenvermerk, wo eine Lagerpassung, ein Fluidkanal und eine nichtfunktionale Durchgangsbohrung unterschiedliche Abnahmeanforderungen haben. Entgraten sollte den Kantenbruch entfernen, ohne eine Auflagefläche zu überrollen oder einen kontrollierten Bund zu reduzieren.
Verknüpfen Sie die Prüfung mit der Funktion der Zeichnung
Trennen Sie die Materialverifizierung von der Maßabnahme. Ein Zertifikat legt die bestellten Materialinformationen fest; es beweist nicht, dass das bearbeitete Teil die Positions-, Rundlauf-, Gewinde- oder Oberflächenanforderungen erfüllt. Identifizieren Sie die Bezüge, die sich auf die Montage beziehen, geben Sie an, welche Maße kritisch sind, und legen Sie die Prüfmethode fest, wo ein Merkmal schwer zugänglich ist. Wenn nach der Bearbeitung Kaltverformung, spätere Umformung oder ein anderer genehmigter Prozess erfolgt, machen Sie klar, welche Maße vor und nach diesem Schritt abgenommen werden.
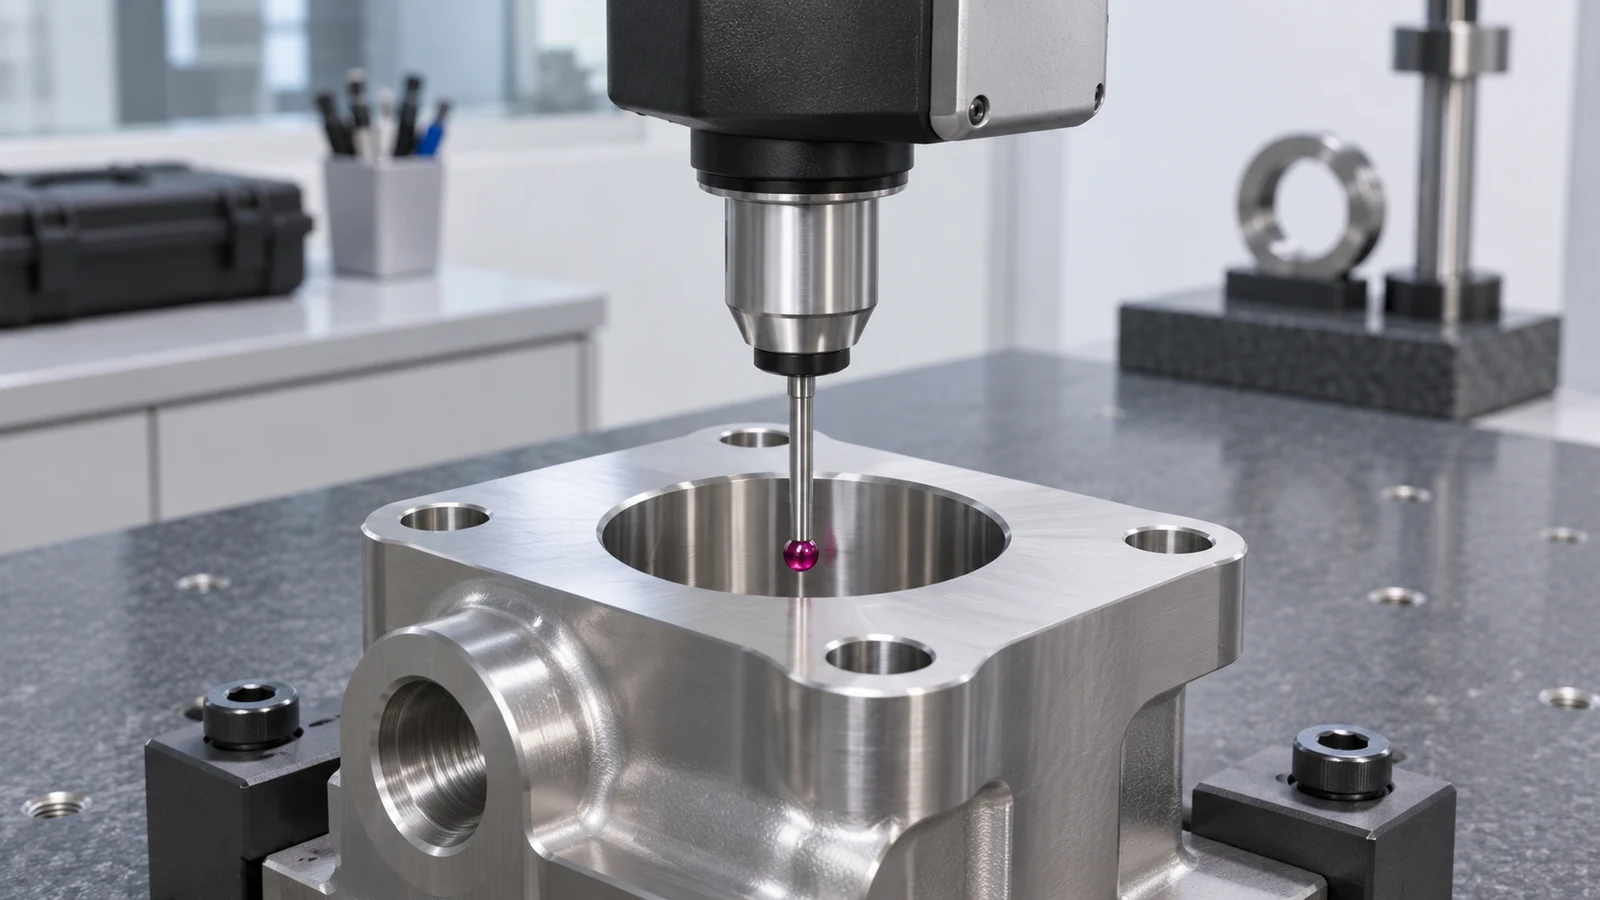
Wenn ein Teil abdriftet, prüfen Sie die physischen Hinweise, bevor Sie Nennmaße ändern: Werkzeugverschleiß, Späneansammlung, Aufspannverzerrung, Grate und Messtemperatur können unterschiedliche Symptome erzeugen. Dokumentieren Sie den Werkstoffzustand und die Operation, in der das Merkmal geschnitten wurde. Das gibt dem nächsten Lauf eine nachvollziehbare Prozessanpassung statt einer unbegründeten Parameteränderung.
Für Nitronic 50 bearbeiten, vermerken Sie, ob das Werkzeug in unberührten Werkstoff eintritt oder eine bereits geschnittene Oberfläche überquert; diese Unterscheidung hilft dem Bediener, einen plötzlichen Kraftanstieg oder einen sich verändernden Span zu interpretieren. Der Prüfplan sollte dann die Zeichnungsbezüge und kritischen Passungen bestätigen und nicht die Prozessfähigkeit aus einem einzelnen Coupon ableiten.
Was Sie mit einer Nitronic-50-Anfrage senden sollten
Fügen Sie die Zeichnung und das Modell, die geforderte Materialspezifikation und Produktform, Zertifikatserwartungen, Menge, kritische Bezüge, Oberflächenzonen und etwaige Nachbearbeitungsoperationen bei. Geben Sie an, ob der Werkstoff in einem Zustand geliefert wird, der den Bearbeitungsplan ändert. Wenn ein Leistungstest erforderlich ist, definieren Sie den Test und die Abnahmegrenze separat; eine Werkstoffauswahl oder ein Bearbeitungszertifikat kann das Betriebsverhalten der fertigen Baugruppe nicht belegen.
Zwischen verifiziertem Werkstoff und Endprüfung halten stabiler Eingriff, Spankontrolle und wiederherstellbare Bezüge einen Nitronic 50 bearbeiten Plan an die Schnittstellen des Teils gebunden.
Hypothetische Teileprüfung: ein Sensorhalter mit Querbohrung
Illustratives Szenario, kein JUCHENG-Kundenfall: stellen Sie sich einen kompakten Prozessüberwachungs-Halter aus Nitronic-50-Stabmaterial vor. Seine Zeichnung zeigt eine Montagefläche, eine flache Tasche, eine Querbohrung für einen Stift und ein Gewindemerkmal nahe einem dünnen Steg. Die unmittelbare Versuchung besteht darin, die Tasche zuerst zu bearbeiten, weil sie leicht zugänglich ist. Die bessere Planungsfrage ist, welche Fläche die Position des Sensors festlegt und ob späteres Spannen den Steg verzerren kann.
Beginnen Sie mit der Bestätigung des Werkstoffzustands und der Materialangabe. Legen Sie den Montagebezug fest, schruppen Sie die Tasche, solange noch genügend umgebender Werkstoff zur Stützung des Teils vorhanden ist, und planen Sie die Querbohrung von einer Referenz aus, die nach der Umorientierung wiederhergestellt werden kann. Wenn der dünne Steg zu früh fertigbearbeitet wird, können Spannen oder spätere Schnitte die Bohrungsbeziehung verschieben. Wenn die Querbohrung gebohrt wird, nachdem eine Oberfläche gerieben oder kaltverfestigt wurde, verdienen Werkzeugeintritt und Spanabfuhr größere Aufmerksamkeit. Die Zeichnung entscheidet über die geforderte Position und Passung; der Prozessplan entscheidet darüber, wie diese wiederholbar erreicht werden.
Beobachten Sie bei einem ersten Lauf die tatsächlichen Späne, den Schneidenzustand, Grate und die Teilebewegung, anstatt den Ablauf allein anhand der Spindeleinstellungen zu beurteilen. Wenn die Bohrung verläuft, prüfen Sie die Bezugsübertragung und die Einspannung, bevor Sie Nennkoordinaten ändern. Wenn die Schneide schnell verschleißt, prüfen Sie, ob das Werkzeug reibt, ob Späne nachgeschnitten werden und ob die Aufspannung steif ist. Dies trennt ein Zerspanungsproblem von einem Vorrichtungs- oder Referenzproblem.
Lesen Sie den Schnitt, bevor Sie das Programm ändern
Ein Symptom identifiziert selten von sich aus eine einzige Ursache. Nutzen Sie das betroffene Merkmal und die Stelle im Ablauf, an der es auftritt, um die Untersuchung einzugrenzen:
| Beobachtete Veränderung | Erste Prüfungen | Warum es wichtig ist |
|---|---|---|
| Werkzeugverschleiß steigt nach einem leichten Schlichtdurchgang | Prüfen Sie auf Reiben, Verweilzeit, den Zustand der Werkzeugschneide und ob der Durchgang zuvor gehärtetes Material schneidet. | Ein nominal flacher Schnitt kann dennoch einen instabilen Schneidenkontakt erzeugen, wenn das Werkzeug keinen gleichmäßigen Span bildet. |
| Querbohrungsgrate variieren zwischen Teilen | Prüfen Sie Werkzeugeintritt, Durchbruchunterstützung, Spanabfuhr und die Reihenfolge des Entgratens. | Gratvariationen können die Montage beeinträchtigen, selbst wenn der Bohrungsdurchmesser innerhalb der Toleranz bleibt. |
| Bohrungsgröße ändert sich nach dem Umspannen | Prüfen Sie die Bezugswiederherstellung, den Vorrichtungsdruck, die Teileunterstützung und die Messwiederholbarkeit. | Das Ändern von Koordinaten, bevor die Aufspannungsbewegung isoliert ist, kann die tatsächliche Ursache verdecken. |
Betrachten Sie diese als Hinweise für die Untersuchung, nicht als automatische Korrekturmaßnahmen. Dokumentieren Sie, was geändert und was erneut gemessen wurde, damit ein Problem mit der Materialbeschaffenheit nicht mit Schwankungen der Werkstückaufnahme oder der Prüfung verwechselt wird.
Fragen zur Nitronic-50-Bearbeitung
Ist Nitronic 50 dasselbe wie Nitronic 60?
Nein. Es sind unterschiedliche Sorten mit unterschiedlichen Bezeichnungen und unterschiedlichem Materialverhalten. Dieser Artikel behandelt die Zerspanung von Nitronic 50; der lokale Entwurf zu Nitronic 60 betrifft die Auslegung von Kontaktpaaren gegen Fressen. Ersetzen Sie eine Sorte nicht durch die andere und übertragen Sie deren Prozessannahmen nicht ohne freigabe durch die Technik.
Kann ich dieselben Schnittdaten wie für Edelstahl 304 oder 316 verwenden?
Verwenden Sie diese Daten nur als Ausgangsreferenz, wenn der Werkzeughersteller und der tatsächliche Materialzustand dies unterstützen. Festigkeit von Nitronic 50, Eingriffsverhältnisse, Maschinensteifigkeit und Spanabfuhr beeinflussen das Ergebnis; qualifizieren Sie den Prozess, anstatt eine benachbarte Edelstahlsorte als Rezept zu behandeln.
Sollte Nitronic 50 vor oder nach der Kaltverfestigung bearbeitet werden?
Befolgen Sie die Produktspezifikation und die Zeichnung. Bestätigen Sie zuerst die gelieferte Form und den Zustand; gehen Sie nicht davon aus, dass eine allgemeine Vorbearbeitungsroute zulässig ist, und ändern Sie den Zustand nicht ohne Genehmigung.
Worauf sollte sich die Prüfung konzentrieren?
Prüfen Sie die in der Zeichnung definierten Bezüge, Bohrungen, Gewinde, Montageflächen und Merkmalsbeziehungen, die die Montage bestimmen. Materialzertifizierung und Maßabnahme sind getrennte Aufzeichnungen.
Kurz gesagt: Planen Sie die Bearbeitung von Nitronic 50 ausgehend von einem verifizierten Materialzustand, einem stabilen Schnitt und den Bezügen, die die Montage bestimmen; qualifizieren Sie den Prozess am tatsächlichen Merkmal, anstatt ein allgemeines Edelstahlrezept anzunehmen.