
Финишная обработка Stellite 6 — это задача маршрутного планирования, а не вопрос выбора более твердой пластины и копирования таблицы режимов резания. Исходное состояние — литой сплав, наплавленный твердый сплав или другая поставляемая форма — определяет поверхность и припуск, которые необходимо удалить. Исследования покрытий из Stellite 6 описывают финишную обработку как сложную, а справочники по инструменту рассматривают этот сплав как требовательный; ни один из источников не означает, что каждую деталь следует обрабатывать одинаково. Сначала установите, какой материал фактически поставляется, какой припуск на зачистку имеется, какие элементы являются функциональными и требуется ли шлифование или другой утвержденный этап финишной обработки.
Для поставщика услуг ЧПУ важна граница закупки: не предполагайте, что предложение на механическую обработку детали включает литье, наплавку, термообработку или специализированное покрытие. Определите входящее состояние и требуемую конечную поверхность до выбора маршрута обработки.
Сначала определите состояние Stellite 6
“Stellite 6” может поставляться в виде отливки, наплавленного слоя на подложке или другой заданной формы продукта. Эти состояния различаются по геометрии, границе раздела, локальной твердости и имеющемуся припуску. Чертеж или закупочный комплект документов должен указывать исходный материал, маршрут наплавки или литья, где это применимо, состояние и поверхность, которая должна быть обработана. Если работа начинается с компонента с покрытием или наплавкой, убедитесь, что поставщик механической обработки отвечает только за определенный объем обработки, если дополнительные операции прямо не включены.
Проверьте, является ли функциональная зона однородной или пересекает подложку/границу раздела. Траектория фрезы, пересекающая границу материала, может вести себя иначе, чем траектория, остающаяся в непрерывном слое. Убедитесь, что заготовка обеспечивает достаточный припуск для зачистки требуемой поверхности без прорезания функционального слоя или нарушения минимальной остаточной толщины.
Планируйте припуск на зачистку с учетом геометрии
Перед программированием сопоставьте высокие и низкие точки входящей поверхности с готовой моделью. Установите минимальный припуск на зачистку, базы, зоны зажима и участки, которые должны остаться нетронутыми. Неравномерная литая или наплавленная поверхность может требовать большего припуска в одном месте, чем в другом; номинальный припуск, игнорирующий эту вариацию, может оставить локальные незачищенные участки или удалить слишком много функционального материала.
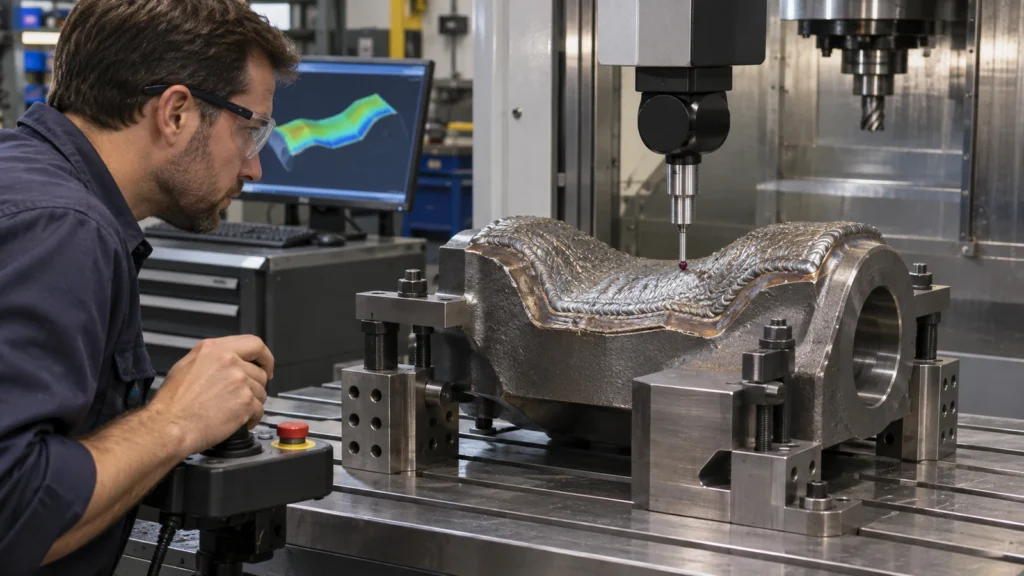
При необходимости используйте поэтапный маршрут: установите базы, выполните черновую обработку геометрии с сохранением поддержки, проверьте оставшийся припуск, затем выполните финишную обработку критических поверхностей. Стратегия сканирования или ощупывания первой детали может помочь количественно оценить вариацию, когда входящая геометрия это оправдывает, но метод приемки должен быть согласован, а не предполагаться. Раздел сайта странице ЧПУ-фрезерования описывает общую категорию процесса; подтвердите, соответствуют ли конкретная форма Stellite, размер и объем фактическому предложению.
Рассматривайте стойкость кромки как контролируемую переменную
Stellite 6 может создавать требовательные условия резания, особенно при финишной обработке твердого слоя или неровной поверхности. Соответствующие вопросы: может ли инструмент сохранять стабильную кромку в течение взаимодействия, противостоит ли оснастка вибрации и является ли операция непрерывной или прерывистой. Материал и геометрия инструмента должны основываться на рекомендациях поставщика инструмента и контролируемом испытании, соответствующем поставляемому материалу; универсальная скорость для “твердого сплава” не является надежной производственной инструкцией.
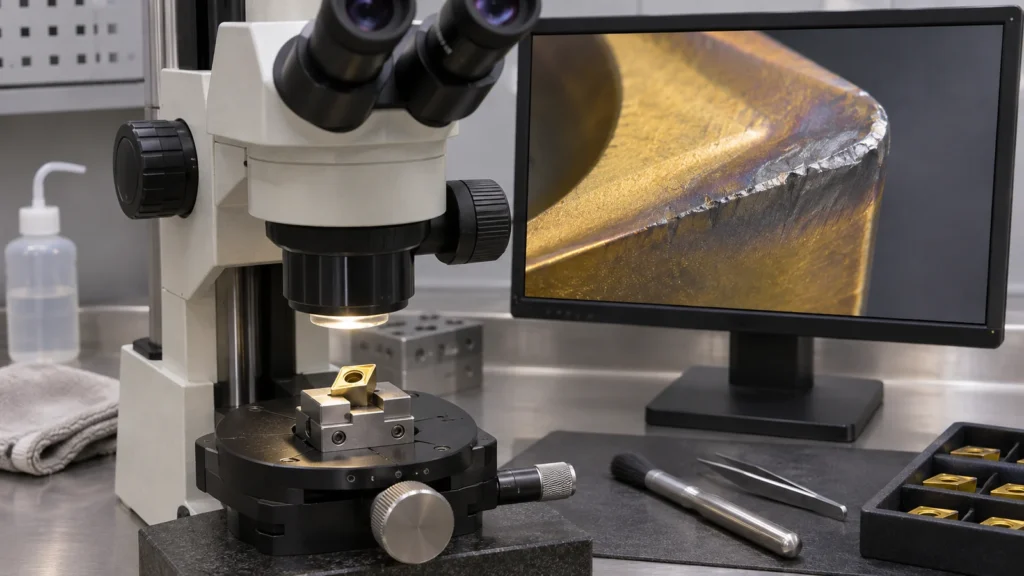
При первом запуске фиксируйте идентификацию инструмента, зону контакта, видимый износ кромки, тренд нагрузки при резании и полученную чистоту поверхности в заданной точке. Изменяйте по одной основной переменной за раз, чтобы можно было разделить влияние на стойкость инструмента и на поверхность. Если чистота поверхности внезапно ухудшается, проверьте скол кромки, прерывистый контакт, смещение приспособления или неоднородность поступающей заготовки, прежде чем наугад увеличивать подачу или снижать скорость.
| Состояние маршрута | Риск для оценки | Меры при планировании |
|---|---|---|
| Твёрдый или неравномерный входящий слой | Прерывистый контакт и локальное повреждение кромки | Картируйте поверхность и подтвердите припуск на зачистку перед финальным программированием |
| Большой вылет или тонкая подложка | Вибрация или смещение при чистовом проходе | Поддержите вблизи элемента и выстройте последовательность для жёсткости |
| Критическая уплотнительная или изнашиваемая поверхность | Повреждение поверхности, скрытое косметическим сглаживанием | Определите финальную чистоту поверхности и метод приёмки дефектов |
| Граница материалов в зоне резания | Различная реакция на резание по траектории | Определите положение границы и проверьте контакт инструмента при пробном проходе |
Отделяйте внешний вид от целостности поверхности
Однородная на вид поверхность не является автоматически функционально приемлемой поверхностью. Определите фактическую зону контакта, уплотнения или износа и укажите там отделку или геометрию, контролируемую чертежом. Там, где важна шероховатость поверхности, укажите параметр и направление измерения; там, где важны разрывы, закаты, обнаженный основной материал или выкрашивание кромок, определите, как эти состояния будут проверяться и приниматься. Не используйте визуальный целевой глянец в качестве замены инженерному требованию.
Если после механической обработки следует операция шлифования или полирования, уточните, кто её выполняет и какая операция устанавливает окончательные размеры. страница прецизионного шлифования описывает категорию услуги, но не является утверждением, что каждый компонент с покрытием Stellite поддаётся шлифованию при любых условиях. Перед принятием обязательств подтвердите размер заготовки, форму материала, припуск и потребности в контроле.
Измеряйте функциональные элементы после финишной обработки
Используйте базы, соответствующие собранной детали, и выполняйте измерения после финальной операции и снятия зажима. Для детали с покрытием или наплавкой фиксируйте расположение функционального слоя и проверяйте остаточную толщину, если это требуется чертежом. Значения шероховатости поверхности следует снимать на представительных функциональных зонах, а не выбирать только на наиболее легкодоступной грани.
Если применение требует прослеживаемости, сохраняйте связь входного состояния, ревизии процесса, партии материала и записи контроля. При обнаружении дефекта обратитесь за инженерным решением до зачистки, переделки или удаления дополнительного материала. страница качества даёт общий контекст для практик качества; управляемый чертёж и закупочные документы определяют приёмку для конкретной детали.
Вопросы, которые нужно решить до выставления предложения
- Является ли заготовка литой, напылённой, наплавленной или иной указанной формы, и кто её поставляет?
- Каковы минимальные и максимальные припуски на зачистку и требования к остаточному слою?
- Какие поверхности, базы, кромки и значения отделки являются функционально критичными?
- Включает ли объём работ только ЧПУ-обработку или также напыление, термообработку или шлифование?
- Какие записи контроля, доказательства первой статьи и прослеживаемость требуются?
Ответы на эти вопросы превращают “финишную обработку Stellite 6” в поддающуюся расчёту и контролю операцию с чёткой границей как для материала, так и для объёма работ поставщика.