
L'usinage de finition du Stellite 6 relève d'une planification de gamme, et non du simple choix d'une plaquette plus dure avec recopie d'un tableau de coupe. L'état initial — alliage coulé, rechargement dur déposé ou autre forme fournie — modifie l'état de surface et la surépaisseur à enlever. Les travaux de recherche sur les revêtements en Stellite 6 qualifient l'usinage de finition de difficile, et les références d'outillage considèrent cet alliage comme exigeant ; aucune de ces sources ne signifie pour autant que toutes les pièces doivent être usinées de la même manière. Il faut d'abord établir quel matériau est réellement fourni, quelle surépaisseur de nettoyage existe, quelles caractéristiques sont fonctionnelles et si un meulage ou une autre étape de finition approuvée est requis.
Pour un fournisseur CNC, la limite de prestation est déterminante : ne pas supposer qu'un devis de pièce usinée inclut la coulée, le rechargement dur, le traitement thermique ou un revêtement spécialisé. Définir l'état d'entrée et l'état de surface final requis avant de choisir la gamme d'usinage.
Identifier d'abord l'état du Stellite 6
“Le ” Stellite 6 » peut se présenter sous forme de pièce coulée, de couche déposée sur un substrat ou d'une autre forme de produit spécifiée. Ces états diffèrent par la géométrie, l'interface, la dureté locale et la surépaisseur disponible. Le plan ou le dossier d'achat doit identifier le matériau source, la voie de dépôt ou de coulée le cas échéant, l'état et la surface censée être finie. Si le travail démarre sur un composant revêtu ou rechargé dur, vérifier que le fournisseur d'usinage n'est responsable que du périmètre d'usinage défini, sauf si des opérations supplémentaires sont expressément incluses.
Vérifier si la zone fonctionnelle est uniforme ou traverse un substrat/une interface. Une trajectoire d'outil qui traverse une frontière de matériau peut se comporter différemment d'une trajectoire restant dans une couche continue. Confirmer que l'ébauche fournit assez de matière pour nettoyer la surface requise sans traverser la couche fonctionnelle ni enfreindre l'épaisseur résiduelle minimale.
Planifier la surépaisseur de nettoyage en fonction de la géométrie
Avant la programmation, cartographier les points hauts et bas de la surface d'entrée par rapport au modèle fini. Établir la surépaisseur minimale de nettoyage, les références, les zones de bridage et les zones qui doivent rester intactes. Une surface coulée ou déposée irrégulière peut exiger plus de matière à un endroit qu'à un autre ; une surépaisseur nominale qui ignore cette variation peut laisser des zones locales non nettoyées ou enlever trop de matière fonctionnelle.
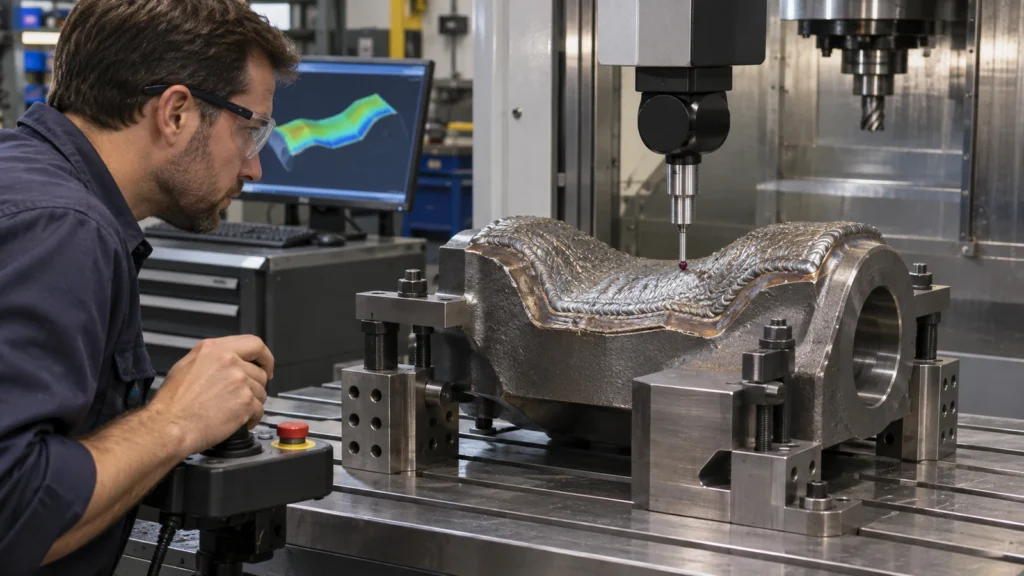
Utiliser une gamme par étapes si nécessaire : établir les références, ébaucher la géométrie en conservant le maintien, contrôler la surépaisseur restante, puis finir les surfaces critiques. Une stratégie de scan ou de palpage de première pièce peut aider à quantifier la variation lorsque la géométrie d'entrée le justifie, mais la méthode d'acceptation doit être convenue plutôt que supposée. La page du site page de fraisage CNC décrit la catégorie générale de procédé ; confirmer si la forme, la taille et le périmètre particuliers du Stellite correspondent au devis réel.
Traiter la durée de vie de l'arête comme une variable maîtrisée
Le Stellite 6 peut imposer des conditions de coupe exigeantes, en particulier lors de la finition d'une couche dure ou d'une surface irrégulière. Les questions pertinentes sont de savoir si l'outil peut maintenir une arête stable pendant l'engagement, si le montage résiste aux vibrations et si l'opération est continue ou interrompue. Le matériau et la géométrie de l'outil doivent provenir des recommandations du fournisseur d'outillage et d'un essai contrôlé adapté au matériau fourni ; une vitesse générique pour “ alliage dur ” ne constitue pas une instruction de production fiable.
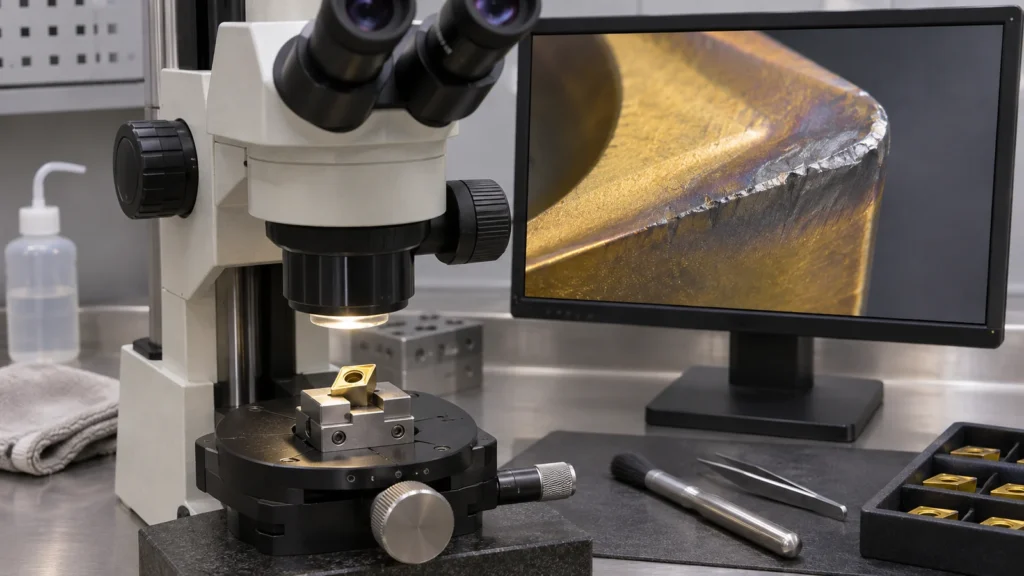
Lors d'une première pièce, consignez l'identité de l'outil, l'engagement, l'usure visible de l'arête, la tendance de la charge de coupe et l'état de surface obtenu à un emplacement défini. Ne modifiez qu'une seule variable principale à la fois afin de pouvoir dissocier la durée de vie de l'outil des effets de surface. Si l'état de surface se dégrade soudainement, vérifiez la présence d'une arête ébréchée, d'un engagement interrompu, d'un déplacement du montage ou d'une irrégularité du stock entrant avant d'augmenter l'avance ou de réduire la vitesse par tâtonnement.
| Condition de trajectoire | Risque à évaluer | Réponse de planification |
|---|---|---|
| Couche entrante dure ou irrégulière | Contact intermittent et dommages localisés de l'arête | Cartographier la surface et confirmer la surépaisseur de nettoyage avant la programmation finale |
| Porte-à-faux important ou substrat mince | Vibration ou mouvement pendant la passe de finition | Support au plus près de la forme et séquencement pour la rigidité |
| Face critique d'étanchéité ou d'usure | Dommages de surface masqués par un raccord esthétique | Définir la finition finale et la méthode d'acceptation des défauts |
| Interface de matière dans la coupe | Réponse de coupe différente le long de la trajectoire | Identifier l'emplacement de la limite et revoir l'engagement de l'outil lors de l'essai |
Distinguer l'aspect de l'intégrité de surface
Une face d'aspect uniforme n'est pas automatiquement une surface fonctionnellement acceptable. Identifiez la zone réelle de contact, d'étanchéité ou d'usure et indiquez-y la finition ou la géométrie spécifiée sur le plan. Lorsque la rugosité de surface importe, précisez le paramètre et la direction de mesure ; lorsque les déchirures, repliures, substrat à nu ou écaillage de bord importent, définissez comment ces conditions seront inspectées et acceptées. N'utilisez pas une cible de brillance visuelle comme substitut à une exigence d'ingénierie.
Si une étape de rectification ou de polissage suit l'usinage, précisez qui l'exécute et quelle opération établit les dimensions finales. Le page de rectification de précision décrit la catégorie de service mais ne constitue pas une affirmation que chaque composant revêtu de Stellite est rectifiable dans toutes les conditions. Confirmez la taille de la pièce, la forme du matériau, le stock et les besoins d'inspection avant de vous engager.
Mesurer les caractéristiques fonctionnelles après finition
Utilisez des références correspondant à la pièce assemblée et mesurez après l'opération finale et le dégagement du serrage. Pour une pièce revêtue ou rechargée dur, enregistrez l'emplacement de la couche fonctionnelle et vérifiez l'épaisseur restante si le plan l'exige. Les relevés de finition de surface doivent être pris sur des zones fonctionnelles représentatives, et non choisies uniquement sur la face la plus facile d'accès.
Maintenez le lien entre l'état à réception, la révision du processus, le lot de matériau et l'enregistrement d'inspection lorsque l'application exige la traçabilité. Si un défaut est constaté, demandez une décision d'ingénierie avant de mélanger, de retoucher ou d'enlever davantage de matière. Le qualité fournit un contexte général pour les pratiques qualité ; le plan contrôlé et les documents d'achat définissent l'acceptation propre à la pièce.
Points à régler avant devis
- Le stock est-il coulé, déposé, rechargé dur ou sous une autre forme spécifiée, et qui le fournit ?
- Quelles sont les surépaisseurs minimales et maximales d'usinage de finition et les exigences de couche restante ?
- Quelles surfaces, références, arêtes et valeurs de finition sont fonctionnellement critiques ?
- Le périmètre couvre-t-il uniquement l'usinage CNC, ou également le dépôt, le traitement thermique ou la rectification ?
- Quels enregistrements d'inspection, preuves de première pièce et éléments de traçabilité sont requis ?
Répondre à ces questions transforme “ usiner de finition du Stellite 6 ” en une opération chiffrable et inspectable, avec une frontière claire autour du matériau et du périmètre du fournisseur.