
El mecanizado de acabado de Stellite 6 es un problema de planificación de la ruta de fabricación, no una cuestión de seleccionar una plaquita más dura y copiar una tabla de corte. La condición inicial —aleación colada, recargue duro depositado u otra forma suministrada— cambia la superficie y el sobreespesor que deben eliminarse. La investigación sobre recubrimientos de Stellite 6 describe el mecanizado de acabado como difícil, y las referencias de utillaje tratan la aleación como exigente; ninguna de las dos fuentes significa que cada pieza deba mecanizarse de la misma manera. Primero hay que establecer qué material se suministra realmente, cuánto margen de limpieza existe, qué características son funcionales y si se requiere rectificado u otra etapa de acabado aprobada.
Para un proveedor de CNC, el límite de la contratación es importante: no suponga que una cotización de pieza mecanizada incluye colada, recargue duro, tratamiento térmico o un recubrimiento especializado. Defina la condición de entrada y la superficie final requerida antes de seleccionar la ruta de mecanizado.
Identifique primero la condición del Stellite 6
“El ”Stellite 6» puede llegar como una pieza colada, una capa depositada sobre un sustrato u otra forma de producto especificada. Estas condiciones difieren en geometría, interfaz, dureza local y margen de sobreespesor disponible. El plano o el paquete de compra debe identificar el material de origen, la ruta de deposición o colada cuando corresponda, la condición y la superficie que se espera acabar. Si el trabajo comienza con un componente recubierto o con recargue duro, verifique que el proveedor de mecanizado sea responsable únicamente del alcance de mecanizado definido, salvo que se incluyan expresamente operaciones adicionales.
Compruebe si la zona funcional es uniforme o cruza un sustrato o interfaz. Una trayectoria de corte que cruza un límite de material puede comportarse de forma distinta a una que permanece en una capa continua. Confirme que el blanco proporciona material suficiente para limpiar la superficie requerida sin cortar a través de la capa funcional ni infringir el espesor mínimo restante.
Planifique el sobreespesor de limpieza en función de la geometría
Antes de programar, mapee los puntos altos y bajos de la superficie de entrada frente al modelo acabado. Establezca el margen mínimo de limpieza, los datos de referencia, las zonas de amarre y las áreas que deben permanecer intactas. Una superficie colada o depositada irregular puede requerir más sobreespesor en un punto que en otro; un margen nominal que ignore esta variación puede dejar parches locales sin limpiar o eliminar demasiado material funcional.
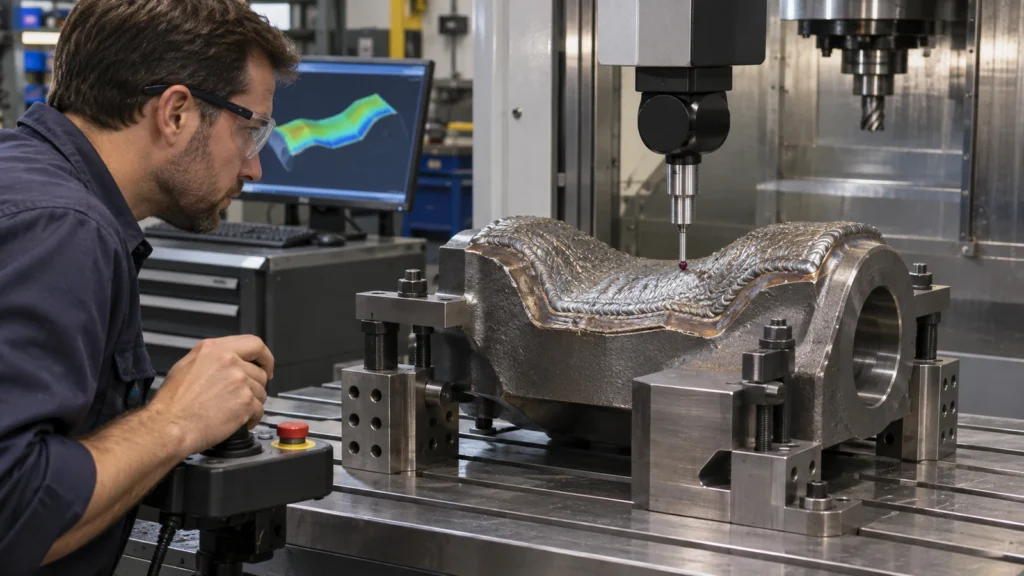
Utilice una ruta por etapas cuando sea necesario: establezca referencias, desbaste la geometría mientras conserva el soporte, inspeccione el sobreespesor restante y luego acabe las superficies críticas. Una estrategia de escaneo o sondeo de primera pieza puede ayudar a cuantificar la variación cuando la geometría de entrada lo justifique, pero el método de aceptación debe acordarse en lugar de suponerse. El sitio página de fresado CNC describe la categoría general del proceso; confirme si la forma, el tamaño y el alcance particulares del Stellite se ajustan a la cotización real.
Trate la vida del filo como una variable controlada
El Stellite 6 puede imponer condiciones de corte exigentes, especialmente al acabar una capa dura o una superficie irregular. Las preguntas pertinentes son si la herramienta puede mantener un filo estable durante el contacto, si el montaje resiste la vibración y si la operación es continua o interrumpida. El material y la geometría de la herramienta deben provenir de las indicaciones del proveedor de herramientas y de una prueba controlada adaptada al material suministrado; una velocidad genérica para “aleación dura” no es una instrucción de producción fiable.
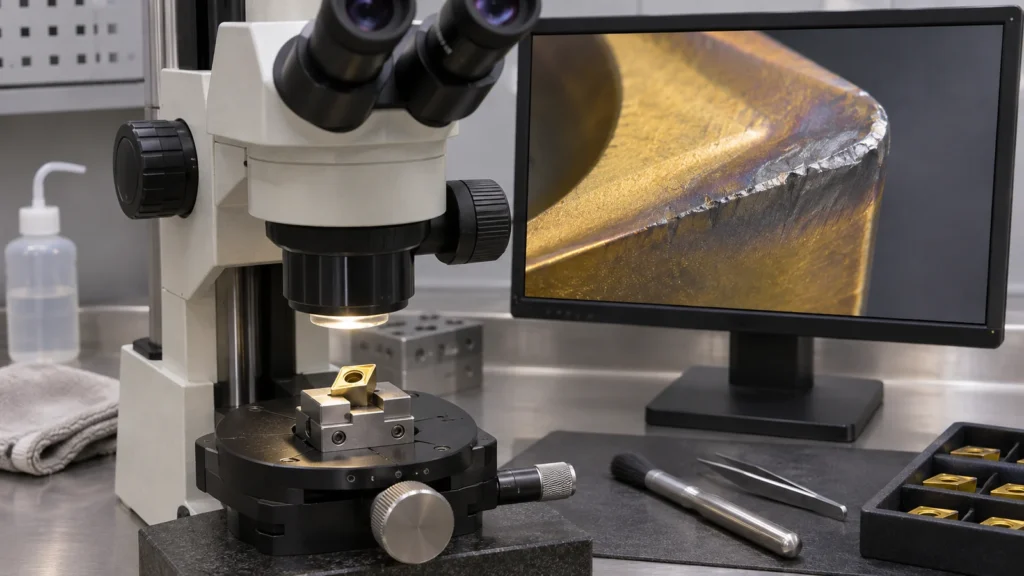
Durante una primera pieza, registre la identidad de la herramienta, el compromiso de corte, el desgaste visible del filo, la tendencia de la carga de corte y el acabado resultante en una ubicación definida. Cambie una variable principal a la vez para que la vida útil de la herramienta y los efectos superficiales puedan separarse. Si el acabado se degrada repentinamente, verifique si hay un filo astillado, un compromiso intermitente, movimiento del dispositivo de sujeción o stock entrante inconsistente antes de aumentar el avance o reducir la velocidad por conjeturas.
| Condición de la ruta | Riesgo a evaluar | Respuesta de planificación |
|---|---|---|
| Capa entrante dura o irregular | Contacto intermitente y daño localizado del filo | Mapee la superficie y confirme el margen de limpieza antes de la programación final |
| Voladizo largo o sustrato delgado | Vibración o movimiento durante el corte de acabado | Soporte cerca de la característica y secuencia para rigidez |
| Cara crítica de sellado o desgaste | Daño superficial oculto por mezcla cosmética | Defina el acabado final y el método de aceptación de defectos |
| Interfaz de material en el corte | Respuesta de corte diferente a lo largo de la trayectoria | Identifique la ubicación del límite y revise el compromiso de la herramienta en la prueba |
Separe la apariencia de la integridad superficial
Una cara de aspecto uniforme no es automáticamente una superficie funcionalmente aceptable. Identifique la región real de contacto, sellado o desgaste y especifique allí el acabado o la geometría controlados por el plano. Cuando la rugosidad superficial sea importante, especifique el parámetro y la dirección de medición; cuando importen los desgarros, los pliegues, el sustrato expuesto o el desprendimiento de bordes, defina cómo se inspeccionarán y aceptarán esas condiciones. No utilice un objetivo de brillo visual como sustituto de un requisito de ingeniería.
Si tras el mecanizado se realiza una etapa de rectificado o pulido, aclare quién la ejecuta y qué operación establece las dimensiones finales. El página de rectificado de precisión describe la categoría de servicio, pero no constituye una afirmación de que todo componente recubierto con Stellite pueda rectificarse en todas las condiciones. Confirme el tamaño de la pieza, la forma del material, el stock y las necesidades de inspección antes de comprometerse.
Mida las características funcionales después del acabado
Utilice referencias que correspondan a la pieza ensamblada y mida después de la operación final y de liberar la pieza del amarre. Para una pieza recubierta o con recargue duro, registre la ubicación de la capa funcional y verifique el espesor restante si el plano lo exige. Las lecturas de acabado superficial deben tomarse en zonas funcionales representativas, no seleccionarse únicamente de la cara de más fácil acceso.
Mantenga vinculados el estado de entrada, la revisión del proceso, el lote de material y el registro de inspección cuando la aplicación requiera trazabilidad. Si se detecta un defecto, busque la disposición de ingeniería antes de mezclar, retrabajar o eliminar material adicional. El página de calidad proporciona contexto general para las prácticas de calidad; el plano controlado y los documentos de compra definen la aceptación específica de la pieza.
Cuestiones a resolver antes de la cotización
- ¿El material de partida es fundido, depositado, con recargue duro u otra forma especificada, y quién lo suministra?
- ¿Cuáles son los márgenes mínimos y máximos de limpieza y los requisitos de capa remanente?
- ¿Qué superficies, referencias, bordes y valores de acabado son funcionalmente críticos?
- ¿El alcance incluye solo mecanizado CNC, o también deposición, tratamiento térmico o rectificado?
- ¿Qué registros de inspección, evidencia de primera pieza y trazabilidad se requieren?
Responder estas preguntas convierte “mecanizar el acabado de Stellite 6” en una operación cotizable e inspeccionable con un límite claro tanto para el material como para el alcance del proveedor.