
Die Schlichtbearbeitung von Stellite 6 ist ein Problem der Arbeitsplanung und nicht die Auswahl einer härteren Wendeschneidplatte nach einem Zerspanungsdiagramm. Der Ausgangszustand – Gusslegierung, aufgetragene Panzerung oder eine andere gelieferte Form – bestimmt die Oberfläche und das zu entfernende Aufmaß. Die Forschung zu Stellite-6-Beschichtungen beschreibt die Schlichtbearbeitung als schwierig, und Werkzeugreferenzen behandeln die Legierung als anspruchsvoll; keine der beiden Quellen bedeutet, dass jedes Teil auf die gleiche Weise bearbeitet werden sollte. Zunächst ist festzustellen, welches Material tatsächlich geliefert wird, wie viel Aufmaß zum Freilegen vorhanden ist, welche Merkmale funktional sind und ob Schleifen oder ein anderer zugelassener Finish-Schritt erforderlich ist.
Für einen CNC-Zulieferer ist die Beschaffungsgrenze wichtig: Gehen Sie nicht davon aus, dass ein Angebot für ein bearbeitetes Teil Gießen, Panzerung, Wärmebehandlung oder eine spezialisierte Beschichtung einschließt. Definieren Sie den Anlieferungszustand und die geforderte Endoberfläche, bevor Sie den Bearbeitungsweg wählen.
Den Stellite-6-Zustand zuerst identifizieren
“Stellite 6” kann als Gussstück, als auf ein Substrat aufgetragene Schicht oder als eine andere spezifizierte Produktform eintreffen. Diese Zustände unterscheiden sich in Geometrie, Grenzfläche, lokaler Härte und verfügbarem Aufmaß. Die Zeichnung oder das Einkaufspaket sollte das Ausgangsmaterial, den Auftrag- oder Gießweg, sofern zutreffend, den Zustand und die Oberfläche benennen, die fertig bearbeitet werden soll. Wenn die Arbeit mit einem beschichteten oder gepanzerten Bauteil beginnt, stellen Sie sicher, dass der Bearbeitungszulieferer nur für den definierten Bearbeitungsumfang verantwortlich ist, sofern zusätzliche Arbeitsgänge nicht ausdrücklich eingeschlossen sind.
Prüfen Sie, ob die Funktionszone gleichmäßig ist oder eine Substrat-/Grenzfläche kreuzt. Ein Werkzeugweg, der eine Materialgrenze kreuzt, kann sich anders verhalten als einer, der in einer durchgehenden Schicht bleibt. Bestätigen Sie, dass der Rohling genügend Material bietet, um die geforderte Oberfläche freizulegen, ohne die Funktionsschicht zu durchtrennen oder die minimale Restdicke zu unterschreiten.
Fräsaufmaß um die Geometrie herum planen
Vor der Programmierung sind die Hoch- und Tiefpunkte der Anlieferungsoberfläche dem Fertigmodell gegenüberzustellen. Legen Sie das minimale Freilegaufmaß, Bezüge, Spannzonen und Bereiche fest, die unberührt bleiben müssen. Eine unebene Guss- oder Auftragsoberfläche kann an einer Stelle mehr Aufmaß erfordern als an einer anderen; ein nominales Aufmaß, das diese Variation ignoriert, kann lokal nicht freigelegte Stellen hinterlassen oder zu viel funktionales Material abtragen.
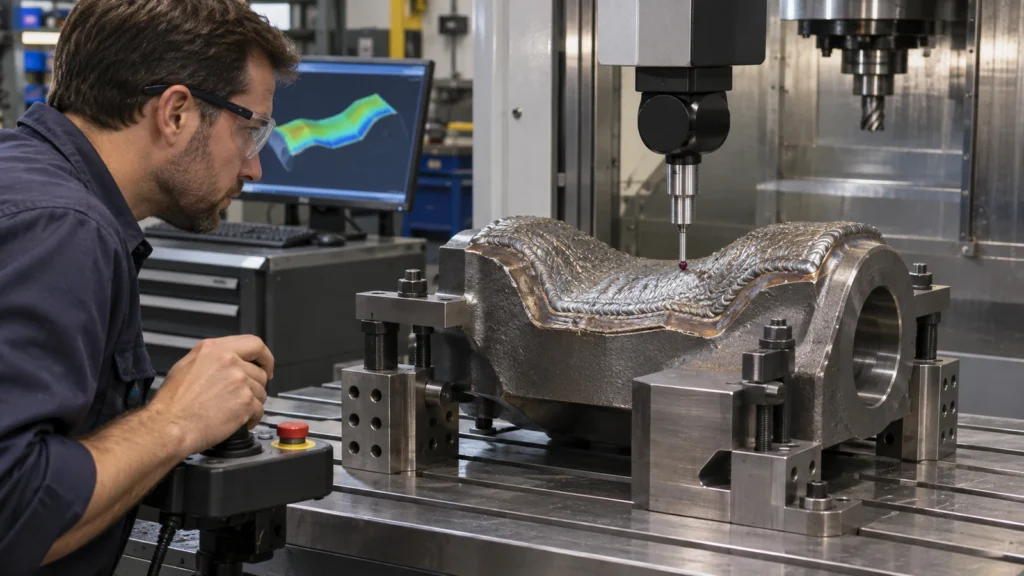
Verwenden Sie bei Bedarf einen stufenweisen Ablauf: Referenzen schaffen, die Geometrie schruppen, dabei die Abstützung erhalten, das verbleibende Aufmaß prüfen und dann die kritischen Oberflächen schlichten. Eine Erstmuster-Scan- oder Antaststrategie kann helfen, die Variation zu quantifizieren, wenn die Anlieferungsgeometrie dies rechtfertigt; die Abnahmemethode sollte jedoch vereinbart und nicht vorausgesetzt werden. Die Seite CNC-Frässeite beschreibt die allgemeine Prozesskategorie; bestätigen Sie, ob die jeweilige Stellite-Form, Größe und der Umfang zum tatsächlichen Angebot passen.
Standzeit als kontrollierte Variable behandeln
Stellite 6 kann anspruchsvolle Zerspanbedingungen auferlegen, insbesondere beim Schlichten einer harten Schicht oder einer unregelmäßigen Oberfläche. Die relevanten Fragen sind, ob das Werkzeug eine stabile Schneide über den Eingriff hinweg halten kann, ob die Aufspannung Schwingungen widersteht und ob der Arbeitsgang kontinuierlich oder unterbrochen ist. Werkzeugmaterial und -geometrie sollten aus der Empfehlung des Werkzeuglieferanten und einem kontrollierten Versuch mit dem gelieferten Material stammen; eine pauschale Schnittgeschwindigkeit für “harte Legierung” ist keine zuverlässige Produktionsanweisung.
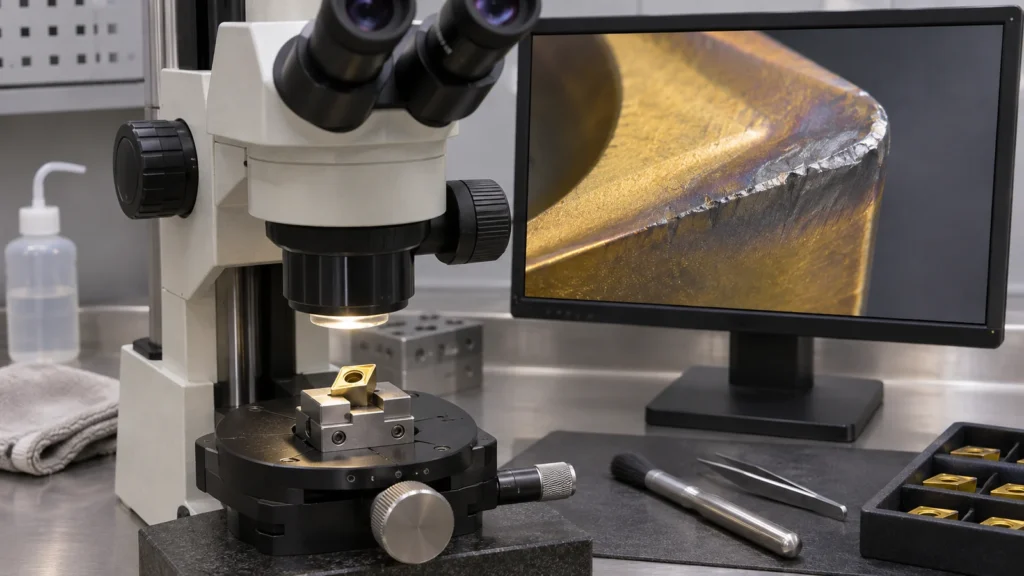
Bei einem Erstmuster werden Werkzeugidentität, Eingriff, sichtbarer Schneidenverschleiß, Schnittkrafttrend und die resultierende Oberfläche an einer definierten Position protokolliert. Ändern Sie jeweils nur eine Hauptvariable, damit Standzeit und Oberflächeneffekte getrennt werden können. Wenn sich die Oberfläche plötzlich verschlechtert, prüfen Sie auf eine ausgebrochene Schneide, unterbrochenen Eingriff, Vorrichtungsbewegung oder ungleichmäßiges Vormaterial, bevor Sie per Vermutung den Vorschub erhöhen oder die Drehzahl reduzieren.
| Zustand der Bearbeitungsroute | Zu bewertendes Risiko | Planungsreaktion |
|---|---|---|
| Harte oder ungleichmäßige Eingangsschicht | Unterbrochener Kontakt und lokalisierte Schneidenschäden | Oberfläche kartieren und Schlichtzugabe vor der finalen Programmierung bestätigen |
| Langer Überhang oder dünnes Substrat | Vibration oder Bewegung während des Schlichtschnitts | Nahe an der Kontur abstützen und auf Steifigkeit auslegen |
| Kritische Dicht- oder Verschleißfläche | Durch kosmetisches Angleichen verdeckte Oberflächenschäden | Endgültige Oberfläche und Abnahmeverfahren für Defekte festlegen |
| Materialübergang im Schnitt | Unterschiedliches Schnittverhalten entlang der Bahn | Grenzlage identifizieren und Werkzeugeingriff im Versuch prüfen |
Erscheinungsbild von Oberflächenintegrität trennen
Eine gleichmäßig wirkende Oberfläche ist nicht automatisch eine funktional akzeptable Oberfläche. Identifizieren Sie den tatsächlichen Kontakt-, Dicht- oder Verschleißbereich und geben Sie dort die zeichnungsgesteuerte Oberflächenbeschaffenheit oder Geometrie an. Wo die Oberflächenrauheit von Bedeutung ist, geben Sie den Parameter und die Messrichtung an; wo Risse, Überlappungen, freiliegendes Grundmaterial oder Kantenausbrüche von Bedeutung sind, legen Sie fest, wie diese Zustände geprüft und abgenommen werden. Verwenden Sie kein visuelles Glanzziel als Ersatz für eine technische Anforderung.
Wenn nach der Bearbeitung ein Schleif- oder Polierschritt folgt, klären Sie, wer ihn durchführt und welcher Arbeitsgang die Endmaße festlegt. Die Präzisionsschleifseite beschreibt die Dienstleistungskategorie, ist jedoch keine Zusicherung, dass jede Stellite-beschichtete Komponente unter allen Bedingungen schleifbar ist. Bestätigen Sie Werkstückgröße, Materialform, Ausgangsmaterial und Prüfanforderungen, bevor Sie sich festlegen.
Die funktionalen Merkmale nach dem Finishing messen
Verwenden Sie Bezüge, die dem montierten Teil entsprechen, und messen Sie nach dem letzten Arbeitsgang und nach dem Lösen aus der Einspannung. Bei einem beschichteten oder hartauftraggeschweißten Teil erfassen Sie die Lage der Funktionsschicht und prüfen Sie die Restdicke, wenn die Zeichnung dies verlangt. Oberflächengütewerte sollten an repräsentativen Funktionszonen gemessen werden und nicht nur an der am leichtesten zugänglichen Fläche ausgewählt werden.
Halten Sie den Anlieferungszustand, die Prozessrevision, die Materialcharge und den Prüfnachweis verknüpft, wenn die Anwendung Rückverfolgbarkeit erfordert. Wenn ein Fehler festgestellt wird, holen Sie eine technische Entscheidung ein, bevor Sie verschleifen, nacharbeiten oder weiteres Material abtragen. Die Qualitätsseite gibt allgemeinen Kontext für Qualitätspraktiken; die gesteuerte Zeichnung und die Beschaffungsunterlagen definieren die teilespezifische Abnahme.
Fragen, die vor der Angebotserstellung zu klären sind
- Handelt es sich beim Ausgangsmaterial um Guss, abgeschiedenes Material, Hartauftragsschweißung oder eine andere spezifizierte Form, und wer liefert es?
- Wie hoch sind die minimalen und maximalen Bearbeitungszugaben und die Anforderungen an die Restschicht?
- Welche Oberflächen, Bezüge, Kanten und Oberflächengütewerte sind funktional kritisch?
- Umfasst der Leistungsumfang nur die CNC-Bearbeitung oder auch Abscheidung, Wärmebehandlung oder Schleifen?
- Welche Prüfnachweise, Erstmusterbelege und Rückverfolgbarkeitsanforderungen sind erforderlich?
Die Beantwortung dieser Fragen macht aus “Stellite 6 fertigbearbeiten” einen angebotsfähigen, prüfbaren Arbeitsgang mit einer klaren Abgrenzung sowohl des Materials als auch des Lieferumfangs des Anbieters.