
La finitura dello Stellite 6 è un problema di pianificazione del ciclo, non una questione di scegliere un inserto più duro e copiare una tabella di taglio. La condizione di partenza—lega colata, riporto di riporto duro o altra forma fornita—cambia la superficie e il sovrametallo da asportare. La ricerca sui rivestimenti in Stellite 6 descrive la finitura come difficile, e i riferimenti sugli utensili trattano la lega come impegnativa; nessuna delle due fonti significa che ogni pezzo debba essere lavorato allo stesso modo. Per prima cosa stabilire quale materiale viene effettivamente fornito, quanto sovrametallo di pulizia esiste, quali caratteristiche sono funzionali e se è necessaria la rettifica o un'altra fase di finitura approvata.
Per un fornitore CNC, il confine di approvvigionamento è importante: non presumere che un preventivo per pezzo lavorato includa colata, riporto duro, trattamento termico o un rivestimento specializzato. Definire la condizione in ingresso e la superficie finale richiesta prima di selezionare il ciclo di lavorazione.
Identificare prima la condizione dello Stellite 6
“Lo ”Stellite 6" può arrivare come colata, come strato depositato su un substrato o come altra forma di prodotto specificata. Queste condizioni differiscono per geometria, interfaccia, durezza locale e sovrametallo disponibile. Il disegno o il pacchetto di acquisto dovrebbe identificare il materiale di origine, il percorso di deposizione o colata ove applicabile, la condizione e la superficie che si prevede di finire. Se il lavoro inizia con un componente rivestito o riportato, verificare che il fornitore della lavorazione sia responsabile solo dell'ambito di lavorazione definito, salvo che ulteriori operazioni siano espressamente incluse.
Verificare se la zona funzionale è uniforme o attraversa un substrato/interfaccia. Un percorso utensile che attraversa un confine di materiale può comportare un comportamento diverso rispetto a uno che rimane in uno strato continuo. Confermare che il grezzo fornisca materiale sufficiente a pulire la superficie richiesta senza tagliare attraverso lo strato funzionale o violare lo spessore minimo rimanente.
Pianificare il sovrametallo di pulizia in base alla geometria
Prima della programmazione, mappare i punti alti e bassi della superficie in ingresso rispetto al modello finito. Stabilire il sovrametallo minimo di pulizia, i datum, le zone di serraggio e le aree che devono rimanere intatte. Una superficie colata o depositata irregolare può richiedere più sovrametallo in una posizione rispetto a un'altra; un sovrametallo nominale che ignora questa variazione può lasciare zone locali non pulite o asportare troppo materiale funzionale.
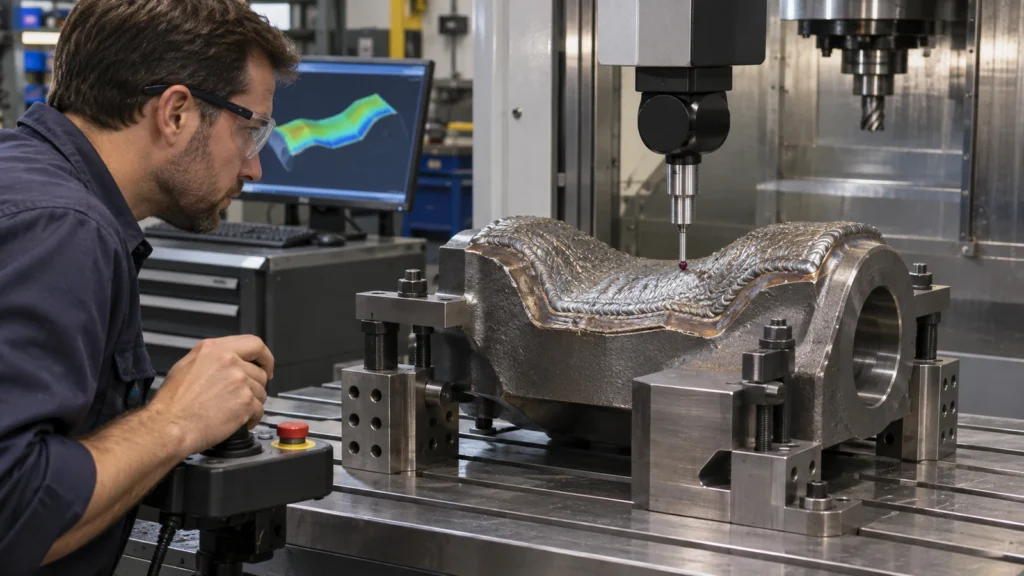
Utilizzare un ciclo a fasi quando necessario: stabilire i riferimenti, sgrossare la geometria mantenendo il supporto, ispezionare il sovrametallo rimanente, quindi finire le superfici critiche. Una strategia di scansione o tastatura del primo pezzo può aiutare a quantificare la variazione quando la geometria in ingresso lo giustifica, ma il metodo di accettazione dovrebbe essere concordato anziché presunto. Il sito pagina di fresatura CNC descrive la categoria generale del processo; confermare se la particolare forma, dimensione e ambito dello Stellite corrispondono al preventivo effettivo.
Trattare la durata del tagliente come variabile controllata
Lo Stellite 6 può imporre condizioni di taglio impegnative, soprattutto quando si esegue la finitura di uno strato duro o di una superficie irregolare. Le domande rilevanti sono se l'utensile può mantenere un tagliente stabile durante l'impegno, se l'attrezzatura resiste alle vibrazioni e se l'operazione è continua o interrotta. Il materiale e la geometria dell'utensile dovrebbero derivare dalle indicazioni del fornitore dell'utensile e da una prova controllata abbinata al materiale fornito; una velocità generica per “lega dura” non è un'istruzione di produzione affidabile.
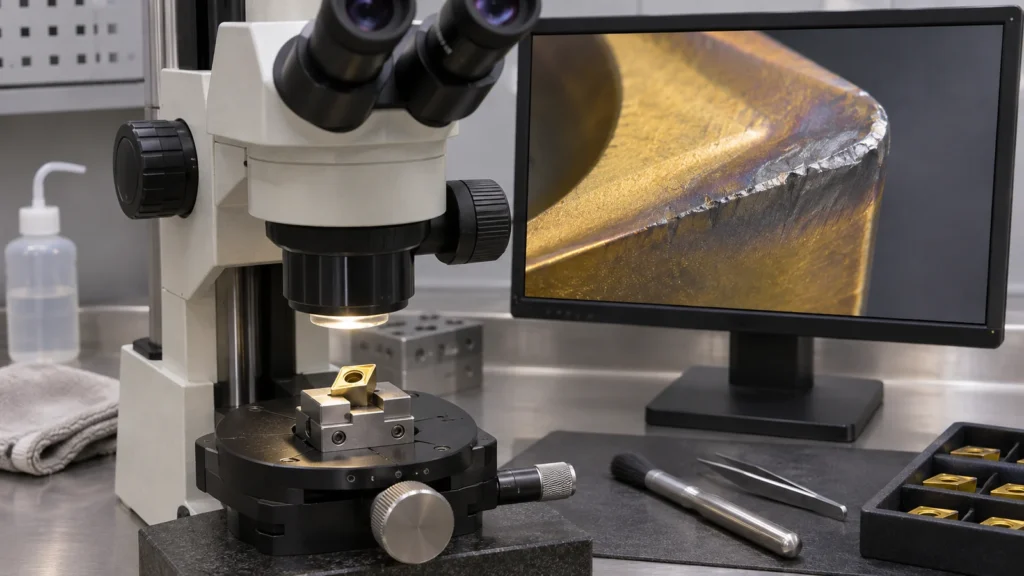
Durante un primo pezzo, registrare l'identità dell'utensile, l'impegno, l'usura visibile del tagliente, la tendenza del carico di taglio e la finitura risultante in una posizione definita. Modificare una sola variabile principale alla volta, in modo da poter separare la durata dell'utensile dagli effetti sulla superficie. Se la finitura peggiora improvvisamente, verificare la presenza di un tagliente scheggiato, di un impegno interrotto, di movimenti dell'attrezzatura o di materiale in ingresso non uniforme prima di aumentare l'avanzamento o ridurre la velocità per tentativi.
| Condizione del percorso | Rischio da valutare | Risposta di pianificazione |
|---|---|---|
| Strato in ingresso duro o non uniforme | Contatto intermittente e danneggiamento localizzato del tagliente | Mappare la superficie e confermare il sovrametallo di pulizia prima della programmazione finale |
| Sbalzo lungo o substrato sottile | Vibrazione o movimento durante la passata di finitura | Supporto vicino alla feature e sequenza per la rigidità |
| Superficie critica di tenuta o di usura | Danneggiamento superficiale nascosto dalla sfumatura estetica | Definire la finitura finale e il metodo di accettazione dei difetti |
| Interfaccia del materiale nel taglio | Risposta di taglio diversa lungo il percorso | Identificare la posizione del confine e riesaminare l'impegno dell'utensile nella prova |
Separare l'aspetto dall'integrità superficiale
Una superficie dall'aspetto uniforme non è automaticamente una superficie funzionalmente accettabile. Identificare l'effettiva zona di contatto, tenuta o usura e specificare lì la finitura o la geometria controllata dal disegno. Dove la rugosità superficiale è importante, specificare il parametro e la direzione di misurazione; dove contano strappi, ripiegamenti, substrato esposto o rottura dei bordi, definire come tali condizioni saranno ispezionate e accettate. Non utilizzare un obiettivo di lucentezza visiva come surrogato di un requisito ingegneristico.
Se dopo la lavorazione segue una fase di rettifica o lucidatura, chiarire chi la esegue e quale operazione stabilisce le dimensioni finali. Il pagina di rettifica di precisione descrive la categoria di servizio ma non costituisce un'affermazione che ogni componente rivestito in Stellite sia rettificabile in ogni condizione. Confermare dimensioni del pezzo, forma del materiale, sovrametallo e necessità di ispezione prima di impegnarsi.
Misurare le caratteristiche funzionali dopo la finitura
Utilizzare datum corrispondenti al pezzo assemblato e misurare dopo l'operazione finale e il rilascio dal serraggio. Per un pezzo rivestito o ricaricato superficialmente, registrare la posizione dello strato funzionale e verificare lo spessore residuo se il disegno lo richiede. Le letture di finitura superficiale devono essere effettuate su zone funzionali rappresentative, non selezionate solo dalla faccia più facilmente accessibile.
Mantenere collegati la condizione in ingresso, la revisione del processo, il lotto di materiale e il registro di ispezione quando l'applicazione richiede tracciabilità. Se viene rilevato un difetto, richiedere una disposizione ingegneristica prima di sfumare, rilavorare o rimuovere ulteriore materiale. Il pagina qualità fornisce un contesto generale per le pratiche di qualità; il disegno controllato e i documenti di acquisto definiscono l'accettazione specifica del pezzo.
Domande da risolvere prima del preventivo
- Il materiale grezzo è colato, depositato, ricaricato superficialmente o in un'altra forma specificata, e chi lo fornisce?
- Quali sono le tolleranze minime e massime di ripresa e i requisiti di strato residuo?
- Quali superfici, datum, bordi e valori di finitura sono funzionalmente critici?
- L'ambito comprende solo la lavorazione CNC o anche la deposizione, il trattamento termico o la rettifica?
- Quali registri di ispezione, evidenze di primo articolo e tracciabilità sono richiesti?
Rispondere a queste domande trasforma “finitura a macchina Stellite 6” in un'operazione quotabile e ispezionabile con un confine chiaro sia attorno al materiale sia all'ambito del fornitore.