
O acabamento do Stellite 6 é um problema de planejamento de rota, não uma questão de selecionar uma pastilha mais dura e copiar uma tabela de corte. A condição inicial — liga fundida, revestimento duro depositado ou outra forma fornecida — altera a superfície e o sobremetal que devem ser removidos. Pesquisas sobre revestimentos de Stellite 6 descrevem o acabamento como difícil, e as referências de ferramental tratam a liga como exigente; nenhuma das fontes significa que toda peça deva ser usinada da mesma forma. Primeiro, estabeleça qual material é realmente fornecido, quanto sobremetal de limpeza existe, quais características são funcionais e se a retificação ou outra etapa de acabamento aprovada é necessária.
Para um fornecedor de CNC, o limite de contratação é importante: não presuma que uma cotação de peça usinada inclua fundição, revestimento duro, tratamento térmico ou um revestimento especializado. Defina a condição de entrada e a superfície final exigida antes de selecionar a rota de usinagem.
Identifique primeiro a condição do Stellite 6
“O ”Stellite 6” pode chegar como uma fundição, uma camada depositada sobre um substrato ou outra forma de produto especificada. Essas condições diferem em geometria, interface, dureza local e sobremetal disponível. O desenho ou pacote de compra deve identificar o material de origem, a rota de deposição ou fundição quando aplicável, a condição e a superfície que se espera acabar. Se o trabalho começar com um componente revestido ou com revestimento duro, verifique se o fornecedor de usinagem é responsável apenas pelo escopo de usinagem definido, a menos que operações adicionais estejam expressamente incluídas.
Verifique se a zona funcional é uniforme ou atravessa um substrato/interface. Um caminho de corte que atravessa um limite de material pode se comportar de forma diferente de um que permanece em uma camada contínua. Confirme que o blank fornece material suficiente para limpar a superfície exigida sem cortar através da camada funcional ou violar a espessura mínima remanescente.
Planeje o sobremetal de limpeza em torno da geometria
Antes da programação, mapeie os pontos altos e baixos da superfície de entrada em relação ao modelo acabado. Estabeleça o sobremetal mínimo de limpeza, os datums, as zonas de fixação e as áreas que devem permanecer intocadas. Uma superfície de fundição ou depositada irregular pode exigir mais sobremetal em um local do que em outro; um sobremetal nominal que ignore essa variação pode deixar manchas locais não limpas ou remover material funcional em excesso.
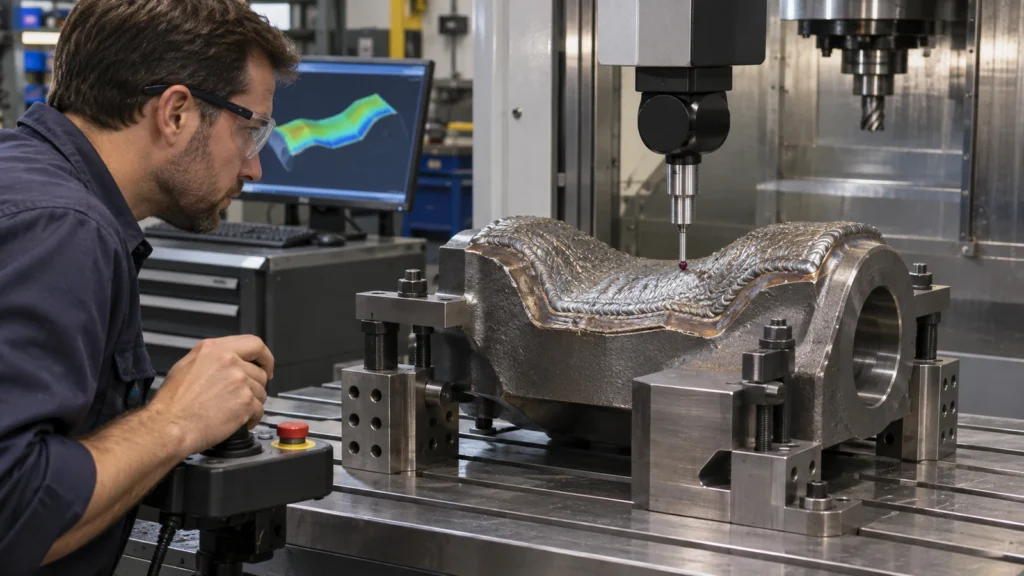
Use uma rota escalonada quando necessário: estabeleça referências, desbaste a geometria mantendo o suporte, inspecione o sobremetal restante e, em seguida, faça o acabamento das superfícies críticas. Uma estratégia de escaneamento ou apalpamento da primeira peça pode ajudar a quantificar a variação quando a geometria de entrada justificar, mas o método de aceitação deve ser acordado e não presumido. O site página de fresamento CNC descreve a categoria geral do processo; confirme se a forma, o tamanho e o escopo específicos do Stellite se enquadram na cotação real.
Trate a vida da aresta como uma variável controlada
O Stellite 6 pode impor condições de corte exigentes, especialmente ao acabar uma camada dura ou uma superfície irregular. As questões relevantes são se a ferramenta pode manter uma aresta estável durante o engajamento, se a configuração resiste à vibração e se a operação é contínua ou interrompida. O material e a geometria da ferramenta devem vir das orientações do fornecedor de ferramentas e de um teste controlado compatível com o material fornecido; uma velocidade genérica para “liga dura” não é uma instrução de produção confiável.
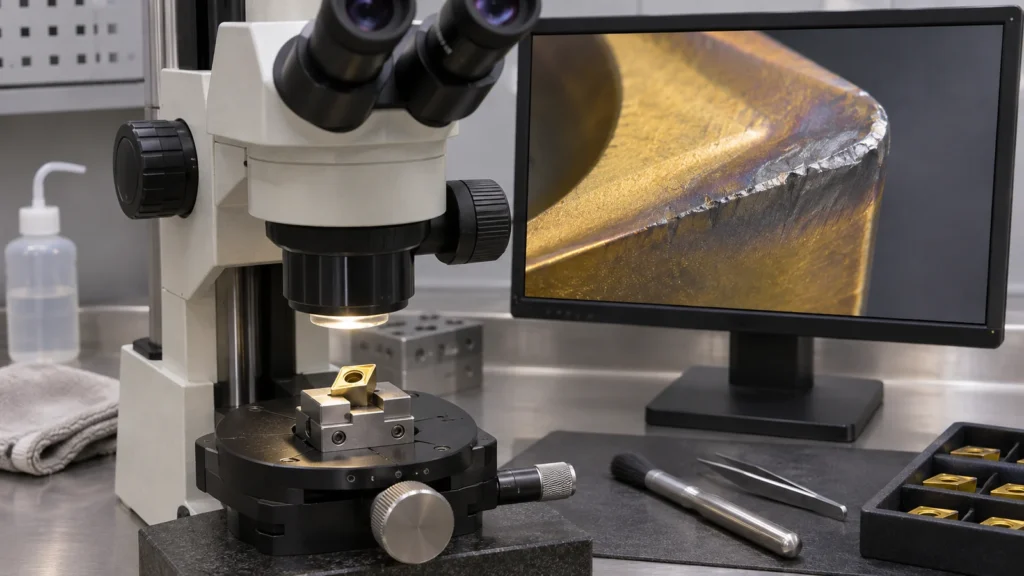
Durante um primeiro artigo, registre a identidade da ferramenta, o engajamento, o desgaste visível da aresta, a tendência de carga de corte e o acabamento resultante em um local definido. Altere uma variável principal por vez, para que a vida da ferramenta e os efeitos na superfície possam ser separados. Se o acabamento se degradar repentinamente, verifique se há aresta lascada, engajamento interrompido, movimento do dispositivo de fixação ou estoque de entrada inconsistente antes de aumentar o avanço ou reduzir a velocidade por tentativa e erro.
| Condição da rota | Risco a avaliar | Resposta de planejamento |
|---|---|---|
| Camada de entrada dura ou irregular | Contato intermitente e dano localizado na aresta | Mapeie a superfície e confirme a margem de limpeza antes da programação final |
| Balanço longo ou substrato fino | Vibração ou movimento durante o corte de acabamento | Suporte próximo ao recurso e sequenciamento para rigidez |
| Face crítica de vedação ou desgaste | Dano superficial oculto por mistura cosmética | Defina o acabamento final e o método de aceitação de defeitos |
| Interface de material no corte | Resposta de corte diferente ao longo da trajetória | Identifique a localização do limite e revise o engajamento da ferramenta no teste |
Separe a aparência da integridade superficial
Uma face de aspecto uniforme não é automaticamente uma superfície funcionalmente aceitável. Identifique a região real de contacto, vedação ou desgaste e indique aí o acabamento ou a geometria controlados pelo desenho. Onde a rugosidade superficial for relevante, especifique o parâmetro e a direção de medição; onde importarem rasgos, dobras, substrato exposto ou quebra de arestas, defina como essas condições serão inspecionadas e aceites. Não utilize um objetivo de brilho visual como substituto de um requisito de engenharia.
Se uma etapa de retificação ou polimento se seguir à maquinagem, esclareça quem a executa e qual a operação que estabelece as dimensões finais. O página de retificação de precisão descreve a categoria de serviço, mas não constitui uma afirmação de que todos os componentes revestidos com Stellite sejam retificáveis em todas as condições. Confirme o tamanho da peça, a forma do material, o sobremetal e as necessidades de inspeção antes de assumir o compromisso.
Meça as características funcionais após o acabamento
Utilize datums que correspondam à peça montada e meça após a operação final e a libertação do aperto. Para uma peça revestida ou com revestimento duro, registe a localização da camada funcional e verifique a espessura remanescente se o desenho o exigir. As leituras de acabamento superficial devem ser efetuadas em zonas funcionais representativas, não selecionadas apenas a partir da face de mais fácil acesso.
Mantenha a condição de entrada, a revisão do processo, o lote de material e o registo de inspeção ligados quando a aplicação exigir rastreabilidade. Se for encontrado um defeito, procure uma decisão de engenharia antes de misturar, retrabalhar ou remover material adicional. O qualidade fornece contexto geral para as práticas de qualidade; o desenho controlado e os documentos de compra definem a aceitação específica da peça.
Questões a resolver antes da cotação
- O material é fundido, depositado, com revestimento duro ou outra forma especificada, e quem o fornece?
- Quais são as tolerâncias mínima e máxima de limpeza e os requisitos de camada remanescente?
- Que superfícies, datums, arestas e valores de acabamento são funcionalmente críticos?
- O âmbito inclui apenas maquinagem CNC, ou também deposição, tratamento térmico ou retificação?
- Que registos de inspeção, evidências de primeira peça e rastreabilidade são exigidos?
Responder a estas perguntas transforma “acabar por maquinagem Stellite 6” numa operação orçamentável e inspecionável, com um limite claro em torno tanto do material como do âmbito do fornecedor.