
+86-188-7042-1176
project@jcproto.com
الإثنين-الجمعة: 8ص-6م (GMT+8)
EN
معتمد ISO 9001:2015
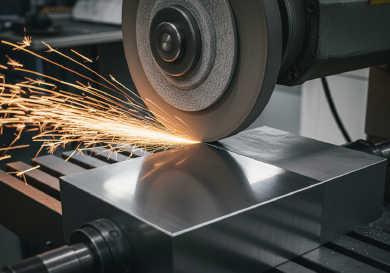
الطحن السطحي
التجليخ السطحي هو عملية تشغيل كاشطة تُستخدم لإنتاج تشطيب أملس على الأسطح المستوية مع تحقيق تفاوتات أبعادية حرجة واستواء وتوازٍ. ويُستخدم على نطاق واسع لتشطيب الأجزاء التي تم تقسيتها بالمعالجة الحرارية، حيث تعاني قواطع التفريز التقليدية مع المواد الأصلد من 50 HRC.
في Jucheng Precision، نشغّل ماكينات تجليخ سطحي آلية من Okamoto وChevalier مجهزة بأحجار سيراميك وألماس ناعمة الحبيبات. نحن متخصصون في تشطيب قواعد القوالب وقوالب الختم ومكونات الآلات الدقيقة بتفاوتات استواء ضمن 0.005 مم. وسواء كان الأمر يتعلق بإزالة تشوه المعالجة الحرارية أو تحقيق سطح إحكام، يضمن قسم التجليخ لدينا أعلى مستوى من الدقة الهندسية.
المواصفات الرئيسية
| المواصفات | النطاق الفني | ملاحظة |
|---|---|---|
| أقصى حجم للقطعة | 1000 مم × 500 مم × 400 مم | حد حركة الطاولة |
| تفاوت الأبعاد | +/- 0.002 مم | يعتمد على التحكم في درجة الحرارة |
| الاستواء / التوازي | ضمن 0.005 مم (على مسافة 300 مم) | حرج لألواح القوالب |
| خشونة السطح (Ra) | 0.2 ميكرومتر – 0.8 ميكرومتر | يمكن أن يكون أنعم مع التلميع |
| المواد المتوافقة | الفولاذ المقسّى، الكربيد، الفولاذ المقاوم للصدأ، حديد الزهر | المواد المغناطيسية هي الأفضل |
| سماحية التشغيل | 0.2 مم – 0.5 مم | اترك زائدًا للتجليخ |
| مدة التنفيذ القياسية | 2 – 4 أيام | عادةً عملية ثانوية |
طرق التجليخ
| الطريقة | الوصف | الفوائد والتطبيقات الرئيسية |
|---|---|---|
| المحور الأفقي (الترددي) | النوع الأكثر شيوعًا. تكون العجلة على محور أفقي، وتتحرك الطاولة ذهابًا وإيابًا. تقطع العجلة من محيطها. | الفائدة: أعلى دقة، وتشطيب سطحي فائق، واستواء ممتاز. التطبيق: صناعة الأدوات الدقيقة، وألواح القوالب، والمقاييس. |
| المحور الرأسي (بلانشارد) | يُعرف أيضًا باسم التجليخ السطحي الدوّار. يقوم وجه العجلة بتجليخ القطعة. يزيل المادة بسرعة أكبر بكثير. | الفائدة: إزالة سريعة للمادة الزائدة عن المساحات الكبيرة. نمط “تشابك متصالب” مميز. التطبيق: تنظيف المسبوكات الخام الكبيرة، وتسوية الألواح. |
| التجليخ بالتغذية الزاحفة | أخذ قطع عميق جدًا بمعدل تغذية بطيء جدًا. يعمل تقريبًا مثل التفريز ولكن بعجلة تجليخ. | الفائدة: يمكنه تجليخ أشكال معقدة (فتحات) في مادة مقسّاة في تمريرة واحدة. التطبيق: جذور شفرات التوربينات، فتحات أدوات معقدة. |
إرشادات التصميم للتجليخ السطحي
تثبيت القطع مغناطيسيًا:
تستخدم ماكينات التجليخ السطحي بشكل أساسي ظروفًا مغناطيسية. المعادن الحديدية (الفولاذ، الحديد) هي الأسهل في التثبيت. الأجزاء غير المغناطيسية (الألومنيوم، النحاس الأصفر) تتطلب تركيبات تفريغ معقدة أو حجبًا، مما يزيد التكلفة. نصيحة: صمم الأجزاء من الفولاذ إذا كانت تتطلب تجليخًا دقيقًا.
تخفيف التجليخ:
لا يمكن لعجلة التجليخ أن تجلخ مقابل كتف بزاوية 90 درجة دون ترك نصف قطر. نصيحة: أضف حزًا سفليًا أو أخدود “تخفيف التجليخ” في الزاوية حتى تتمكن العجلة من المرور بحرية دون الاصطدام بالجدار.
إدارة الحرارة:
يولد التجليخ حرارة كبيرة. قد تتشوه الأجزاء الرقيقة بسبب التمدد الحراري أو تحرر الإجهاد. نصيحة: تجنب الجدران الرقيقة للغاية في الأجزاء التي تحتاج إلى تجليخ مسطح.
العوائق:
يجب أن يكون السطح المراد تجليخه أعلى نقطة في الجزء. أي دبابيس أو نتوءات أو ميزات بارزة أعلى من سطح التجليخ ستمنع مرور العجلة.
تطبيقات الصناعة
العدد والقوالب
تجليخ قوالب الثقب وألواح الفصل إلى تسطيح دقيق لضمان قطع أداة الختم أجزاء نظيفة خالية من النتوءات.
القولبة بالحقن
تُجلخ قواعد القوالب وخطوط الفصل سطحيًا لضمان إحكام مثالي، مما يمنع “زغب” البلاستيك أثناء الحقن.
مكونات آلات التشغيل
يتم تجليخ الأدلة الخطية والكتل المنزلقة لضمان حركة سلسة منخفضة الاحتكاك وعمر خدمة طويل.
السيارات
يتم إعادة تسوية (تسوية سطح) رؤوس وأجسام أسطوانات المحرك لضمان إحكام تام مع حشية الرأس.