
+86-188-7042-1176
project@jcproto.com
Lun-Ven: 8:00-18:00 (GMT+8)
EN
Certificato ISO 9001:2015
Rettifica piana
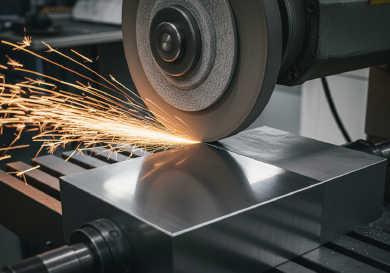
La rettifica piana è un processo di lavorazione per abrasione utilizzato per ottenere una finitura liscia su superfici piane, raggiungendo al contempo tolleranze dimensionali critiche, planarità e parallelismo. È ampiamente utilizzata per finire parti indurite tramite trattamento termico, poiché le frese tradizionali faticano con materiali più duri di 50 HRC.
Presso Jucheng Precision, utilizziamo rettificatrici piane automatizzate Okamoto e Chevalier dotate di mole ceramiche e diamantate a grana fine. Siamo specializzati nella finitura di basi per stampi, stampi di tranciatura e componenti meccanici di precisione con tolleranze di planarità entro 0,005 mm. Che si tratti di rimuovere la distorsione da trattamento termico o di ottenere una superficie di tenuta, il nostro reparto di rettifica garantisce il massimo livello di accuratezza geometrica.
Specifiche principali
| Specifica | Intervallo tecnico | Nota |
|---|---|---|
| Dimensione massima del pezzo | 1000 mm x 500 mm x 400 mm | Limite di corsa della tavola |
| Tolleranza dimensionale | +/- 0,002 mm | Dipende dal controllo della temperatura |
| Planarità / Parallelismo | Entro 0,005 mm (su 300 mm) | Critico per piastre per stampi |
| Rugosità superficiale (Ra) | 0,2 µm – 0,8 µm | Può essere più fine con la lucidatura |
| Materiali compatibili | Acciaio indurito, metallo duro, acciaio inossidabile, ghisa | I materiali magnetici sono i migliori |
| Sovrametallo | 0,2 mm – 0,5 mm | Lasciare sovrametallo per la rettifica |
| Tempi di consegna standard | 2 – 4 giorni | Di solito un processo secondario |
Metodi di rettifica
| Metodo | Descrizione | Vantaggi e applicazioni principali |
|---|---|---|
| Mandrino orizzontale (alternativo) | Il tipo più comune. La mola è su un asse orizzontale e il tavolo si muove avanti e indietro. La mola taglia sulla sua periferia. | Vantaggio: Massima precisione, finitura superficiale superiore, eccellente planarità. Applicazione: Costruzione di utensili di precisione, piastre per stampi, calibri. |
| Mandrino verticale (Blanchard) | Nota anche come rettifica piana a rotazione. La faccia della mola rettifica il pezzo. Asporta materiale molto più rapidamente. | Vantaggio: Rapida asportazione di materiale per grandi superfici. Distintivo motivo a “tratteggio incrociato”. Applicazione: Pulizia di grandi fusioni grezze, spianatura di piastre. |
| Rettifica a tuffo (Creep Feed) | Esecuzione di un taglio molto profondo a una velocità di avanzamento molto lenta. Funziona quasi come una fresatura ma con una mola. | Vantaggio: Può rettificare profili complessi (scanalature) in materiale indurito in un solo passaggio. Applicazione: Radici di pale di turbina, scanalature intricate per utensili. |
Linee guida di progettazione per la rettifica piana
Bloccaggio magnetico:
Le rettificatrici piane utilizzano principalmente mandrini magnetici. I metalli ferrosi (acciaio, ghisa) sono i più facili da bloccare. I pezzi non magnetici (alluminio, ottone) richiedono complesse attrezzature a vuoto o blocchi, il che aumenta i costi. Suggerimento: Progettare i pezzi in acciaio se richiedono rettifica di precisione.
Scarico di rettifica:
Una mola non può rettificare contro uno spallamento a 90 gradi senza lasciare un raggio. Suggerimento: Aggiungere una scanalatura di sottosquadro o “scarico di rettifica” nell'angolo in modo che la mola possa passare liberamente senza urtare la parete.
Gestione del calore:
La rettifica genera un calore significativo. I pezzi sottili possono deformarsi a causa della dilatazione termica o del rilascio di tensioni. Suggerimento: Evitare pareti estremamente sottili sui pezzi che devono essere rettificati piani.
Ostruzioni:
La superficie da rettificare deve essere il punto più alto del pezzo. Eventuali perni, bossi o elementi sporgenti più alti della superficie di rettifica impediranno il passaggio della mola.
Applicazioni industriali
Stampi e attrezzature
Rettifica di punzoni e piastre stripper con planarità rigorosa per garantire che lo stampo produca pezzi puliti e senza bave.
Stampaggio a iniezione
Le basi degli stampi e le linee di divisione vengono rettificate in piano per garantire una tenuta perfetta, prevenendo la “bava” di plastica durante l'iniezione.
Componenti per macchine utensili
Le guide lineari e i blocchi scorrevoli vengono rettificati per garantire un movimento fluido a basso attrito e una lunga durata.
Automotive
Le teste e i monoblocchi dei cilindri dei motori vengono riportati in piano (spianati) per garantire una tenuta perfetta con la guarnizione della testata.