
+86-188-7042-1176
project@jcproto.com
Lun-Ven : 8h-18h (GMT+8)
EN
Certifié ISO 9001:2015
Rectification plane
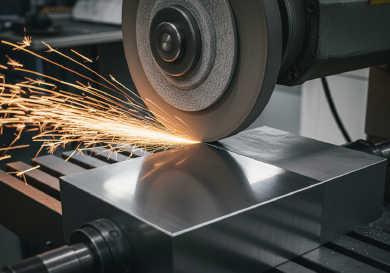
Le rectifiage de surface est un procédé d'usinage abrasif utilisé pour produire un fini lisse sur des surfaces planes tout en atteignant des tolérances dimensionnelles critiques, une planéité et un parallélisme précis. Il est largement utilisé pour finir des pièces qui ont été durcies par traitement thermique, car les fraises traditionnelles ont du mal avec des matériaux plus durs que 50 HRC.
Chez Jucheng Precision, nous exploitons des rectifieuses planes automatisées Okamoto et Chevalier équipées de meules céramiques et diamant à grain fin. Nous sommes spécialisés dans le finissage de semelles de moules, de matrices d'estampage et de composants de machines de précision avec des tolérances de planéité de 0,005 mm. Qu'il s'agisse d'éliminer une déformation due au traitement thermique ou d'obtenir une surface d'étanchéité, notre service de rectification garantit le plus haut niveau de précision géométrique.
Spécifications clés
| Spécification | Plage technique | Remarque |
|---|---|---|
| Taille max. de pièce | 1000 mm x 500 mm x 400 mm | Limite de course de la table |
| Tolérance dimensionnelle | +/- 0,002 mm | Dépend du contrôle de la température |
| Planéité / Parallélisme | Dans 0,005 mm (sur 300 mm) | Critique pour les plaques de moule |
| Rugosité de surface (Ra) | 0,2 µm – 0,8 µm | Peut être plus fin avec polissage |
| Matériaux compatibles | Acier trempé, carbure, inox, fonte | Les matériaux magnétiques sont les meilleurs |
| Surépaisseur d'usinage | 0,2 mm – 0,5 mm | Laisser du surépaisseur pour la rectification |
| Délai de livraison standard | 2 – 4 jours | Généralement un processus secondaire |
Méthodes de rectification
| Méthode | Description | Principaux avantages et applications |
|---|---|---|
| Broche horizontale (alternatif) | Le type le plus courant. La meule est sur un axe horizontal et la table se déplace d'avant en arrière. La meule coupe sur sa périphérie. | Avantage : Précision maximale, finition de surface supérieure, planéité excellente. Application : Fabrication d'outils de précision, plaques de moules, calibres. |
| Broche verticale (Blanchard) | Aussi appelée rectification de surface rotative. La face de la meule rectifie la pièce. Enlève la matière beaucoup plus rapidement. | Avantage : Enlèvement rapide de matière pour de grandes surfaces. Motif “ croisé ” distinct. Application : Nettoyage de grandes pièces brutes de fonderie, dressage de plaques. |
| Rectification en plongée (creep feed) | Réalisation d'une passe très profonde à une vitesse d'avance très lente. Agit presque comme un fraisage mais avec une meule. | Avantage : Peut rectifier des profils complexes (rainures) dans un matériau trempé en une seule passe. Application : Pieds d'aubes de turbine, rainures d'outils complexes. |
Directives de conception pour la rectification plane
Maintien magnétique de la pièce :
Les rectifieuses planes utilisent principalement des mandrins magnétiques. Les métaux ferreux (acier, fonte) sont les plus faciles à maintenir. Les pièces non magnétiques (aluminium, laiton) nécessitent des montages à vide complexes ou un calage, ce qui augmente le coût. Conseil : Concevez les pièces en acier si elles nécessitent une rectification de précision.
Dégagement de rectification :
Une meule ne peut pas rectifier contre un épaulement à 90 degrés sans laisser un rayon. Conseil : Ajoutez une gorge de dégagement ou “ dégagement de rectification ” dans le coin afin que la meule puisse passer librement sans heurter la paroi.
Gestion thermique :
La rectification génère une chaleur importante. Les pièces minces peuvent se déformer en raison de la dilatation thermique ou de la libération de contraintes. Conseil : Évitez les parois extrêmement minces sur les pièces devant être rectifiées à plat.
Obstructions :
La surface à rectifier doit être le point le plus haut de la pièce. Toute broche, bossage ou élément saillant plus haut que la surface de rectification empêchera la meule de passer.
Applications industrielles
Outillage et matrices
Rectification des matrices d'emboutissage et des plaques de découpe à une planéité rigoureuse pour garantir que l'outil d'estampage découpe des pièces propres et sans bavures.
Moulage par injection
Les bases de moules et les plans de joint sont rectifiés en surface afin de garantir une étanchéité parfaite, empêchant la formation de “ bavures ” de plastique lors de l'injection.
Composants de machines-outils
Les glissières linéaires et les patins de guidage sont rectifiés afin de garantir un mouvement fluide et à faible frottement ainsi qu'une longue durée de vie.
Automobile
Les culasses et blocs-cylindres de moteurs sont resurfacés (rectifiés) afin de garantir une étanchéité parfaite avec le joint de culasse.