
+86-188-7042-1176
project@jcproto.com
Lun-Vie: 8am-6pm (GMT+8)
ES
Certificado ISO 9001:2015
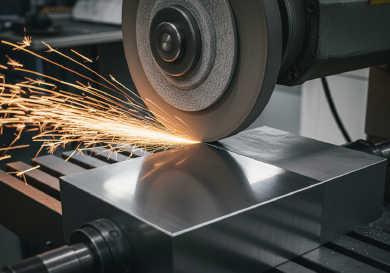
Rectificado plano
El rectificado de superficies es un proceso de mecanizado abrasivo que se utiliza para producir un acabado liso en superficies planas mientras se logran tolerancias dimensionales críticas, planitud y paralelismo. Se utiliza ampliamente para acabar piezas que han sido endurecidas mediante tratamiento térmico, ya que las fresas tradicionales tienen dificultades con materiales más duros que 50 HRC.
En Jucheng Precision, operamos rectificadoras de superficies automatizadas Okamoto y Chevalier equipadas con muelas cerámicas de grano fino y muelas de diamante. Nos especializamos en el acabado de bases de moldes, troqueles de estampado y componentes de máquinas de precisión con tolerancias de planitud dentro de 0.005 mm. Ya sea eliminando la distorsión por tratamiento térmico o logrando una superficie de sellado, nuestro departamento de rectificado garantiza el más alto nivel de precisión geométrica.
Especificaciones clave
| Especificación | Rango técnico | Nota |
|---|---|---|
| Tamaño máximo de pieza | 1000 mm x 500 mm x 400 mm | Límite de recorrido de la mesa |
| Tolerancia dimensional | +/- 0,002 mm | Depende del control de temperatura |
| Planitud / Paralelismo | Dentro de 0.005 mm (sobre 300 mm) | Crítico para placas de molde |
| Rugosidad superficial (Ra) | 0.2 µm – 0.8 µm | Puede ser más fino con pulido |
| Materiales compatibles | Acero endurecido, carburo, acero inoxidable, hierro fundido | Los materiales magnéticos son mejores |
| Sobremetal | 0.2 mm – 0.5 mm | Dejar sobremetal para el rectificado |
| Plazo de entrega estándar | 2 – 4 días | Normalmente un proceso secundario |
Métodos de rectificado
| Método | Descripción | Beneficios clave y aplicaciones |
|---|---|---|
| Husillo horizontal (alternativo) | El tipo más común. La muela está en un eje horizontal y la mesa se mueve hacia adelante y hacia atrás. La muela corta por su periferia. | Beneficio: Máxima precisión, acabado superficial superior, excelente planitud. Aplicación: Fabricación de herramientas de precisión, placas de moldes, calibres. |
| Husillo vertical (Blanchard) | También conocido como rectificado de superficies rotativo. La cara de la muela rectifica la pieza. Elimina material mucho más rápido. | Beneficio: Eliminación rápida de material en áreas grandes. Patrón distintivo de “rayado cruzado”. Aplicación: Limpiar piezas fundidas grandes en bruto, aplanar placas. |
| Rectificado de avance lento (Creep Feed) | Realizar un corte muy profundo a una velocidad de avance muy lenta. Actúa casi como el fresado, pero con una muela de rectificado. | Beneficio: Puede rectificar perfiles complejos (ranuras) en material endurecido en una sola pasada. Aplicación: Raíces de álabes de turbina, ranuras de herramientas intrincadas. |
Directrices de diseño para el rectificado de superficies
Sujeción magnética:
Las rectificadoras de superficie utilizan principalmente platos magnéticos. Los metales ferrosos (acero, hierro) son los más fáciles de sujetar. Las piezas no magnéticas (aluminio, latón) requieren complejos dispositivos de vacío o bloqueo, lo que aumenta el costo. Consejo: Diseñe las piezas en acero si requieren rectificado de precisión.
Alivio de rectificado:
Una muela de rectificar no puede rectificar contra un hombro a 90 grados sin dejar un radio. Consejo: Agregue una ranura de socavado o “alivio de rectificado” en la esquina para que la muela pueda pasar libremente sin chocar contra la pared.
Gestión del calor:
El rectificado genera calor significativo. Las piezas delgadas pueden deformarse debido a la expansión térmica o la liberación de tensiones. Consejo: Evite paredes extremadamente delgadas en piezas que necesiten rectificarse planas.
Obstrucciones:
La superficie a rectificar debe ser el punto más alto de la pieza. Cualquier pasador, resalto o elemento sobresaliente más alto que la superficie de rectificado impedirá el paso de la muela.
Aplicaciones industriales
Herramental y troqueles
Rectificado de punzones y placas expulsoras con una planitud exacta para garantizar que la herramienta de estampado corte piezas limpias sin rebabas.
Moldeo por inyección
Las bases de molde y las líneas de partición se rectifican superficialmente para garantizar un sellado perfecto, evitando la “rebaba” de plástico durante la inyección.
Componentes de máquinas herramienta
Las guías lineales y los bloques deslizantes se rectifican para garantizar un movimiento suave y de baja fricción y una larga vida útil.
Automoción
Las culatas y los bloques de cilindros del motor se rectifican (cepillan) para garantizar un sellado perfecto con la junta de culata.