
+86-188-7042-1176
project@jcproto.com
월-금: 오전 8시-오후 6시 (GMT+8)
EN
ISO 9001:2015 인증
평면 연삭
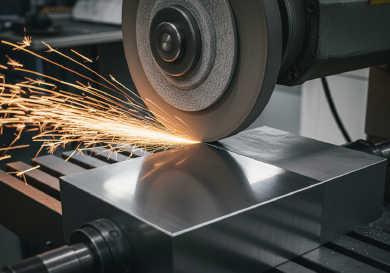
표면 연삭은 평평한 표면에 매끄러운 마무리를 생성하면서 중요한 치수 공차, 평탄도 및 평행도를 달성하는 데 사용되는 연삭 가공 공정입니다. 열처리로 경화된 부품을 마무리하는 데 널리 사용되는데, 전통적인 밀링 커터는 50 HRC보다 단단한 재료를 가공하기 어렵기 때문입니다.
주청 정밀에서는 세립 세라믹 및 다이아몬드 휠을 장착한 자동화된 Okamoto 및 Chevalier 표면 연삭기를 운영하고 있습니다. 당사는 몰드 베이스, 스탬핑 다이 및 정밀 기계 부품을 0.005mm 이내의 평탄도 공차로 마무리하는 데 특화되어 있습니다. 열처리 변형을 제거하거나 밀봉 표면을 달성하는 경우, 당사의 연삭 부서는 최고 수준의 기하학적 정밀도를 보장합니다.
주요 사양
| 사양 | 기술 범위 | 비고 |
|---|---|---|
| 최대 부품 크기 | 1000 mm x 500 mm x 400 mm | 테이블 이동 한계 |
| 치수 공차 | +/- 0.002 mm | 온도 제어에 따라 다름 |
| 평탄도 / 평행도 | 0.005 mm 이내 (300mm 초과) | 몰드 플레이트에 중요 |
| 표면 거칠기(Ra) | 0.2 µm – 0.8 µm | 폴리싱으로 더 미세하게 가능 |
| 호환 가능한 재료 | 경화강, 초경, 스테인리스, 주철 | 자성 재료가 가장 적합 |
| 가공 여유 | 0.2 mm – 0.5 mm | 연삭을 위한 여유를 남기십시오 |
| 표준 리드 타임 | 2 – 4일 | 일반적으로 2차 공정 |
연삭 방법
| 방법 | 설명 | 주요 이점 및 응용 분야 |
|---|---|---|
| 수평 스핀들 (왕복식) | 가장 일반적인 유형입니다. 휠은 수평 축에 있으며 테이블이 앞뒤로 움직입니다. 휠은 원주면에서 절삭합니다. | 이점: 최고 정밀도, 우수한 표면 조도, 뛰어난 평탄도. 응용: 정밀 공구 제작, 금형 플레이트, 게이지. |
| 수직 스핀들 (Blanchard) | 회전 표면 연삭이라고도 합니다. 휠 면이 부품을 연삭합니다. 재료 제거 속도가 훨씬 빠릅니다. | 이점: 넓은 면적의 신속한 여유 제거. 뚜렷한 “크로스 해치” 패턴. 응용: 대형 원주물 정리, 플레이트 평탄화. |
| 크리프 피드 연삭 | 매우 느린 이송 속도로 매우 깊게 절삭합니다. 연삭 휠을 사용하지만 거의 밀링처럼 작동합니다. | 이점: 경화된 재료에 복잡한 프로파일(슬롯)을 한 번의 패스로 연삭할 수 있습니다. 응용: 터빈 블레이드 루트, 복잡한 공구 슬롯. |
표면 연삭 설계 지침
자기식 공작물 고정:
표면 연삭기는 주로 자기 척을 사용합니다. 철계 금속(강철, 주철)은 고정하기 가장 쉽습니다. 비자성 부품(알루미늄, 황동)은 복잡한 진공 고정구 또는 블로킹이 필요하여 비용이 증가합니다. 팁: 정밀 연삭이 필요한 경우 강철로 부품을 설계하십시오.
연삭 릴리프:
연삭 휠은 반경을 남기지 않고는 90도 숄더에 맞닿아 연삭할 수 없습니다. 팁: 휠이 벽에 부딪히지 않고 자유롭게 통과할 수 있도록 모서리에 언더컷 또는 “연삭 릴리프” 홈을 추가하십시오.
열 관리:
연삭은 상당한 열을 발생시킵니다. 얇은 부품은 열팽창이나 응력 해제로 인해 휘어질 수 있습니다. 팁: 평면 연삭이 필요한 부품에는 극히 얇은 벽을 피하십시오.
장애물:
연삭할 표면은 부품에서 가장 높은 지점이어야 합니다. 연삭 표면보다 높은 돌출 핀, 보스 또는 형상이 있으면 휠이 통과하지 못합니다.
산업 응용 분야
공구 및 금형
펀치 다이와 스트리퍼 플레이트를 정밀한 평탄도로 연삭하여 스탬핑 공구가 버 없는 깨끗한 부품을 절단하도록 보장합니다.
사출 성형
금형 베이스와 파팅 라인은 표면 연삭하여 완벽한 밀봉을 보장하고 사출 시 플라스틱 “플래시'를 방지합니다.
공작 기계 부품
리니어 가이드 웨이와 슬라이딩 블록은 연삭 가공되어 부드럽고 마찰이 적은 운동과 긴 수명을 보장합니다.
자동차
엔진 실린더 헤드와 블록은 헤드 개스킷과의 완벽한 밀봉을 보장하기 위해 표면을 재가공(연삭)합니다.