
加工中にサイズが変化するCNC部品は、機械、ワークピース、またはその両方の熱膨張に反応している可能性があります。機械の熱ドリフトとは、スピンドル、軸、切削プロセス、クーラント、または室温条件からの熱が機械構造を変化させることで、工具とワークピースの相対位置が徐々に変化することです。これは、熱い部品を測定して室温でのサイズを仮定することとは異なります。オフセットを変更したり材料ロットのせいにしたりする前に、これら2つの影響を切り分けてください。.
購入者にとって実用的な問題は、加工全体を通じた再現性です。最初の品が後の品と異なるか、誤差が特定の1軸またはフィーチャーに沿って現れるか、シャットダウン後に再発するか、といった点です。時間に伴う傾向は、一定のオフセットや一貫しない温度で測定された部品とは異なる制御上の問題を示唆します。.
機械の動きと部品温度を切り分ける
熱ドリフトとは、機械座標の関係が変化することです。熱がスピンドル、ベアリング、モーター、ボールねじ、ガイドウェイ、鋳物、または治具に入ると、各部品は異なる速度と方向で膨張します。そのため、プログラムと公称オフセットが変わっていなくても、工具中心点がワークピースに対して移動することがあります。その大きさと方向は、機械の設計、デューティサイクル、環境、測定方法によって異なります。すべての機械に当てはまる普遍的なウォームアップ時間や補正値は存在しません。.
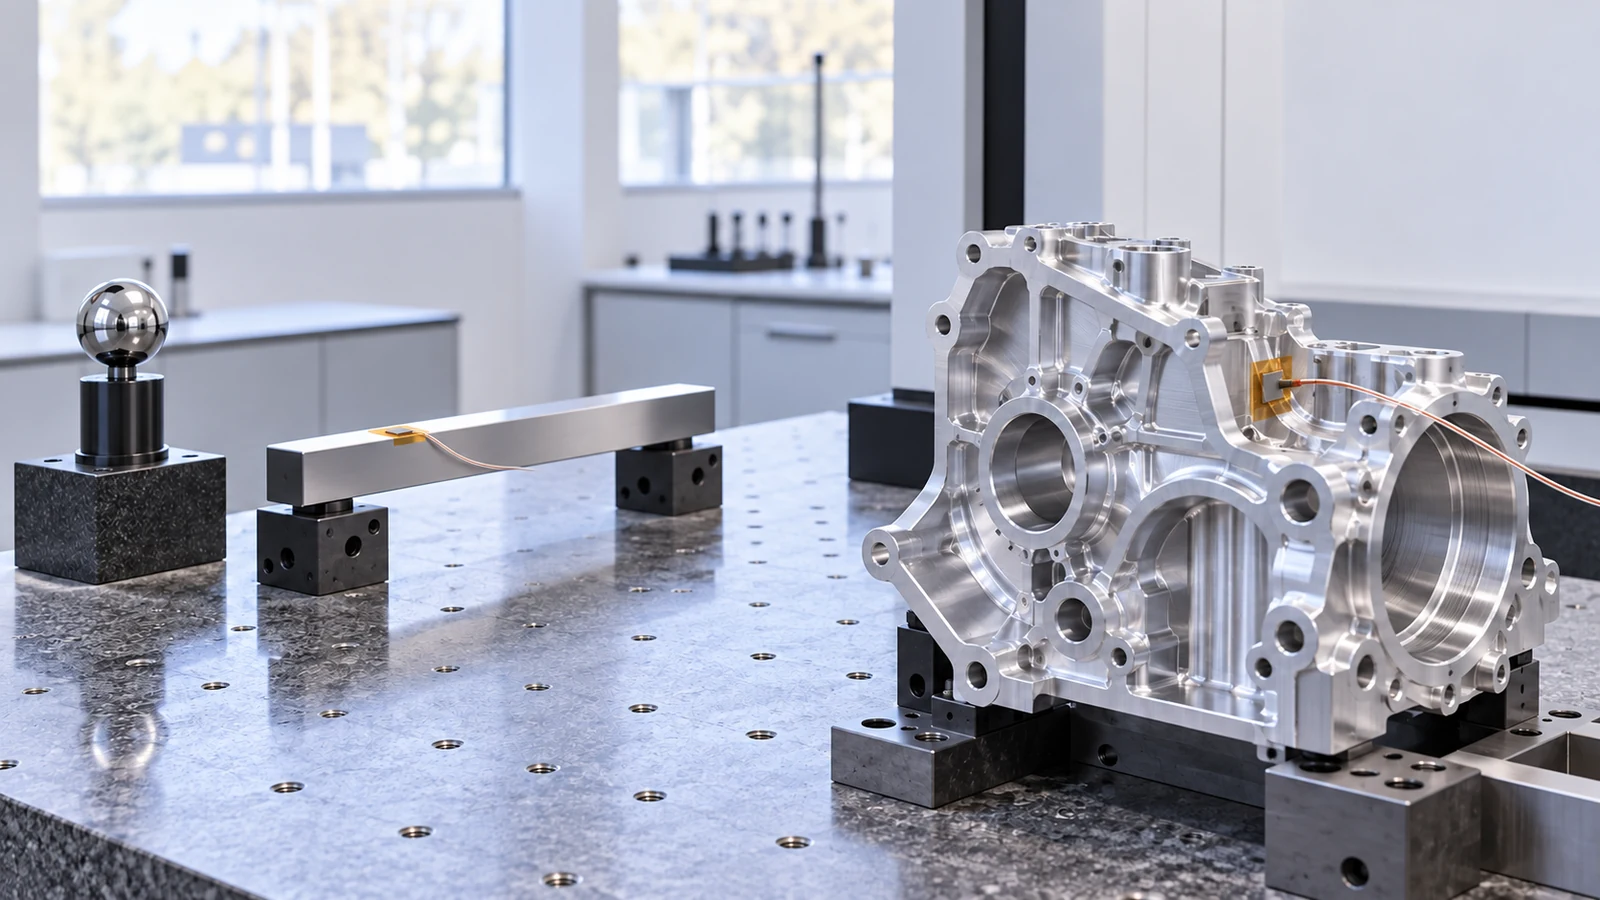
ワークピース温度は第2の影響を生みます。切削直後に測定された金属部品は、検査環境で安定した後の寸法と同じではない可能性があります。CMM、コンパレーター、またはハンド測定器が異なる温度条件にある場合、測定結果はさらに変動する可能性があります。これらの影響は重複することがあるため、「熱い部品」という説明だけでは機械が熱的に安定していることを証明できません。.
| 観察された模様 | 想定される疑問 | 有用な切り分けチェック |
|---|---|---|
| 初品が異なり、その後寸法が傾向を示して安定する | 機械は再現可能な熱状態に近づいているか? | 経過加工時間と同じフィーチャーを連続部品で記録する |
| 複数のフィーチャーが同じ方向に一緒に移動する | 共有軸、治具、またはデータムが動いていますか? | 同じ機械軸と段取り基準に関連するフィーチャーを比較する |
| 切削後に薄肉または非対称なフィーチャーが1つだけ変化する | 応力解放と局部加熱のどちらがより可能性が高いですか? | 一定の安定化期間後に自由状態の形状を比較する |
| 検査値が作業者や測定器の間でばらつく | 測定温度や測定方法が一貫していませんか? | 部品の状態、データム、測定器、接触点を標準化する |
これは診断マップであり、機械校正や測定システム研究の代替ではありません。合意された検査状態に達していないだけの部品を補償するために機械オフセットを適用するというよくある誤りを防ぐのに役立ちます。.
プロセスを通じた熱の経路を追う
まずデューティサイクルから始めます。アイドル状態だった主軸、起動したばかりの機械、高負荷切削を長時間連続して行った機械は、同じ熱状態にあるとは限りません。軸運動、主軸回転数、切削負荷、クーラント流量、そして作業領域全体にわたる加工の分布は、すべて発熱と放熱に影響します。移動範囲の中央付近のフィーチャーでのテストは、作業領域の端で加工されたフィーチャーを代表しない場合があります。.
次にワーク保持とクーラントの状態を検査します。治具は不均一に温まる可能性があり、クーラントの温度と流量はシフト間で変化する可能性があり、治具の周囲に詰まった切りくずは局所的な熱伝達を変えたり、部品が一貫して着座するのを妨げたりする可能性があります。これらの状態は機械エラーを証明するものではありませんが、記録することで、名目上同一の2回の運転が異なる挙動を示す理由を説明できる場合があります。.
加工順序も考慮してください。粗加工は仕上げの軽切削とは異なる形でワークを加熱・応力付与する可能性があります。重要なフィーチャーが早い段階で切削され、その後部品が他の場所で大きな熱や取り代除去を受けた場合、後の測定は元の工具オフセットとは無関係な変化を示す可能性があります。安定したプロセスルートは、重要なデータムと仕上げ加工を、その熱的・機械的コンテキストが理解されている位置に配置します。.
時間ベースの誤差パターンを記録する
有用な調査は、オフセット編集の繰り返しではなく、再現可能な観察から始まります。管理されたチェックでは、プログラム、工具、治具、材料ロット、クーラント状態、測定方法を固定します。機械の起動状態、経過時間、作業に関係する主軸または軸の活動、および選択したフィーチャーの測定結果を記録します。毎回同じデータムと測定点を使用してください。.
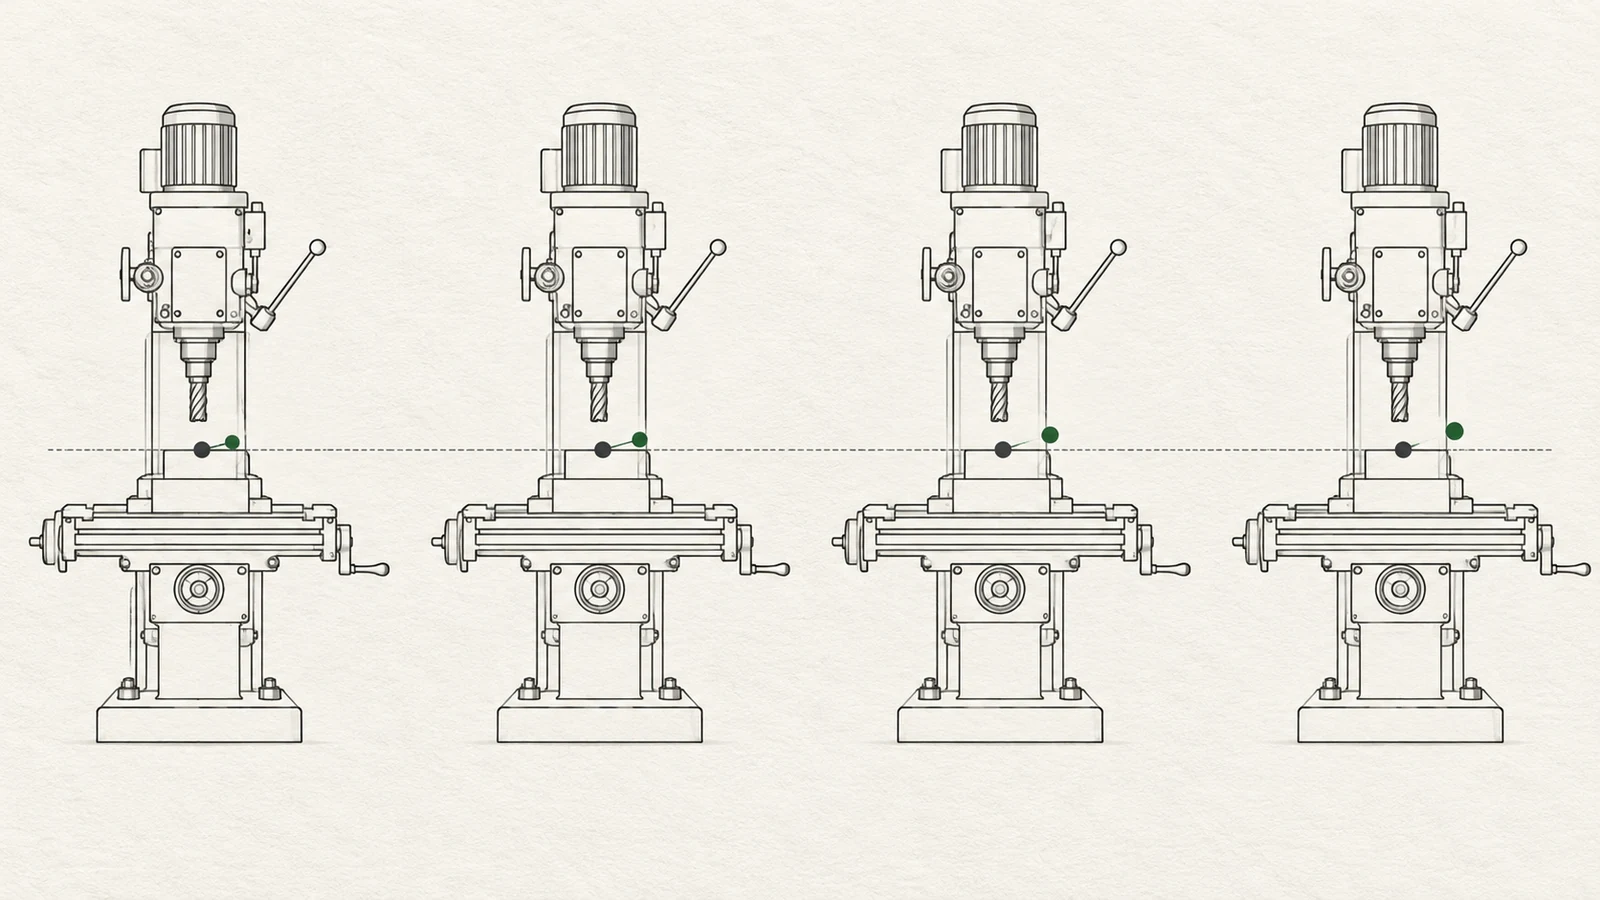
- どの寸法がドリフトしているか、またそれらが機械軸やデータムとどのように関係しているかを定義する。.
- プロセスを変更せずに、初品と後続部品を計画された間隔で測定する。.
- 実用的な場合、合意された検査条件に達した後に部品を再測定し、ワークピース温度の寄与を推定してください。.
- 新規起動時と暖機後の運転にわたる傾向を比較し、セットアップと方法が管理された状態に保たれている場合にのみ繰り返してください。.
- 持続的または再現性のない挙動については、部品プログラムで盲目的に補正するのではなく、機械診断のためにエスカレーションしてください。.
目的は、普遍的な熱補償スキームを規定することではありません。パターンが時間、機械位置、部品形状、または検査条件に従うかどうかを判断することです。図面が複数のフィーチャ間の厳密な関係を重要とする部品では、データム方式と検査方法をサプライヤーと明確にしてください。サイトの 品質アプローチ が、受け入れ要件をどのように定義し確認すべきかに関する関連コンテキストです。.
発生源に合った制御を選ぶ
誤差が機械の暖機に従う場合、管理された暖機ルーチンまたは検証済みの補償戦略が一貫性を改善する可能性がありますが、それはショップが実際の機械とジョブでパターンを確認した後に限ります。誤差が特定の軸位置に従う場合、機械の幾何学的精度または軸の挙動を調査する必要があるかもしれません。切削後にワークピースのみが変化する場合は、代わりに素材の状態、加工順序、クランプ、および安定化を見直してください。.
調達では、図面改訂、重要寸法、データム、数量、材料状態、および受け入れ方法を提供してください。初品承認、定期チェック、またはロット記録が必要かどうかを明記してください。「熱ドリフトなし」を受け入れ基準として記載することは避け、代わりにフィーチャ、測定条件、および許容寸法境界を特定してください。明確な計画により、サプライヤーは適切な CNC加工ルート を、普遍的な公差を保証することを示唆することなく選択できます。.
よくある質問
CNC機械はどのくらい暖機すべきですか?
すべての機械とジョブに当てはまる単一の時間はありません。必要なルーチンは、機械設計、周囲条件、運転サイクル、および管理される公差関係によって異なります。安定性の証明として任意の時間を採用するのではなく、検証済みのプロセスを使用してください。.
熱ドリフトはワークオフセットを変更することで修正できますか?
ワークオフセットは、安定して理解されたシフトを補償できますが、変化する誤差やフィーチャ固有の誤差を悪化させる可能性があります。まず、変動が機械時間、軸位置、ワークピース温度、または測定条件のどれに従うかを判断してください。.
熱ドリフトはワークピースの変形と同じですか?
いいえ。機械の熱ドリフトは工具とワークピースの座標関係を変化させます。ワークピースの変形は、温度勾配、クランプ、残留応力、または材料除去に起因する可能性があります。どちらも寸法に影響を与える可能性がありますが、異なるチェックが必要です。.