
Un pezzo CNC che cambia dimensione durante una lavorazione può risentire della dilatazione termica della macchina, del pezzo o di entrambi. La deriva termica della macchina è una variazione graduale della posizione relativa tra utensile e pezzo quando il calore del mandrino, degli assi, del processo di taglio, del refrigerante o delle condizioni ambientali modifica la struttura della macchina. Non è la stessa cosa che misurare un pezzo caldo e presumere la sua dimensione a temperatura ambiente. Separare questi due effetti prima di modificare gli offset o di attribuire la colpa a un lotto di materiale.
Per un acquirente, il problema pratico è la ripetibilità lungo la lavorazione: il primo pezzo differisce da quelli successivi, l'errore segue un solo asse o una sola caratteristica, e si ripresenta dopo un arresto? Un andamento nel tempo suggerisce un problema di controllo diverso da un offset costante o da un pezzo misurato a temperature incoerenti.
Separare il movimento della macchina dalla temperatura del pezzo
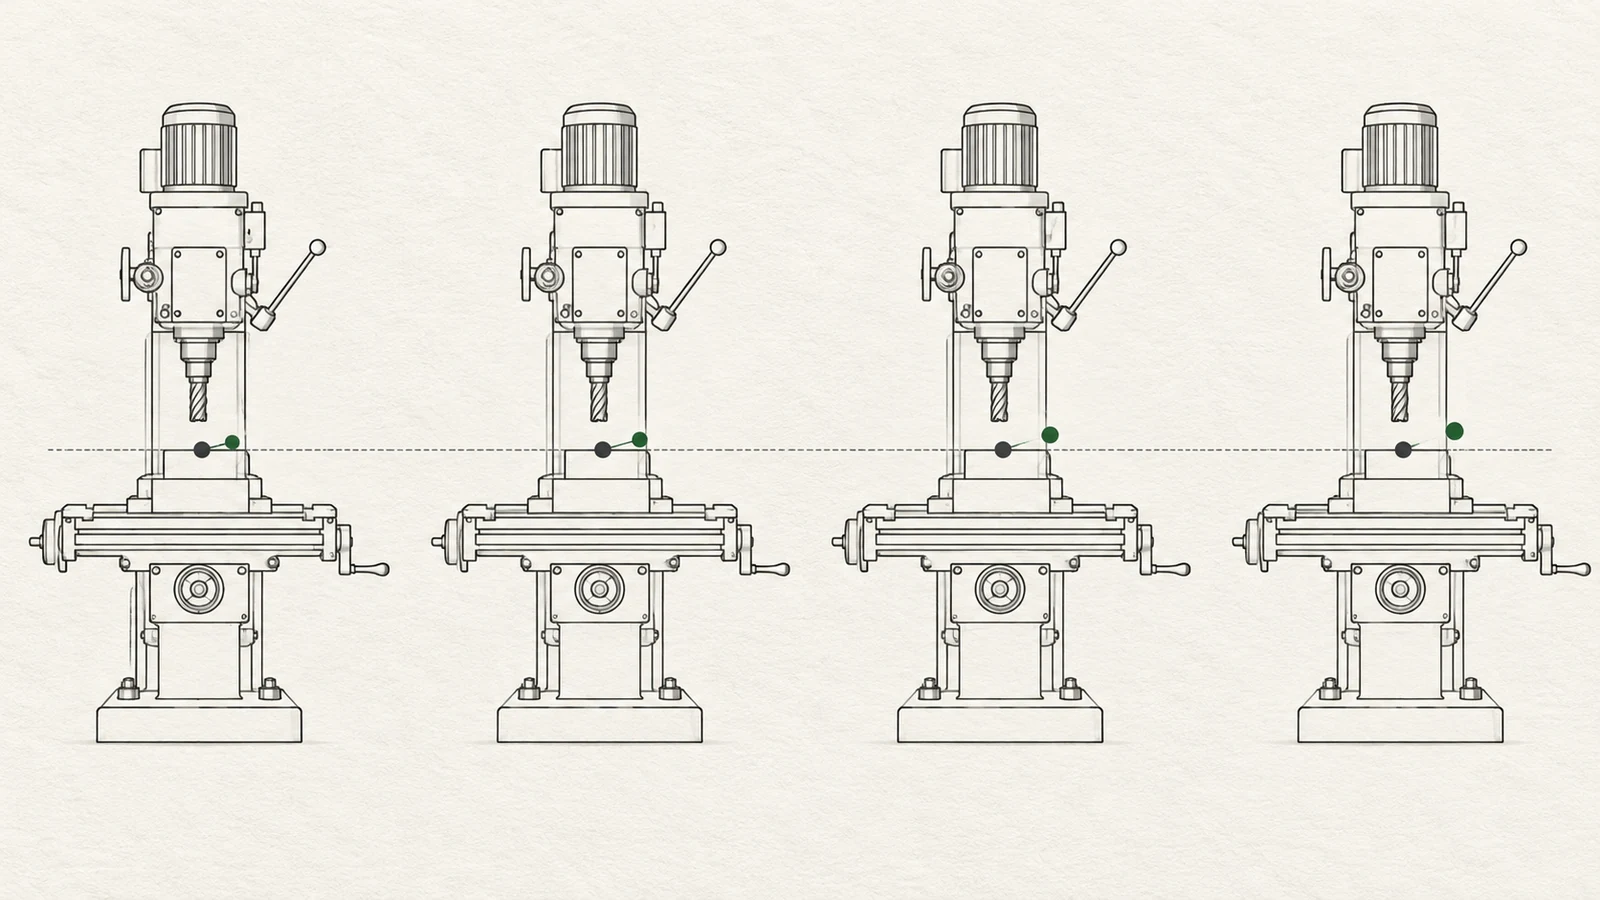
La deriva termica descrive una relazione variabile tra le coordinate della macchina. Man mano che il calore entra nel mandrino, nei cuscinetti, nei motori, nelle viti a ricircolo di sfere, nelle guide, nella fusione o nell'attrezzatura, i componenti si dilatano a velocità e in direzioni diverse. Il punto centrale dell'utensile può quindi spostarsi rispetto al pezzo anche quando il programma e gli offset nominali non sono cambiati. L'entità e la direzione dipendono dalla progettazione della macchina, dal ciclo di lavoro, dall'ambiente e dal metodo di misurazione; non esiste un tempo di riscaldamento o un valore di correzione universale adatto a ogni macchina.
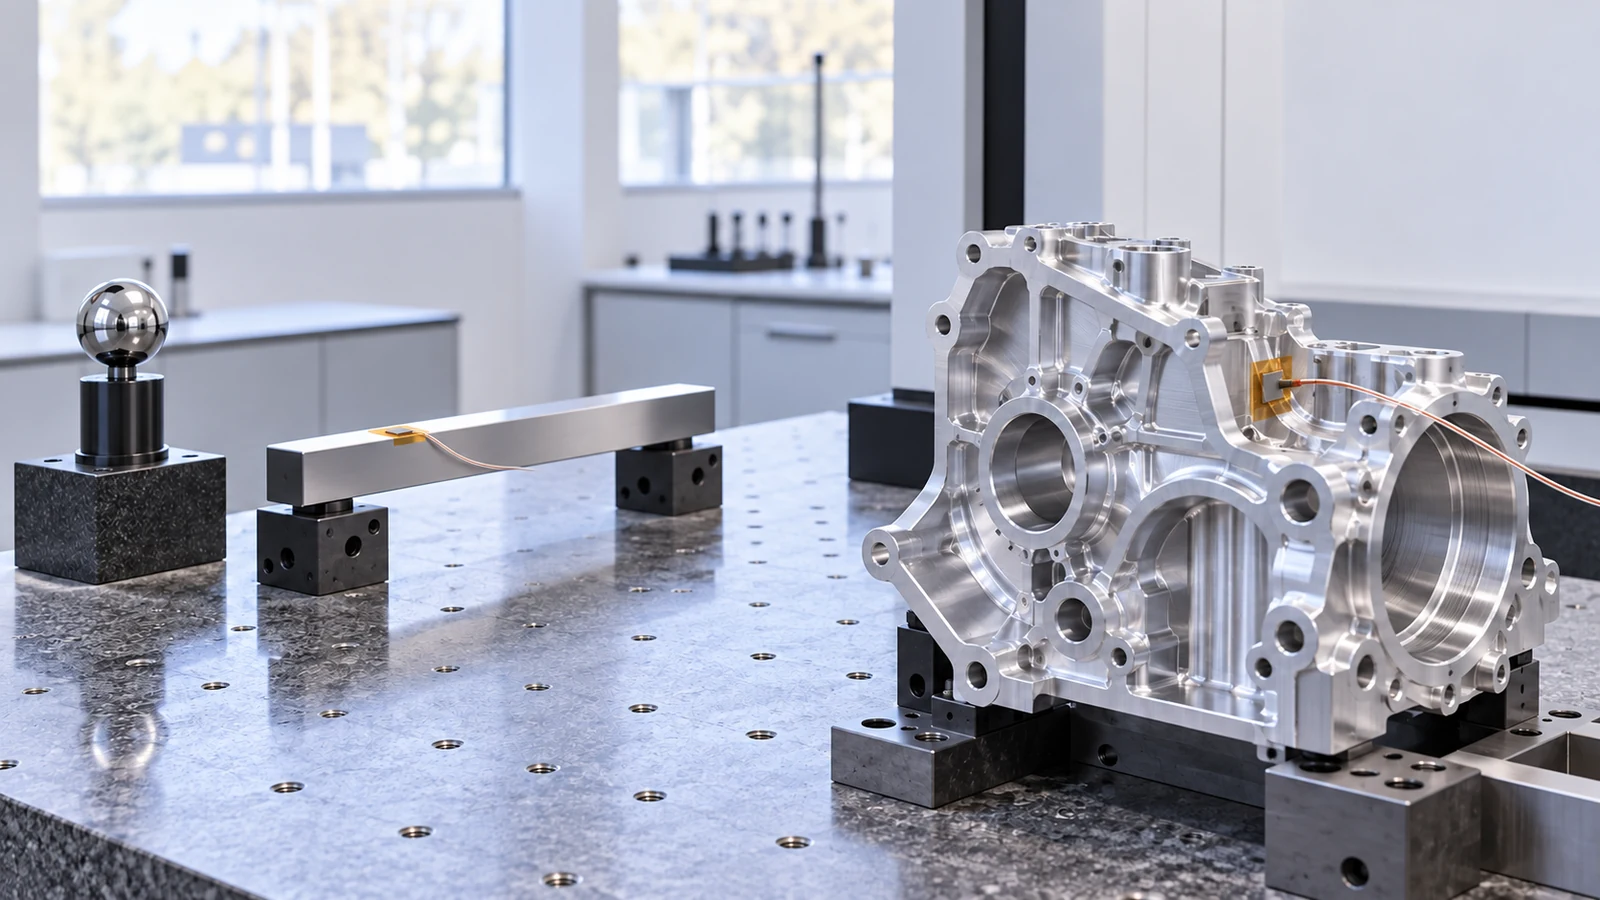
La temperatura del pezzo crea un secondo effetto. Un pezzo metallico misurato subito dopo il taglio può non avere la stessa dimensione che avrà dopo la stabilizzazione nell'ambiente di ispezione. Se la CMM, il comparatore o lo strumento manuale si trovano in condizioni di temperatura diverse, il risultato misurato può cambiare ulteriormente. Questi effetti possono sovrapporsi, quindi una spiegazione basata sul “pezzo caldo” non dimostra che la macchina sia termicamente stabile.
| Motivo osservato | Domanda probabile | Verifica utile per la separazione |
|---|---|---|
| I primi pezzi differiscono, poi le dimensioni mostrano un andamento e si stabilizzano | La macchina si sta avvicinando a uno stato termico ripetibile? | Registrare il tempo di lavorazione trascorso e la stessa caratteristica sui pezzi successivi |
| Diverse caratteristiche si spostano insieme in una sola direzione | Un asse, un'attrezzatura o un datum condiviso si sta muovendo? | Confrontare le caratteristiche legate allo stesso asse della macchina e allo stesso riferimento di setup |
| Solo una caratteristica sottile o asimmetrica cambia dopo la lavorazione | È più probabile un rilascio di tensioni o un riscaldamento locale del pezzo? | Confrontare la geometria in stato libero dopo un intervallo di stabilizzazione coerente |
| Le letture di ispezione variano tra operatori o strumenti | La temperatura o il metodo di misura sono incoerenti? | Standardizzare condizione del pezzo, datum, strumento e punti di contatto |
Questa è una mappa diagnostica, non un sostituto della taratura della macchina o di uno studio del sistema di misura. Aiuta a prevenire l'errore comune di applicare un offset macchina per compensare un pezzo che semplicemente non ha raggiunto la condizione di ispezione concordata.
Seguire il percorso del calore attraverso il processo
Iniziare dal ciclo di lavoro. Un mandrino rimasto inattivo, una macchina appena avviata e una macchina che ha eseguito una lunga sequenza di tagli ad alto carico possono non trovarsi nello stesso stato termico. Il movimento degli assi, la velocità del mandrino, il carico di taglio, il flusso del refrigerante e la distribuzione delle operazioni nell'area di lavoro influenzano tutti la generazione e la rimozione del calore. Una prova su una caratteristica vicina al centro della corsa può non essere rappresentativa di una caratteristica lavorata al bordo dell'area di lavoro.
Successivamente ispezionare le condizioni di attrezzaggio e del refrigerante. Un'attrezzatura può riscaldarsi in modo non uniforme; la temperatura e il flusso del refrigerante possono cambiare tra i turni; i trucioli accumulati attorno a un'attrezzatura possono alterare lo scambio termico locale o impedire un posizionamento coerente del pezzo. Queste condizioni non dimostrano un errore della macchina, ma registrarle può spiegare perché due esecuzioni nominalmente identiche si comportano diversamente.
Considerare anche l'ordine delle operazioni. La sgrossatura può riscaldare e sollecitare il pezzo diversamente da una passata di finitura leggera. Se una caratteristica critica viene tagliata presto e poi il pezzo subisce un riscaldamento sostanziale o un'asportazione di materiale altrove, una misurazione successiva può mostrare una variazione non correlata all'offset utensile originale. Un percorso di processo stabile colloca i datum critici e le operazioni di finitura dove il loro contesto termico e meccanico è compreso.
Registrare un andamento dell'errore in funzione del tempo
Un'indagine utile inizia con osservazioni ripetibili anziché con ripetute modifiche degli offset. Per un controllo controllato, mantenere fissi programma, utensile, attrezzatura, lotto di materiale, condizione del refrigerante e metodo di misura. Registrare lo stato di avvio della macchina, il tempo trascorso, l'attività del mandrino o degli assi rilevante per l'operazione e il risultato misurato per le caratteristiche selezionate. Utilizzare ogni volta lo stesso datum e gli stessi punti di misura.
- Definire quali dimensioni stanno derivando e come si relazionano agli assi della macchina e ai datum.
- Misurare un primo pezzo e i pezzi successivi a intervalli pianificati senza modificare il processo.
- Ove praticabile, rimisurare un pezzo dopo che ha raggiunto la condizione di ispezione concordata per stimare il contributo della temperatura del pezzo.
- Confrontare l'andamento tra un avvio a freddo e una lavorazione a macchina calda; ripetere solo se l'allestimento e il metodo rimangono controllati.
- Segnalare comportamenti persistenti o non ripetibili per la diagnosi della macchina anziché compensare alla cieca nel programma pezzo.
L'obiettivo non è prescrivere uno schema universale di compensazione termica. È determinare se l'andamento segue il tempo, la posizione della macchina, la geometria del pezzo o la condizione di ispezione. Per i pezzi in cui il disegno rende importante una stretta relazione tra più caratteristiche, chiarire lo schema dei datum e il metodo di ispezione con il fornitore. Il sito qualità del sito è il contesto pertinente per definire e verificare i requisiti di accettazione.
Scegliere controlli adeguati alla fonte
Se l'errore segue il riscaldamento della macchina, una routine di riscaldamento controllata o una strategia di compensazione validata possono migliorare la coerenza, ma solo dopo che l'officina ha confermato l'andamento sulla macchina e sul lavoro effettivi. Se l'errore segue una particolare posizione dell'asse, potrebbe essere necessario indagare la geometria della macchina o il comportamento dell'asse. Se dopo il taglio cambia solo il pezzo, rivedere invece la condizione del materiale grezzo, la sequenza delle operazioni, il serraggio e la stabilizzazione.
Per l'approvvigionamento, fornire la revisione del disegno, le dimensioni critiche, i datum, la quantità, la condizione del materiale e il metodo di accettazione. Indicare se sono richiesti l'approvazione del primo pezzo, i controlli periodici o i registri di lotto. Evitare di scrivere “nessuna deriva termica” come criterio di accettazione; identificare invece la caratteristica, la condizione di misurazione e il limite dimensionale consentito. Un piano chiaro consente al fornitore di scegliere un appropriato percorso di lavorazione CNC senza implicare una tolleranza universale garantita.
Domande frequenti
Quanto deve durare il riscaldamento di una macchina CNC?
Non esiste una durata unica valida per ogni macchina e ogni lavoro. La routine necessaria dipende dalla progettazione della macchina, dalle condizioni ambientali, dal ciclo operativo e dalla relazione di tolleranza da controllare. Utilizzare un processo validato anziché adottare un tempo arbitrario come prova di stabilità.
La deriva termica può essere corretta modificando l'offset di lavoro?
Un offset di lavoro può compensare uno spostamento stabile e compreso, ma può peggiorare un errore variabile o specifico di una caratteristica. Determinare innanzitutto se la variazione segue il tempo della macchina, la posizione dell'asse, la temperatura del pezzo o le condizioni di misurazione.
La deriva termica è la stessa cosa della distorsione del pezzo?
No. La deriva termica della macchina modifica la relazione di coordinate tra utensile e pezzo. La distorsione del pezzo può derivare da gradienti di temperatura, serraggio, tensioni residue o asportazione di materiale. Entrambe possono influire sulle dimensioni, ma richiedono verifiche diverse.