
Une pièce CNC qui change de taille pendant une série peut réagir à la dilatation thermique de la machine, de la pièce, ou des deux. La dérive thermique de la machine est une variation progressive de la position relative de l'outil et de la pièce, à mesure que la chaleur de la broche, des axes, du processus de coupe, du liquide de refroidissement ou des conditions ambiantes modifie la structure de la machine. Cela diffère de la mesure d'une pièce chaude en supposant sa taille à température ambiante. Séparez ces deux effets avant de modifier les décalages ou d'incriminer un lot de matière.
Pour un acheteur, l'enjeu pratique est la répétabilité sur toute la série : la première pièce diffère-t-elle des suivantes, l'erreur suit-elle un axe ou une caractéristique, et réapparaît-elle après un arrêt ? Une tendance dans le temps suggère un problème de contrôle différent d'un décalage constant ou d'une pièce mesurée à des températures incohérentes.
Séparer le mouvement de la machine de la température de la pièce
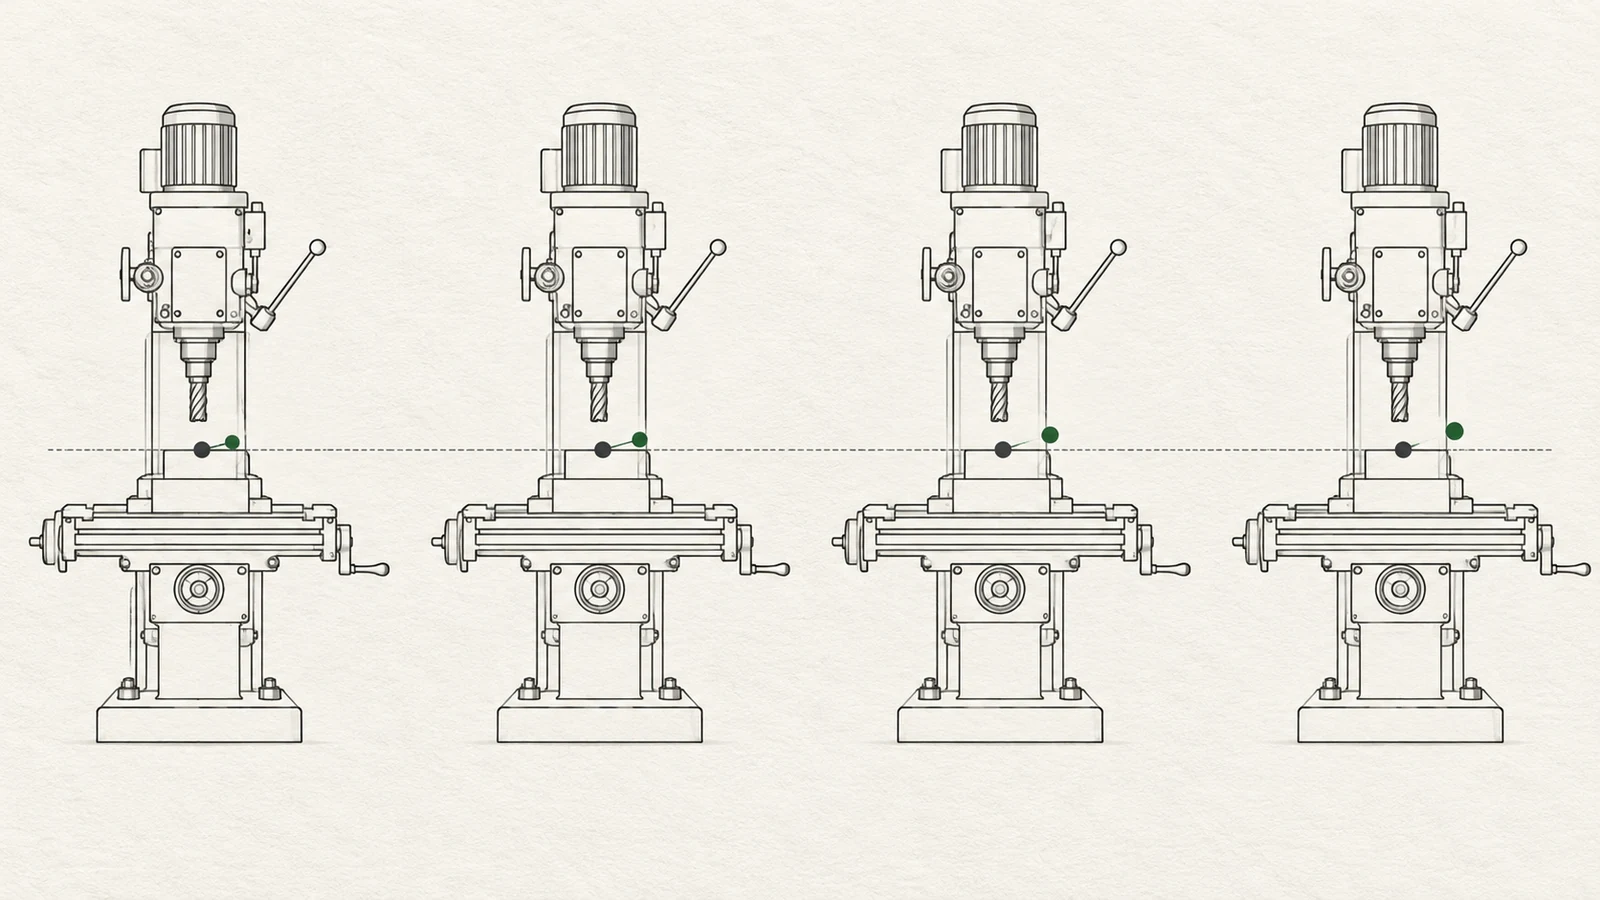
La dérive thermique décrit une relation de coordonnées machine évolutive. À mesure que la chaleur pénètre dans une broche, des roulements, des moteurs, des vis à billes, des glissières, un bâti ou un montage, les composants se dilatent à des rythmes et dans des directions différents. Le point central de l'outil peut donc se déplacer par rapport à la pièce même lorsque le programme et les décalages nominaux n'ont pas changé. L'ampleur et la direction dépendent de la conception de la machine, du cycle de travail, de l'environnement et de la méthode de mesure ; il n'existe pas de temps de préchauffage ni de valeur de correction universels convenant à toutes les machines.
La température de la pièce crée un second effet. Une pièce métallique mesurée peu après la coupe peut ne pas avoir la même dimension qu'après stabilisation dans l'environnement de contrôle. Si la MMT, le comparateur ou l'instrument manuel se trouve dans des conditions de température différentes, le résultat mesuré peut encore varier. Ces effets peuvent se chevaucher, de sorte qu'une explication par une “ pièce chaude ” ne prouve pas que la machine est thermiquement stable.
| Motif observé | Question probable | Vérification de séparation utile |
|---|---|---|
| Les premières pièces diffèrent, puis les dimensions évoluent et se stabilisent | La machine s'approche-t-elle d'un état thermique répétable ? | Enregistrer le temps de fonctionnement écoulé et la même caractéristique sur des pièces successives |
| Plusieurs caractéristiques se décalent ensemble dans une même direction | Un axe, un montage ou une référence partagé(e) est-il en mouvement ? | Comparer les caractéristiques liées au même axe machine et à la même référence de mise en place |
| Seule une caractéristique mince ou asymétrique change après l'usinage | La libération de contraintes ou l'échauffement local de la pièce est-il plus probable ? | Comparer la géométrie à l'état libre après un intervalle de stabilisation cohérent |
| Les relevés d'inspection varient entre opérateurs ou instruments | La température ou la méthode de mesure est-elle incohérente ? | Uniformiser l'état de la pièce, la référence, l'instrument et les points de contact |
Il s'agit d'une carte de diagnostic, et non d'un substitut à l'étalonnage de la machine ou à une étude du système de mesure. Elle aide à éviter l'erreur courante consistant à appliquer un décalage machine pour compenser une pièce qui n'a simplement pas atteint la condition d'inspection convenue.
Suivre le chemin de la chaleur à travers le processus
Commencez par le cycle de travail. Une broche restée à l'arrêt, une machine qui vient de démarrer et une machine ayant exécuté une longue séquence de coupes à forte charge peuvent ne pas se trouver dans le même état thermique. Le mouvement des axes, la vitesse de broche, la charge de coupe, le débit de liquide de refroidissement et la répartition des opérations dans l'enveloppe de travail influent tous sur la génération et l'évacuation de la chaleur. Un essai sur une caractéristique proche du centre de course peut ne pas être représentatif d'une caractéristique usinée au bord de l'enveloppe de travail.
Inspectez ensuite les conditions de maintien de la pièce et de refroidissement. Un montage peut s'échauffer de manière inégale ; la température et le débit du liquide de refroidissement peuvent varier d'une équipe à l'autre ; les copeaux accumulés autour d'un montage peuvent modifier le transfert thermique local ou empêcher la pièce de se positionner de manière cohérente. Ces conditions ne prouvent pas une erreur machine, mais les consigner peut expliquer pourquoi deux passes nominalement identiques se comportent différemment.
Tenez également compte de l'ordre des opérations. L'ébauche peut échauffer et solliciter la pièce différemment d'une passe de finition légère. Si une caractéristique critique est usinée tôt, puis que la pièce subit un échauffement important ou un enlèvement de matière ailleurs, une mesure ultérieure peut montrer une variation sans lien avec le décalage d'outil d'origine. Une gamme de fabrication stable place les références critiques et les opérations de finition là où leur contexte thermique et mécanique est maîtrisé.
Enregistrer un profil d'erreur en fonction du temps
Une investigation utile commence par des observations reproductibles plutôt que par des modifications répétées de décalage. Pour un contrôle maîtrisé, maintenez fixes le programme, l'outil, le montage, le lot de matière, l'état du liquide de refroidissement et la méthode de mesure. Consignez l'état de démarrage de la machine, le temps écoulé, l'activité de broche ou d'axe pertinente pour l'opération, et le résultat mesuré pour les caractéristiques sélectionnées. Utilisez à chaque fois la même référence et les mêmes emplacements de mesure.
- Définir quelles dimensions dérivent et comment elles se rapportent aux axes machine et aux références.
- Mesurer une première pièce puis les pièces suivantes à intervalles planifiés sans modifier le processus.
- Lorsque cela est réalisable, remesurez une pièce après qu'elle a atteint la condition d'inspection convenue afin d'estimer la contribution de la température de la pièce.
- Comparez la tendance entre un démarrage à froid et un fonctionnement à chaud ; ne répétez que si le montage et la méthode restent maîtrisés.
- Signalez tout comportement persistant ou non reproductible pour un diagnostic de la machine plutôt que de compenser aveuglément dans le programme de la pièce.
L'objectif n'est pas de prescrire un schéma universel de compensation thermique. Il est de déterminer si le motif suit le temps, la position de la machine, la géométrie de la pièce ou la condition d'inspection. Pour les pièces où le plan rend importante une relation serrée entre plusieurs caractéristiques, clarifiez le schéma de références et la méthode d'inspection avec le fournisseur. Le site qualité constitue le contexte pertinent pour définir et vérifier les exigences d'acceptation.
Choisir des contrôles adaptés à la source
Si l'erreur suit l'échauffement de la machine, une routine d'échauffement contrôlée ou une stratégie de compensation validée peut améliorer la cohérence, mais seulement après que l'atelier a confirmé le motif sur la machine et le travail réels. Si l'erreur suit une position d'axe particulière, la géométrie de la machine ou le comportement de l'axe peuvent nécessiter une investigation. Si seule la pièce change après l'usinage, examinez plutôt l'état du brut, la séquence d'opérations, le bridage et la stabilisation.
Pour l'approvisionnement, fournissez la révision du plan, les dimensions critiques, les références, la quantité, l'état de la matière et la méthode d'acceptation. Précisez si une approbation de première pièce, des contrôles périodiques ou des enregistrements de lot sont exigés. Évitez d'écrire “ aucune dérive thermique ” comme critère d'acceptation ; identifiez plutôt la caractéristique, la condition de mesure et la limite dimensionnelle autorisée. Un plan clair permet au fournisseur de choisir une gamme d'usinage CNC appropriée sans impliquer une tolérance universelle garantie.
Questions fréquentes
Combien de temps une machine CNC doit-elle s'échauffer ?
Il n'existe pas de durée unique qui s'applique à toutes les machines et à tous les travaux. La routine nécessaire dépend de la conception de la machine, des conditions ambiantes, du cycle de fonctionnement et de la relation de tolérance à maîtriser. Utilisez un processus validé plutôt que d'adopter une durée arbitraire comme preuve de stabilité.
La dérive thermique peut-elle être corrigée en modifiant le décalage d'usinage ?
Un décalage d'usinage peut compenser un décalage stable et compris, mais il peut aggraver une erreur évolutive ou spécifique à une caractéristique. Déterminez d'abord si la variation suit le temps de la machine, la position de l'axe, la température de la pièce ou les conditions de mesure.
La dérive thermique est-elle identique à la déformation de la pièce ?
Non. La dérive thermique de la machine modifie la relation de coordonnées entre l'outil et la pièce. La déformation de la pièce peut résulter de gradients de température, du bridage, des contraintes résiduelles ou de l'enlèvement de matière. Les deux peuvent affecter les dimensions, mais elles nécessitent des vérifications différentes.