
スイス型ガイドブッシュは切削領域の近くでバーを支持しますが、その回転嵌合は実際のバー径、素材のばらつき、ブッシュの種類、機械のセッティングに適合していなければなりません。実効クリアランスが小さすぎると、引きずり、発熱、送り不良の原因になります。支持隙間が大きすぎると、細長い素材が切削力の下で動き、寸法、真円度、仕上げのばらつきにつながる可能性があります。すべてのバーとブッシュの組み合わせに当てはまる単一のクリアランス数値は存在しません。.
ブッシュの嵌合とバー素材の品質を切り分けてください。バーは径公差を満たしていても、曲がり、楕円、長さ方向の不均一、あるいは選択したブッシュに不適切な状態であることがあります。逆に、健全なバーでも、ブッシュが摩耗している、芯ずれしている、または異なる素材状態に設定されている場合は、挙動が悪くなることがあります。このペアをシステムとして診断してください。.
ブッシュが何を制御しているかを理解する
ガイドブッシュ式スイス型旋盤では、バーは工具近くの近接支持部を通過します。この配置により切削部での非支持長さが減少し、長く細長い形状に有効です。ブッシュは単独で真直度や寸法を保証するものではありません。支持はバーの状態、ブッシュの形状、潤滑、芯合わせ、支持部と切削エッジ間の距離に依存します。.
クリアランスとは、バーの実際の外径寸法とブッシュの実効内径との差です。関連する状態は、証明書上の公称バー径だけではありません。代表的な素材を長さ方向および円周方向にわたって測定し、指定公差範囲が選択したブッシュとどのように相互作用するかを考慮してください。表面状態、バリ、コーティング、材料の膨張、汚染は実用的な嵌合に影響する可能性があります。.
最近の スイス型加工用バー素材ガイド では、入荷素材の真直度、真円度、一貫性を扱っています。本記事は、材料仕様が判明した後の、その素材とガイドブッシュとの回転関係に焦点を絞ります。.
症状をバーとブッシュに照らして読み解く
| 観察された症状 | バー側の確認事項 | ブッシュ/セットアップ側の確認事項 |
|---|---|---|
| 送りが抵抗を感じる、またはバーに傷が現れる | 高点、真円度、表面損傷、バリ、コーティングやスケールを測定する | ボアサイズ/種類、芯出し、潤滑、清浄度、摩耗を確認する |
| 長い形状部のサイズや真円度が変動する | 直径のばらつき、曲がり、真直度、バーロットを確認する | 支持状態、ブッシュ摩耗、工具位置、非支持長さを確認する |
| 1本のバーに沿って異なる位置で仕上げが変化する | 影響箇所の素材直径と表面を比較する | 送りサイクルを通じて支持関係が変化するか検査する |
| 材料またはサプライヤ変更後に問題が発生する | 実際のグレード、調質、公差、表面、証明書の範囲を比較する | セットアップが新しい素材状態と適合していることを再確認する |
| 工具またはブッシュの整備後に部品がドリフトする | 以前の安定したロットからサンプルを保管する | 再組立、芯出し、ボア状態、記録された設定を検証する |
これらのチェックは原因の切り分けに役立ちますが、許容限界を確立するものではありません。部品が公差外にある場合は、まず測定方法とデータムを確認してください。振れ、コレットの状態、工具摩耗、切断シーケンス、熱的挙動は類似した症状を生じさせる可能性があり、証拠なしにブッシュのせいにしてはいけません。.
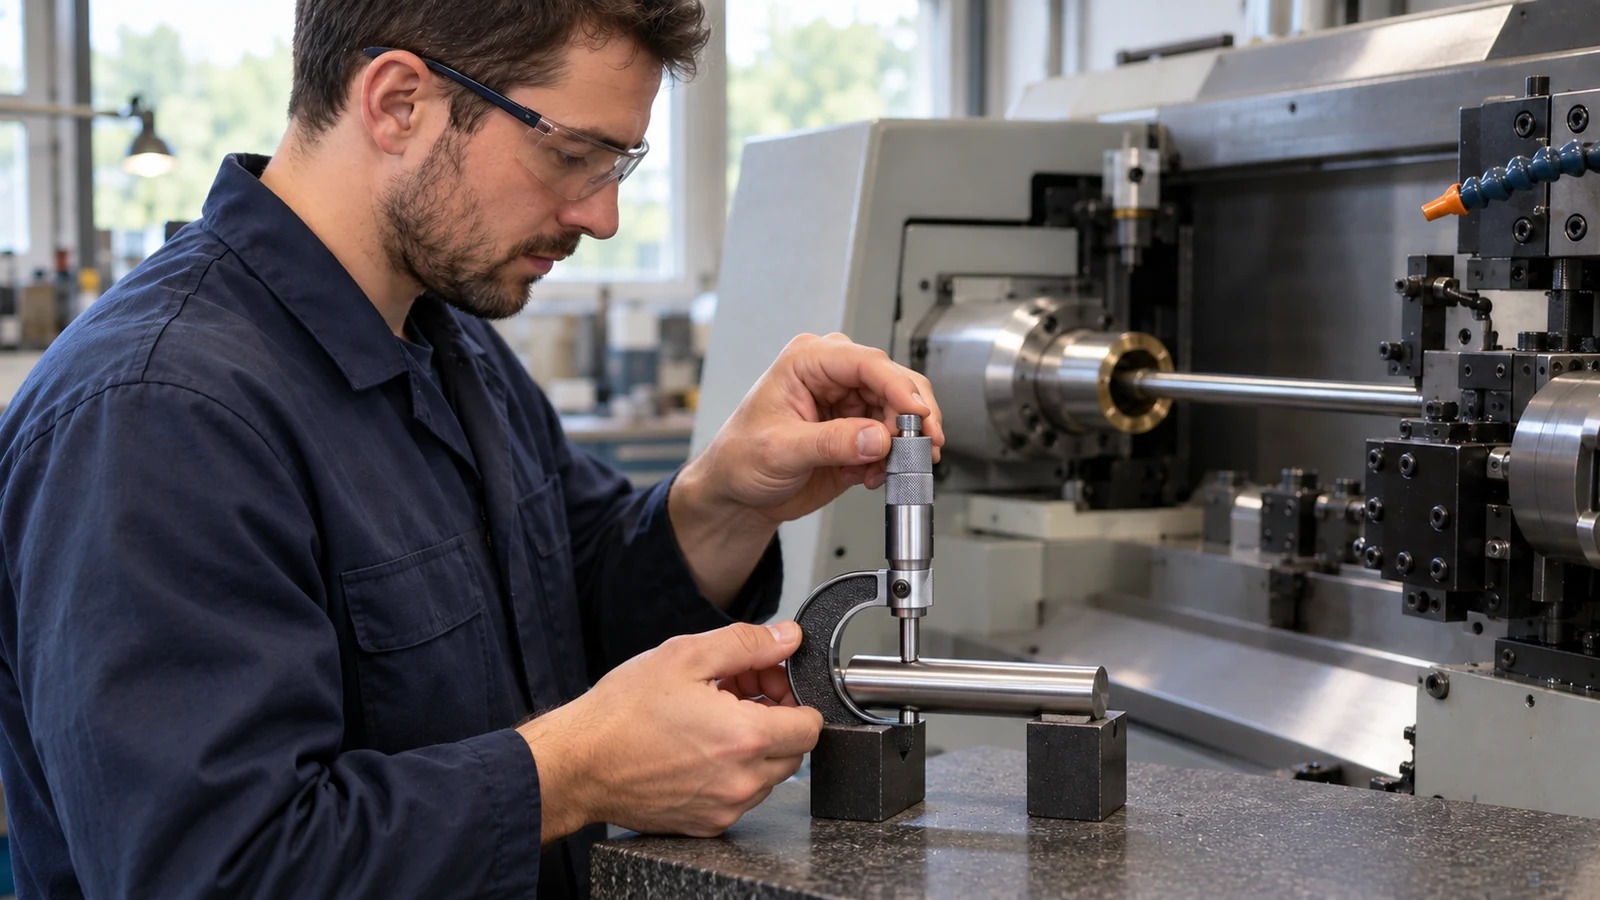
数値を推測せずに嵌合を確認する
ブッシュメーカーのガイダンスと機械のセットアップ手順から始めてください。ブッシュの種類、公称ボア、素材グレードと公差、実際の素材測定値、潤滑状態、摩耗や損傷の有無を記録します。固定ブッシュと回転ブッシュではバーとの相互作用がまったく同じではないため、選定基準は機械のアーキテクチャとジョブに適合させる必要があります。.
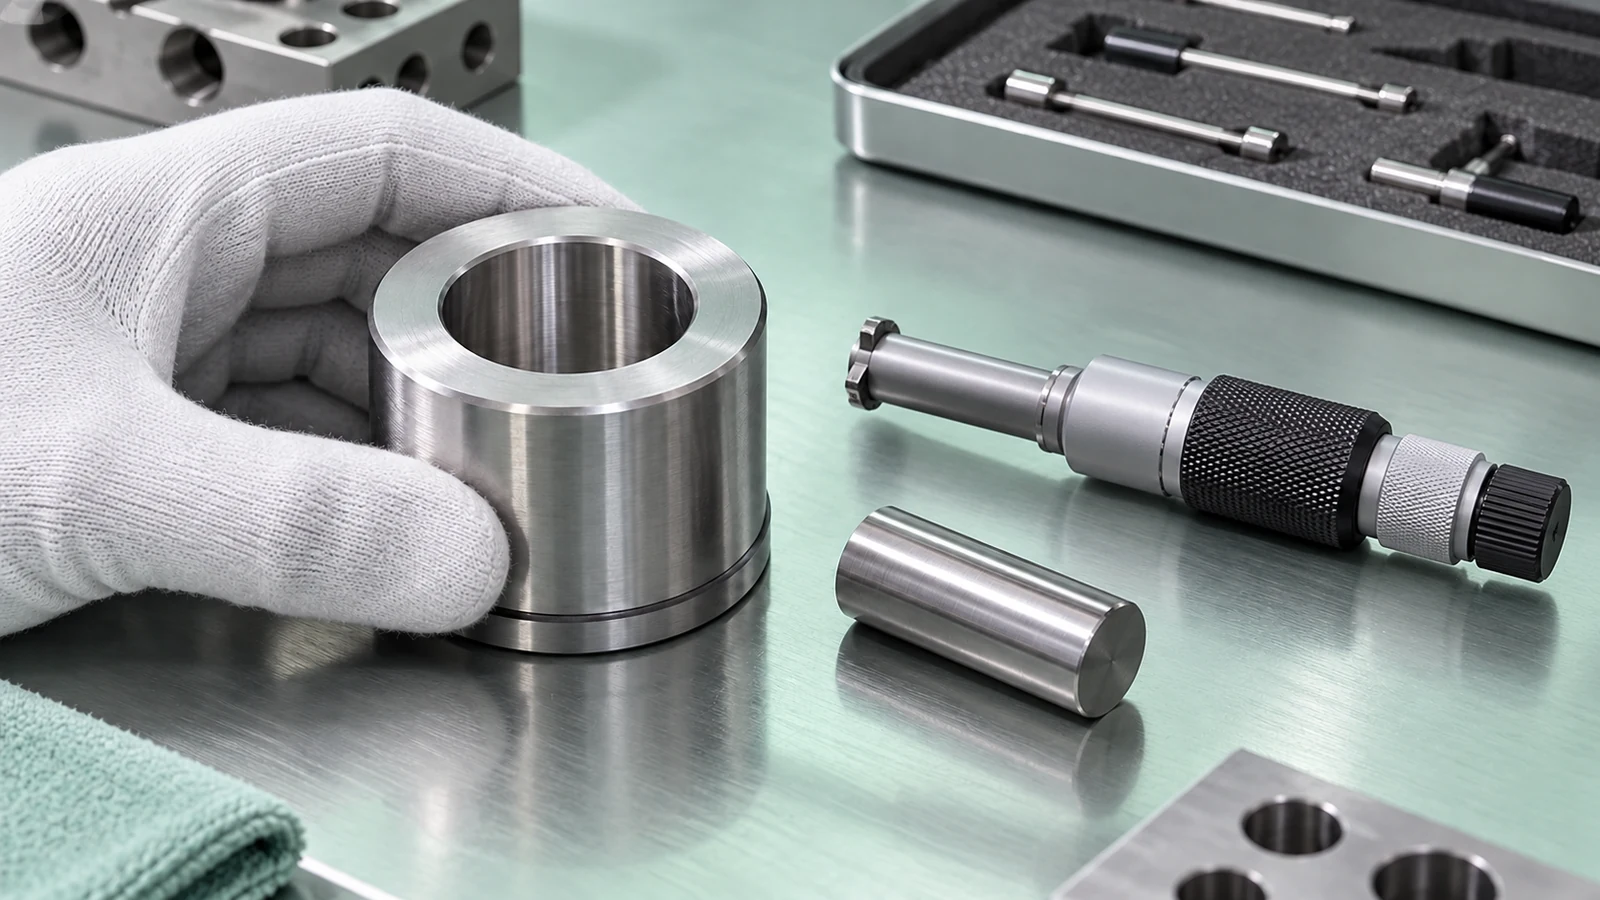
- 適切な測定器を使用して、素材を複数の軸方向位置と向きで測定してください。片端の測定だけに頼ってはいけません。.
- 観察された素材のエンベロープを、ブッシュの仕様およびその素材状態に対してサプライヤーが推奨する嵌め合いと比較してください。.
- ボアとバー経路に異物、傷、かじり、不均一な接触がないか検査してください。分解を伴う場合は安全な作業場の手順に従ってください。.
- 同じ材料ロットと切削セットアップで管理された試験を行い、送り挙動、部品寸法、表面状態を評価してください。.
- 一度に1つのセットアップ変数のみを変更し、工具オフセットの調整や複数部品の交換を行う前に結果を記録してください。.
嵌め合いがきつすぎる場合、バーを無理に通すと素材やブッシュを損傷し、根本的な不整合を覆い隠す可能性があります。緩すぎる場合、バーの実際の最大径を確認せずに単により小さなボアを選ぶと、別の故障を引き起こす可能性があります。正しい選択は、公差範囲全体と意図する運転条件を考慮します。.
プロセスの文脈については、サイトの CNC旋削加工能力 がより広範な旋削ルートを説明しています。スイス型のジョブでも、バーサポートとフィーチャ形状に固有のセットアップ判断が必要です。.
素材とプロセスを一体で指定する
スイス型旋削部品を依頼する際は、図面リビジョン、材料グレードと状態、素材形態、管理される場合は必要なバー公差、数量、重要な直径/真円度/仕上げ要件、およびトレーサビリティ要件があれば提示してください。部品が長く細い形状に依存する場合は、重要な機能フィーチャとデータム方式を明示してください。バー公差とブッシュシステムについて合意せずにガイドブッシュのクリアランスを指定しないでください。.
サプライヤーに、どの素材状態を前提としているか、見積もり対象のフィーチャに対してセットアップをどのように検証するかを尋ねてください。材料の代替や別の素材供給元が提案された場合は、合金名だけでなく、バー公差、表面、真直度、状態を確認してください。公称直径が変わらなくても、素材変更にはセットアップの見直しが必要となる場合があります。.
合否は完成部品と合意された検査計画に基づくべきです。ブッシュはプロセス管理であり、組立にとって重要なフィーチャの測定の代わりにはなりません。.
よくある質問
スイス型機械は公称直径を満たす任意のバーを使用できますか?
いいえ。素材公差全体、形状、真直度、表面状態、材料挙動、および選択したブッシュのすべてが送りとサポートに影響します。バーが機械とブッシュの要件を満たしていることを確認してください。.
ガイドブッシングをより tight にすれば常に精度が向上しますか?
いいえ。より tight な嵌合がサポートの動きを低減できるのは、素材とブッシングに互換性がある場合のみです。過度に tight な嵌合は、引きずり、発熱、表面損傷、または不安定な送りを引き起こす可能性があります。.
摩耗したブッシングはテーパーやびびりを引き起こすことがありますか?
不安定性やサポートの変化に寄与する可能性はありますが、それらの症状には他にも考えられる原因があります。根本原因を特定する前に、バー、ブッシング、コレット、工具、測定セットアップを検査してください。.