
Ein CNC-Teil, das sich während eines Laufs in der Größe ändert, reagiert möglicherweise auf thermisches Wachstum in der Maschine, im Werkstück oder in beidem. Maschinenbedingte thermische Drift ist eine allmähliche Änderung der Relativposition von Werkzeug und Werkstück, wenn sich die Maschinenstruktur durch Wärme von Spindel, Achsen, Zerspanungsprozess, Kühlmittel oder Raumbedingungen verändert. Sie ist nicht dasselbe wie das Messen eines heißen Teils und die Annahme seiner Größe bei Raumtemperatur. Trennen Sie diese beiden Effekte, bevor Sie Offsets ändern oder eine Materialcharge verantwortlich machen.
Für einen Käufer ist das praktische Problem die Wiederholbarkeit über den Lauf hinweg: Unterscheidet sich das erste Teil von späteren Teilen, folgt der Fehler einer Achse oder einem Merkmal, und tritt er nach einem Stillstand erneut auf? Ein Trend über die Zeit deutet auf ein anderes Regelungsproblem hin als ein konstanter Offset oder ein Teil, das bei inkonsistenten Temperaturen gemessen wurde.
Maschinenbewegung von der Teiltemperatur trennen
Thermische Drift beschreibt eine sich ändernde Koordinatenbeziehung der Maschine. Wenn Wärme in eine Spindel, Lager, Motoren, Kugelgewindetriebe, Führungen, Gusskörper oder Vorrichtungen eindringt, dehnen sich Komponenten mit unterschiedlichen Raten und in unterschiedliche Richtungen aus. Der Werkzeugmittelpunkt kann sich daher relativ zum Werkstück bewegen, selbst wenn Programm und Nenn-Offsets unverändert sind. Größe und Richtung hängen von Maschinenkonstruktion, Einschaltdauer, Umgebung und Messmethode ab; es gibt keine universelle Aufwärmzeit oder Korrekturwert, der für jede Maschine passt.
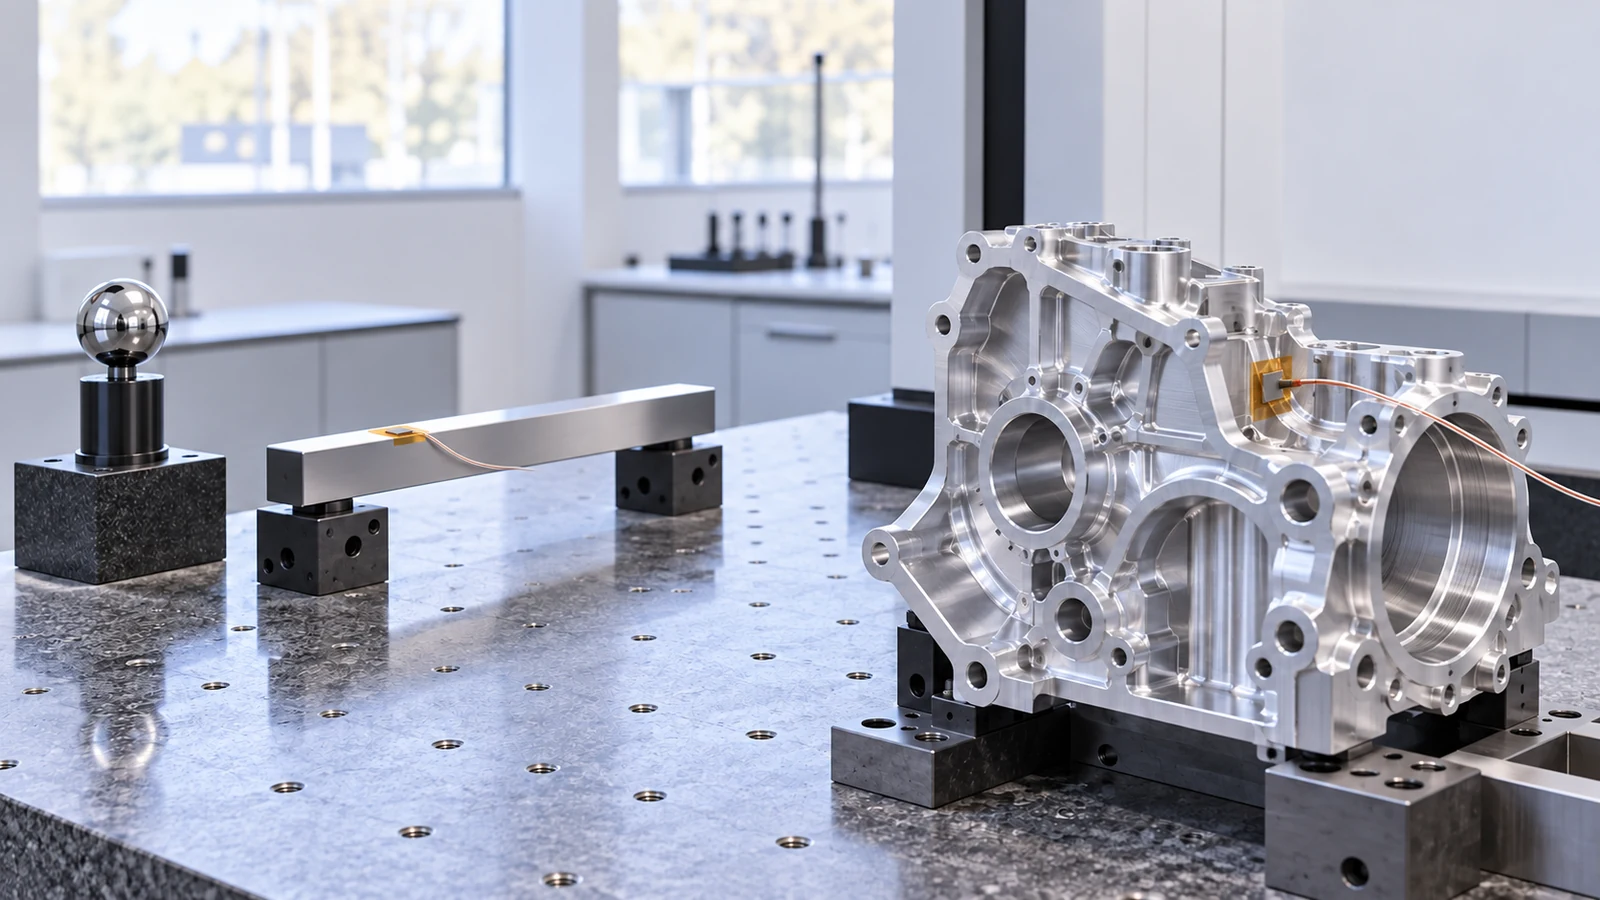
Die Werkstücktemperatur erzeugt einen zweiten Effekt. Ein Metallteil, das kurz nach dem Zerspanen gemessen wird, hat möglicherweise nicht dieselbe Abmessung, die es nach dem Stabilisieren in der Messumgebung haben wird. Befinden sich das CMM, der Komparator oder das Handmessgerät in einem anderen Temperaturzustand, kann sich das Messergebnis erneut verschieben. Diese Effekte können sich überlagern, daher beweist eine “warmes Teil”-Erklärung nicht, dass die Maschine thermisch stabil ist.
| Beobachtetes Muster | Wahrscheinliche Frage | Nützliche Trennungsprüfung |
|---|---|---|
| Erste Teile unterscheiden sich, dann trenden die Abmessungen und stabilisieren sich | Nähert sich die Maschine einem wiederholbaren thermischen Zustand? | Verstrichene Laufzeit und dasselbe Merkmal an aufeinanderfolgenden Teilen aufzeichnen |
| Mehrere Merkmale verschieben sich gemeinsam in eine Richtung | Bewegt sich eine gemeinsame Achse, Vorrichtung oder ein Bezug? | Merkmale vergleichen, die an dieselbe Maschinenachse und Aufspannreferenz gebunden sind |
| Nur ein dünnes oder asymmetrisches Merkmal verändert sich nach dem Schneiden | Ist Spannungsabbau oder lokale Erwärmung des Teils wahrscheinlicher? | Freizustandsgeometrie nach einem gleichbleibenden Stabilisierungsintervall vergleichen |
| Messergebnisse variieren zwischen Bedienern oder Messgeräten | Sind Messtemperatur oder -methode inkonsistent? | Teilzustand, Bezug, Messgerät und Kontaktpunkte standardisieren |
Dies ist eine diagnostische Übersicht, kein Ersatz für Maschinenkalibrierung oder eine Messsystemstudie. Sie hilft, den häufigen Fehler zu vermeiden, einen Maschinenversatz anzuwenden, um ein Teil zu kompensieren, das schlicht noch nicht den vereinbarten Prüfzustand erreicht hat.
Den Wärmepfad durch den Prozess verfolgen
Beginnen Sie mit dem Arbeitszyklus. Eine Spindel, die im Leerlauf war, eine Maschine, die gerade erst gestartet wurde, und eine Maschine, die eine lange Folge von Schnitten mit hoher Last ausgeführt hat, befinden sich möglicherweise nicht im selben thermischen Zustand. Achsbewegung, Spindeldrehzahl, Schnittlast, Kühlmittelfluss und die Verteilung der Bearbeitungen über den Arbeitsraum beeinflussen alle Wärmeerzeugung und Wärmeabfuhr. Ein Test an einem Merkmal nahe der Mitte des Verfahrwegs repräsentiert möglicherweise nicht ein Merkmal, das am Rand des Arbeitsraums bearbeitet wurde.
Prüfen Sie als Nächstes die Vorrichtungs- und Kühlmittelbedingungen. Eine Vorrichtung kann sich ungleichmäßig erwärmen; Kühlmitteltemperatur und -fluss können sich zwischen Schichten ändern; Späne, die sich um eine Vorrichtung ansammeln, können den lokalen Wärmeübergang verändern oder verhindern, dass das Teil gleichmäßig aufliegt. Diese Bedingungen beweisen keinen Maschinenfehler, aber ihre Erfassung kann erklären, warum zwei nominell identische Läufe unterschiedlich ausfallen.
Berücksichtigen Sie auch die Operationsreihenfolge. Schruppen kann das Werkstück anders erwärmen und beanspruchen als ein leichter Schlichtdurchgang. Wenn ein kritisches Merkmal früh geschnitten wird und das Teil danach an anderer Stelle erheblicher Wärme oder Zerspanung ausgesetzt ist, kann eine spätere Messung eine Veränderung zeigen, die nichts mit dem ursprünglichen Werkzeugversatz zu tun hat. Ein stabiler Prozessablauf platziert kritische Bezüge und Schlichtoperationen dort, wo ihr thermischer und mechanischer Kontext verstanden ist.
Ein zeitbasiertes Fehlermuster aufzeichnen
Eine sinnvolle Untersuchung beginnt mit wiederholbaren Beobachtungen statt mit wiederholten Versatzänderungen. Für eine kontrollierte Prüfung halten Sie Programm, Werkzeug, Vorrichtung, Materialcharge, Kühlmittelzustand und Messmethode konstant. Erfassen Sie den Startzustand der Maschine, die verstrichene Zeit, die für die Operation relevante Spindel- oder Achsaktivität und das Messergebnis für ausgewählte Merkmale. Verwenden Sie jedes Mal denselben Bezug und dieselben Messstellen.
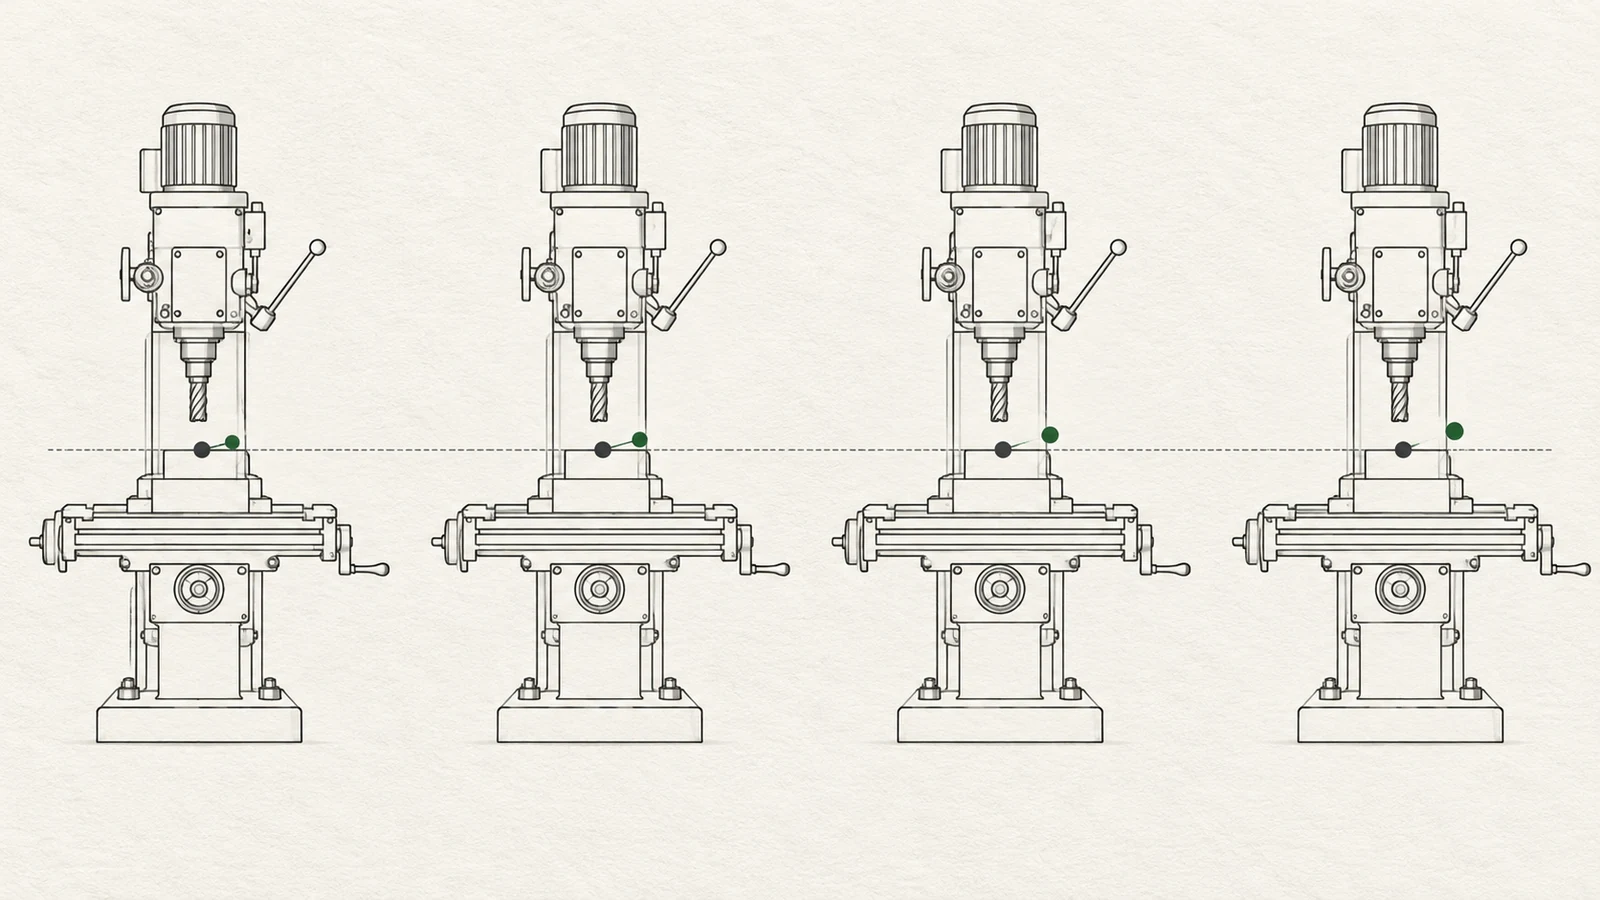
- Definieren Sie, welche Maße driften und wie sie mit Maschinenachsen und Bezügen zusammenhängen.
- Messen Sie ein Erstmusterteil und nachfolgende Teile in geplanten Intervallen, ohne den Prozess zu verändern.
- Messen Sie ein Teil nach Erreichen der vereinbarten Prüfbedingung nach, sofern praktikabel, um den Beitrag der Werkstücktemperatur abzuschätzen.
- Vergleichen Sie den Trend zwischen einem Kaltstart und einem aufgewärmten Lauf; wiederholen Sie nur, wenn Aufbau und Methode kontrolliert bleiben.
- Eskalieren Sie anhaltendes oder nicht reproduzierbares Verhalten zur Maschinendiagnose, statt im Teileprogramm blind zu kompensieren.
Ziel ist es nicht, ein universelles thermisches Kompensationsschema vorzugeben. Ziel ist festzustellen, ob das Muster der Zeit, der Maschinenposition, der Teilegeometrie oder der Prüfbedingung folgt. Bei Teilen, bei denen die Zeichnung eine enge Beziehung zwischen mehreren Merkmalen als wichtig erachtet, klären Sie das Bezugssystem und die Prüfmethode mit dem Lieferanten ab. Der Qualitätsansatz ist der relevante Kontext dafür, wie Abnahmeanforderungen definiert und geprüft werden sollten.
Steuerungen wählen, die zur Quelle passen
Folgt der Fehler dem Aufwärmen der Maschine, können eine kontrollierte Aufwärmroutine oder eine validierte Kompensationsstrategie die Konsistenz verbessern, jedoch erst, nachdem der Betrieb das Muster an der tatsächlichen Maschine und am tatsächlichen Auftrag bestätigt hat. Folgt der Fehler einer bestimmten Achsposition, müssen möglicherweise die Maschinengeometrie oder das Achsverhalten untersucht werden. Ändert sich nach dem Schneiden nur das Werkstück, prüfen Sie stattdessen den Rohteilzustand, die Operationsfolge, die Spannung und die Stabilisierung.
Geben Sie für die Beschaffung die Zeichnungsrevision, kritische Maße, Bezüge, Menge, Materialzustand und Abnahmemethode an. Geben Sie an, ob Erstmusterfreigabe, periodische Prüfungen oder Losaufzeichnungen erforderlich sind. Vermeiden Sie es, “keine thermische Drift” als Abnahmekriterium zu formulieren; benennen Sie stattdessen das Merkmal, die Messbedingung und die zulässige Maßgrenze. Ein klarer Plan ermöglicht es dem Lieferanten, eine geeignete CNC-Bearbeitungsroute zu wählen, ohne eine garantierte universelle Toleranz zu implizieren.
Häufig gestellte Fragen
Wie lange sollte sich eine CNC-Maschine aufwärmen?
Es gibt keine einzelne Dauer, die für jede Maschine und jeden Auftrag gilt. Die erforderliche Routine hängt von Maschinenkonstruktion, Umgebungsbedingungen, Betriebszyklus und der zu kontrollierenden Toleranzbeziehung ab. Verwenden Sie einen validierten Prozess, statt eine willkürliche Zeit als Stabilitätsnachweis zu übernehmen.
Kann thermische Drift durch Ändern des Werkstücknullpunkts behoben werden?
Ein Werkstücknullpunkt kann eine stabile, verstandene Verschiebung kompensieren, aber einen sich ändernden oder merkmalspezifischen Fehler verschlimmern. Stellen Sie zuerst fest, ob die Abweichung der Maschinenzeit, der Achsposition, der Werkstücktemperatur oder den Messbedingungen folgt.
Ist thermische Drift dasselbe wie Werkstückverzug?
Nein. Die thermische Drift der Maschine verändert die Koordinatenbeziehung zwischen Werkzeug und Werkstück. Werkstückverformungen können durch Temperaturgradienten, Einspannung, Eigenspannungen oder Materialabtrag entstehen. Beides kann die Maße beeinflussen, erfordert jedoch unterschiedliche Prüfungen.