
Деталь, обработанная на станке с ЧПУ, которая меняет размер в течение прогона, может реагировать на тепловое расширение станка, заготовки или того и другого. Тепловой дрейф станка — это постепенное изменение относительного положения инструмента и заготовки по мере того, как тепло от шпинделя, осей, процесса резания, СОЖ или условий в помещении изменяет конструкцию станка. Это не то же самое, что измерить горячую деталь и предположить её размер при комнатной температуре. Разделите эти два эффекта, прежде чем менять коррекции или винить партию материала.
Для покупателя практический вопрос — это повторяемость в течение прогона: отличается ли первая деталь от последующих, следует ли ошибка по одной оси или элементу и возвращается ли она после остановки? Тренд во времени указывает на иную проблему управления, чем постоянное смещение или деталь, измеренная при непостоянных температурах.
Отделите перемещение станка от температуры детали
Тепловой дрейф описывает изменяющееся соотношение координат станка. По мере поступления тепла в шпиндель, подшипники, двигатели, шариковые винты, направляющие, станину или приспособление компоненты расширяются с разной скоростью и в разных направлениях. Поэтому центр инструмента может смещаться относительно заготовки, даже если программа и номинальные коррекции не менялись. Величина и направление зависят от конструкции станка, режима работы, окружающей среды и метода измерения; не существует универсального времени прогрева или значения коррекции, подходящего для любого станка.
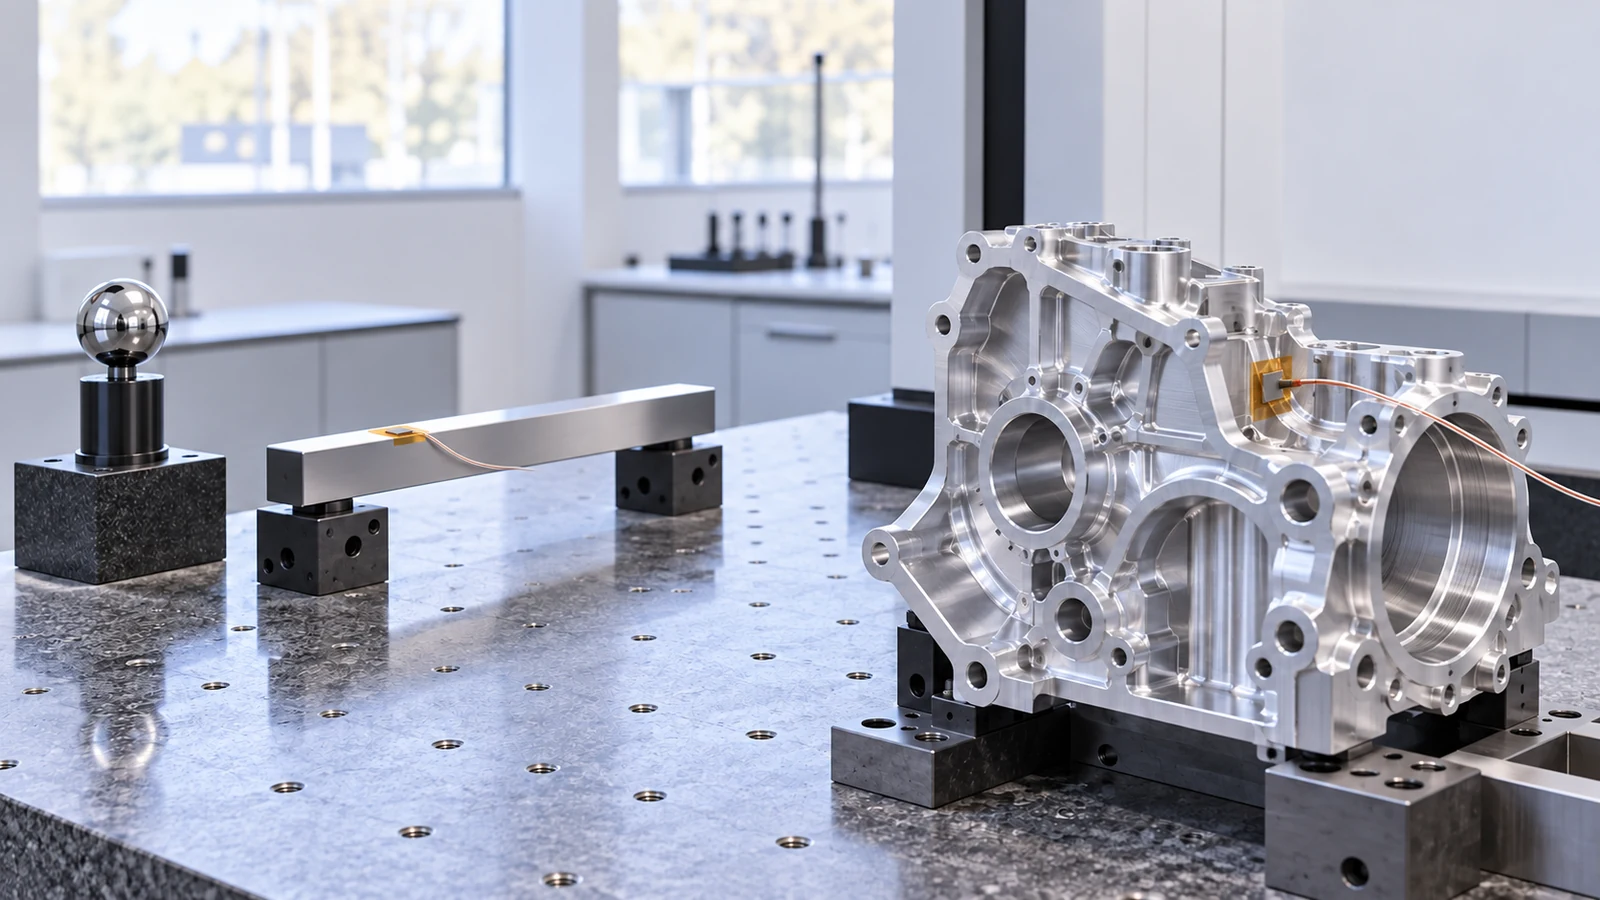
Температура заготовки создаёт второй эффект. Металлическая деталь, измеренная вскоре после резки, может иметь не тот размер, который будет у неё после стабилизации в условиях измерительной среды. Если КИМ, компаратор или ручной инструмент находятся в других температурных условиях, измеренный результат может снова сместиться. Эти эффекты могут накладываться друг на друга, поэтому объяснение “горячая деталь” не доказывает, что станок термически стабилен.
| Наблюдаемая картина | Вероятный вопрос | Полезная проверка разделения |
|---|---|---|
| Первые детали отличаются, затем размеры показывают тренд и стабилизируются | Приближается ли станок к повторяемому тепловому состоянию? | Фиксируйте прошедшее время прогона и один и тот же элемент на последовательных деталях |
| Несколько элементов смещаются вместе в одном направлении | Движется ли общая ось, приспособление или база? | Сравните элементы, привязанные к одной оси станка и базе настройки |
| После обработки изменяется только один тонкий или асимметричный элемент | Что более вероятно: снятие напряжений или локальный нагрев детали? | Сравните геометрию в свободном состоянии после одинакового интервала стабилизации |
| Результаты измерений различаются между операторами или приборами | Непостоянны ли температура или метод измерения? | Стандартизируйте состояние детали, базу, прибор и точки контакта |
Это диагностическая карта, а не замена калибровке станка или исследованию измерительной системы. Она помогает избежать распространённой ошибки — применения смещения станка для компенсации детали, которая просто не достигла согласованных условий контроля.
Проследите путь тепла через процесс
Начните с рабочего цикла. Шпиндель, который простаивал, станок, который только что запущен, и станок, отработавший длинную серию резов с высокой нагрузкой, могут находиться в разном тепловом состоянии. Движение осей, частота вращения шпинделя, нагрузка при резании, поток СОЖ и распределение операций по рабочей зоне влияют на выделение и отвод тепла. Испытание на одном элементе вблизи центра перемещений может не отражать элемент, обработанный на краю рабочей зоны.
Далее проверьте условия закрепления заготовки и подачи СОЖ. Приспособление может нагреваться неравномерно; температура и расход СОЖ могут меняться между сменами; стружка, набившаяся вокруг приспособления, может изменять локальную теплопередачу или мешать стабильной установке детали. Эти условия не доказывают ошибку станка, но их регистрация может объяснить, почему два номинально идентичных прогона ведут себя по-разному.
Учитывайте также порядок операций. Черновая обработка может нагревать и нагружать заготовку иначе, чем лёгкий чистовой проход. Если критический элемент обработан рано, а затем деталь подвергается значительному нагреву или съёму материала в другом месте, последующее измерение может показать изменение, не связанное с исходным смещением инструмента. Стабильный технологический маршрут размещает критические базы и чистовые операции там, где их тепловой и механический контекст понятен.
Зафиксируйте временную картину ошибки
Полезное исследование начинается с воспроизводимых наблюдений, а не с повторяющихся правок смещения. Для контролируемой проверки сохраняйте неизменными программу, инструмент, приспособление, партию материала, состояние СОЖ и метод измерения. Записывайте начальное состояние станка, прошедшее время, активность шпинделя или осей, важную для операции, и измеренный результат для выбранных элементов. Каждый раз используйте одну и ту же базу и одни и те же точки измерения.
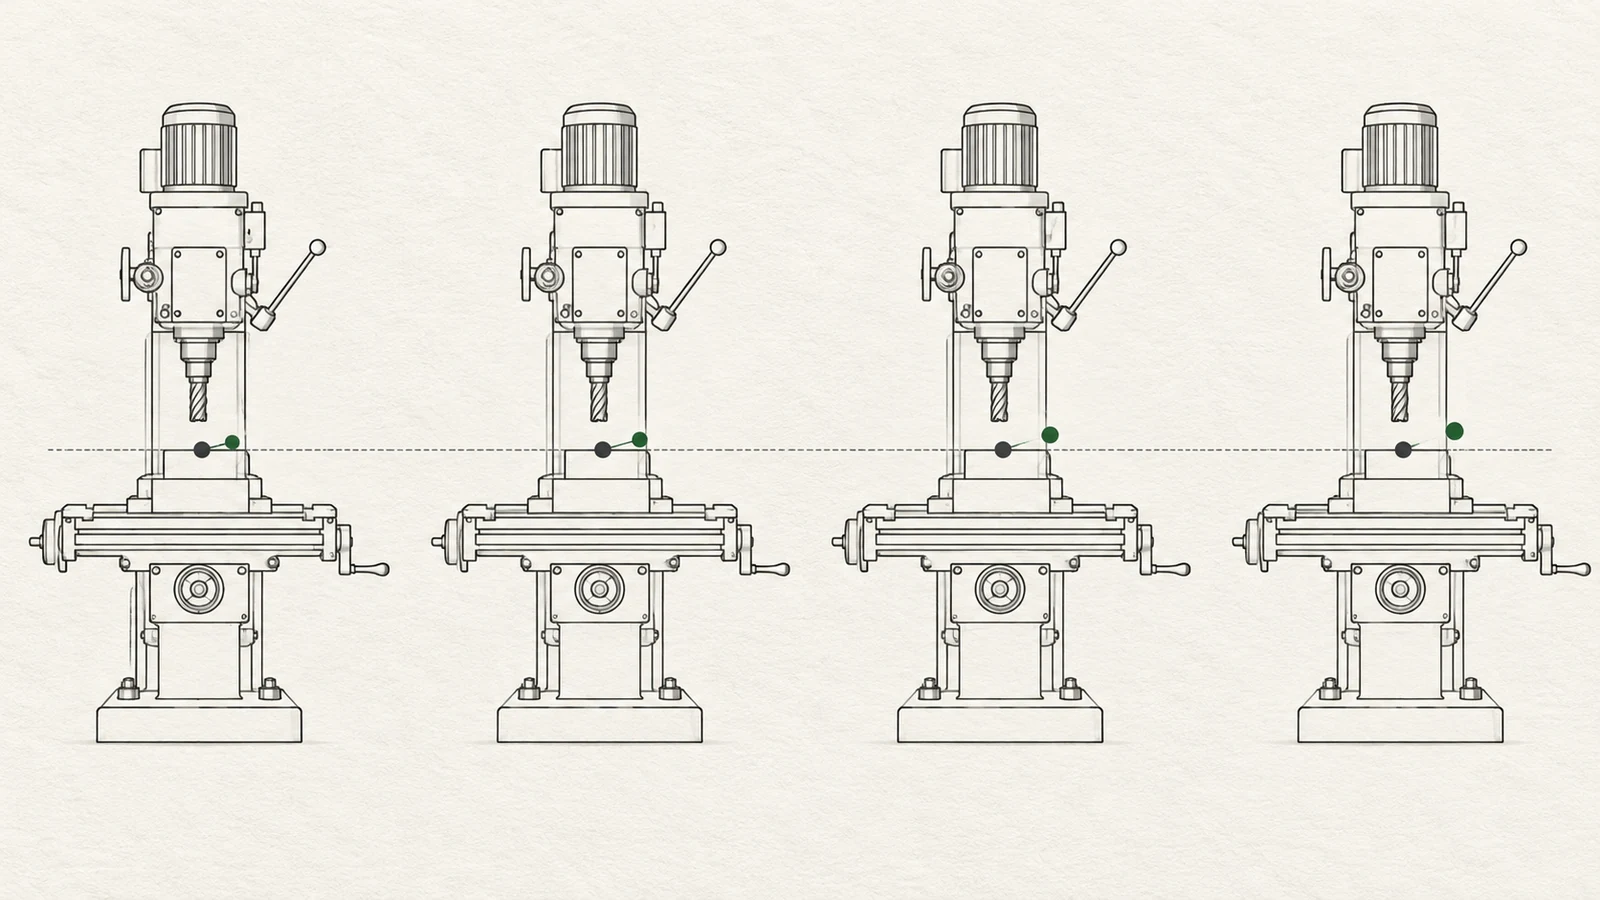
- Определите, какие размеры дрейфуют и как они связаны с осями станка и базами.
- Измерьте первую деталь и последующие детали через запланированные интервалы, не изменяя процесс.
- Где это практически осуществимо, повторно измерьте деталь после того, как она достигнет согласованных условий контроля, чтобы оценить вклад температуры заготовки.
- Сравните тенденцию при холодном запуске и после прогрева; повторяйте только если наладка и метод остаются контролируемыми.
- При устойчивом или невоспроизводимом поведении передайте вопрос на диагностику станка, а не компенсируйте вслепую в управляющей программе детали.
Цель не в том, чтобы предписать универсальную схему термической компенсации. Она состоит в том, чтобы определить, следует ли закономерность за временем, положением станка, геометрией детали или условиями контроля. Для деталей, где чертёж делает важным жёсткую взаимосвязь между несколькими элементами, уточните схему базирования и метод контроля у поставщика. Раздел сайта подходом к качеству является соответствующим контекстом для того, как следует определять и проверять требования к приёмке.
Выберите средства управления, соответствующие источнику
Если погрешность следует за прогревом станка, контролируемая процедура прогрева или валидированная стратегия компенсации может повысить стабильность, но только после того, как цех подтвердит закономерность на фактическом станке и работе. Если погрешность следует за определённым положением оси, может потребоваться исследование геометрии станка или поведения оси. Если после обработки изменяется только заготовка, вместо этого проверьте состояние заготовки, последовательность операций, закрепление и стабилизацию.
Для закупки предоставьте ревизию чертежа, критические размеры, базы, количество, состояние материала и метод приёмки. Укажите, требуются ли одобрение первой детали, периодические проверки или записи по партиям. Избегайте формулировки “без термического дрейфа” в качестве критерия приёмки; вместо этого определите элемент, условия измерения и допустимую размерную границу. Чёткий план позволяет поставщику выбрать подходящий маршрут обработки на станке с ЧПУ без подразумевания гарантированного универсального допуска.
Часто задаваемые вопросы
Сколько времени должен прогреваться станок с ЧПУ?
Не существует единой длительности, применимой к каждому станку и работе. Необходимая процедура зависит от конструкции станка, условий окружающей среды, рабочего цикла и контролируемого соотношения допусков. Используйте валидированный процесс, а не принимайте произвольное время как доказательство стабильности.
Можно ли устранить термический дрейф изменением смещения начала координат?
Смещение начала координат может компенсировать стабильный, понятный сдвиг, но может ухудшить изменяющуюся или зависящую от элемента погрешность. Сначала определите, следует ли вариация за временем работы станка, положением оси, температурой заготовки или условиями измерения.
Термический дрейф — это то же самое, что коробление заготовки?
Нет. Термический дрейф станка изменяет координатное соотношение между инструментом и заготовкой. Коробление заготовки может возникать из-за температурных градиентов, закрепления, остаточных напряжений или съёма материала. Оба явления могут влиять на размеры, но требуют разных проверок.