
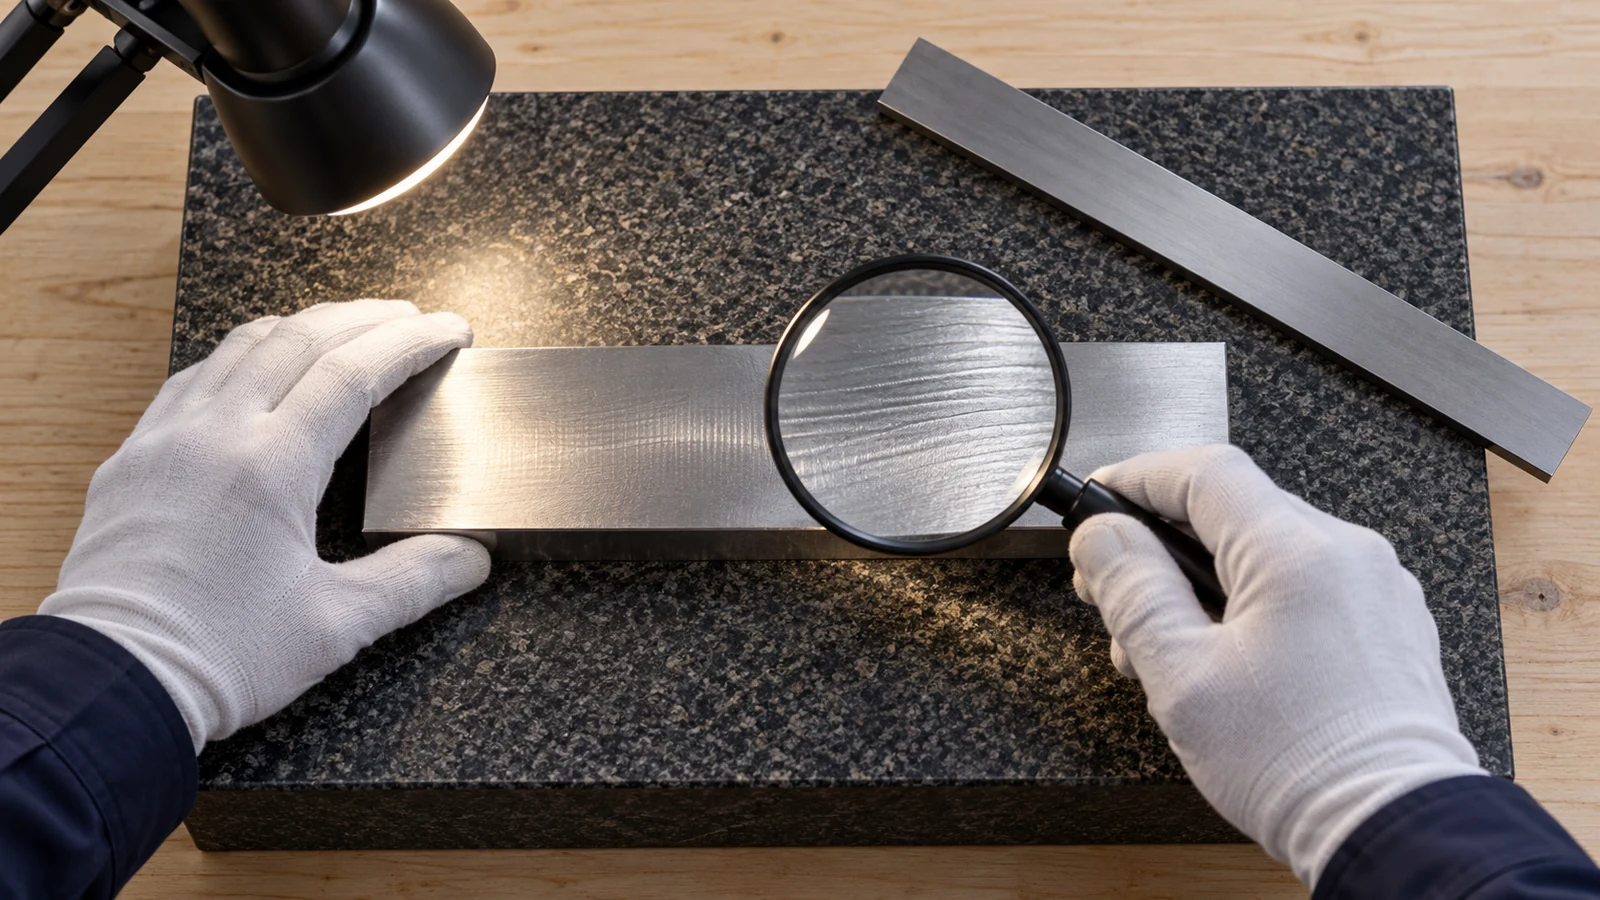
平面研削におけるビビリは通常、繰り返しパターン、うねり、または周期的な仕上げ面の変動として現れますが、その痕跡だけでは発生源を特定できません。振動は砥石、主軸、ワーク保持、機械構造、あるいは周囲環境から入り込む可能性があり、研削プロセス自体が小さな外乱を増幅することもあります。診断するには、パターンをマッピングし、砥石やワークの回転に伴って繰り返すかどうかを確認し、ドレッシング、段取り、操作手順に対する直近の管理された変更を確認します。.
本記事は、平坦なワークと砥石が規定の接触領域で相互作用する平面研削に焦点を当てています。これはセンタレス研削のトラブルシューティングとは異なります。支持形状、ワーク保持、および想定される信号経路は互換性がありません。.
砥石に触れる前に痕跡をマッピングする
研削面の写真と簡単な記録から始めます。テーブル移動と砥石回転に対する目視可能な痕跡の方向、パターンが均一か局所的か、エッジ、スロット、または薄肉部の近くで変化するかどうかに注目します。その観察を、以前の合格部品および図面の表面・平面度要件と比較します。.
| パターンまたはタイミング | 最初に検査する領域 | そのチェックが切り分けるのに役立つもの |
|---|---|---|
| 面の大部分にわたる規則的な縞 | 砥石のバランス、取付け、主軸の状態、テーブルまたは周囲の振動 | 周期的な機械または砥石の励振 |
| ドレッシング後に痕跡が強くなる | ドレッサの状態、ドレッシングの設定、砥石面およびその後の噛み合い | ドレッシングに関連する表面または振動の変化 |
| 薄いエッジまたは支持されていない領域に集中する欠陥 | 磁気的または機械的な保持、支持、局所的な剛性 | 工作物の動きまたは歪み |
| 加工中に仕上げ面が徐々に変化する | 砥石の目詰まり、摩耗、クーラント供給、材料のばらつき | 単一の過渡現象ではなくプロセスのドリフト |
| 近隣の設備が稼働し始めた後に現れるパターン | 床、基礎、隣接する機械、囲いまたはクーラントシステム | セットアップに侵入する外部振動 |
測定方法なしに、目視の間隔から特定の周波数や機械の故障を推測しないこと。表面パターンは、砥石速度、テーブル運動、工作物の動き、ドレッシング痕、および画像の縮尺によって影響を受ける可能性がある。振動分析器や加速度計を使用する場合は、その取り付け位置と動作条件を記録すること。.
砥石、機械、ワーク保持を確認する
まず砥石と取り付けを検査する。砥石が材料と作業に適しており、正しく取り付けられ、良好な状態にあり、安定した手順でドレッシングされていることを確認する。目詰まり、目つぶれ、不均一な摩耗、損傷、または偏心は、接触と力を変化させる可能性がある。砥石メーカーの安全要件と現場の手順に従うこと。見た目が良くなるという理由だけでドレッシング調整が安全であると決して仮定してはならない。.
次に機械の経路を確認する。ガード、治具、ワーク保持、およびテーブル移動が確実であることを検証する。緩んだインターフェース、マグネットチャックや工作物上の汚染、およびがたつきや切粉をまたいで浮いている部品がないか調べる。薄い工作物の下の小さな切粉が、その支持状態を変える可能性がある。ワークが柔軟な場合、クランプや磁力が自由状態の形状を変えることもある。保持中は平らに見える表面が、解放後に動くことがある。.
その後、クーラントと切粉の制御を確認する。供給は接触領域に一貫して届くべきであり、クーラントの状態はプロセスに適しているべきである。乱れた流れ、詰まったフィルター、または砥石の目詰まりは、加工中の研削挙動を変化させる可能性がある。これらの確認は表面パターンとともに記録し、修正を観察された原因に結び付けられるようにするべきである。.
ドレッシングを管理されたテストとして使用する
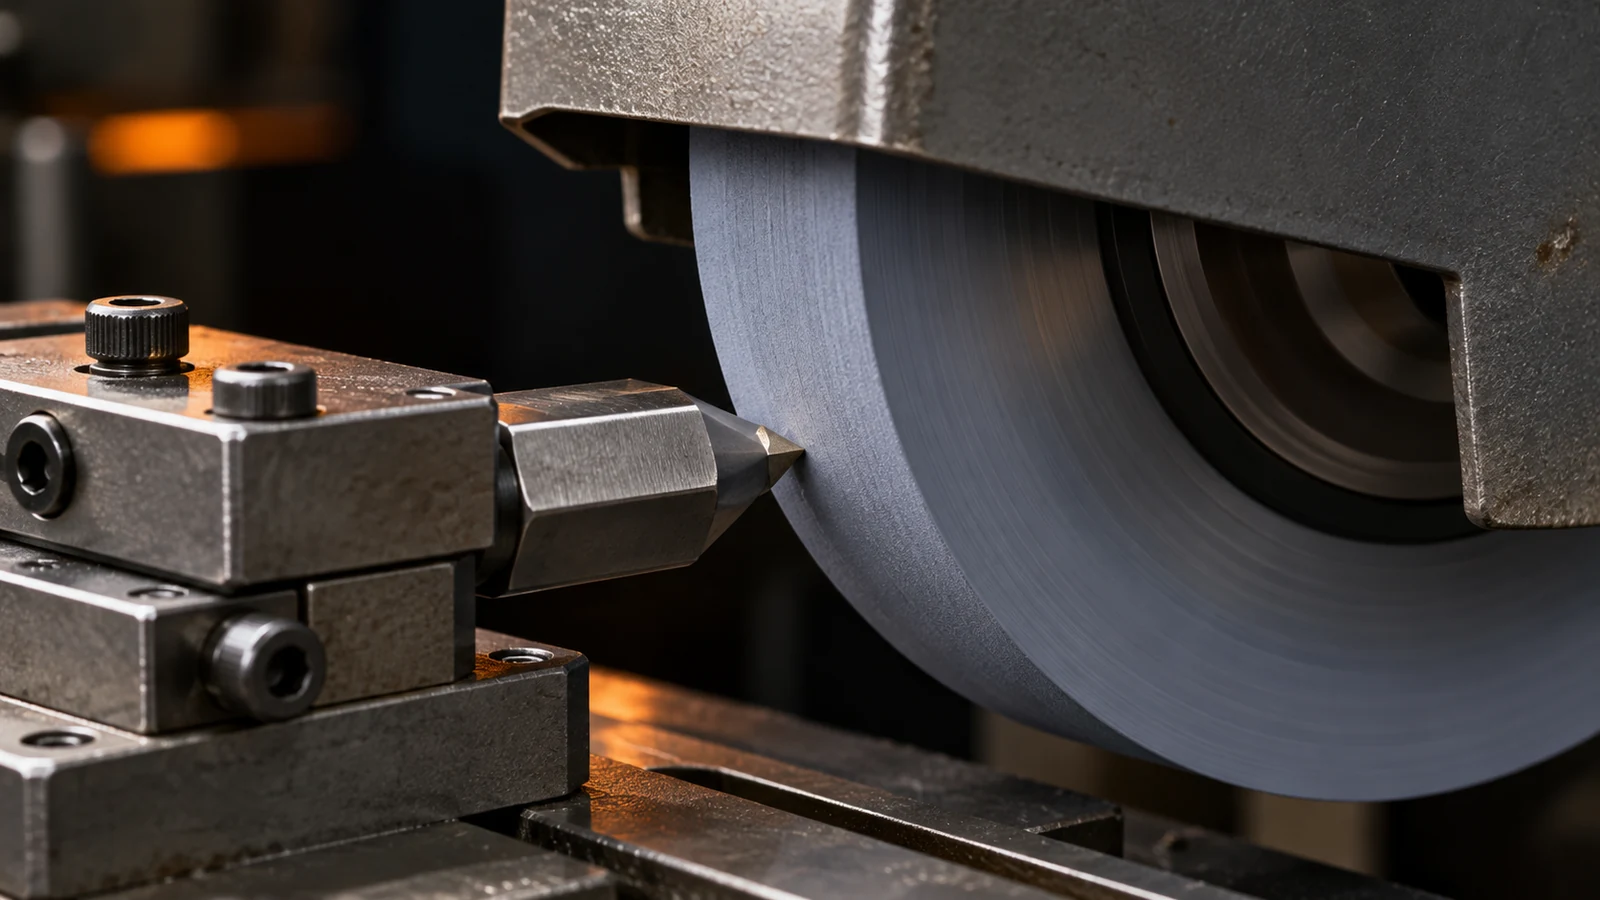
ドレッシングは砥石面を回復または整備するが、無作為な調整ダイヤルとして使うべきではない。ドレッサの種類と状態、セットアップ、トラバース方向、およびドレッシングと研削の間の順序を記録すること。ドレッシング作業直後にビビリ模様が変化するなら、それは有用な証拠である。変化しない場合、繰り返しのドレッシングは、取付け、ワーク保持、または環境上の問題に対処することなく、砥石とワークの取り代を消費するだけかもしれない。.
- 比較の間は、ワーク、砥石、クーラント、および研削経路を一定に保つこと。.
- ドレッシング手順を変更する前に、研削面と関連する寸法結果を記録すること。.
- 承認されたプロセス内でドレッシング変数を1つだけ変更し、その後で同じ領域を検査すること。.
- 模様が残るかすぐに再発する場合は、砥石の状態とワークの支持を確認すること。.
- 持続的な振動は、文書化されていない設定で補償するのではなく、機械またはプロセスの診断のためにエスカレーションすること。.
平面研削は仕上げ工程であり、あらゆる形状や材料が同じように応答することを保証するものではない。関連するプロセスの文脈については、サイトの 平面研削能力 および 精密研削の概要. を参照のこと。正しいアプローチは、ワーク、素材の状態、砥石仕様、機械、および検査計画に依存する。.
仕上げ面を部品の要件に結び付ける
目に見える波紋すべてが同じ機能的重要性を持つわけではない。研削基準面、摺動面、シール面、または軸受界面は、規定の表面性状、平面度、平行度、または他のフィーチャとの関係を必要とする場合がある。非機能領域は同じレベルの管理を必要としないかもしれない。要件は図面または購買仕様書に明記し、それを検証する方法が特性に適合していることを確認すること。.
サプライヤレビューのために、図面改訂、材料と硬度の状態、取り代、研削面、データム方式、仕上げ要件、および数量を共有すること。プロセスの問題に関する質問であれば、模様の位置、最初に発生した時期、および最近の砥石またはセットアップの変更を含めること。その情報により、万能な砥石グレード、ドレッシング値、またはテーブル速度を約束することなく、原因を追跡できる。.
よくある質問
ドレッシングは常に平面研削のビビリを除去するか?
いいえ。ドレッシングは、砥石の状態またはドレッシングプロセスが関与している場合には役立つことがある。しかし、緩いセットアップ、ワークの動き、スピンドルの問題、または近隣の設備から伝達される振動を修正することはない。.
ビビリ痕は研削焼けと混同されることがあるか?
はい、外観上の欠陥は重複する可能性がありますが、ビビりは振動に関連するパターンであり、焼けは熱的損傷を伴います。適切な評価には表面検査が必要であり、重要部品の場合は材料の健全性を評価する適切な方法も必要です。.
サプライヤーは普遍的なビビり限界を設定すべきですか?
いいえ。合否判定は図面の機能要件、表面仕様、および検査方法に紐づけるべきです。曖昧な外観上の限界は、サプライヤーとバイヤーの間で異なる解釈を招く可能性があります。.