
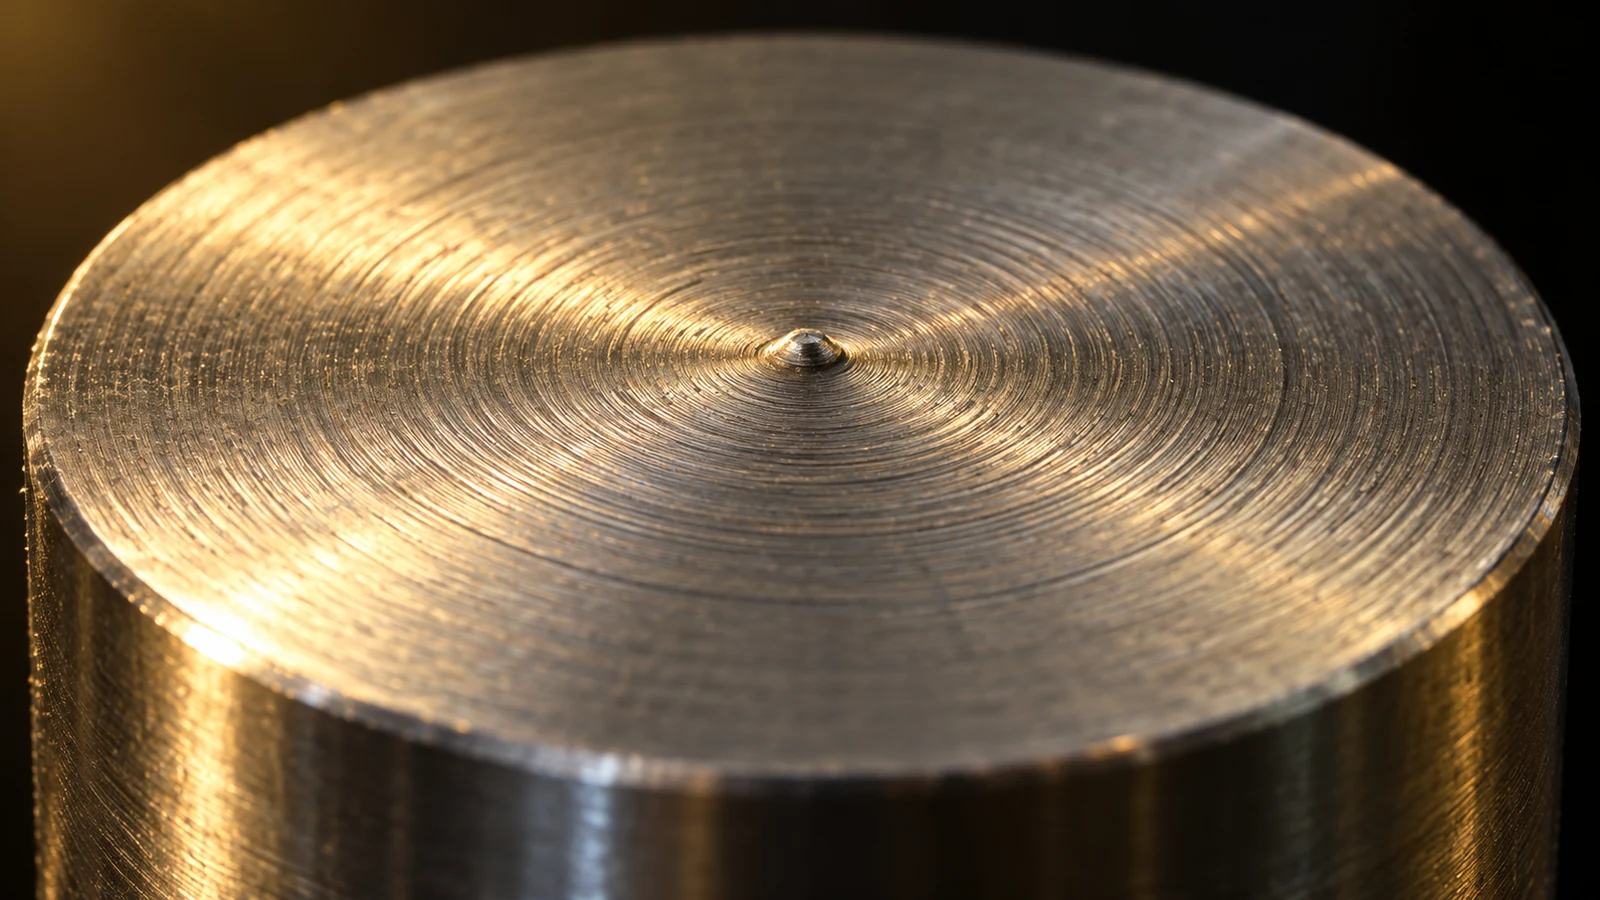
正面切削で中心部に小さな突起が残る場合、工具高さの問題を示唆することがありますが、それだけで問題があると証明できるわけではありません。ノーズR補正、工具の向き、インサートの状態、ワークの動き、プログラムされた終点などが同様の症状を引き起こす可能性があります。信頼できるCNC旋削のセットアップ確認では、オフセットを変更したりホルダーにシムを挿入したりする前に、これらの変数を切り分けます。.
切れ刃において中心高さが変えるもの
旋盤では、切れ刃は回転するワークとスピンドル中心線に対して意図した関係で接触する必要があります。高さの誤差は、接触点における実効的な切削形状とクリアランスを変化させます。この影響は、正面切削面の中心付近で特に顕著になります。そこでは切れ刃が軸に近づき、幾何形状が大径部とは異なるためです。.
影響の方向と程度は、インサート形状、すくい角と逃げ角、ホルダーの向き、工具の種類、材料、および加工内容によって異なります。外径旋削工具、突切り刃、ボーリングバー、正面溝入れ工具は、必ずしも同じ基準や補正方法を用いるわけではありません。機械メーカーおよびツーリングサプライヤーの指示は、一般的な「工具を上げるか下げる」というルールよりも優先されます。.
切削加工がより広い部品工程の中でどのように位置づけられるかの背景については、サイトの CNC旋削加工能力. 本記事は、一般的な旋削パラメータではなく、中心高さのセットアップ診断に焦点を絞っています。.
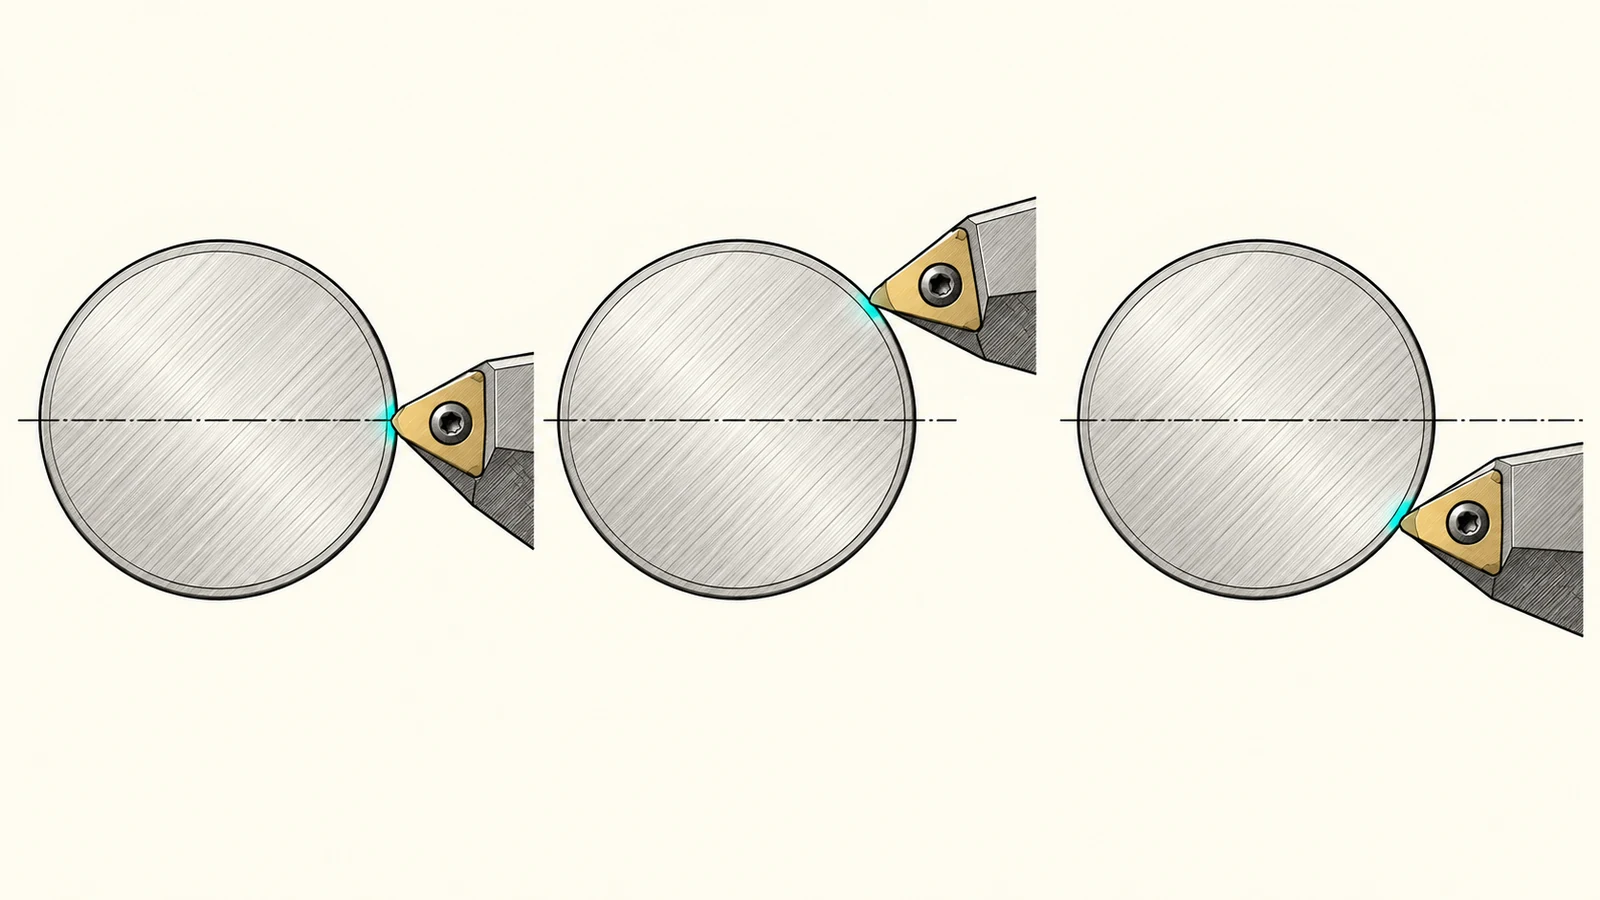
誤差を確認できる症状と確認できない症状
正面中心部の突起や未切削部は有用な手がかりであり、特に工具が軸を横切って切削することが期待される場合に有効です。しかし、プログラムされたX終点が手前で止まっている、ノーズR補正が誤っている、インサート刃先が欠けている、またはセットアップがたわんでいる場合にも、同じ目に見える結果が生じることがあります。単一の症状だけでは、恒久的な幾何オフセットの変更を正当化するには不十分です。.
その他の手がかりとしては、工具が軸に近づくにつれて仕上げ面が変化する、ホルダー交換後にセットアップの挙動が変わる、切れ刃が安定した切りくずを形成するのではなく擦っているように見える、などがあります。これらの兆候にも文脈が必要です。振動、送りと速度、構成刃先、切りくず制御、または摩耗したインサートが、高さ誤差のように見えることがあります。機械を調整する前に、同条件の切削を比較し、実際の刃先と工具アセンブリを検査してください。.
| 観察 | 中心高さとの関連が考えられるもの | 補正前のその他の確認事項 |
|---|---|---|
| フェース中心に小さな突起が残る | 工具が意図したとおりに主軸軸線と交差していない可能性がある | X端点、ノーズ半径補正、工具姿勢、インサート状態 |
| 中心付近で仕上げが変化する | 軸線付近で切削形状が変化している可能性がある | 送り、速度挙動、切りくず生成、材料状態 |
| 1つの工具ステーションのみ異なる結果になる | ホルダまたはインサートの着座状態が異なる可能性がある | 取付面の清掃、正しいホルダ、割り出し後の刃先高さ |
| 複数の工具で同様のオフセットが発生する | 共通の基準またはタレットのアライメントが関与している可能性がある | 機械固有のセットアップ手順と認定された校正確認 |
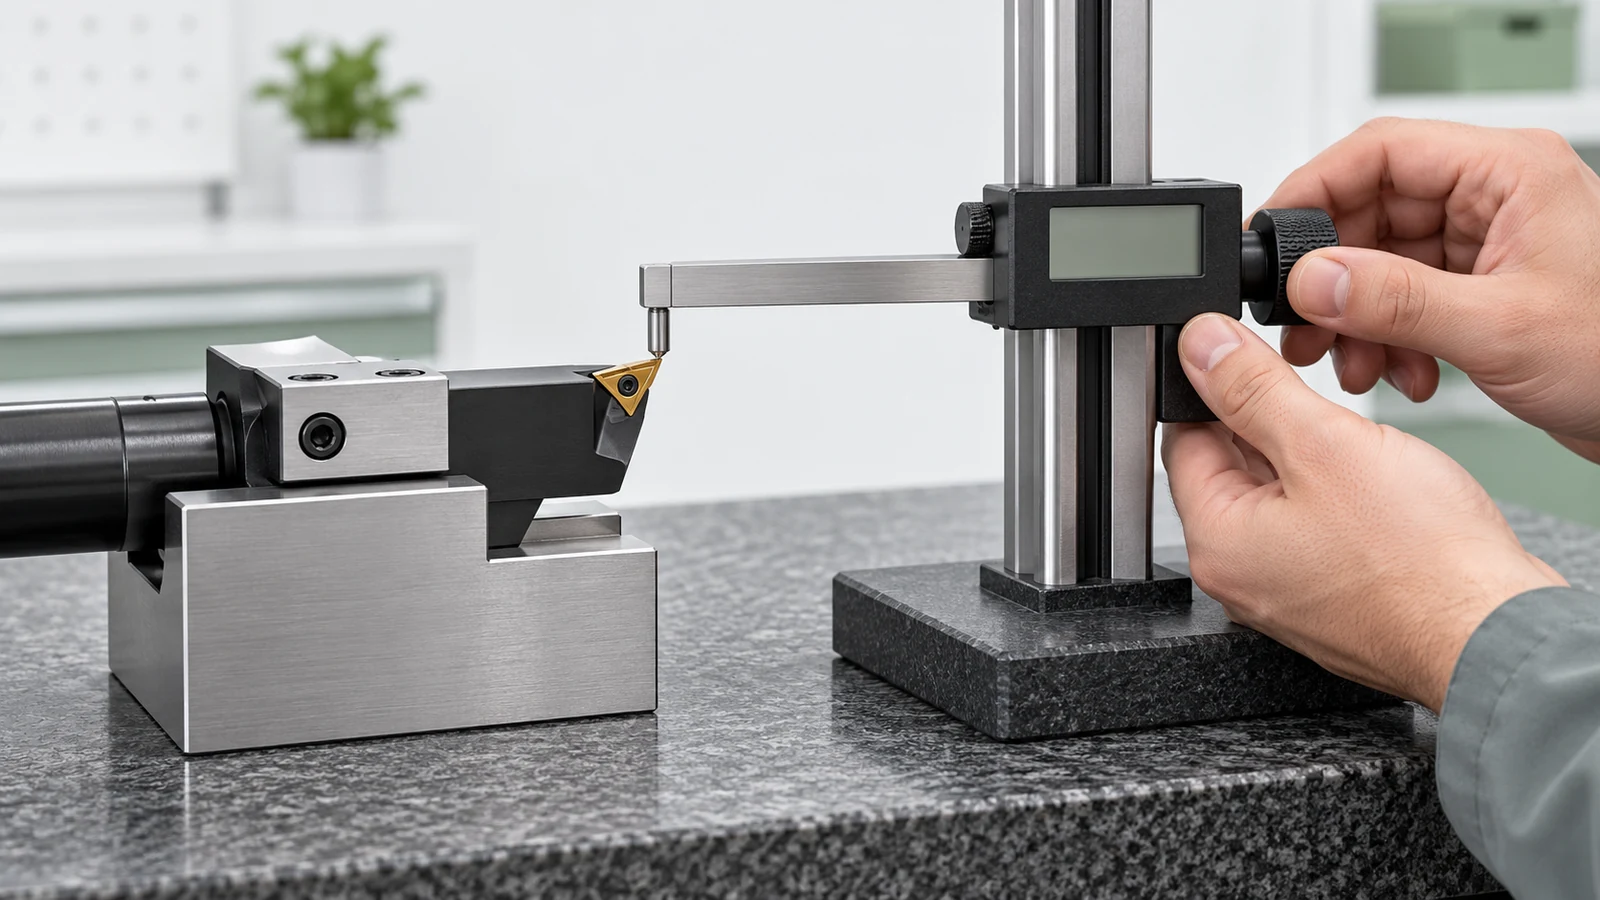
規律ある中心高さのセットアップ確認
部品を停止し、セットアップに対して機械を安全な状態にしてから開始してください。ホルダがそのステーションと作業に適合していること、その着座面が清潔であること、インサートが指定どおりに完全に位置決めされクランプされていることを確認してください。切りくず、バリ、損傷したポケット、または不適合なホルダは、保存されたオフセットが変化していなくても切れ刃位置を変える可能性があります。.
次に、機械の承認された方法を用いて工具基準を検証してください。既知の中心線基準、認定されたツールセッティングシステム、または管理されたテストカットを使用する現場もあります。フェーシングテストは、特定の工具が軸線に到達するかどうかを明らかにできますが、正しい工具姿勢、インサートノーズ形状、補正状態、およびプログラムされた端点をもって解釈する必要があります。目視による中心マークを完全な校正手順として扱わないでください。.
安全にそのテストを行えない工具については、ホルダとステーションに関する工具メーカーまたは機械メーカーの手順に従ってください。工具の種類、ステーション、取付方向、基準方法、および測定された補正値を記録します。再現可能で文書化された方法は、別の旋盤からシムの厚さをそのまま流用するよりも有用です。.
旋削工具、溝入れ工具、ボーリング工具が異なる理由
外径旋削工具では単純なテストカットが可能な場合がありますが、溝入れ工具や突切り工具は刃先形状が異なり、側面の逃げやブレードの位置合わせに敏感な場合があります。ある工具を改善する高さ補正が、別の工具の切削条件を悪化させることがあります。すべての刃先を同じように補正すべきだと決めつけず、インサートの意図された向きとホルダの取付形状を確認してください。.
中ぐり工具にはさらに別の制約があります。ボーリングバー、インサート、および穴へのアクセスが相互に影響します。高さの変更は穴内部の逃げに影響する可能性があり、外径工具と同じ機構では調整できない場合があります。駆動工具や特殊ステーションについては、機械固有のセットアップ手順を使用してください。旋削工具の方法がそのまま適用できると推測しないでください。.
オフセットを推測せずにセットアップを修正する
証拠により局所的な工具高さ誤差が確認された場合は、その機械とホルダに対して承認された補正機構のみを使用してください。たとえば、許可されたシム、調整可能なホルダ、または文書化された形状オフセットなどです。管理された変更を行い、同じ検証カットを再実行し、該当する特徴を確認します。結果の原因を特定できるよう、一度に1つの変数のみを変更してください。.
複数のステーションが一貫して高いまたは低い場合、問題は各工具に個別ではなく、タレット、ツールブロック、または基準設定に共通している可能性があります。すべてのステーションを盲目的に補正しないでください。機械レベルの位置合わせや校正に関する懸念は、メーカーの手順に従って有資格者が評価する必要があります。検証されていない症状に基づいて安全限界を回避したり、機械パラメータを変更したりしないでください。.
中心高さの管理を再現可能に保つ
繰り返し注文では、ホルダの種類、インサートの呼び、ステーション、工具の向き、設定方法、および承認された補正を記録してください。衝突、ホルダ交換、インサートポケットの損傷、タレットの整備、または工具組立の変更後には再確認してください。簡潔なセットアップ記録は、繰り返し発生する不具合が実行ごとに異なる方法で「修正」されるのを防ぐことができます。.
検査では、面の見た目だけでなく、重要な特徴を確認する必要があります。図面が面、直径、または別のデータムとの関係を管理している場合は、指定された測定方法と合否限界を使用してください。中心高さは工程のセットアップ変数であり、図面に基づく検査の代わりにはなりません。.
よくある質問
中心の突起は常に旋削工具が中心からずれていることを意味しますか?
いいえ。中心高さの誤差に起因する場合もありますが、X軸の移動、ノーズ半径補正、工具の向き、刃先の摩耗、およびワークの挙動によっても同様の痕跡が生じることがあります。.
Xオフセットを変更して中心高さを修正できますか?
制御装置の形状モデルと工具設定を確認せずに、高さの問題を隠すためにXオフセットを使用しないでください。まずどの変数が誤っているかを特定し、その後で機械固有の補正方法に従ってください。.
CNC旋盤のすべての工具は正確に同じ高さである必要がありますか?
各刃先は、特定のホルダと作業に対して意図された基準を満たす必要があります。工具の種類や取付配置が異なれば、異なる検証手順が必要になる場合があります。.
中心高さはどのくらいの頻度で確認すべきですか?
工場のセットアップおよび保守計画に従い、ホルダ交換、インサートポケットの損傷、衝突、機械の整備など、着座や位置合わせに影響し得る事象の後には再確認してください。.