
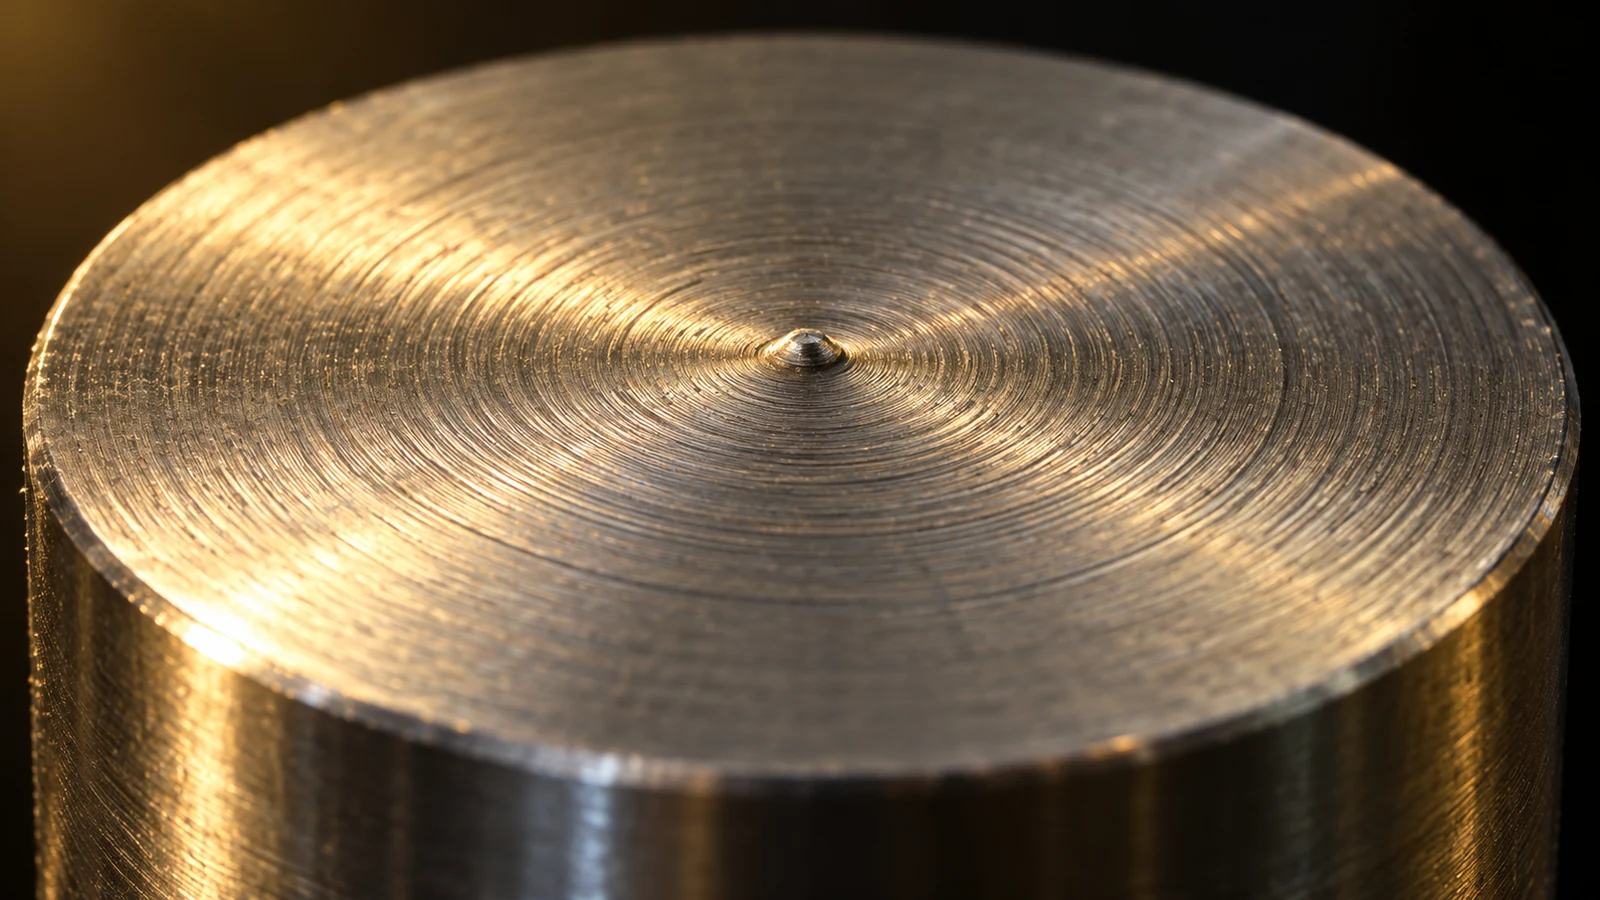
Un corte de refrentado que deja un pequeño saliente central puede indicar un problema de altura de la herramienta, pero no lo demuestra por sí solo. La compensación del radio de punta, la orientación de la herramienta, el estado de la plaquita, el movimiento de la pieza y el punto final programado pueden generar síntomas similares. Una comprobación fiable de la configuración del torneado CNC aísla esas variables antes de que alguien cambie un offset o coloque calzos en un portaherramientas.
Qué cambia la altura del centro en el filo de corte
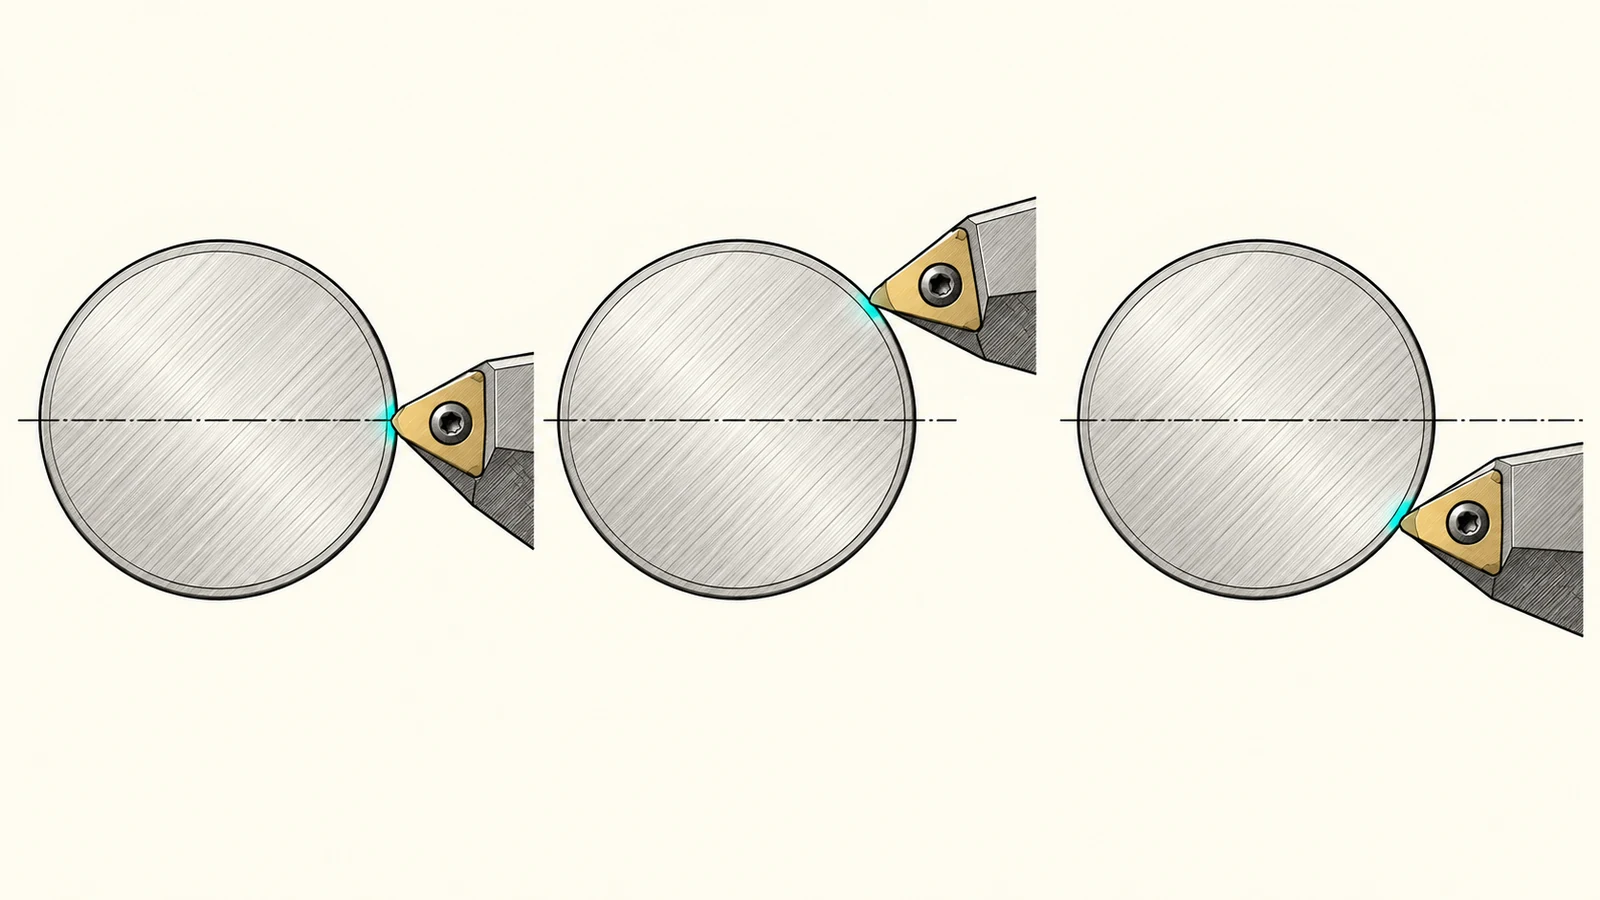
En un torno, el filo de corte debe encontrarse con la pieza en rotación en la relación prevista respecto a la línea central del husillo. Un error de altura modifica la geometría de corte efectiva y la holgura en el punto de contacto. El efecto se hace especialmente visible cerca del centro de una superficie refrentada, donde el filo se aproxima al eje y la geometría ya no es la misma que en un diámetro mayor.
La dirección y la gravedad del efecto dependen de la forma de la plaquita, el ángulo de desprendimiento y la holgura, la orientación del portaherramientas, el tipo de herramienta, el material y la operación. Una herramienta de torneado exterior, una cuchilla de tronzado, una barra de mandrinar y una herramienta de ranurado frontal no necesariamente utilizan la misma referencia ni el mismo método de corrección. Las instrucciones del fabricante de la máquina y del proveedor de herramientas tienen prioridad sobre una regla genérica de “subir o bajar la herramienta”.
Para contextualizar cómo encaja la operación de corte en una ruta de pieza más amplia, consulte el Capacidad de torneado CNC. Este artículo se centra concretamente en el diagnóstico de la configuración de la altura del centro, y no en los parámetros generales de torneado.
Síntomas que pueden—y no pueden—confirmar un error
Un saliente central o una zona sin cortar en el centro de la cara es una pista útil, especialmente cuando se espera que la herramienta corte a través del eje. Pero el mismo resultado visible puede producirse si el punto final X programado se queda corto, si la compensación del radio de punta es incorrecta, si el filo de la plaquita está astillado o si la configuración flexiona. Un único síntoma no basta para justificar un cambio permanente en el offset de geometría.
Otras pistas incluyen un acabado que cambia a medida que la herramienta se acerca al eje, una configuración que se comporta de forma distinta tras cambiar el portaherramientas, o un filo que parece rozar en lugar de formar una viruta estable. Estas señales también necesitan contexto. La vibración, el avance y la velocidad, el filo de aportación, el control de viruta o una plaquita desgastada pueden parecer un error de altura. Compare cortes equivalentes e inspeccione el filo real y el conjunto de la herramienta antes de ajustar la máquina.
| Observación | Posible relación con la altura del centro | Otras comprobaciones antes de la corrección |
|---|---|---|
| Permanece un pequeño saliente en el centro de la cara | La herramienta puede no intersecar el eje del husillo según lo previsto | Punto final X, compensación del radio de punta, orientación de la herramienta, estado del inserto |
| Cambios de acabado cerca del centro | La geometría de corte puede estar cambiando cerca del eje | Avance, comportamiento de la velocidad, formación de viruta, condición del material |
| Solo una estación de herramienta da un resultado diferente | El asiento del portaherramientas o del inserto puede diferir | Limpie las caras de montaje, use el portaherramientas correcto, verifique la altura del filo tras el indexado |
| Varias herramientas muestran un desplazamiento similar | Puede estar implicada una referencia común o la alineación del revólver | Procedimiento de configuración específico de la máquina y comprobaciones de calibración cualificadas |
Una comprobación rigurosa de la altura del centro en la configuración
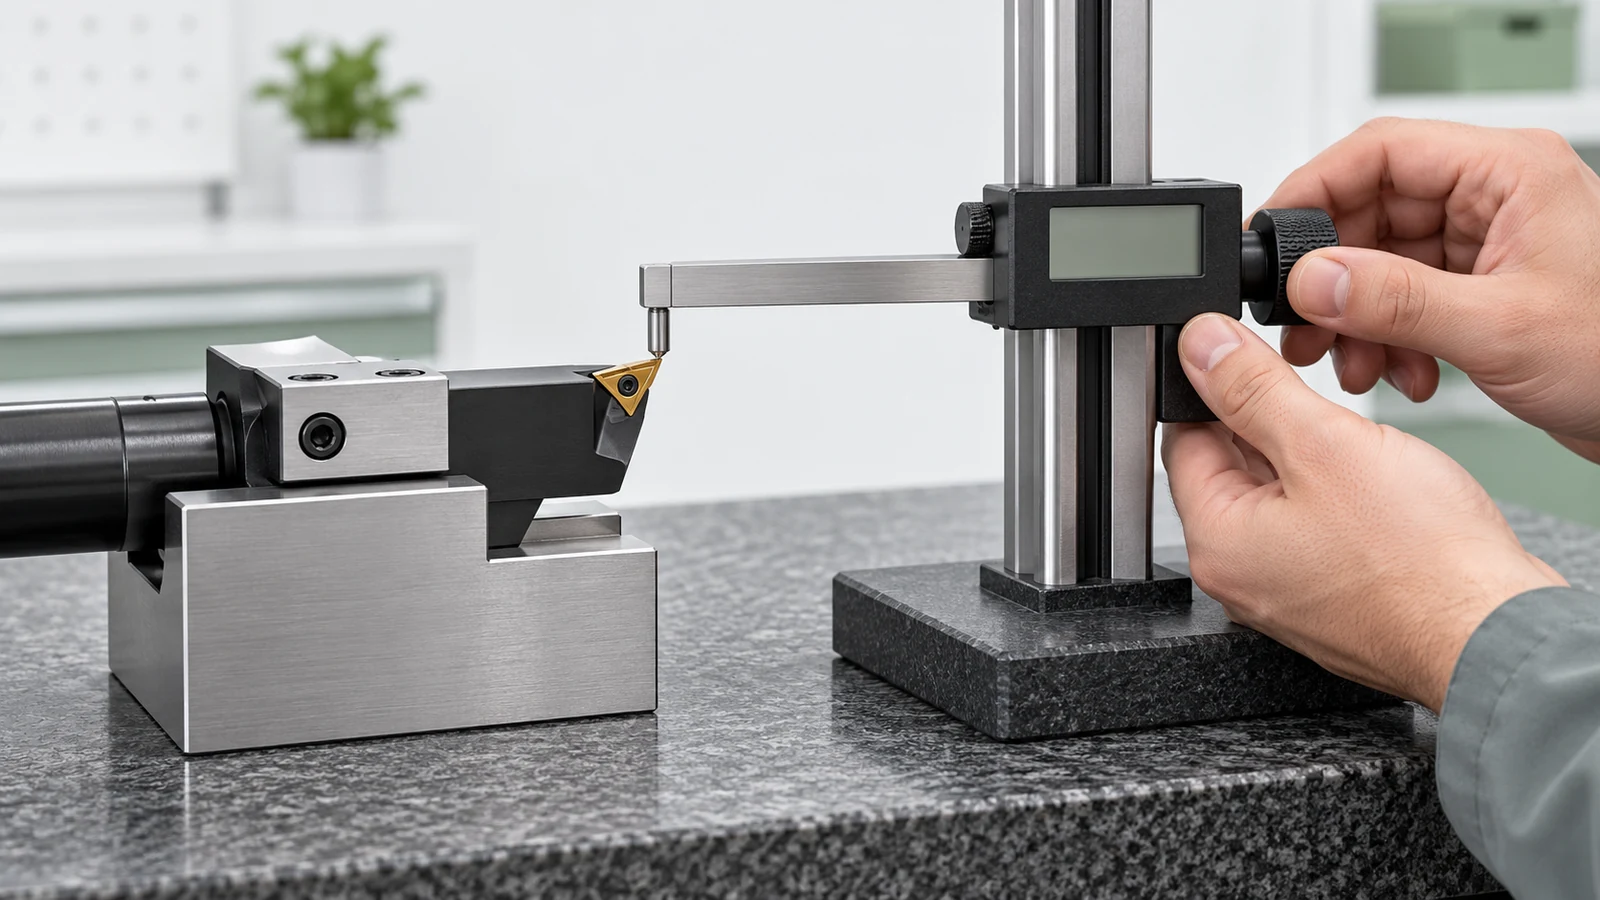
Comience con la pieza detenida y la máquina en condiciones seguras para la configuración. Confirme que el portaherramientas es el previsto para la estación y la operación, que sus caras de asiento están limpias y que el inserto está completamente asentado y sujeto según lo especificado. Las virutas, rebabas, una cavidad dañada o un portaherramientas no adecuado pueden cambiar la posición del filo incluso cuando el offset almacenado no ha cambiado.
A continuación, verifique la referencia de la herramienta utilizando el método aprobado de la máquina. Algunos talleres utilizan una referencia de línea central conocida, un sistema de ajuste de herramientas cualificado o un corte de prueba controlado. Una prueba de refrentado puede revelar si una herramienta concreta alcanza el eje, pero debe interpretarse con la orientación correcta de la herramienta, la geometría de la punta del inserto, el estado de compensación y el punto final programado. No trate una marca visual del centro como un procedimiento de calibración completo.
Para las herramientas que no puedan realizar esa prueba de forma segura, siga el procedimiento del fabricante de la herramienta o de la máquina para el portaherramientas y la estación. Registre el tipo de herramienta, la estación, la orientación de montaje, el método de referencia y la corrección medida. Un método documentado y repetible es más útil que copiar el espesor de una lámina de otra máquina de torno.
Por qué difieren las herramientas de torneado, ranurado y mandrinado
Las herramientas de torneado exterior pueden permitir un corte de prueba sencillo, pero las herramientas de ranurado y tronzado tienen geometrías de filo diferentes y pueden ser sensibles al juego lateral y a la alineación de la cuchilla. Una corrección de altura que mejora una herramienta puede empeorar las condiciones de corte de otra. Compruebe la orientación prevista de la plaquita y la geometría de montaje del portaherramientas en lugar de suponer que todos los filos deben corregirse de la misma manera.
Las herramientas de mandrinar añaden otra restricción: el barra, la plaquita y el acceso al agujero interactúan. Un cambio de altura puede afectar al juego dentro del agujero y puede que no sea ajustable mediante el mismo mecanismo que una herramienta exterior. Para herramientas motorizadas o estaciones especiales, utilice las instrucciones de configuración específicas de la máquina; no deduzca que un método de herramienta de torneado se transfiere directamente.
Corregir la configuración sin adivinar offsets
Si la evidencia confirma un error local de altura de la herramienta, utilice únicamente el mecanismo de corrección aprobado para esa máquina y portaherramientas, como una lámina permitida, un portaherramientas ajustable o una compensación de geometría documentada. Realice un cambio controlado, vuelva a ejecutar el mismo corte de verificación y compruebe la característica correspondiente. Cambie una variable a la vez para que el resultado siga siendo atribuible.
Si varias estaciones están sistemáticamente altas o bajas, el problema puede ser común a un revólver, un bloque de herramientas o una configuración de referencia, en lugar de a cada herramienta de forma independiente. No compense todas las estaciones a ciegas. Un problema de alineación o calibración a nivel de máquina debe ser evaluado por personal cualificado siguiendo el procedimiento del fabricante. Nunca omita los límites de seguridad ni modifique los parámetros de la máquina basándose en un síntoma no verificado.
Mantener repetible el control de la altura del centro
Para pedidos repetidos, registre el tipo de portaherramientas, la designación de la plaquita, la estación, la orientación de la herramienta, el método de ajuste y cualquier corrección aprobada. Vuelva a comprobar tras una colisión, la sustitución del portaherramientas, daños en el alojamiento de la plaquita, el mantenimiento del revólver o un cambio en el montaje de la herramienta. Un registro de configuración compacto puede evitar que un defecto recurrente se “corrija” de forma diferente en cada ejecución.
La inspección debe confirmar la característica que importa, no solo el aspecto visual de la cara. Si el plano controla una cara, un diámetro o una relación con otro dato de referencia, utilice el método de medición y los límites de aceptación especificados. La altura del centro es una variable de configuración del proceso; no sustituye a la inspección basada en el plano.
Preguntas frecuentes
¿Un saliente central significa siempre que la herramienta de torneado está descentrada?
No. Puede deberse a un error de altura del centro, pero el recorrido en X, la compensación del radio de punta, la orientación de la herramienta, el desgaste del filo y el comportamiento de la pieza pueden producir una marca similar.
¿Puedo corregir la altura del centro cambiando la compensación en X?
No utilice una compensación en X para enmascarar un problema de altura sin confirmar el modelo geométrico del control y la configuración de la herramienta. Primero identifique qué variable es incorrecta y luego siga el método de corrección específico de la máquina.
¿Deben todas las herramientas de un torno CNC tener exactamente la misma altura?
Cada filo de corte debe cumplir su referencia prevista para el portaherramientas y la operación específicos. Los distintos tipos de herramienta y disposiciones de montaje pueden requerir procedimientos de verificación diferentes.
¿Con qué frecuencia debe comprobarse la altura del centro?
Siga el plan de configuración y mantenimiento del taller y vuelva a comprobarla tras eventos que puedan afectar al asiento o a la alineación, como cambios de portaherramientas, daños en el alojamiento de la plaquita, colisiones o mantenimiento de la máquina.