
Um corte de faceamento que deixa um pequeno ressalto central pode indicar um problema de altura da ferramenta, mas não o comprova por si só. A compensação do raio da ponta, a orientação da ferramenta, a condição do inserto, o movimento da peça e o ponto final programado podem criar sintomas semelhantes. Uma verificação confiável da configuração do torneamento CNC isola essas variáveis antes que alguém altere um offset ou calce um suporte.
O que a altura do centro muda na aresta de corte
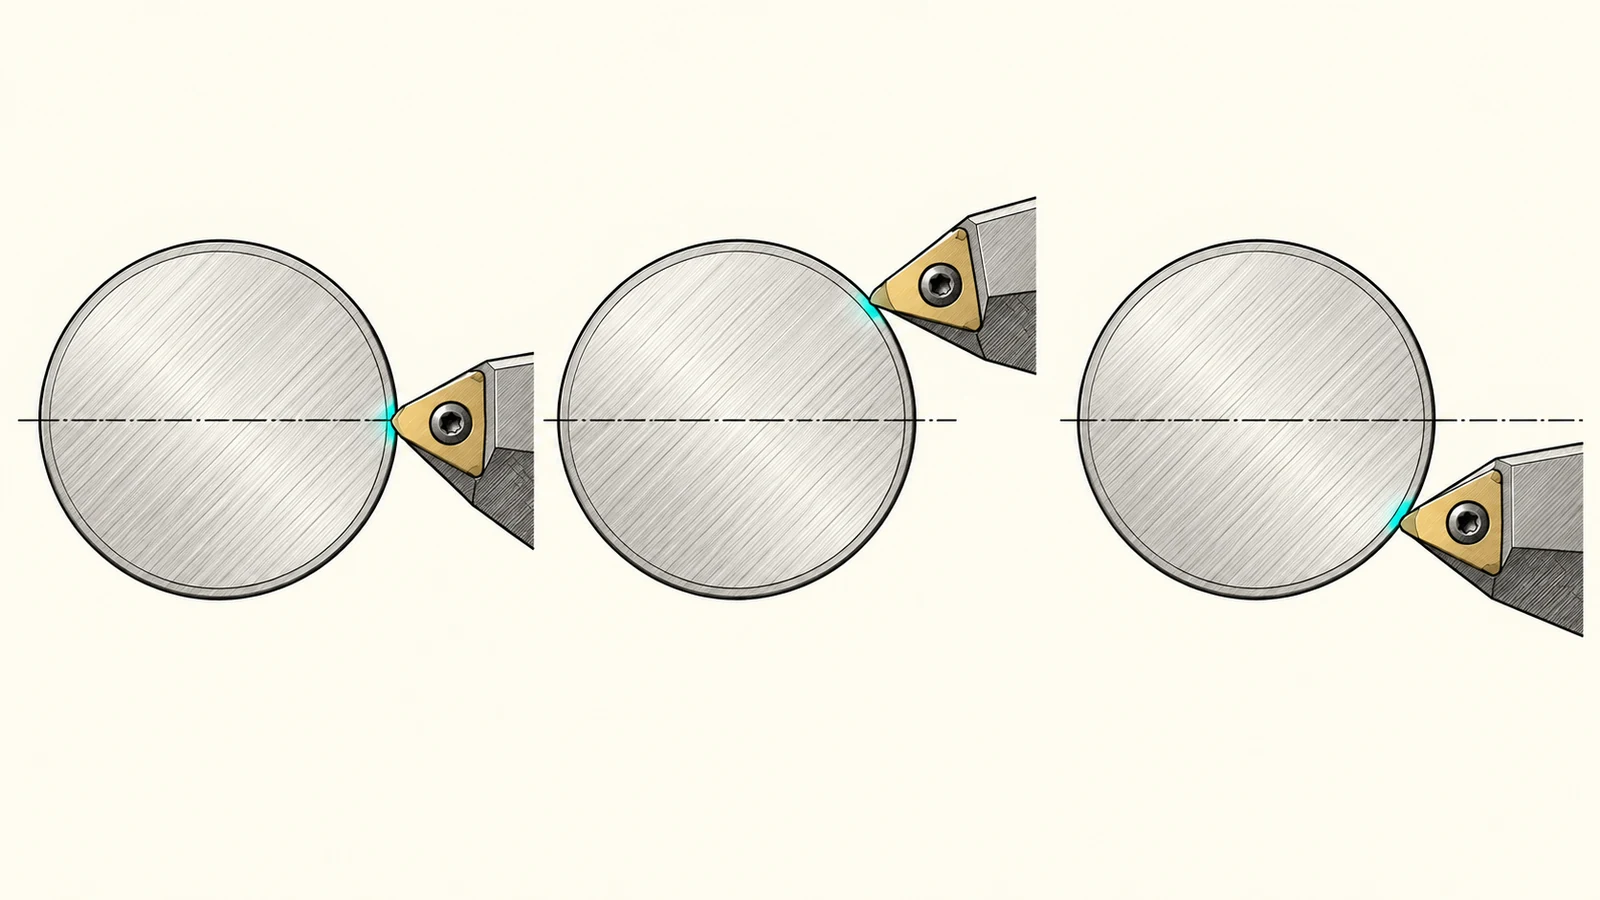
Em um torno, a aresta de corte deve encontrar a peça em rotação na relação pretendida com a linha de centro do fuso. Um erro de altura altera a geometria efetiva de corte e a folga no ponto de contato. O efeito torna-se especialmente visível perto do centro de uma superfície faceada, onde a aresta de corte se aproxima do eixo e a geometria deixa de ser a mesma que em um diâmetro maior.
A direção e a gravidade do efeito dependem do formato do inserto, do ângulo de saída e da folga, da orientação do suporte, do tipo de ferramenta, do material e da operação. Uma ferramenta de torneamento externo, uma lâmina de sangramento, uma barra de mandrilar e uma ferramenta de canais de face não necessariamente usam a mesma referência ou método de correção. As instruções do fabricante da máquina e do fornecedor de ferramentas têm precedência sobre uma regra genérica de “subir ou descer a ferramenta”.
Para contexto sobre como a operação de corte se encaixa em uma rota mais ampla da peça, consulte o capacidade de torneamento CNC. Este artigo concentra-se especificamente no diagnóstico da configuração da altura do centro, e não em parâmetros gerais de torneamento.
Sintomas que podem—e que não podem—confirmar um erro
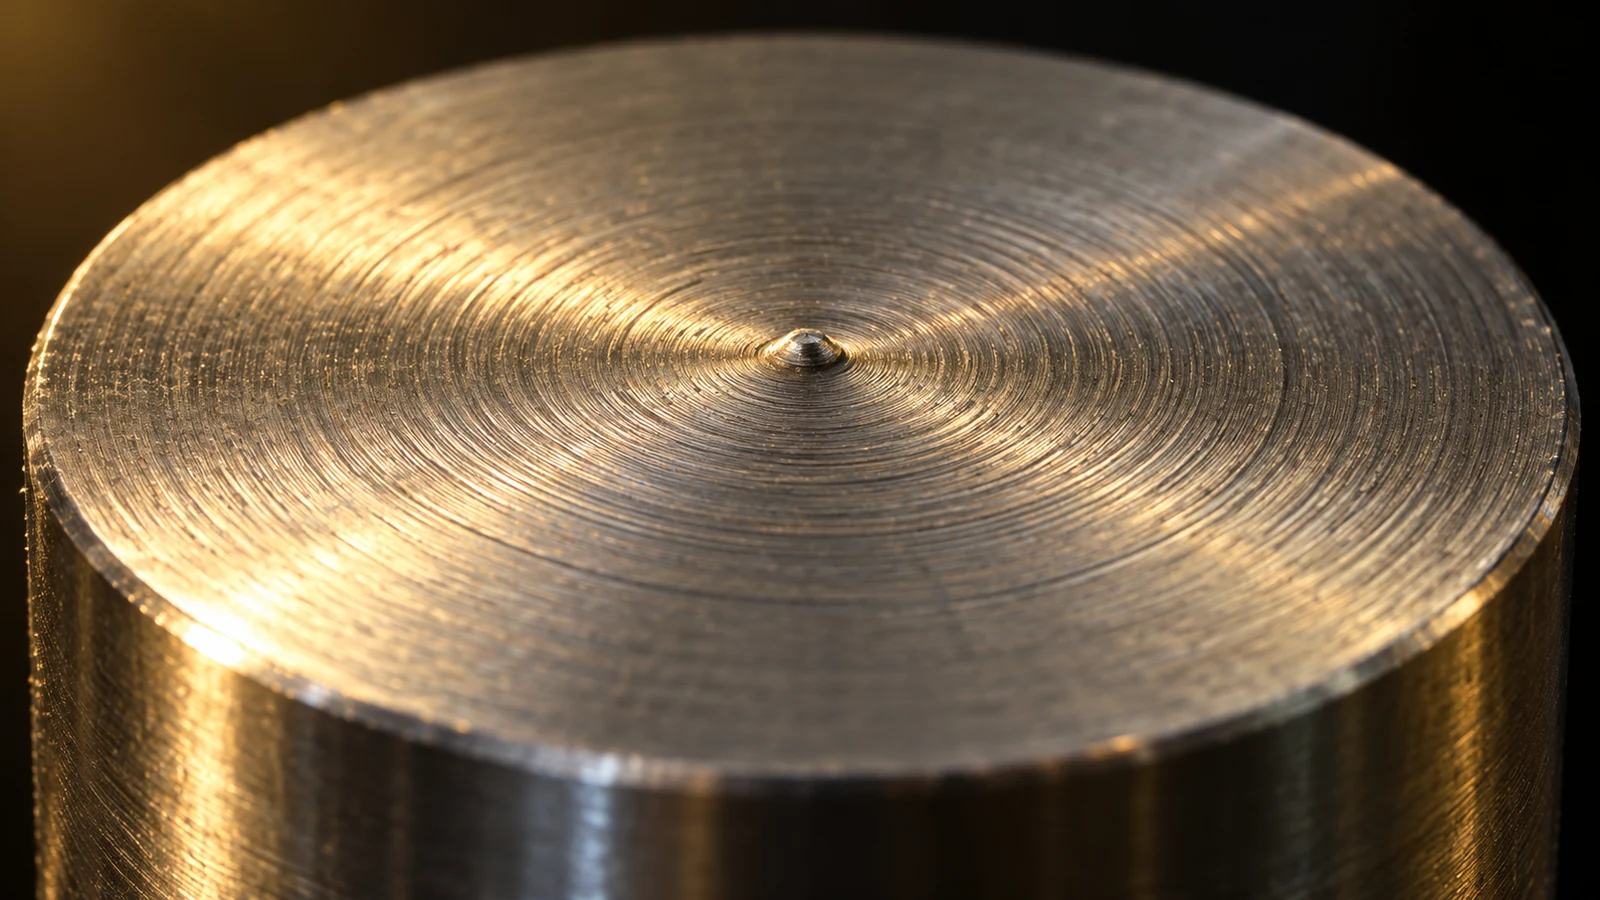
Um ressalto central ou ponto não cortado no centro da face é uma pista útil, especialmente quando se espera que a ferramenta corte através do eixo. Mas o mesmo resultado visível pode ocorrer se o ponto final X programado parar antes, se a compensação do raio da ponta estiver incorreta, se a aresta do inserto estiver lascada ou se a configuração sofrer flexão. Um único sintoma não é suficiente para justificar uma alteração permanente de offset de geometria.
Outras pistas incluem um acabamento que muda à medida que a ferramenta se aproxima do eixo, uma configuração que se comporta de forma diferente após a troca de um suporte, ou uma aresta de corte que parece roçar em vez de formar um cavaco estável. Esses sinais ainda precisam de contexto. Vibração, avanço e velocidade, aresta postiça, controle de cavaco ou um inserto desgastado podem parecer um erro de altura. Compare cortes equivalentes e inspecione a aresta real e o conjunto da ferramenta antes de ajustar a máquina.
| Observação | Possível conexão de altura de centro | Outras verificações antes da correção |
|---|---|---|
| Pequena saliência permanece no centro da face | A ferramenta pode não interceptar o eixo do fuso como pretendido | Ponto final X, compensação do raio da ponta, orientação da ferramenta, condição do inserto |
| Alterações de acabamento próximas ao centro | A geometria de corte pode estar mudando perto do eixo | Avanço, comportamento da velocidade, formação de cavaco, condição do material |
| Apenas uma estação de ferramenta apresenta um resultado diferente | O assentamento do suporte ou do inserto pode ser diferente | Limpar as faces de montagem, suporte correto, altura da aresta após indexação |
| Várias ferramentas apresentam um desvio semelhante | Uma referência comum ou o alinhamento do revólver podem estar envolvidos | Procedimento de configuração específico da máquina e verificações de calibração qualificadas |
Uma verificação criteriosa da configuração da altura do centro
Comece com a peça parada e a máquina em condições seguras para a configuração. Confirme que o suporte é destinado à estação e à operação, que suas faces de assentamento estão limpas e que o inserto está totalmente assentado e fixado conforme especificado. Cavacos, rebarbas, um alojamento danificado ou um suporte incompatível podem alterar a posição da aresta de corte mesmo quando o offset armazenado não mudou.
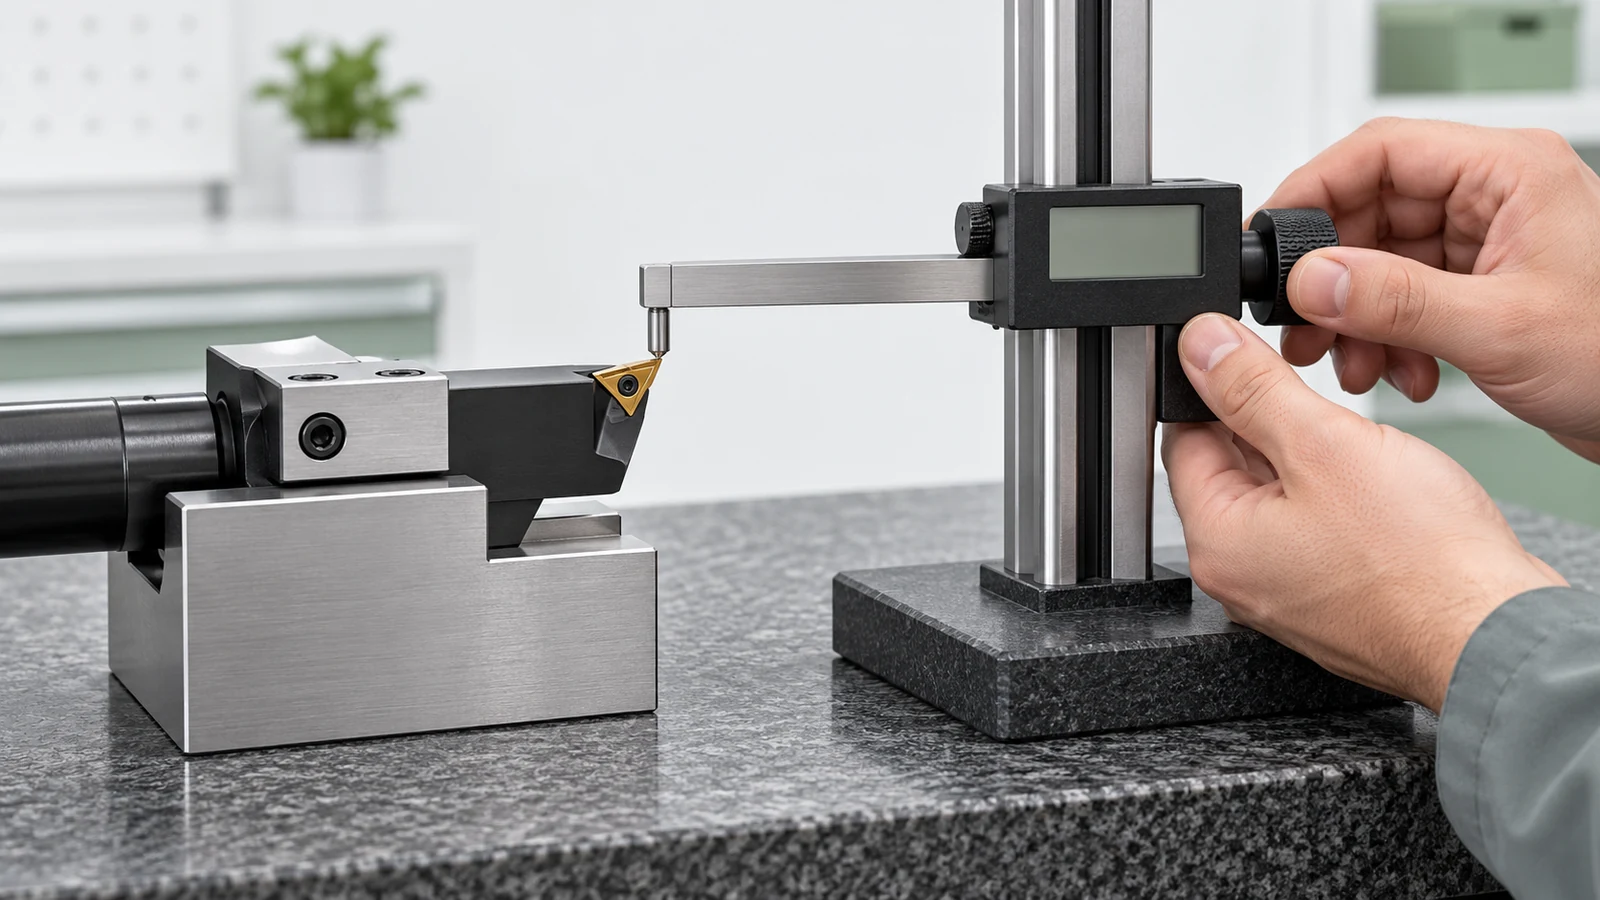
Em seguida, verifique a referência da ferramenta usando o método aprovado da máquina. Algumas oficinas usam uma referência de linha de centro conhecida, um sistema de ajuste de ferramentas qualificado ou um corte de teste controlado. Um teste de faceamento pode revelar se uma determinada ferramenta alcança o eixo, mas deve ser interpretado com a orientação correta da ferramenta, a geometria da ponta do inserto, o estado de compensação e o ponto final programado. Não trate uma marca visual de centro como um procedimento completo de calibração.
Para ferramentas que não podem realizar esse teste com segurança, siga o procedimento do fabricante da ferramenta ou da máquina para o suporte e a estação. Registre o tipo de ferramenta, a estação, a orientação de montagem, o método de referência e a correção medida. Um método documentado e repetível é mais útil do que copiar a espessura de um calço de outro torno.
Por que ferramentas de torneamento, sangramento e mandrilamento diferem
Ferramentas de torneamento externo podem permitir um corte de teste direto, mas ferramentas de sangramento e de corte têm geometrias de aresta diferentes e podem ser sensíveis à folga lateral e ao alinhamento da lâmina. Uma correção de altura que melhora uma ferramenta pode piorar as condições de corte de outra. Verifique a orientação prevista do inserto e a geometria de montagem do suporte, em vez de presumir que toda aresta deve ser corrigida da mesma forma.
Ferramentas de mandrilar acrescentam outra restrição: a barra, o inserto e o acesso ao furo interagem. Uma mudança de altura pode afetar a folga dentro do furo e pode não ser ajustável pelo mesmo mecanismo de uma ferramenta externa. Para ferramentas acionadas ou estações especiais, use as instruções de configuração específicas da máquina; não presuma que um método de ferramenta de torneamento se transfere diretamente.
Corrija a configuração sem adivinhar offsets
Se as evidências confirmarem um erro local de altura da ferramenta, use apenas o mecanismo de correção aprovado para essa máquina e suporte — como um calço permitido, um suporte ajustável ou um deslocamento de geometria documentado. Faça uma alteração controlada, execute novamente o mesmo corte de verificação e verifique a característica relevante. Altere uma variável por vez para que o resultado permaneça atribuível.
Se várias estações estiverem consistentemente altas ou baixas, o problema pode ser comum a um revólver, bloco de ferramentas ou configuração de referência, em vez de cada ferramenta individualmente. Não compense todas as estações às cegas. Uma questão de alinhamento ou calibração no nível da máquina deve ser avaliada por pessoal qualificado, usando o procedimento do fabricante. Nunca ignore limites de segurança nem altere parâmetros da máquina com base em um sintoma não verificado.
Mantenha o controle da altura do centro repetível
Para pedidos repetidos, registre o tipo de suporte, a designação do inserto, a estação, a orientação da ferramenta, o método de ajuste e qualquer correção aprovada. Verifique novamente após uma colisão, substituição do suporte, dano ao alojamento do inserto, manutenção do revólver ou mudança na montagem da ferramenta. Um registro de configuração compacto pode evitar que um defeito recorrente seja “corrigido” de forma diferente a cada execução.
A inspeção deve confirmar a característica que importa, não apenas a aparência visual da face. Se o desenho controla uma face, um diâmetro ou uma relação com outro datum, use o método de medição e os limites de aceitação especificados. A altura do centro é uma variável de configuração do processo; ela não substitui a inspeção baseada no desenho.
Perguntas frequentes
Um ressalto central sempre significa que a ferramenta de torneamento está fora do centro?
Não. Pode resultar de erro de altura do centro, mas o deslocamento em X, a compensação do raio da ponta, a orientação da ferramenta, o desgaste da aresta e o comportamento da peça podem produzir uma marca semelhante.
Posso corrigir a altura do centro alterando o offset X?
Não use um offset X para mascarar um problema de altura sem confirmar o modelo geométrico do controle e a configuração da ferramenta. Primeiro identifique qual variável está errada, depois siga o método de correção específico da máquina.
Todas as ferramentas de um torno CNC devem ter exatamente a mesma altura?
Cada aresta de corte deve atender à sua referência prevista para o suporte e a operação específicos. Diferentes tipos de ferramenta e arranjos de montagem podem exigir procedimentos de verificação diferentes.
Com que frequência a altura do centro deve ser verificada?
Use o plano de setup e manutenção da oficina e verifique novamente após eventos que possam afetar o assentamento ou o alinhamento, como trocas de suporte, danos no alojamento da pastilha, colisões ou manutenção da máquina.