
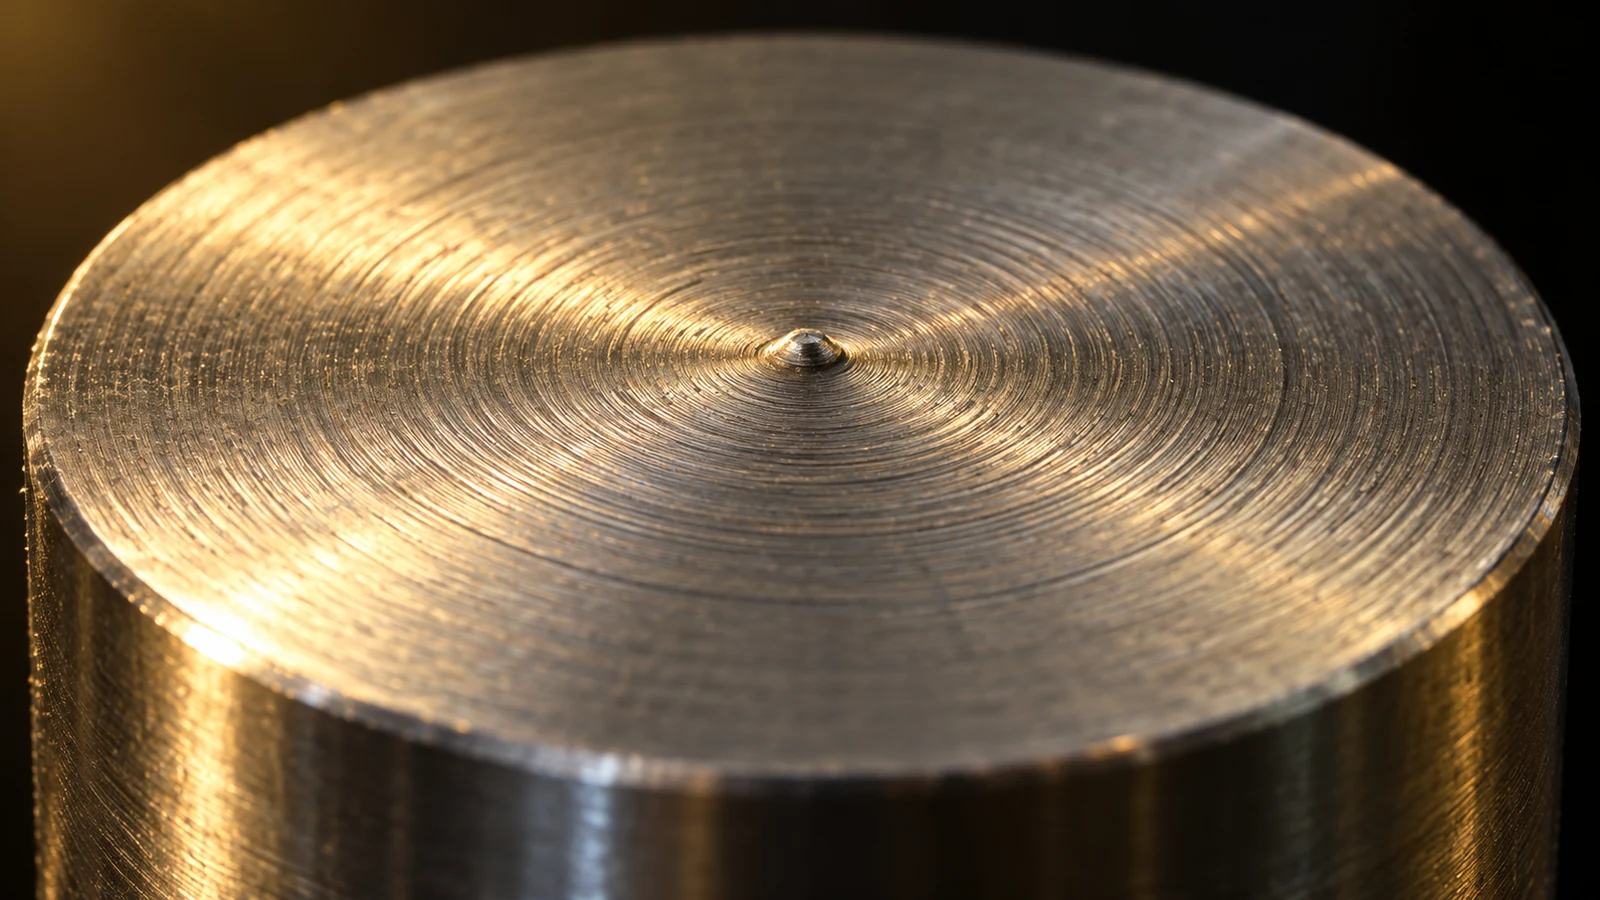
Ein Planierschnitt, der einen kleinen Mittelzapfen hinterlässt, kann auf ein Werkzeughöhenproblem hindeuten, beweist es aber nicht für sich allein. Schneidenradius-Kompensation, Werkzeugausrichtung, Wendeschneidplattenzustand, Werkstückbewegung und der programmierte Endpunkt können ähnliche Symptome erzeugen. Eine zuverlässige Prüfung der CNC-Dreh-Einrichtung isoliert diese Variablen, bevor jemand einen Offset ändert oder einen Halter unterlegt.
Was sich an der Schneidkante durch die Mittenhöhe ändert
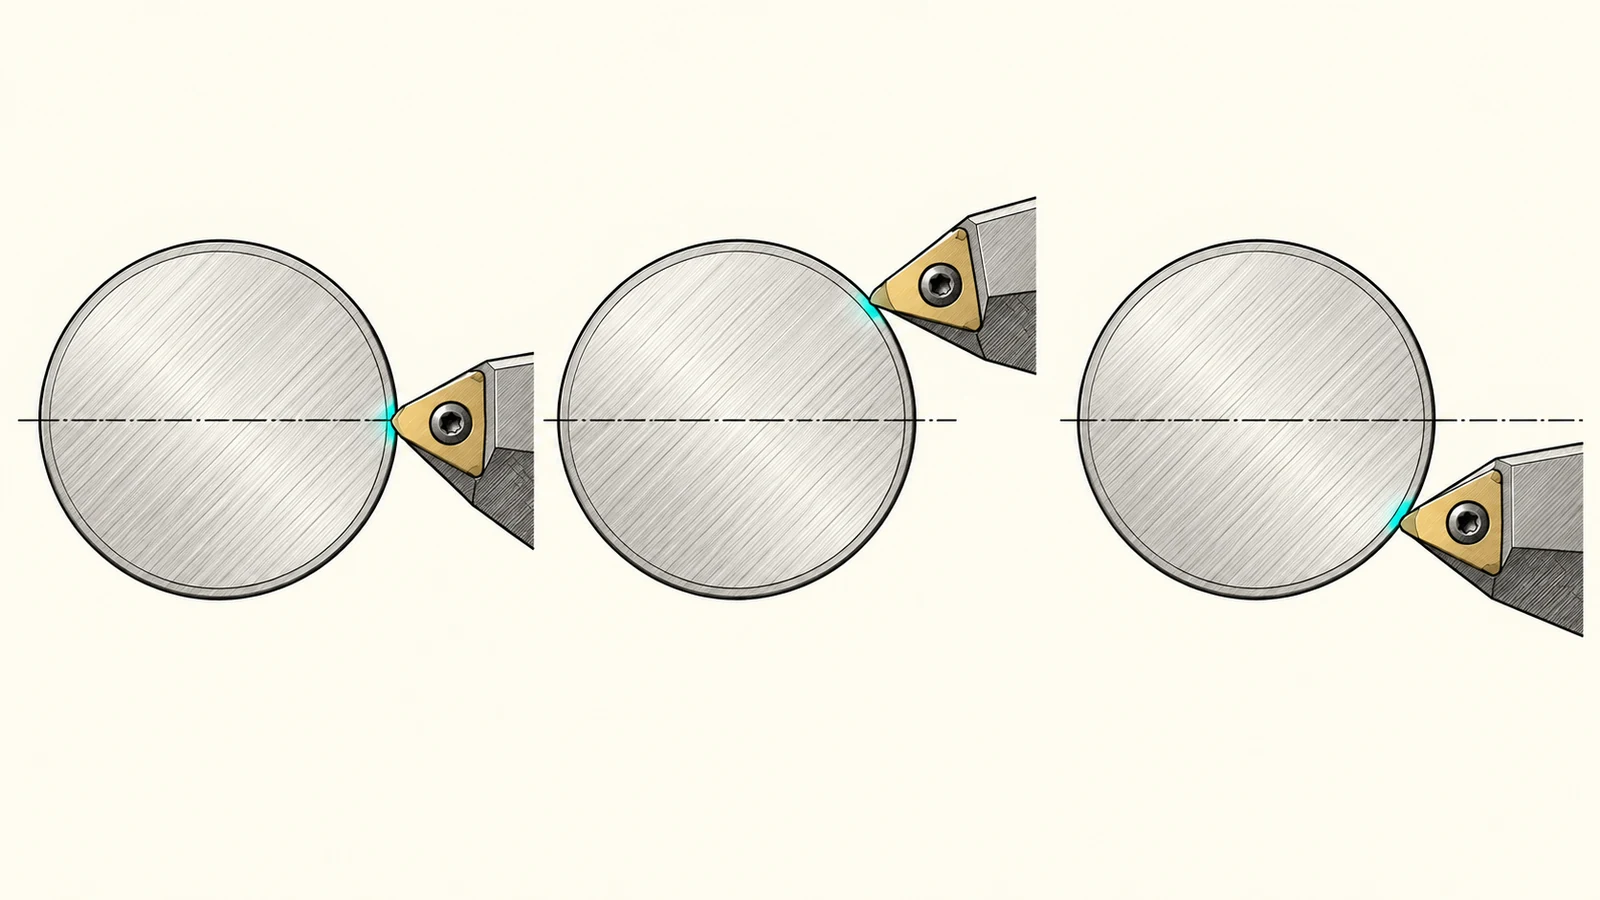
Auf einer Drehmaschine muss die Schneidkante mit dem rotierenden Werkstück in der beabsichtigten Beziehung zur Spindelmittellinie zusammentreffen. Ein Höhenfehler verändert die effektive Schneidgeometrie und den Freiwinkel am Kontaktpunkt. Die Auswirkung wird besonders nahe der Mitte einer planierten Oberfläche sichtbar, wo sich die Schneidkante der Achse nähert und die Geometrie nicht mehr dieselbe ist wie auf einem größeren Durchmesser.
Richtung und Schwere der Auswirkung hängen von Wendeschneidplattenform, Span- und Freiwinkel, Halterausrichtung, Werkzeugtyp, Werkstoff und Bearbeitung ab. Ein Außendrehwerkzeug, eine Stechklinge, eine Bohrstange und ein Plannutenwerkzeug verwenden nicht unbedingt dieselbe Referenz oder Korrekturmethode. Die Anweisungen des Maschinenherstellers und des Werkzeuglieferanten haben Vorrang vor einer allgemeinen Regel “Werkzeug anheben oder absenken”.
Für den Kontext, wie die Zerspanungsoperation in einen übergeordneten Teilefertigungsablauf passt, lesen Sie die CNC-Drehkapazität. Dieser Artikel konzentriert sich eng auf die Diagnose der Mittenhöhen-Einrichtung und nicht auf allgemeine Drehparameter.
Symptome, die einen Fehler bestätigen können – und solche, die es nicht können
Ein Mittelzapfen oder eine nicht geschnittene Stelle in der Mitte der Planfläche ist ein nützlicher Hinweis, insbesondere wenn erwartet wird, dass das Werkzeug über die Achse schneidet. Dasselbe sichtbare Ergebnis kann jedoch auftreten, wenn der programmierte X-Endpunkt zu kurz stoppt, die Schneidenradius-Kompensation falsch ist, die Wendeschneidplattenkante ausgebrochen ist oder sich die Einrichtung verformt. Ein einzelnes Symptom reicht nicht aus, um eine dauerhafte Änderung des Geometrie-Offsets zu rechtfertigen.
Weitere Hinweise sind eine Oberfläche, die sich ändert, wenn sich das Werkzeug der Achse nähert, eine Einrichtung, die sich nach einem Halterwechsel anders verhält, oder eine Schneidkante, die eher zu reiben als einen stabilen Span zu bilden scheint. Diese Anzeichen brauchen dennoch Kontext. Vibration, Vorschub und Drehzahl, Aufbauschneide, Spanlenkung oder eine verschlissene Wendeschneidplatte können wie ein Höhenfehler aussehen. Vergleichen Sie gleichartige Schnitte und prüfen Sie die tatsächliche Schneidkante und die Werkzeugbaugruppe, bevor Sie die Maschine verstellen.
| Beobachtung | Möglicher Zusammenhang mit der Mittenhöhe | Weitere Prüfungen vor der Korrektur |
|---|---|---|
| Kleiner Nub bleibt in der Stirnmitte | Werkzeug schneidet möglicherweise nicht wie vorgesehen die Spindelachse | X-Endpunkt, Schneideneckenradius-Kompensation, Werkzeugorientierung, Schneidplattenzustand |
| Schlichtbearbeitungsänderungen nahe der Mitte | Schnittgeometrie kann sich nahe der Achse ändern | Vorschub, Drehzahlverhalten, Spanbildung, Materialzustand |
| Nur eine Werkzeugstation liefert ein abweichendes Ergebnis | Halter- oder Schneidplattensitz kann abweichen | Montageflächen reinigen, korrekter Halter, Schneidkantenhöhe nach Indexierung |
| Mehrere Werkzeuge zeigen einen ähnlichen Versatz | Eine gemeinsame Referenz oder Revolverausrichtung kann beteiligt sein | Maschinenspezifisches Einrichtverfahren und qualifizierte Kalibrierungsprüfungen |
Eine systematische Prüfung der Mittenhöhen-Einrichtung
Beginnen Sie bei stehender Maschine und sicher für die Einrichtung gemacht. Bestätigen Sie, dass der Halter für die Station und den Arbeitsgang vorgesehen ist, seine Auflageflächen sauber sind und die Schneidplatte vollständig positioniert und wie spezifiziert gespannt ist. Späne, Grate, eine beschädigte Tasche oder ein falscher Halter können die Schneidkantenposition verändern, selbst wenn der gespeicherte Versatz unverändert ist.
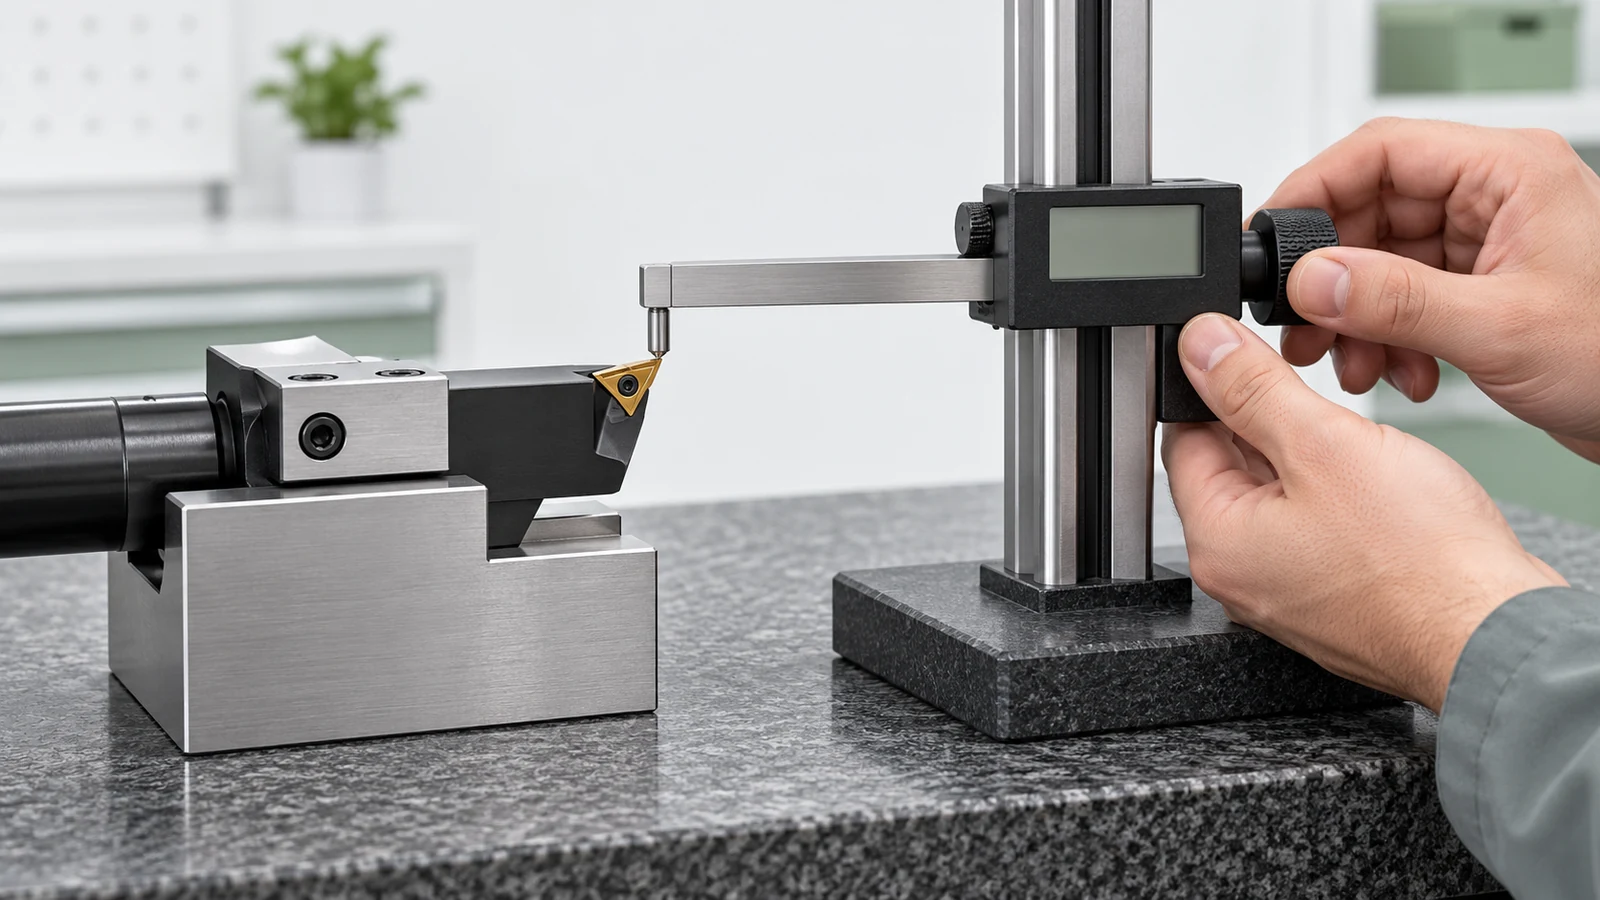
Prüfen Sie als Nächstes die Werkzeugreferenz mit der zugelassenen Methode der Maschine. Manche Werkstätten verwenden eine bekannte Mittellinienreferenz, ein qualifiziertes Werkzeugeinstellsystem oder einen kontrollierten Testschnitt. Ein Plandreh-Test kann zeigen, ob ein bestimmtes Werkzeug die Achse erreicht, muss jedoch mit der korrekten Werkzeugorientierung, Schneidplatten-Schneidengeometrie, Kompensationszustand und dem programmierten Endpunkt interpretiert werden. Betrachten Sie eine visuelle Zentriermarkierung nicht als vollständiges Kalibrierungsverfahren.
Für Werkzeuge, die diesen Test nicht sicher durchführen können, befolgen Sie das Verfahren des Werkzeugherstellers oder Maschinenbauers für Halter und Station. Dokumentieren Sie Werkzeugtyp, Station, Montageorientierung, Referenzmethode und die gemessene Korrektur. Eine reproduzierbare, dokumentierte Methode ist nützlicher, als eine Unterlegblechdicke von einer anderen Drehmaschine zu übernehmen.
Warum sich Dreh-, Einstech- und Bohrstangen unterscheiden
Außendrehwerkzeuge können einen unkomplizierten Testschnitt erlauben, aber Einstech- und Abstechwerkzeuge haben andere Schneidengeometrien und können empfindlich auf Seitenfreiwinkel und Klingenausrichtung reagieren. Eine Höhenkorrektur, die ein Werkzeug verbessert, kann die Schnittbedingungen eines anderen Werkzeugs verschlechtern. Prüfen Sie die vorgesehene Orientierung der Wendeschneidplatte und die Montagegeometrie des Halters, statt anzunehmen, dass jede Schneide auf dieselbe Weise korrigiert werden sollte.
Ausdrehwerkzeuge bringen eine weitere Einschränkung mit sich: Bohrstange, Wendeschneidplatte und Bohrungszugang wirken zusammen. Eine Höhenänderung kann den Freiraum in der Bohrung beeinflussen und ist möglicherweise nicht über denselben Mechanismus wie bei einem Außenwerkzeug einstellbar. Verwenden Sie bei angetriebenen Werkzeugen oder Sonderstationen die maschinenspezifischen Einrichtungsanweisungen; gehen Sie nicht davon aus, dass sich eine Drehwerkzeugmethode direkt übertragen lässt.
Die Einrichtung korrigieren, ohne bei Offsets zu raten
Wenn die Befunde einen lokalen Werkzeughöhenfehler bestätigen, verwenden Sie nur den für diese Maschine und diesen Halter zugelassenen Korrekturmechanismus – etwa ein zulässiges Unterlegblech, einen verstellbaren Halter oder einen dokumentierten Geometrieversatz. Nehmen Sie eine kontrollierte Änderung vor, wiederholen Sie denselben Prüfschnitt und prüfen Sie das relevante Merkmal. Ändern Sie jeweils nur eine Variable, damit das Ergebnis zuordenbar bleibt.
Wenn mehrere Stationen durchgängig zu hoch oder zu niedrig sind, kann das Problem eher einen Revolver, Werkzeugblock oder Referenzaufbau betreffen als jedes Werkzeug einzeln. Kompensieren Sie nicht blind jede Station. Ein Problem mit der Ausrichtung oder Kalibrierung auf Maschinenebene sollte von qualifiziertem Personal nach dem Verfahren des Herstellers bewertet werden. Umgehen Sie niemals Sicherheitsgrenzen oder ändern Sie Maschinenparameter aufgrund eines unbestätigten Symptoms.
Die Mittenhöhenkontrolle wiederholbar halten
Dokumentieren Sie bei Wiederholaufträgen den Haltertyp, die Wendeschneidplattenbezeichnung, die Station, die Werkzeugorientierung, die Einstellmethode und jede genehmigte Korrektur. Prüfen Sie erneut nach einem Crash, einem Halterwechsel, einer Beschädigung des Wendeschneidplattensitzes, einer Revolverwartung oder einer Änderung der Werkzeugbaugruppe. Ein kompakter Einrichtungsdatensatz kann verhindern, dass ein wiederkehrender Fehler bei jedem Lauf anders “behoben” wird.
Die Prüfung sollte das maßgebliche Merkmal bestätigen, nicht nur das visuelle Erscheinungsbild der Stirnfläche. Wenn die Zeichnung eine Stirnfläche, einen Durchmesser oder eine Beziehung zu einem anderen Bezug kontrolliert, verwenden Sie die festgelegte Messmethode und die Abnahmegrenzen. Die Mittelhöhe ist eine Prozess-Einrichtungsvariable; sie ersetzt keine zeichnungsbasierte Prüfung.
Häufig gestellte Fragen
Bedeutet ein Mittelzapfen immer, dass das Drehwerkzeug nicht mittig ist?
Nein. Er kann aus einem Mittenhöhenfehler resultieren, aber X-Verfahrweg, Schneideneckenradius-Kompensation, Werkzeugorientierung, Schneidenverschleiß und Werkstückverhalten können eine ähnliche Markierung erzeugen.
Kann ich die Mittelhöhe durch Ändern des X-Versatzes korrigieren?
Verwenden Sie keinen X-Versatz, um ein Höhenproblem zu kaschieren, ohne das Geometriemodell der Steuerung und die Werkzeugeinrichtung zu bestätigen. Stellen Sie zuerst fest, welche Variable falsch ist, und folgen Sie dann der maschinenspezifischen Korrekturmethode.
Sollten alle Werkzeuge auf einer CNC-Drehmaschine exakt dieselbe Höhe haben?
Jede Schneide muss ihre vorgesehene Referenz für den jeweiligen Halter und Arbeitsgang erfüllen. Unterschiedliche Werkzeugtypen und Montageanordnungen können unterschiedliche Prüfverfahren erfordern.
Wie oft sollte die Mittelhöhe geprüft werden?
Folgen Sie dem Einrichtungs- und Wartungsplan des Betriebs und prüfen Sie erneut nach Ereignissen, die den Sitz oder die Ausrichtung beeinflussen können, wie Halterwechsel, Beschädigung des Wendeschneidplattensitzes, Crashes oder Maschinenwartung.