
Un taglio di sfacciatura che lascia un piccolo perno al centro può indicare un problema di altezza dell'utensile, ma non lo dimostra da solo. La compensazione del raggio del naso, l'orientamento dell'utensile, le condizioni della placchetta, il movimento del pezzo e il punto finale programmato possono creare sintomi simili. Un controllo affidabile dell'allestimento della tornitura CNC isola queste variabili prima che qualcuno modifichi un offset o spessori un portautensile.
Cosa cambia l'altezza del centro sul tagliente
Su un tornio, il tagliente deve incontrare il pezzo in rotazione nella relazione prevista rispetto alla linea centrale del mandrino. Un errore di altezza modifica la geometria di taglio effettiva e il gioco nel punto di contatto. L'effetto diventa particolarmente visibile vicino al centro di una superficie sfacciata, dove il tagliente si avvicina all'asse e la geometria non è più la stessa che su un diametro maggiore.
La direzione e la gravità dell'effetto dipendono dalla forma della placchetta, dall'angolo di spoglia e dal gioco, dall'orientamento del portautensile, dal tipo di utensile, dal materiale e dall'operazione. Un utensile per tornitura esterna, una lama da troncare, una barra per alesatura e un utensile per scanalatura frontale non utilizzano necessariamente lo stesso riferimento o lo stesso metodo di correzione. Le istruzioni del costruttore della macchina e del fornitore di utensili prevalgono su una regola generica del tipo “alzare o abbassare l'utensile”.
Per un contesto su come l'operazione di taglio si inserisce in un percorso più ampio del pezzo, consultare il sito Capacità di tornitura CNC. Questo articolo si concentra specificamente sulla diagnosi dell'allestimento dell'altezza del centro anziché sui parametri generali di tornitura.
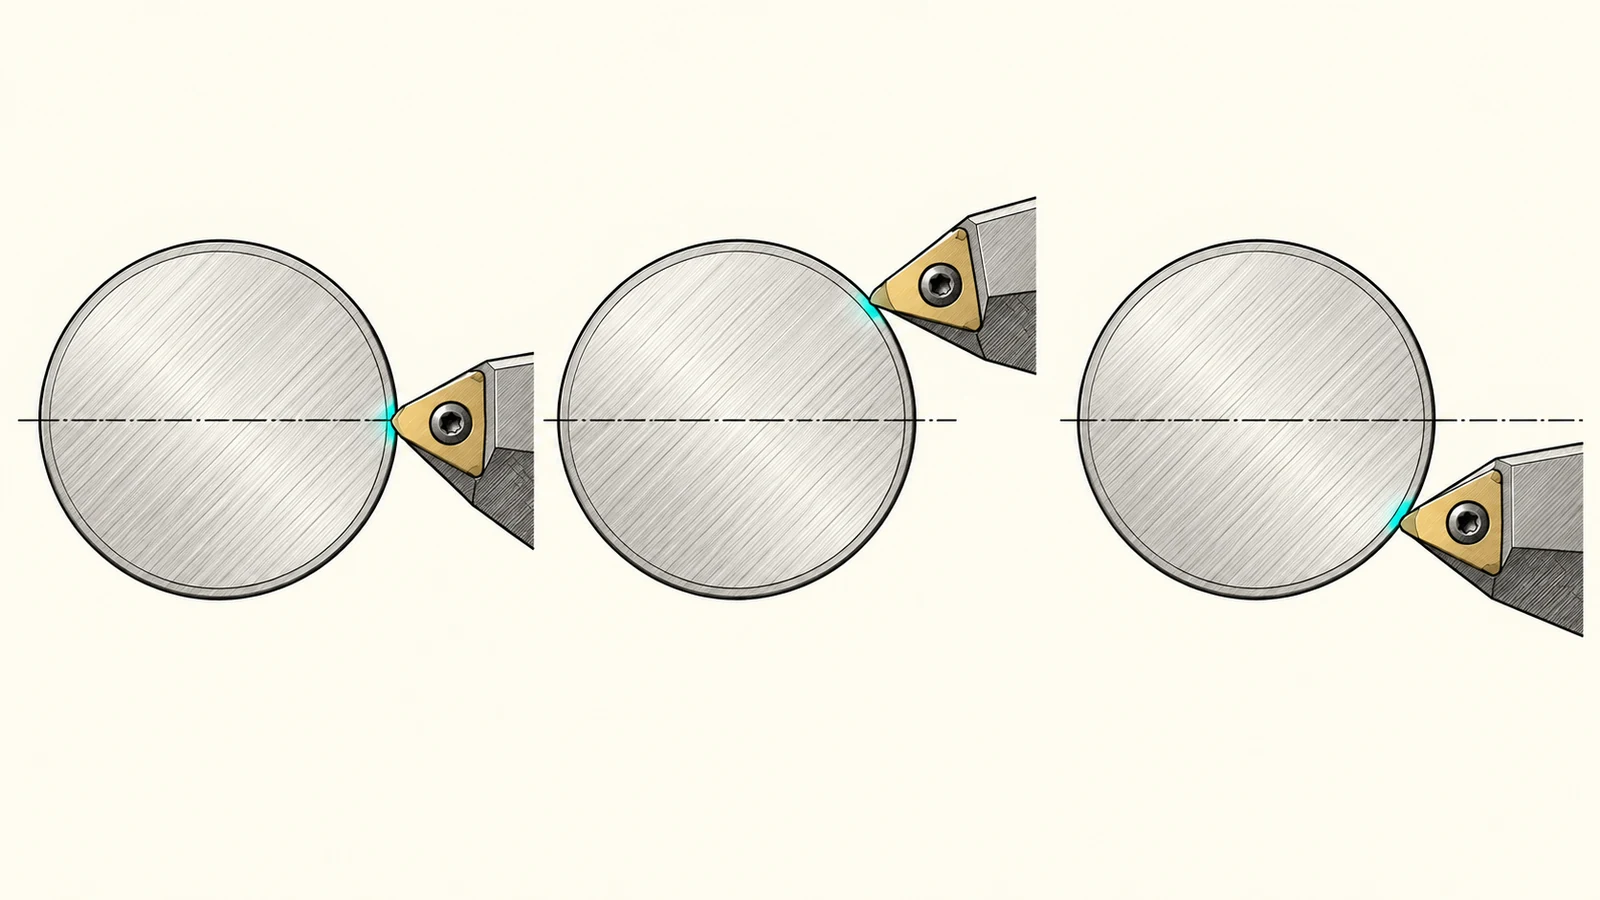
Sintomi che possono—e non possono—confermare un errore
Un perno centrale o un punto non tagliato al centro della faccia è un indizio utile, soprattutto quando ci si aspetta che l'utensile tagli attraverso l'asse. Ma lo stesso risultato visibile può verificarsi se il punto finale X programmato si ferma prima, se la compensazione del raggio del naso è errata, se il filo della placchetta è scheggiato o se l'allestimento flette. Un singolo sintomo non è sufficiente per giustificare una modifica permanente dell'offset di geometria.
Altri indizi includono una finitura che cambia man mano che l'utensile si avvicina all'asse, un allestimento che si comporta diversamente dopo un cambio di portautensile, o un tagliente che sembra sfregare anziché formare un truciolo stabile. Questi segni necessitano comunque di contesto. Vibrazioni, avanzamento e velocità, tagliente di riporto, controllo del truciolo o una placchetta usurata possono sembrare un errore di altezza. Confrontare tagli omogenei e ispezionare il tagliente effettivo e il gruppo utensile prima di regolare la macchina.
| Osservazione | Possibile connessione con l'altezza del centro | Altri controlli prima della correzione |
|---|---|---|
| Rimane un piccolo nucleo al centro della faccia | L'utensile potrebbe non intersecare l'asse del mandrino come previsto | Punto finale X, compensazione del raggio punta, orientamento utensile, stato della placchetta |
| La finitura cambia in prossimità del centro | La geometria di taglio potrebbe variare vicino all'asse | Avanzamento, comportamento della velocità, formazione del truciolo, condizione del materiale |
| Solo una stazione utensile dà un risultato diverso | Il montaggio del portautensile o della placchetta potrebbe differire | Pulire le superfici di appoggio, portautensile corretto, altezza del tagliente dopo l'indicizzazione |
| Più utensili mostrano uno scostamento simile | Potrebbe essere coinvolto un riferimento comune o l'allineamento della torretta | Procedura di setup specifica della macchina e controlli di calibrazione qualificati |
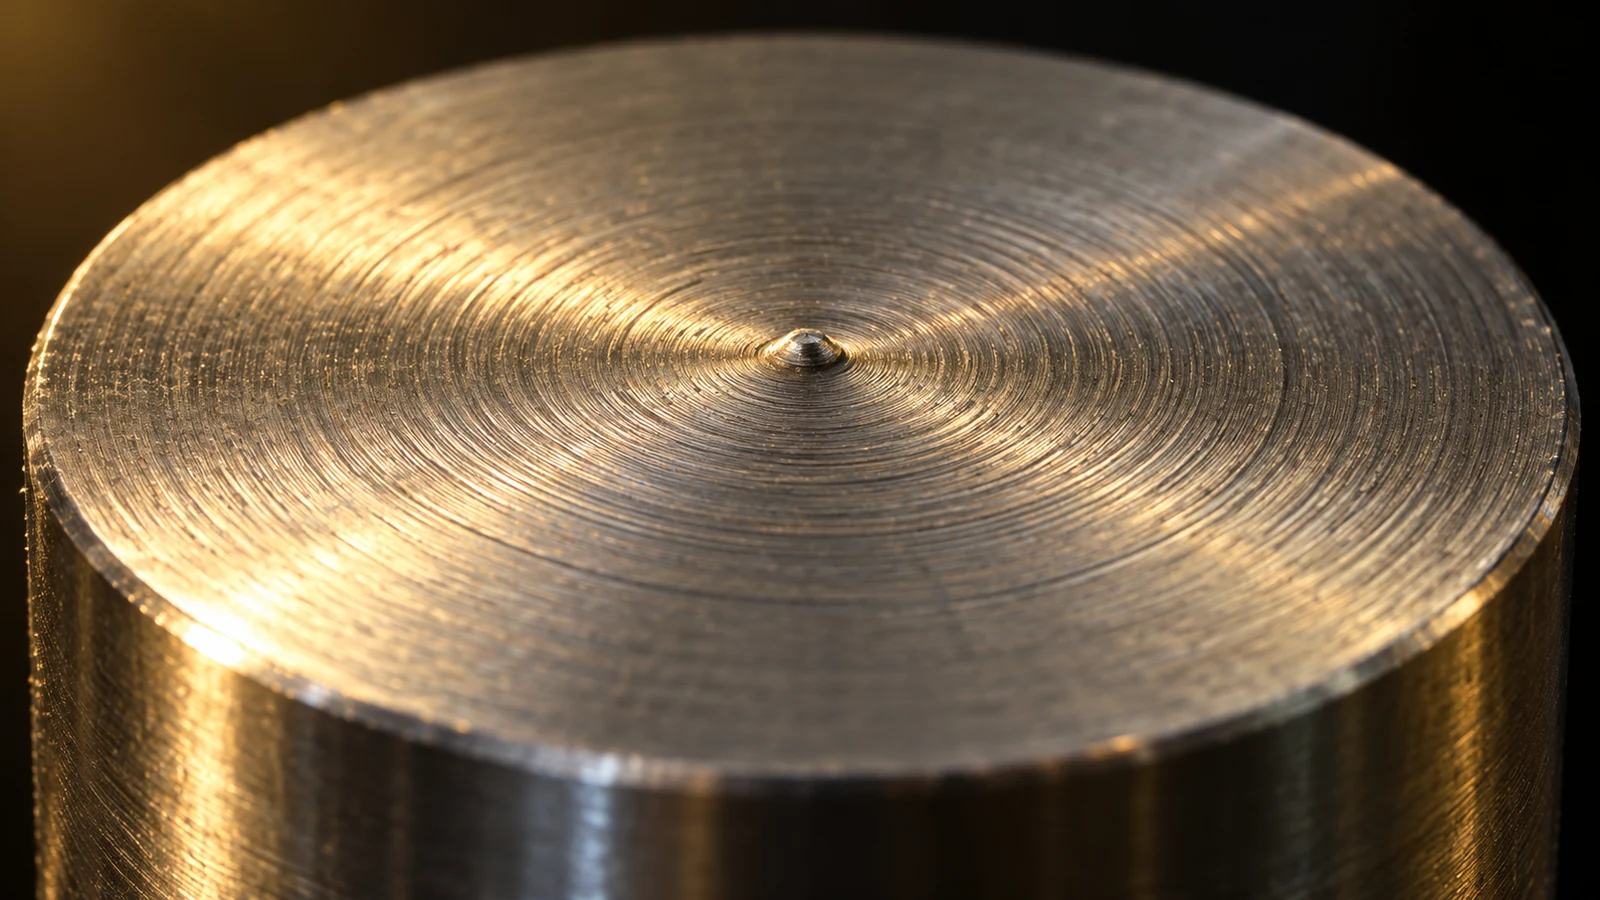
Un controllo disciplinato dell'allestimento dell'altezza del centro
Iniziare con il pezzo fermo e la macchina resa sicura per il setup. Confermare che il portautensile sia destinato alla stazione e all'operazione, che le sue superfici di appoggio siano pulite e che la placchetta sia completamente posizionata e serrata come specificato. Trucioli, bave, una sede danneggiata o un portautensile non corrispondente possono modificare la posizione del tagliente anche quando l'offset memorizzato non è cambiato.
Successivamente verificare il riferimento dell'utensile utilizzando il metodo approvato dalla macchina. Alcune officine utilizzano un riferimento di linea centrale noto, un sistema qualificato di presetting utensili o un taglio di prova controllato. Un test di sfacciatura può rivelare se un determinato utensile raggiunge l'asse, ma deve essere interpretato con il corretto orientamento dell'utensile, la geometria della punta della placchetta, lo stato di compensazione e il punto finale programmato. Non considerare un segno visivo al centro come una procedura di calibrazione completa.
Per gli utensili che non possono eseguire quel test in sicurezza, seguire la procedura del costruttore dell'utensile o della macchina per il portautensile e la stazione. Registrare il tipo di utensile, la stazione, l'orientamento di montaggio, il metodo di riferimento e la correzione misurata. Un metodo documentato e ripetibile è più utile che copiare lo spessore di uno spessore da un altro tornio.
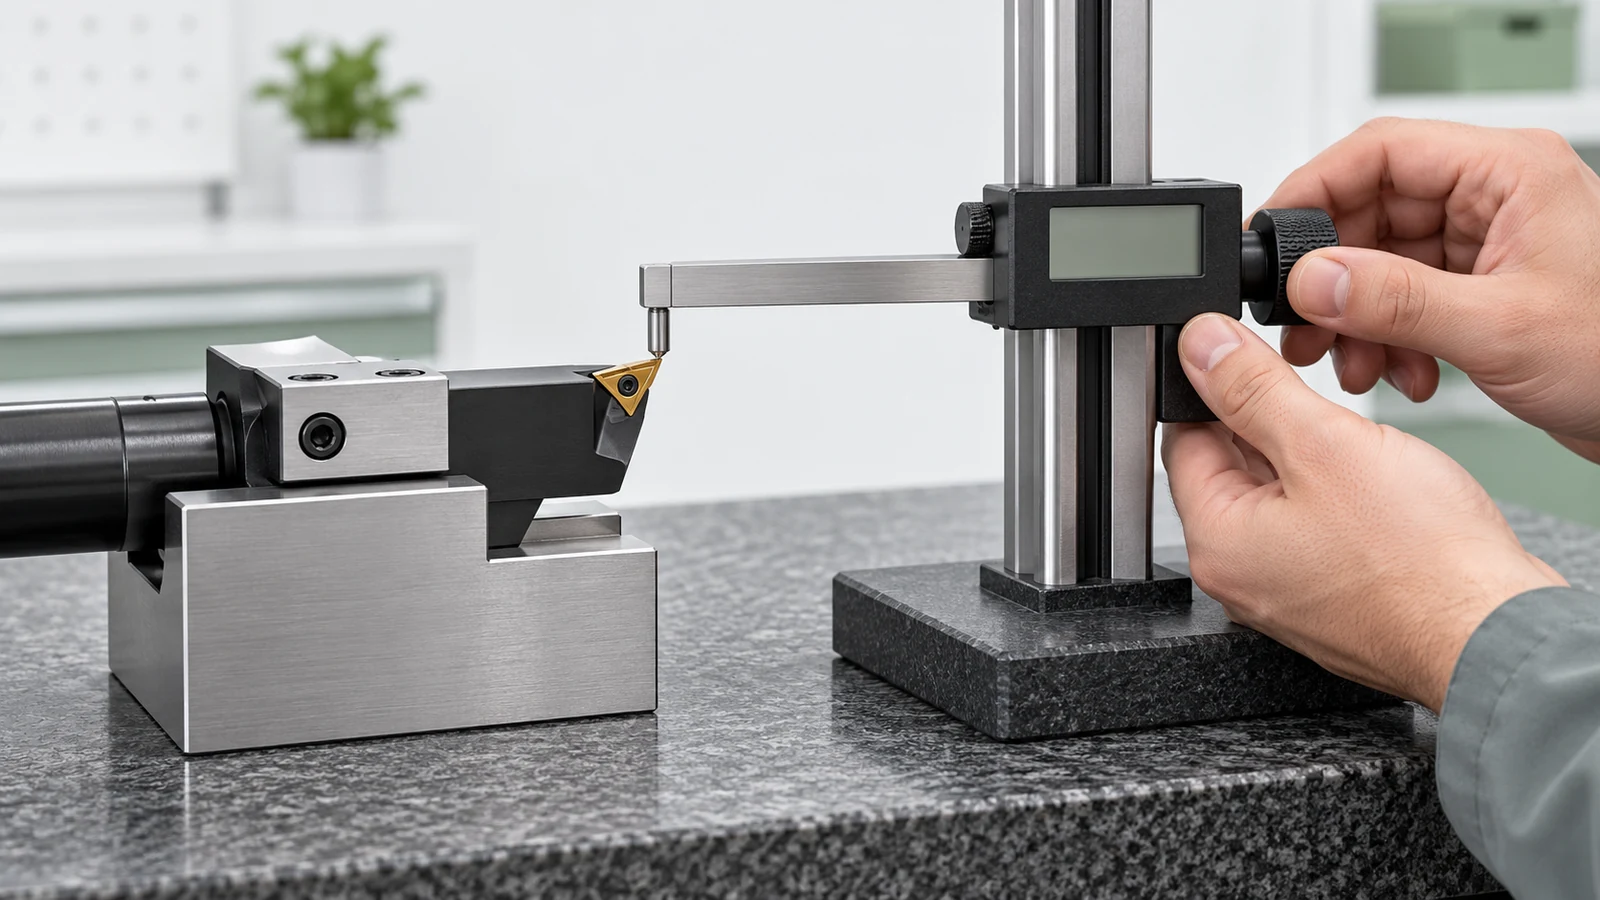
Perché gli utensili per tornitura, scanalatura e alesatura differiscono
Gli utensili per tornitura esterna possono consentire un semplice taglio di prova, ma gli utensili per scanalatura e troncatura hanno geometrie del tagliente diverse e possono essere sensibili al gioco laterale e all'allineamento della lama. Una correzione dell'altezza che migliora un utensile può peggiorare le condizioni di taglio di un altro. Verificare l'orientamento previsto della placchetta e la geometria di montaggio del portautensile invece di presumere che ogni tagliente debba essere corretto allo stesso modo.
Gli utensili per alesatura aggiungono un ulteriore vincolo: la barra, la placchetta e l'accesso all'alesaggio interagiscono. Una variazione di altezza può influire sul gioco all'interno del foro e potrebbe non essere regolabile tramite lo stesso meccanismo di un utensile esterno. Per gli utensili motorizzati o le stazioni speciali, utilizzare le istruzioni di configurazione specifiche della macchina; non dedurre che un metodo per utensili da tornitura si trasferisca direttamente.
Correggere l'allestimento senza indovinare gli offset
Se l'evidenza conferma un errore locale di altezza dell'utensile, utilizzare solo il meccanismo di correzione approvato per quella macchina e quel portautensile, come uno spessore consentito, un portautensile regolabile o un offset geometrico documentato. Effettuare una modifica controllata, ripetere lo stesso taglio di verifica e controllare la caratteristica pertinente. Modificare una variabile alla volta in modo che il risultato rimanga attribuibile.
Se diverse stazioni sono costantemente alte o basse, il problema potrebbe essere comune a una torretta, a un blocco utensili o alla configurazione di riferimento anziché a ciascun utensile singolarmente. Non compensare ogni stazione alla cieca. Un problema di allineamento o calibrazione a livello di macchina deve essere valutato da personale qualificato utilizzando la procedura del costruttore. Non aggirare mai i limiti di sicurezza né modificare i parametri della macchina sulla base di un sintomo non verificato.
Mantenere ripetibile il controllo dell'altezza del centro
Per gli ordini ripetuti, registrare il tipo di portautensile, la designazione della placchetta, la stazione, l'orientamento dell'utensile, il metodo di impostazione e qualsiasi correzione approvata. Ricontrollare dopo una collisione, la sostituzione del portautensile, un danneggiamento della sede della placchetta, la manutenzione della torretta o una modifica del montaggio dell'utensile. Un registro di configurazione compatto può evitare che un difetto ricorrente venga “corretto” in modo diverso a ogni esecuzione.
L'ispezione deve confermare la caratteristica che conta, non solo l'aspetto visivo della faccia. Se il disegno controlla una faccia, un diametro o una relazione con un altro datum, utilizzare il metodo di misurazione e i limiti di accettazione specificati. L'altezza del centro è una variabile di configurazione del processo; non sostituisce l'ispezione basata sul disegno.
Domande frequenti
Un nucleo centrale significa sempre che l'utensile da tornitura è fuori centro?
No. Può derivare da un errore di altezza del centro, ma la corsa X, la compensazione del raggio del naso, l'orientamento dell'utensile, l'usura del tagliente e il comportamento del pezzo possono produrre un segno simile.
Posso correggere l'altezza del centro modificando l'offset X?
Non utilizzare un offset X per mascherare un problema di altezza senza aver confermato il modello geometrico del controllo e la configurazione dell'utensile. Prima identificare quale variabile è errata, poi seguire il metodo di correzione specifico della macchina.
Tutti gli utensili su un tornio CNC devono essere esattamente alla stessa altezza?
Ogni tagliente deve raggiungere il proprio riferimento previsto per il portautensile e l'operazione specifici. Tipi di utensile e disposizioni di montaggio diversi possono richiedere procedure di verifica diverse.
Con quale frequenza va controllata l'altezza del centro?
Utilizzare il piano di configurazione e manutenzione dell'officina e ricontrollare dopo eventi che possono influire sull'appoggio o sull'allineamento, come cambi di portautensile, danneggiamenti della sede della placchetta, collisioni o manutenzione della macchina.