
値引き目標ではなく、コスト積み上げ済みのプロセスから始める
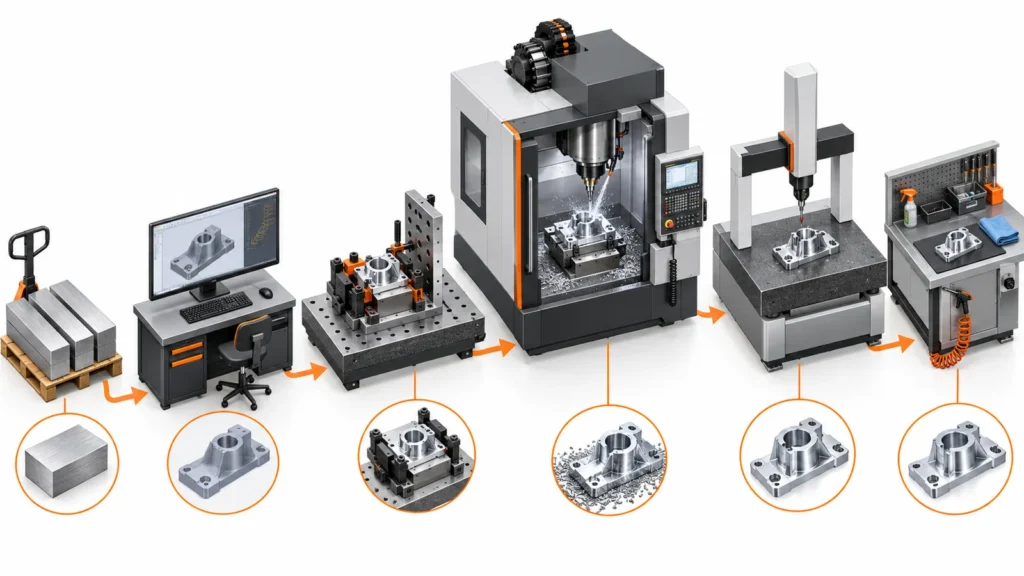 CNC見積もりは、提案された製造ルートの価格です。それは素材の選定、プログラミング、ワークホールディング、段取り、切削、工具交換、検査、仕上げ、ハンドリング、ドキュメント、リスクを反映します。CADモデルを変更する前に、どの工程または要件が見積もりを左右しているかを確認してください。
次の親ガイドでは CNC加工コスト これらのカテゴリーがどのように見積もりを構成するかを説明しています。コスト削減レビューはさらに一歩進み、各高コスト要件を管理された代替案に結び付け、その代替案が部品の機能を依然として支えているかを確認します。.
| 見積シグナル | 想定される工程負荷 | 最初のエンジニアリング課題 |
|---|---|---|
| 高い段取り費または治具費 | 多方向からの加工、不安定なクランプ、またはカスタムワークホールディング | フィーチャーは同一のデータムを共有し、より少ない方向から到達できますか? |
| 長いサイクルタイム | 大きな素材除去量、小径工具、深いフィーチャー、または精密仕上げパス | どのフィーチャーがスピンドル時間を最も消費していますか? |
| 高コストな検査 | 広範な厳しい公差、困難なデータム、または完全な報告書 | 実際に機能やコンプライアンスを管理している特性はどれですか? |
| 高いスクラップ許容率 | 歪み、脆弱な形状、不確実な要件、または後工程の処理リスク | 最終的な重要工程の前に工程を安定化できますか? |
| 長いリードタイム | 特殊在庫、専用工具、外注仕上げ、または繰り返しの確認 | 仕様は性能を変えずに利用可能な入力で対応できますか? |
この診断は無作為な再設計を防ぎます。すべての半径を大きくしたり、材料を変更したり、図面注記を削除したりすると、実際のコスト要因をそのままに新たな問題を生む可能性があります。.
コスト削減の階段:秒数を追う前に段取りを削除する
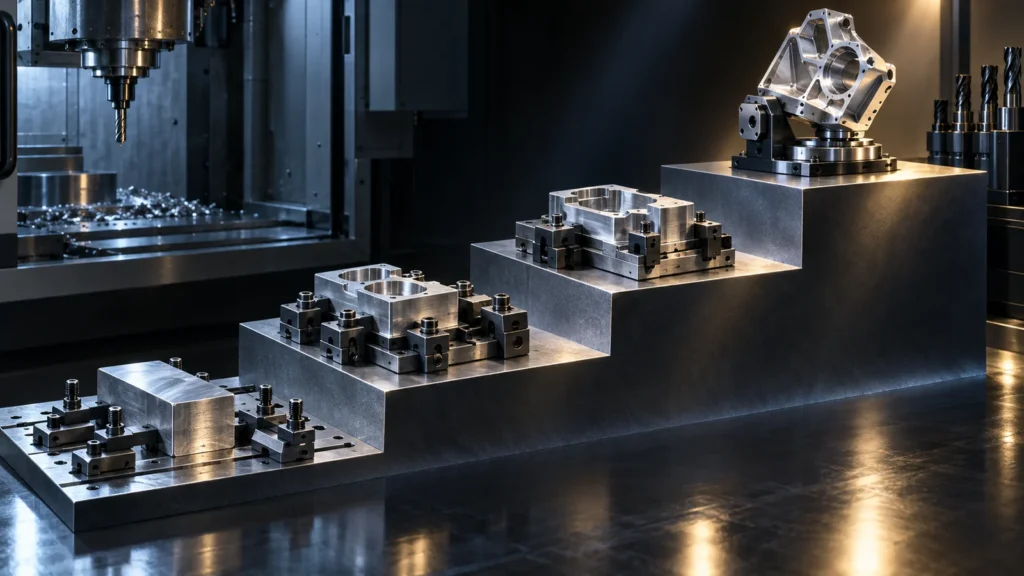 すべての削減が同じ効果を持つわけではありません。わずかな送り速度の改善は数秒を節約するかもしれませんが、段取り全体をなくせば、ハンドリング、プロービング、データム移行、治具準備、検査チェックポイントを削除できます。構造的影響の大きい順にプロセスを検討してください。.
この順序はまた、時間当たりの機械レートが高いことが本当に高コストなのかを明確にします。多軸ルートは機械時間当たりのコストが高くても、治具やデータムの移し替えを置き換えるなら、合格部品当たりのコストは低くなる可能性があります。コストは時間当たりのレートだけでなく、完成部品レベルで比較すべきです。.
工具に良い仕事をさせる形状編集
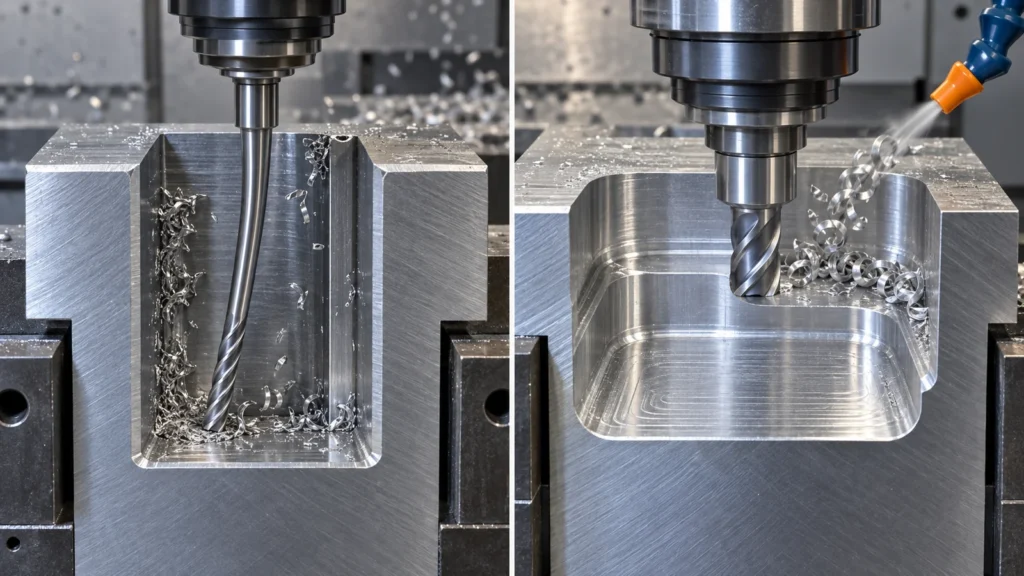 最も価値の高い形状変更は、工具のアクセス性と剛性を改善します。これにより、より大きなカッター、より短い工具、より少ないパス、またはより確実なクランプを使用できます。正確な限界は材料、フィーチャサイズ、深さ、公差、利用可能な設備によって異なるため、固定比率は普遍的なルールではなく議論の出発点として扱ってください。.
幾何形状を単独で簡略化してはいけません。2ピース設計は加工が速くなる場合がありますが、位置合わせ、締結具、シーリング、組立工数、故障モードが増加します。正しい比較は、総納入コストと機能リスクです。.
公差と検査:機能を守る箇所に精度を投資する
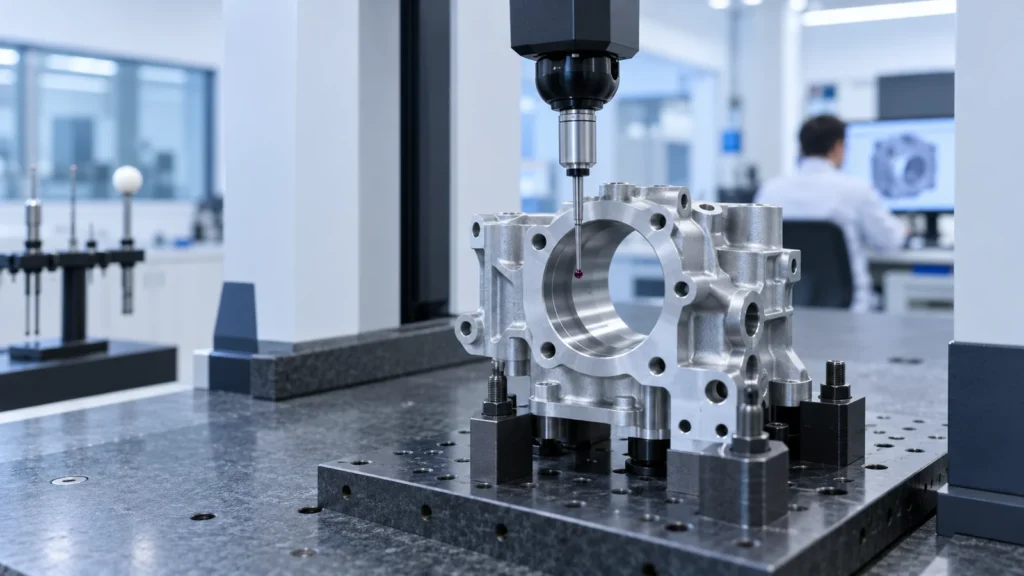 厳しい公差は工程ルートを変える可能性があります。仕上げパス、制御されたクランプ、温度管理、段階的測定、別の工作機械、または大きなスクラップ許容差が必要になる場合があります。図面が使用可能なデータム方式や合否判定方法を提供していない場合、コストはさらに増加します。
以下を使用してください: CNC加工公差ガイド 一般的な寸法と、嵌合、シール、運動、位置合わせ、荷重支持特性を区別するために。次に、各管理特性を4つの質問でレビューします:
- この特性がどちらかの限界に達した場合、どのような故障が発生するか?
- 機能を制御するのはサイズだけか、それとも形状、姿勢、位置、または表面状態の方が関連性が高いか?
- サプライヤーは指定されたデータムから再現性をもって測定できるか?
- すべての部品に完全な報告書が必要か、それとも検査計画はリスクと生産段階を反映できるか?
コスト削減とは検査を削除することではありません。リスクに比例した合否証拠を作ることです。明確な重要特性リストは、通常、図面全体に同じ公差と報告負担を適用するよりも有用です。JUCHENGの 品質管理ワークフロー 寸法報告書、トレーサビリティ、検査期待値を定義する際に参照できます。.
材料、素材、仕上げはCADが示唆するよりもコストがかかる場合がある
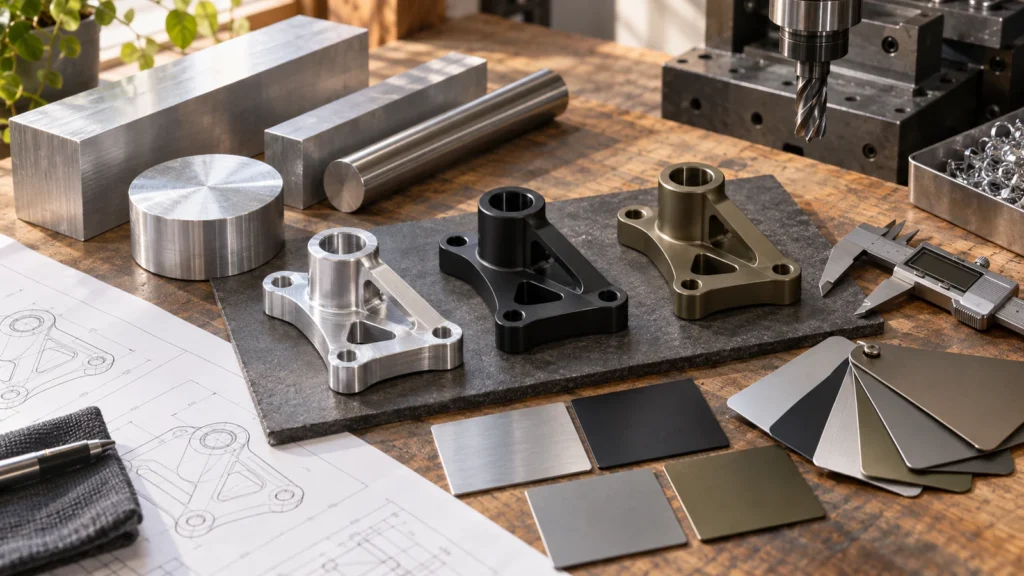 モデルは完成形状を示していますが、加工業者は素材を購入します。コストはグレード、状態、素材サイズ、最小購入数量、認証、歩留まり、そしてどれだけの材料が切り屑になるかによって決まります。小さな完成部品でも、特大サイズや入手困難なブランクから切り出す必要がある場合は高額になることがあります。
以下を確認してください: CNC材料ライブラリ 実行可能な材料ファミリーを比較するためですが、購入価格だけで代替してはいけません。安価な合金は、工具摩耗、歪み、仕上げ難易度、不良リスクを増大させる可能性があります。グレードや状態を変更する前に、強度、耐食性、温度、耐摩耗性、電気的特性、化学的特性、コンプライアンス要件を確認してください。.
表面要件にも同じ規律が求められます。一律の微細粗さ指示は、シール、摺動、位置決め、またはユーザーの目に触れることのない面に仕上げパスを追加してしまいます。複数の化粧処理、選択的マスキング、コーティング前の研磨、または重要寸法を変化させる仕上げは、取り扱いと検査を増やします。各処理の目的を定義し、その後、サイトの 表面仕上げオプション を参照して適切な工程を相談してください。.
DFMレビューの例:『悪い』特徴のない高コストなハウジング
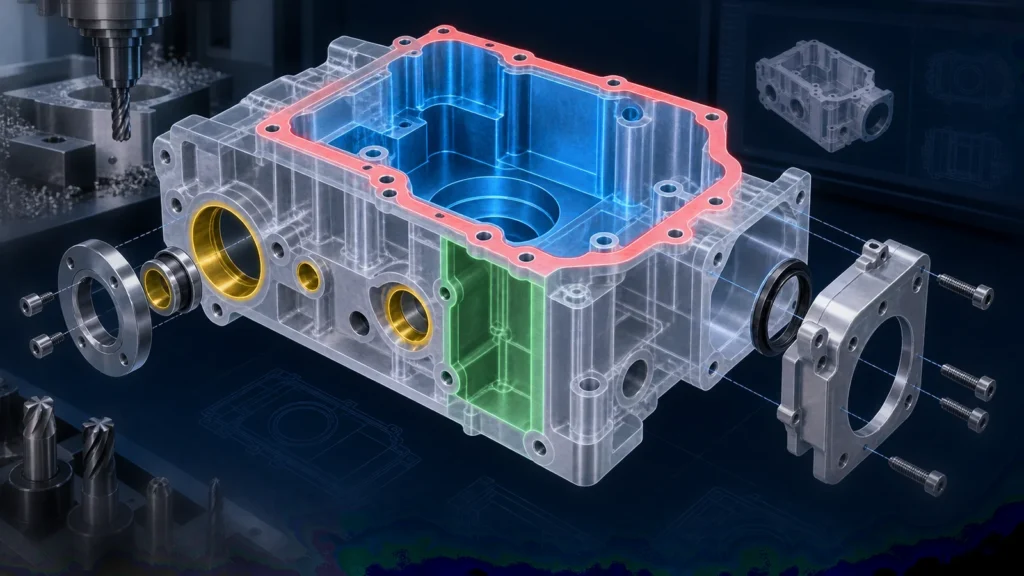 予想より高い見積もりを受けたアルミニウム製電子機器ハウジングを考えてみましょう。単一の特徴が不可能なわけではありません。コストは、いくつかのありふれた判断の相互作用から生じます:小さな内側半径を持つ深いポケット、全面の化粧処理、嵌合しない寸法の厳しい管理、複数方向の側面孔、そして完全な寸法報告書です。
規律あるレビューは、合金の変更や品質チェックの削除から始めるべきではありません。工程を追跡するのです:
再設計では、非機能的なコーナー半径を拡大し、選択した穴を共通方向に移し、コネクタとシール界面のみを重要と特定し、化粧要件を可視面に限定するかもしれません。ハウジングは同じ機能を果たしますが、製造工程は治具固定、切削、仕上げ、検証が容易になります。.
この例は例示であり、顧客の実績を主張するものではありません。実際の削減額は形状だけから予測できません。材料、サイズ、数量、設備、検査範囲、サプライヤーの工程、承認された設計変更に依存します。.
必要な証拠や機能を削除してコストを『削減』しないこと
 一部の見積もり削減は偽りの経済です。初期価格を下げる一方で、組立問題、現場故障、手直し、サプライヤーとの紛争を増やします。安全、嵌合、シール、疲労、滅菌、トレーサビリティ、規制コンプライアンス、または検証済み外観を管理する要件は維持してください。.
見積対応パッケージでコスト要因が可視化される
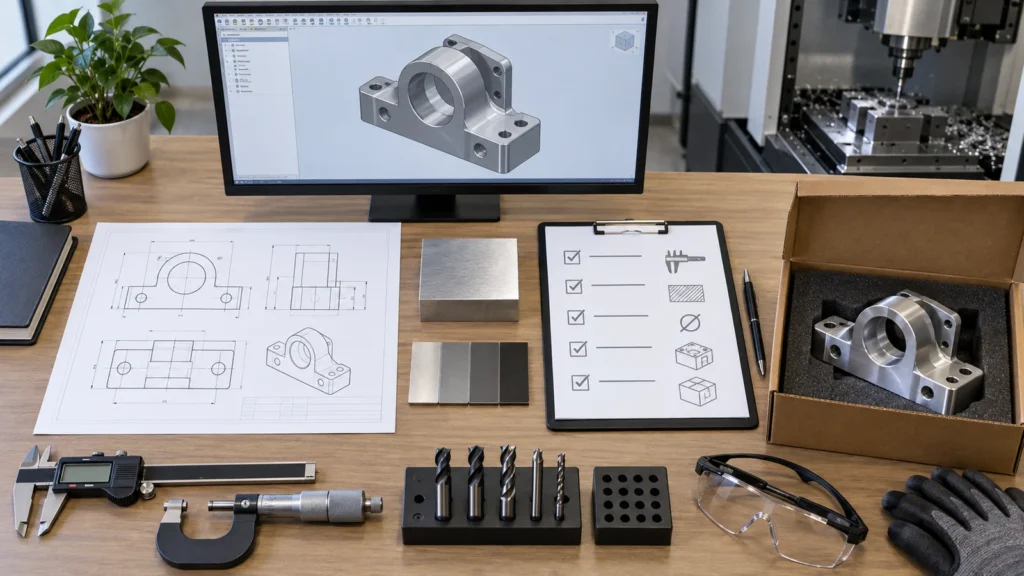 不完全なRFQは不確実性を生み、不確実性はしばしばリスクとして価格に織り込まれます。有用なパッケージがあれば、サプライヤーは固定要件と交渉可能な希望条件を区別し、推測せずに代替案を提案できます。.
サプライヤーに上位2~3のコスト要因を特定させ、意味のある代替案を個別に見積もるよう依頼します。管理された選択肢—例えば改訂された半径、異なる在庫状態、報告範囲の縮小など—は、レビュー可能な判断材料を生み出します。一律の値引き要求では、何が変わったのか説明されません。.
CNC加工コスト削減に関するFAQ
CNCコスト削減で通常最も大きな効果を生むのは何ですか?
段取りの削減、工具のリーチ短縮、大きな材料除去量の低減、または要求の厳しい公差を機能部位に限定することは、小さなサイクルタイム調整よりも効果が大きいことがよくあります。最大の改善機会は部品によって異なるため、サプライヤーが見積もりを左右している工程や要件を特定すべきです。.
3軸機を使用すれば常にコストが下がりますか?
いいえ。3軸機は時間単価が低い場合がありますが、複数回の段取りや治具により総コストと基準移動のリスクが増加することがあります。多軸の加工方法は、1回の管理された段取りでより多くの形状を完成できる場合、より経済的になることがあります。.
価格を下げるためにすべての公差を緩めるべきですか?
いいえ。機能、組立、安全性、またはコンプライアンスを保護しない要件のみを緩めてください。重要な部位は明確に管理され、測定可能な状態に保ってください。機能に基づく公差戦略は、図面全体に極端に厳しい公差または極端に緩い公差のいずれかを適用するよりも安全です。.
部品を多く発注すると単価が下がりますか?
多くの場合、下がります。プログラミング、段取り、治具、初品作業をより多くのユニットに配分できるためです。ただし、材料、サイクルタイム、仕上げ、検査、在庫、改訂のリスクは残ります。単価を下げるためだけに過剰な部品を発注するのではなく、現実的な数量別価格を比較してください。.
コスト削減の検討のためにどのような情報を送ればよいですか?
現在のCADモデルと図面、数量、材料と仕上げ、重要なインターフェース、検査要件、納期、および変更可能な点と変更できない点を示す注記を送ってください。その情報があれば、エンジニアリングチームは部品の意図する機能を弱めることなく、工程負荷を軽減できます。.