
Начните с калькулируемого процесса, а не с целевой скидки
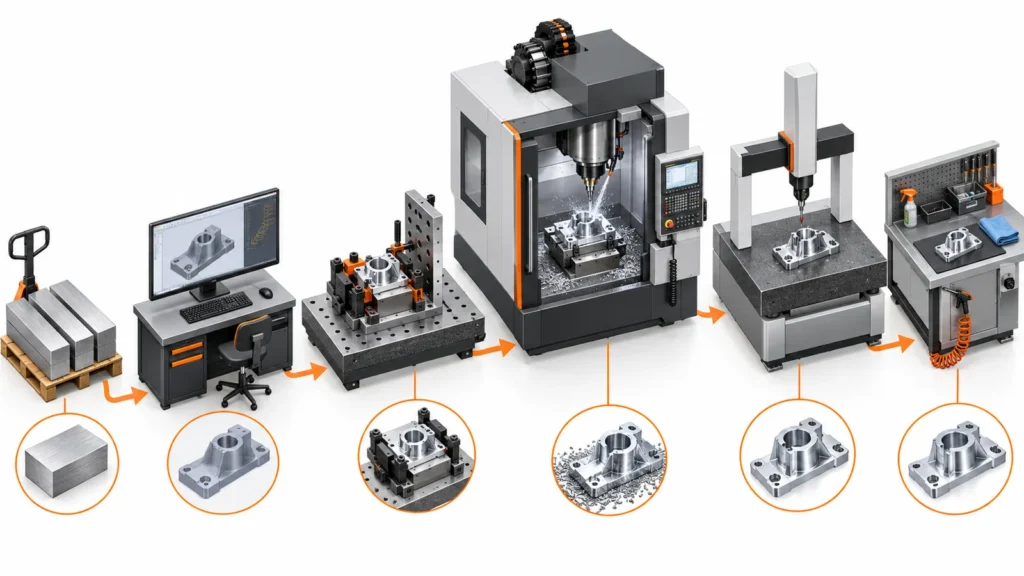 Цена на ЧПУ-обработку — это стоимость предложенного производственного маршрута. Она отражает выбор заготовки, программирование, технологическую оснастку, наладку, резку, смену инструмента, контроль, отделку, обработку, документацию и риск. Прежде чем менять CAD-модель, спросите, какая операция или требование определяет смету.
Родительское руководство к стоимость ЧПУ-обработки объясняет, как эти категории формируют цену. Обзор снижения затрат идёт на шаг дальше: он связывает каждое дорогостоящее требование с контролируемой альтернативой и проверяет, поддерживает ли альтернатива по-прежнему функцию детали.
| Сигнал для расчёта | Вероятная производственная нагрузка | Первый инженерный вопрос |
|---|---|---|
| Высокая стоимость наладки или оснастки | Несколько ориентаций, нестабильное закрепление или нестандартная оснастка | Могут ли элементы использовать общую базу и обрабатываться с меньшего числа направлений? |
| Длительное время цикла | Большой объём съёма материала, мелкий инструмент, глубокие элементы или чистовые проходы | Какой элемент занимает наибольшее время шпинделя? |
| Дорогостоящий контроль | Широкий набор жёстких допусков, сложные базы или полная отчётность | Какие характеристики фактически определяют функцию или соответствие требованиям? |
| Высокая доля брака | Деформация, хрупкая геометрия, неопределённые требования или риск на поздних этапах обработки | Можно ли стабилизировать процесс до финальной критической операции? |
| Длительный срок выполнения | Необычный материал на складе, специальная оснастка, отделка на стороне или повторяющиеся уточнения | Может ли спецификация использовать доступные входные данные без изменения производительности? |
Такая диагностика предотвращает случайное перепроектирование. Увеличение каждого радиуса, изменение материала или удаление примечаний на чертеже может создать новые проблемы, оставив при этом фактический фактор затрат незатронутым.
Лестница снижения затрат: устраняйте наладки, прежде чем гнаться за секундами
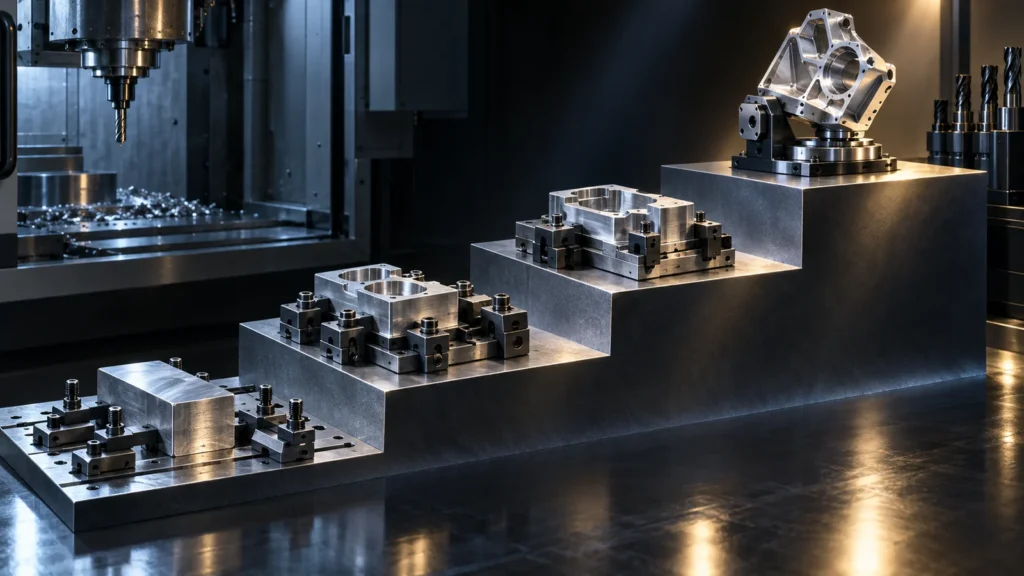 Не все экономии дают одинаковый эффект. Небольшое улучшение подачи может сэкономить секунды, тогда как устранение целой наладки позволяет убрать обработку, измерение, перенос баз, подготовку приспособления и контрольную точку. Рассматривайте процесс в порядке убывания структурного влияния.
Эта последовательность также проясняет, действительно ли более высокая почасовая ставка за станок обходится дороже. Многоосевой маршрут может стоить больше за машино-час, но меньше за принятую деталь, если он заменяет приспособления и переносы баз. Стоимость следует сравнивать на уровне готовой детали, а не только по часовой ставке.
Изменения геометрии, которые дают инструменту лучшие условия работы
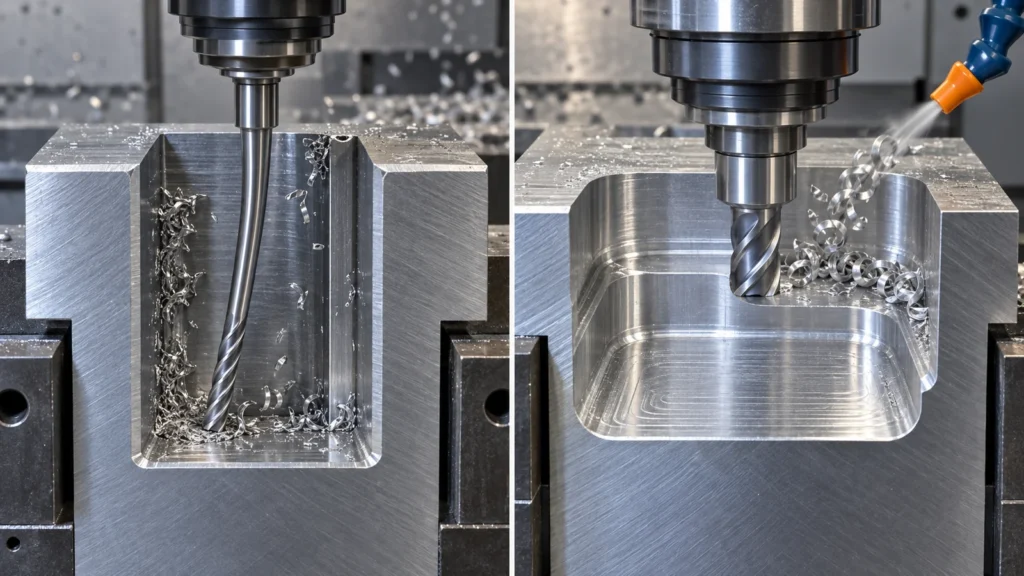 Наиболее ценные изменения геометрии улучшают доступ инструмента и жёсткость. Они позволяют использовать более крупный резец, более короткий инструмент, меньше проходов или более надёжное закрепление. Точный предел зависит от материала, размера элемента, глубины, допуска и имеющегося оборудования, поэтому рассматривайте фиксированные соотношения как отправную точку для обсуждения, а не как универсальные правила.
Do not simplify geometry in isolation. A two-piece design may machine faster but add alignment, fasteners, sealing, assembly labor, and failure modes. The correct comparison is total delivered cost and functional risk.
Tolerance and Inspection: Spend Precision Where It Protects Function
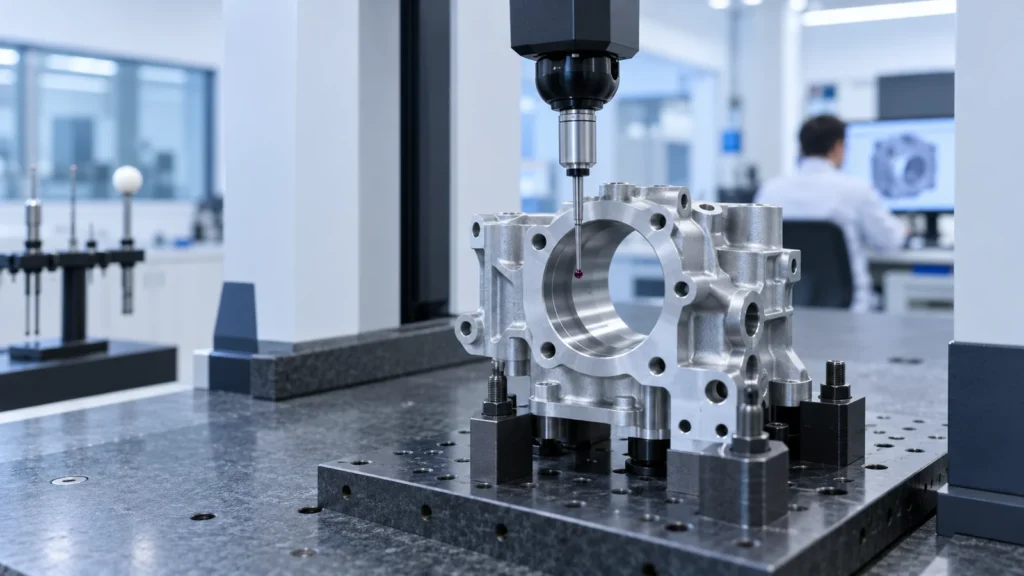 A tight tolerance can change the process route. It may require a finish pass, controlled clamping, temperature awareness, staged measurement, a different machine, or a larger scrap allowance. The cost increases again when the drawing does not provide a usable datum scheme or acceptance method.
Use the CNC machining tolerance guide to separate general dimensions from fit, seal, motion, alignment, and load-bearing characteristics. Then review each controlled feature through four questions:
- What failure occurs if this feature reaches either limit?
- Does size alone control function, or is form, orientation, position, or surface condition more relevant?
- Can the supplier measure it repeatably from the stated datums?
- Must every part receive a full report, or can the inspection plan reflect risk and production stage?
Cost reduction does not mean deleting inspection. It means making acceptance evidence proportional to risk. A clear critical-characteristics list is usually more useful than applying the same tolerance and reporting burden to the entire drawing. JUCHENG’s процесс контроля качества can be referenced when defining dimensional reports, traceability, and inspection expectations.
Материал, заготовка и отделка могут стоить дороже, чем предполагает CAD-модель
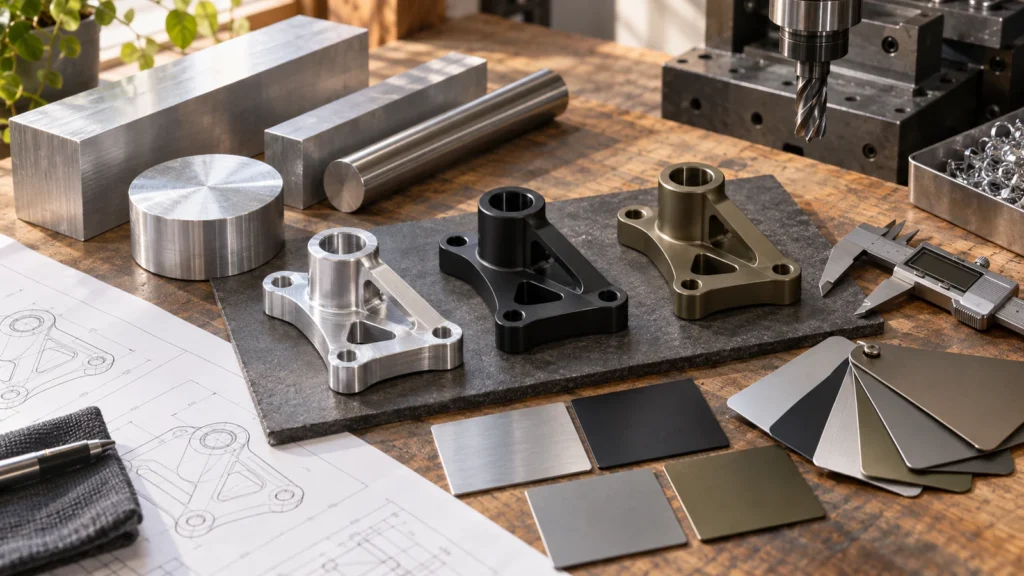 Модель показывает готовую геометрию, но цех закупает исходную заготовку. Стоимость зависит от марки, состояния, размера заготовки, минимального объёма закупки, сертификации, выхода годного и того, сколько материала уходит в стружку. Небольшая готовая деталь всё равно может быть дорогой, если её приходится вырезать из заготовки завышенного размера или трудноснабжаемого сортамента.
Изучите Библиотека материалов для ЧПУ чтобы сравнить жизнеспособные семейства материалов, но не заменяйте только по закупочной цене. Более дешёвый сплав может увеличить износ инструмента, деформацию, сложность отделки или риск брака. Перед изменением марки или состояния подтвердите требования по прочности, коррозионной стойкости, температуре, износу, электрическим, химическим свойствам и соответствию нормам.
Требования к поверхности заслуживают такой же дисциплины. Сплошное указание мелкой шероховатости может добавить финишные проходы на поверхностях, которые никогда не герметизируют, не скользят, не базируют и не видны пользователю. Множественные декоративные обработки, выборочное маскирование, полировка перед покрытием или отделка, изменяющая критические размеры, могут добавить операций обработки и контроля. Определите назначение каждой обработки, затем используйте варианты отделки поверхности сайта, чтобы обсудить подходящие маршруты.
Иллюстративный DFM-анализ: дорогой корпус без “плохой” особенности
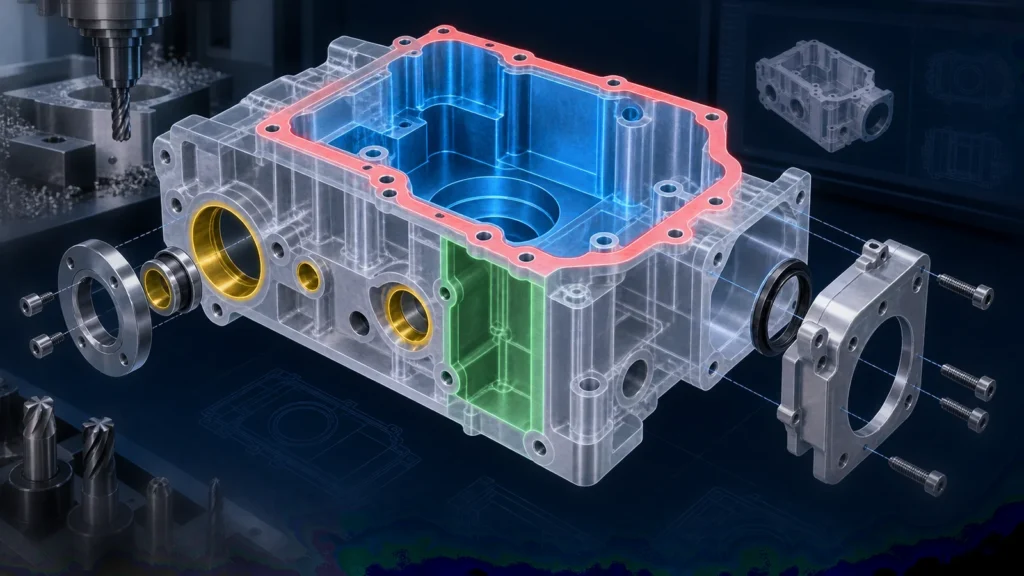 Рассмотрим алюминиевый корпус электроники, на который получена более высокая, чем ожидалось, цена. Ни одна отдельная особенность не является невыполнимой. Стоимость возникает из взаимодействия нескольких обычных решений: глубокий карман с малыми внутренними радиусами, декоративная обработка всех поверхностей, жёстко контролируемые несопрягаемые размеры, боковые отверстия в нескольких ориентациях и полный размерный отчёт.
Дисциплинированный анализ не начинался бы с изменения сплава или отмены проверок качества. Он проследил бы маршрут:
При переработке конструкции можно увеличить нефункциональные радиусы углов, перенести отдельные отверстия в общую ориентацию, обозначить как критические только интерфейсы разъёма и уплотнения, а требования к внешнему виду ограничить видимыми поверхностями. Корпус по-прежнему выполняет ту же задачу, но производственный маршрут становится проще для базирования, резания, отделки и контроля.
Этот пример иллюстративный, а не заявленный результат клиента. Фактическую экономию нельзя предсказать только по геометрии; она зависит от материала, размера, количества, оборудования, объёма контроля, процесса поставщика и принятых изменений конструкции.
Не “экономьте” за счёт удаления доказательств или нужной вам функции
 Некоторые сокращения стоимости предложения — это ложная экономия. Они снижают первоначальную цену, одновременно увеличивая проблемы со сборкой, отказы в эксплуатации, доработки или споры с поставщиками. Сохраняйте требования, которые контролируют безопасность, посадку, герметизацию, усталостную прочность, стерилизацию, прослеживаемость, соответствие нормативным требованиям или подтверждённый внешний вид.
A Quote-Ready Package Makes Cost Drivers Visible
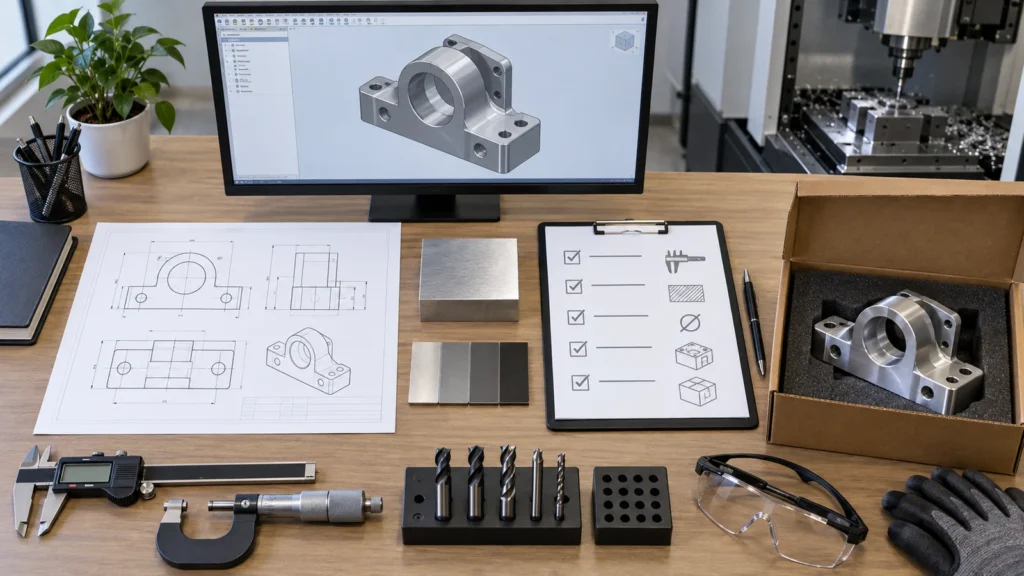 Incomplete RFQs create uncertainty, and uncertainty is often priced as risk. A useful package lets the supplier distinguish fixed requirements from negotiable preferences and propose alternatives without guessing.
Ask suppliers to identify the top two or three cost drivers and price meaningful alternatives separately. A controlled option—such as a revised radius, a different stock condition, or a reduced reporting scope—creates a decision you can review. A blanket discount request does not explain what changed.
CNC Machining Cost Reduction FAQs
What usually produces the largest CNC cost reduction?
Removing a setup, shortening tool reach, reducing heavy stock removal, or limiting demanding tolerances to functional features often has more leverage than small cycle-time adjustments. The largest opportunity varies by part, so the supplier should identify the operation or requirement driving the quote.
Does using a three-axis machine always cost less?
No. A three-axis machine may have a lower hourly rate, but multiple setups and fixtures can increase total cost and datum-transfer risk. A multi-axis route can be more economical when it completes more features in one controlled setup.
Should I loosen every tolerance to reduce price?
No. Loosen only requirements that do not protect function, assembly, safety, or compliance. Keep critical features clearly controlled and measurable. A functional tolerance strategy is safer than applying either extremely tight or extremely loose limits across the entire drawing.
Can ordering more parts lower the unit cost?
Often, because programming, setup, fixturing, and first-part work can be distributed across more units. However, material, cycle time, finishing, inspection, inventory, and revision risk remain. Compare realistic quantity breaks rather than ordering excess parts solely for a lower unit price.
What information should I send for a cost-reduction review?
Send the current CAD model and drawing, quantities, material and finish, critical interfaces, inspection requirements, delivery needs, and a note identifying what can or cannot change. That context helps engineering teams reduce process burden without weakening the part’s intended function.