
Comience con el proceso costeado, no con un objetivo de descuento
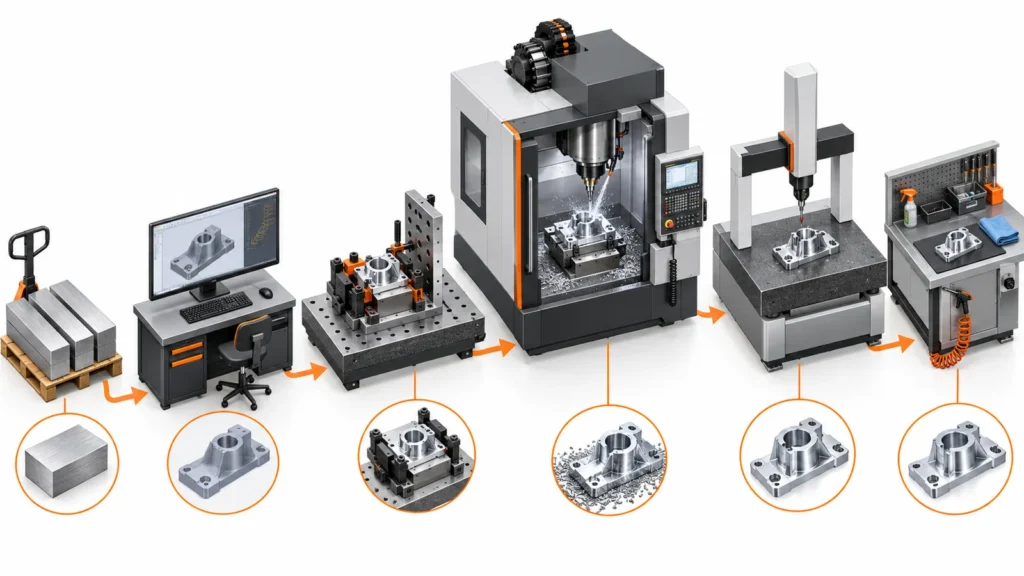 Una cotización de CNC es el precio de una ruta de fabricación propuesta. Refleja la selección de stock, la programación, la sujeción de la pieza, la configuración, el corte, los cambios de herramienta, la inspección, el acabado, la manipulación, la documentación y el riesgo. Antes de modificar el modelo CAD, pregunte qué operación o requisito controla la estimación.
La guía principal para costo del mecanizado CNC explica cómo estas categorías conforman una cotización. Una revisión de reducción de costos va un paso más allá: vincula cada requisito costoso con una alternativa controlada y verifica si la alternativa aún admite la función de la pieza.
| Señal de cotización | Carga de proceso probable | Primera pregunta de ingeniería |
|---|---|---|
| Cargo elevado de preparación o dispositivos | Múltiples orientaciones, sujeción inestable o utillaje personalizado | ¿Pueden las características compartir un datum y alcanzarse desde menos direcciones? |
| Tiempo de ciclo largo | Gran remoción de material, herramientas pequeñas, características profundas o pasadas de acabado fino | ¿Qué característica consume la mayor parte del tiempo de husillo? |
| Inspección costosa | Tolerancias ajustadas generalizadas, datums difíciles o informe completo | ¿Qué características controlan realmente la función o el cumplimiento? |
| Margen de desperdicio elevado | Distorsión, geometría frágil, requisitos inciertos o riesgo de procesamiento en etapa tardía | ¿Puede estabilizarse el proceso antes de la operación crítica final? |
| Plazo de entrega largo | Material poco habitual, utillaje especial, acabado subcontratado o aclaraciones repetidas | ¿Puede la especificación utilizar las entradas disponibles sin cambiar el rendimiento? |
Este diagnóstico evita el rediseño aleatorio. Aumentar cada radio, cambiar el material o eliminar notas del plano puede crear nuevos problemas mientras deja intacto el verdadero factor de coste.
La escalera de reducción de costes: eliminar preparaciones antes de perseguir segundos
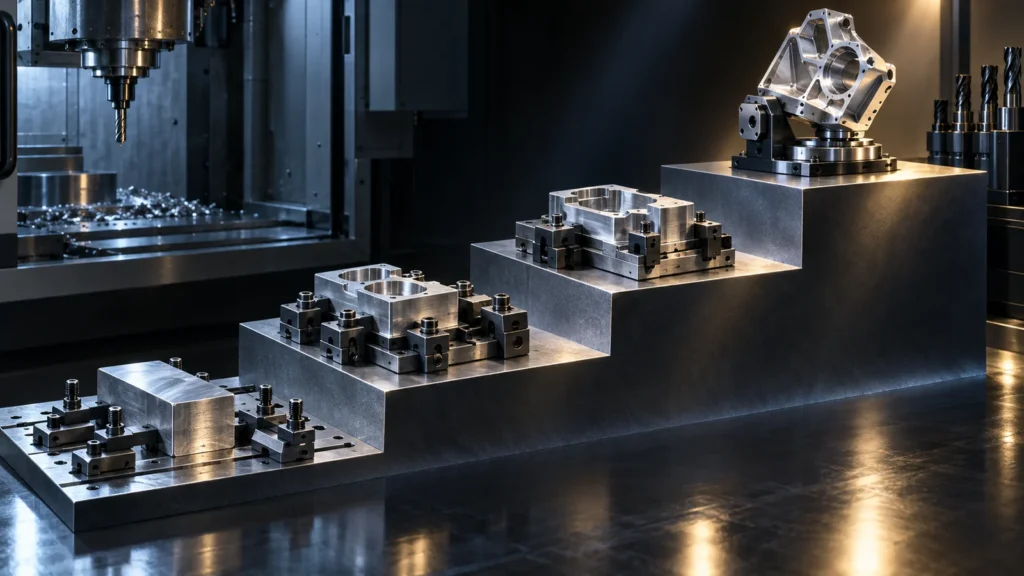 No todos los ahorros tienen el mismo apalancamiento. Una pequeña mejora en la velocidad de avance puede ahorrar segundos, mientras que eliminar una preparación completa puede suprimir la manipulación, el sondeo, la transferencia de referencias, la preparación del utillaje y un punto de control de inspección. Revise el proceso en orden descendente de impacto estructural.
Esta secuencia también aclara si una tarifa horaria de máquina más alta es realmente más costosa. Una ruta multieje puede costar más por hora de máquina pero menos por pieza aceptada si reemplaza dispositivos de sujeción y transferencias de datum. El costo debe compararse a nivel de pieza terminada, no solo por la tarifa horaria.
Ediciones de geometría que le dan a la herramienta un mejor trabajo
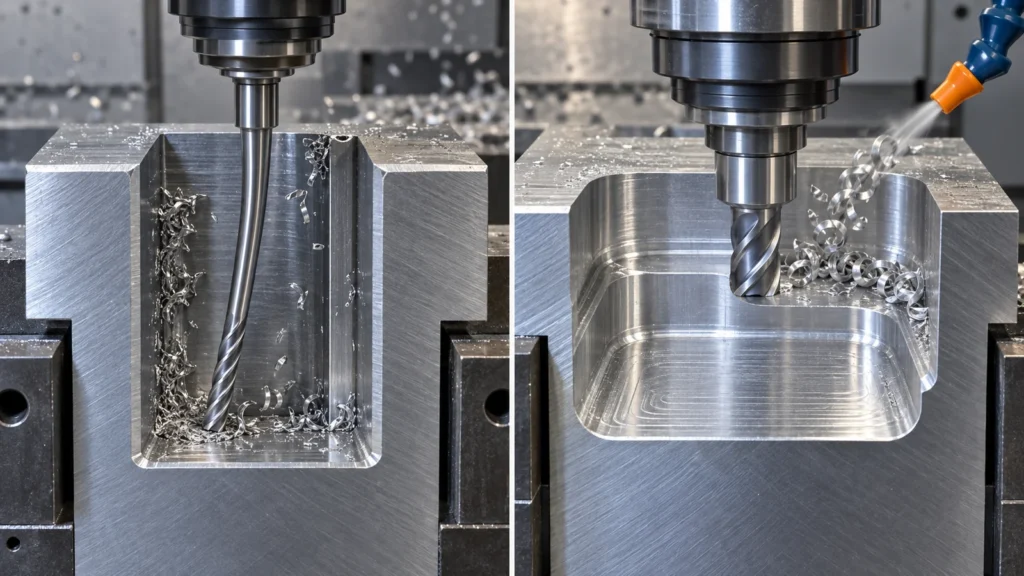 Los cambios de geometría de mayor valor mejoran el acceso de la herramienta y la rigidez. Permiten que el proceso use un cortador más grande, una herramienta más corta, menos pasadas o una sujeción más segura. El límite exacto depende del material, el tamaño de la característica, la profundidad, la tolerancia y el equipo disponible, así que trate las proporciones fijas como puntos de partida para la discusión y no como reglas universales.
No simplifique la geometría de forma aislada. Un diseño de dos piezas puede mecanizarse más rápido, pero añade alineación, sujetadores, sellado, mano de obra de ensamblaje y modos de fallo. La comparación correcta es el costo total entregado y el riesgo funcional.
Tolerancia e inspección: invierta precisión donde protege la función
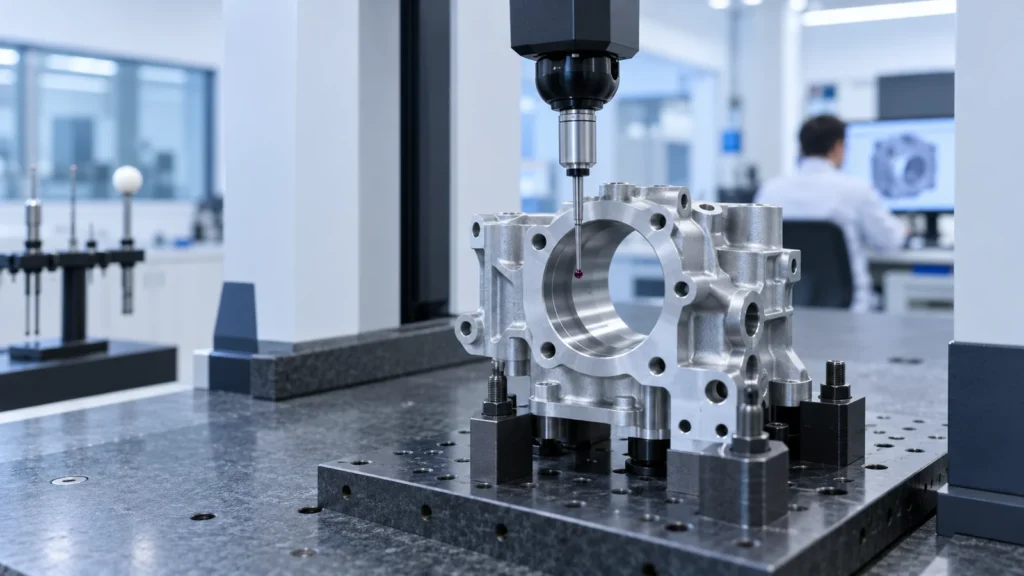 Una tolerancia ajustada puede cambiar la ruta del proceso. Puede requerir un pase de acabado, sujeción controlada, conciencia de la temperatura, medición por etapas, una máquina diferente o un mayor margen de desecho. El costo aumenta de nuevo cuando el plano no proporciona un esquema de datums utilizable o un método de aceptación.
Utilice la guía de tolerancias de mecanizado CNC para separar las dimensiones generales de las características de ajuste, sellado, movimiento, alineación y soporte de carga. Luego revise cada característica controlada mediante cuatro preguntas:
- ¿Qué fallo ocurre si esta característica alcanza cualquiera de los límites?
- ¿El tamaño por sí solo controla la función, o es más relevante la forma, orientación, posición o condición superficial?
- ¿Puede el proveedor medirla de forma repetible desde los datums indicados?
- ¿Debe recibir cada pieza un informe completo, o puede el plan de inspección reflejar el riesgo y la etapa de producción?
Reducir costos no significa eliminar la inspección. Significa hacer que la evidencia de aceptación sea proporcional al riesgo. Una lista clara de características críticas suele ser más útil que aplicar la misma tolerancia y carga de informes a todo el plano. El flujo de trabajo de control de calidad de JUCHENG puede consultarse al definir informes dimensionales, trazabilidad y expectativas de inspección.
El material, el stock y el acabado pueden costar más de lo que sugiere el CAD
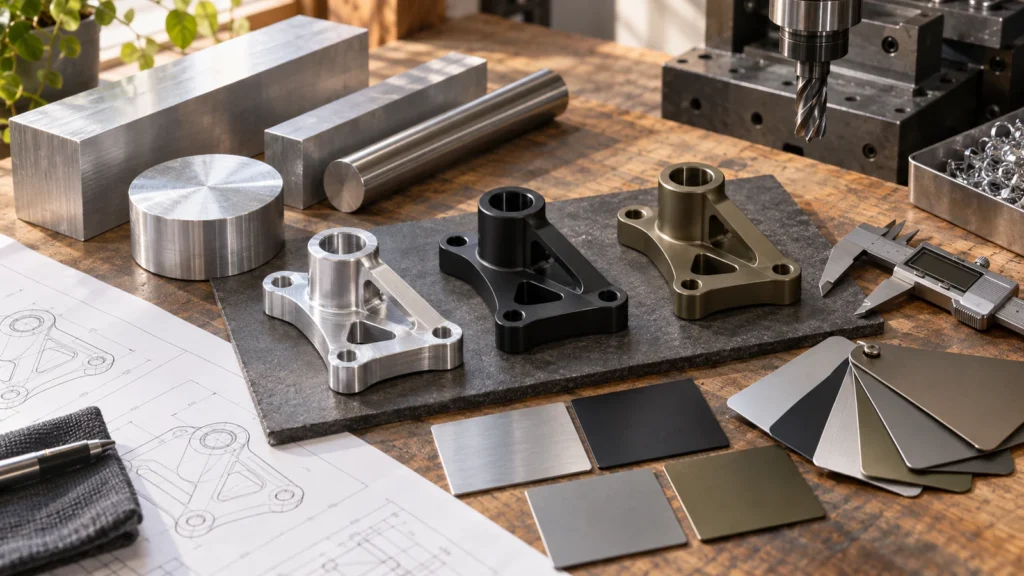 El modelo muestra la geometría terminada, pero el taller compra el stock inicial. El costo depende del grado, la condición, el tamaño del stock, la cantidad mínima de compra, la certificación, el rendimiento y cuánto material se convierte en virutas. Una pieza terminada pequeña aún puede ser costosa cuando debe cortarse de un blank sobredimensionado o difícil de conseguir.
Revise el biblioteca de materiales de CNC para comparar familias de materiales viables, pero no sustituya únicamente por el precio de compra. Una aleación más barata puede aumentar el desgaste de la herramienta, la distorsión, la dificultad de acabado o el riesgo de rechazo. Confirme los requisitos de resistencia, corrosión, temperatura, desgaste, eléctricos, químicos y de cumplimiento antes de cambiar el grado o la condición.
Los requisitos de superficie merecen la misma disciplina. Una indicación general de rugosidad fina puede añadir pasadas de acabado a caras que nunca sellan, deslizan, localizan ni quedan a la vista del usuario. Múltiples tratamientos cosméticos, el enmascaramiento selectivo, el pulido antes del recubrimiento o un acabado que altera dimensiones críticas pueden añadir manipulación e inspección. Defina el propósito de cada tratamiento y luego utilice el opciones de acabado superficial del sitio para analizar rutas adecuadas.
Revisión DFM ilustrativa: una carcasa costosa sin una característica “mala”
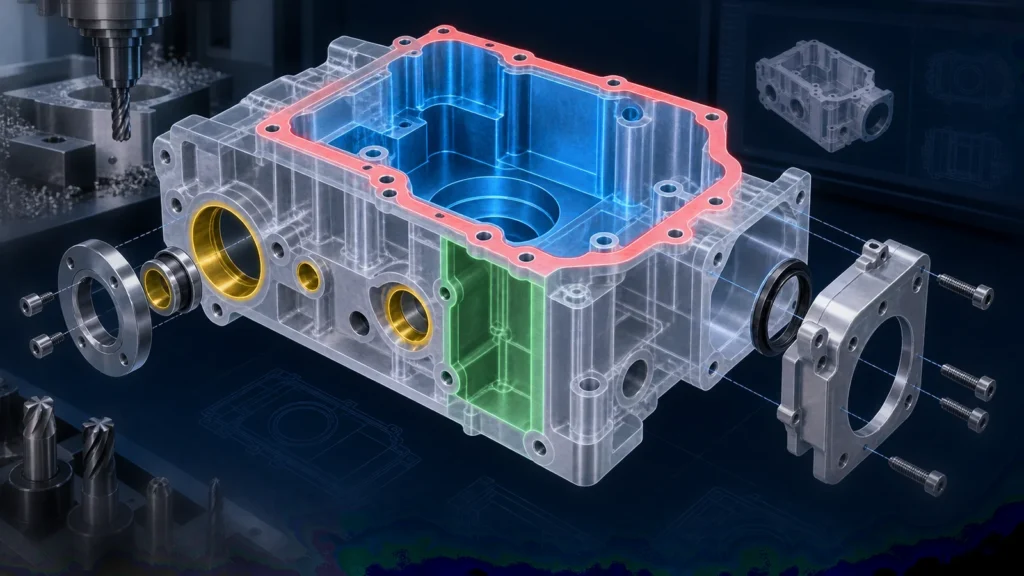 Considere una carcasa electrónica de aluminio que recibe una cotización superior a la esperada. Ninguna característica individual es imposible. El costo proviene de la interacción de varias decisiones ordinarias: un bolsillo profundo con radios internos pequeños, tratamiento cosmético en todas las caras, dimensiones no acopladas con control estricto, orificios laterales en múltiples orientaciones y un informe dimensional completo.
Una revisión disciplinada no comenzaría cambiando la aleación ni eliminando los controles de calidad. Trazaría la ruta:
El rediseño podría ampliar los radios de esquina no funcionales, reubicar orificios seleccionados a una orientación común, identificar solo las interfaces del conector y de sellado como críticas, y limitar los requisitos cosméticos a las superficies visibles. La carcasa sigue cumpliendo la misma función, pero la ruta de fabricación se vuelve más fácil de fijar, cortar, acabar y verificar.
Este ejemplo es ilustrativo y no constituye un resultado real de un cliente. Los ahorros reales no pueden predecirse solo a partir de la geometría; dependen del material, el tamaño, la cantidad, el equipo, el alcance de la inspección, el proceso del proveedor y los cambios de diseño aceptados.
No “ahorre” costo eliminando la evidencia o la función que necesita
 Algunas reducciones de cotización son falsas economías. Bajan el precio inicial mientras aumentan los problemas de ensamblaje, las fallas en campo, el retrabajo o las disputas con proveedores. Conserve los requisitos que controlan la seguridad, el ajuste, el sellado, la fatiga, la esterilización, la trazabilidad, el cumplimiento normativo o la apariencia validada.
A Quote-Ready Package Makes Cost Drivers Visible
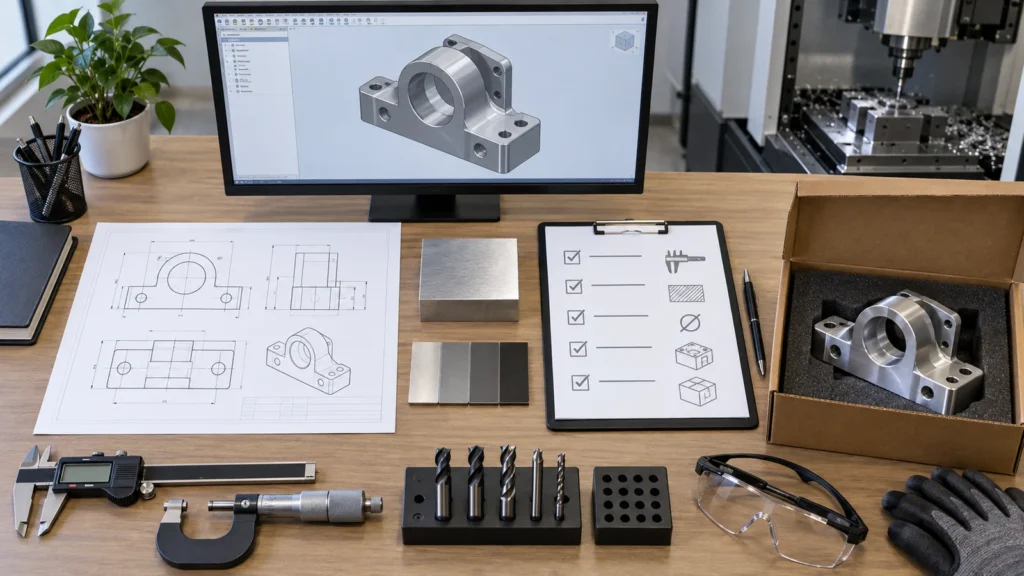 Incomplete RFQs create uncertainty, and uncertainty is often priced as risk. A useful package lets the supplier distinguish fixed requirements from negotiable preferences and propose alternatives without guessing.
Ask suppliers to identify the top two or three cost drivers and price meaningful alternatives separately. A controlled option—such as a revised radius, a different stock condition, or a reduced reporting scope—creates a decision you can review. A blanket discount request does not explain what changed.
CNC Machining Cost Reduction FAQs
What usually produces the largest CNC cost reduction?
Removing a setup, shortening tool reach, reducing heavy stock removal, or limiting demanding tolerances to functional features often has more leverage than small cycle-time adjustments. The largest opportunity varies by part, so the supplier should identify the operation or requirement driving the quote.
Does using a three-axis machine always cost less?
No. A three-axis machine may have a lower hourly rate, but multiple setups and fixtures can increase total cost and datum-transfer risk. A multi-axis route can be more economical when it completes more features in one controlled setup.
Should I loosen every tolerance to reduce price?
No. Loosen only requirements that do not protect function, assembly, safety, or compliance. Keep critical features clearly controlled and measurable. A functional tolerance strategy is safer than applying either extremely tight or extremely loose limits across the entire drawing.
Can ordering more parts lower the unit cost?
Often, because programming, setup, fixturing, and first-part work can be distributed across more units. However, material, cycle time, finishing, inspection, inventory, and revision risk remain. Compare realistic quantity breaks rather than ordering excess parts solely for a lower unit price.
What information should I send for a cost-reduction review?
Send the current CAD model and drawing, quantities, material and finish, critical interfaces, inspection requirements, delivery needs, and a note identifying what can or cannot change. That context helps engineering teams reduce process burden without weakening the part’s intended function.