
Commencer par le processus chiffré, pas par un objectif de rabais
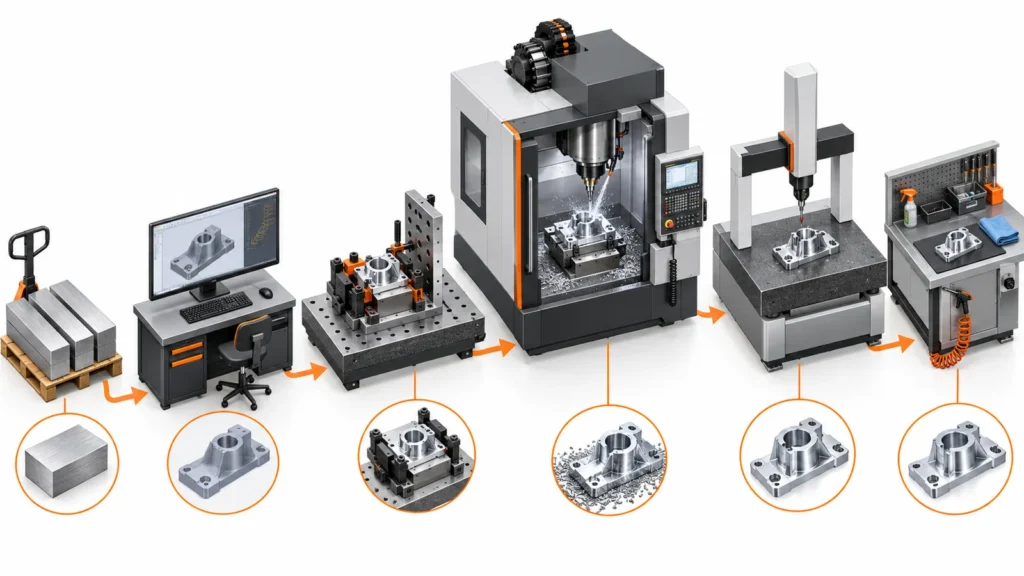 Un devis CNC est le prix d'une gamme de fabrication proposée. Il reflète la sélection du stock, la programmation, le maintien d'œuvre, le montage, la coupe, les changements d'outils, l'inspection, la finition, la manutention, la documentation et le risque. Avant de modifier le modèle CAO, demandez quelle opération ou exigence contrôle l'estimation.
Le guide parent pour coût de l'usinage CNC explique comment ces catégories constituent un devis. Un examen de réduction des coûts va plus loin : il relie chaque exigence coûteuse à une alternative maîtrisée et vérifie si l'alternative soutient toujours la fonction de la pièce.
| Signal de devis | Charge de processus probable | Première question d'ingénierie |
|---|---|---|
| Frais de configuration ou de fixation élevés | Orientations multiples, serrage instable ou maintien d'œuvre personnalisé | Les caractéristiques peuvent-elles partager une référence et être atteintes depuis moins de directions ? |
| Temps de cycle long | Enlèvement de matière important, petits outils, caractéristiques profondes ou passes de finition fines | Quelle caractéristique consomme le plus de temps de broche ? |
| Inspection coûteuse | Tolérances serrées généralisées, références difficiles ou rapports complets | Quelles caractéristiques contrôlent réellement la fonction ou la conformité ? |
| Taux de rebut élevé | Déformation, géométrie fragile, exigences incertaines ou risque de traitement en fin de phase | Le processus peut-il être stabilisé avant l'opération critique finale ? |
| Délai de livraison long | Stock inhabituel, outillage spécial, finition sous-traitée ou clarifications répétées | La spécification peut-elle utiliser les entrées disponibles sans modifier les performances ? |
Ce diagnostic évite toute refonte aléatoire. Augmenter chaque rayon, changer de matériau ou supprimer des notes sur le plan peut créer de nouveaux problèmes tout en laissant le véritable facteur de coût intact.
L'échelle de réduction des coûts : supprimer les montages avant de courir après les secondes
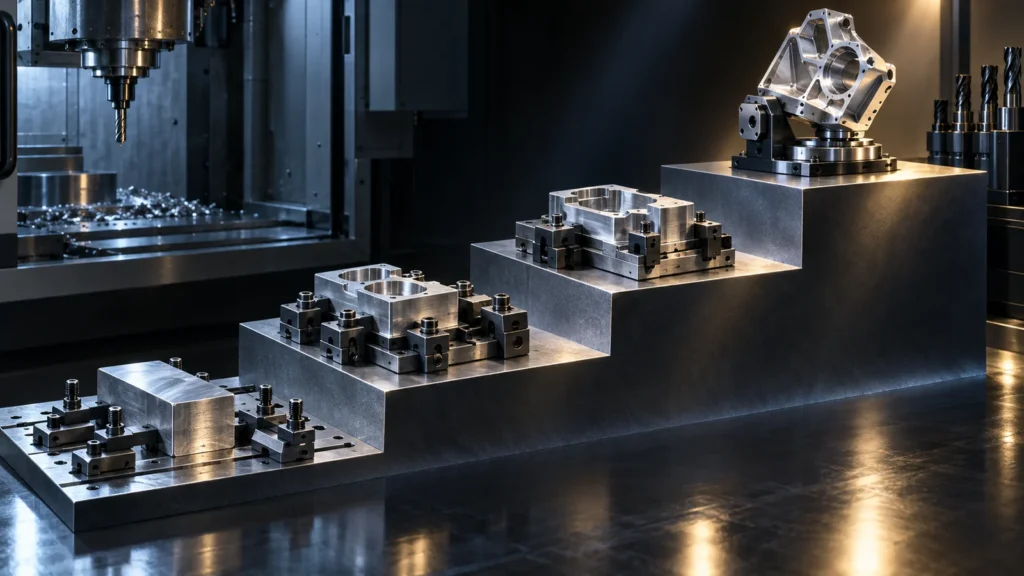 Toutes les économies n'ont pas le même levier. Une légère amélioration de l'avance peut faire gagner des secondes, tandis que l'élimination d'un montage complet peut supprimer la manutention, le palpage, le transfert de références, la préparation du montage et un point de contrôle. Examinez le processus par ordre décroissant d'impact structurel.
Cette séquence clarifie également si un taux horaire machine plus élevé est réellement plus coûteux. Un parcours multi-axes peut coûter plus cher par heure machine mais moins par pièce acceptée s'il remplace les montages et les transferts de référence. Le coût doit être comparé au niveau de la pièce finie, et non par le seul taux horaire.
Modifications de géométrie qui donnent un meilleur travail à l'outil
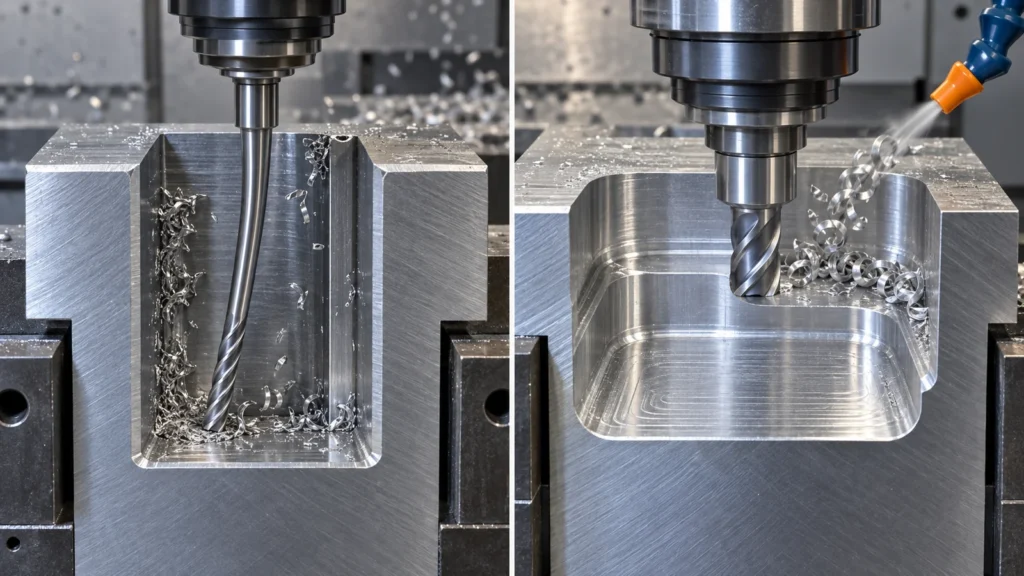 Les modifications de géométrie à plus forte valeur améliorent l'accès de l'outil et la rigidité. Elles permettent au processus d'utiliser un fraise plus grande, un outil plus court, moins de passes ou un serrage plus sûr. La limite exacte dépend du matériau, de la taille de la caractéristique, de la profondeur, de la tolérance et de l'équipement disponible, donc considérez les ratios fixes comme des points de départ de discussion plutôt que comme des règles universelles.
Do not simplify geometry in isolation. A two-piece design may machine faster but add alignment, fasteners, sealing, assembly labor, and failure modes. The correct comparison is total delivered cost and functional risk.
Tolerance and Inspection: Spend Precision Where It Protects Function
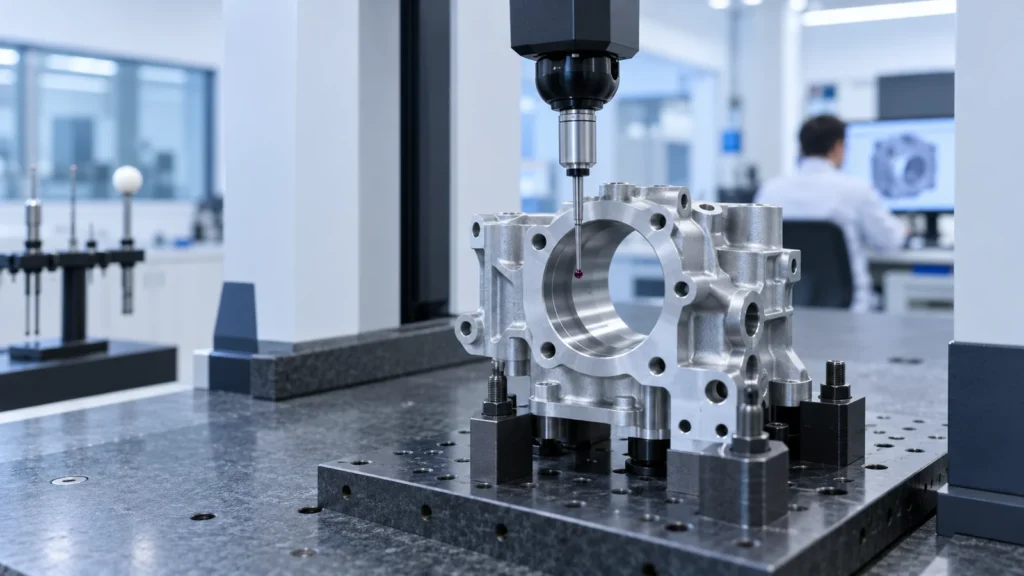 A tight tolerance can change the process route. It may require a finish pass, controlled clamping, temperature awareness, staged measurement, a different machine, or a larger scrap allowance. The cost increases again when the drawing does not provide a usable datum scheme or acceptance method.
Use the CNC machining tolerance guide to separate general dimensions from fit, seal, motion, alignment, and load-bearing characteristics. Then review each controlled feature through four questions:
- What failure occurs if this feature reaches either limit?
- Does size alone control function, or is form, orientation, position, or surface condition more relevant?
- Can the supplier measure it repeatably from the stated datums?
- Must every part receive a full report, or can the inspection plan reflect risk and production stage?
Cost reduction does not mean deleting inspection. It means making acceptance evidence proportional to risk. A clear critical-characteristics list is usually more useful than applying the same tolerance and reporting burden to the entire drawing. JUCHENG’s quality control workflow can be referenced when defining dimensional reports, traceability, and inspection expectations.
Material, Stock, and Finish Can Cost More Than the CAD Suggests
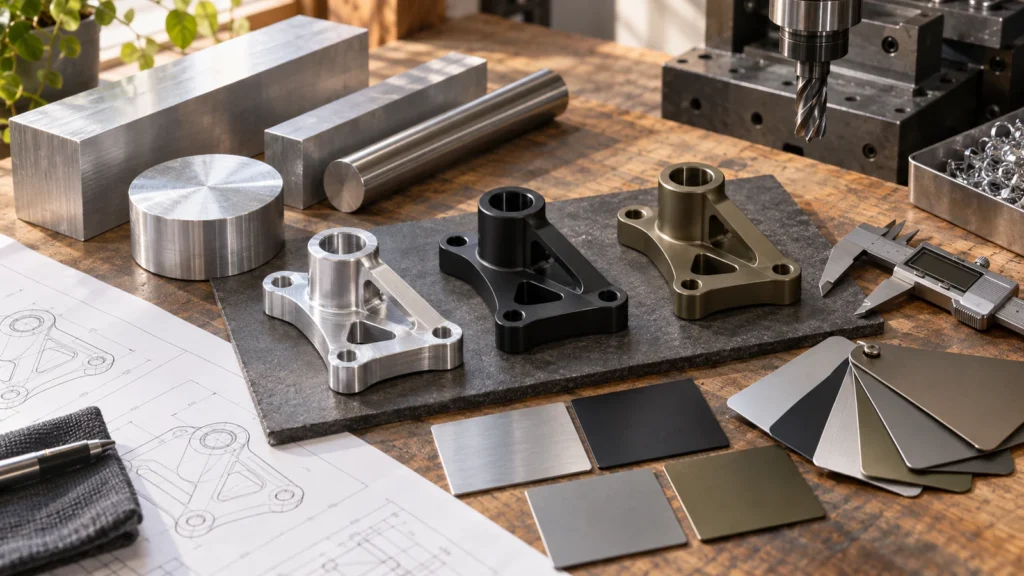 The model shows finished geometry, but the shop buys starting stock. Cost depends on grade, condition, stock size, minimum purchase quantity, certification, yield, and how much material becomes chips. A small finished part can still be expensive when it must be cut from an oversized or difficult-to-source blank.
Review the bibliothèque de matériaux CNC to compare viable material families, but do not substitute solely on purchase price. A cheaper alloy can increase tool wear, distortion, finishing difficulty, or rejection risk. Confirm strength, corrosion, temperature, wear, electrical, chemical, and compliance requirements before changing grade or condition.
Surface requirements deserve the same discipline. A blanket fine-roughness callout can add finishing passes to faces that never seal, slide, locate, or appear to the user. Multiple cosmetic treatments, selective masking, polishing before coating, or a finish that changes critical dimensions can add handling and inspection. Define the purpose of each treatment, then use the site’s options de finition de surface to discuss suitable routes.
Illustrative DFM Review: An Expensive Housing Without a “Bad” Feature
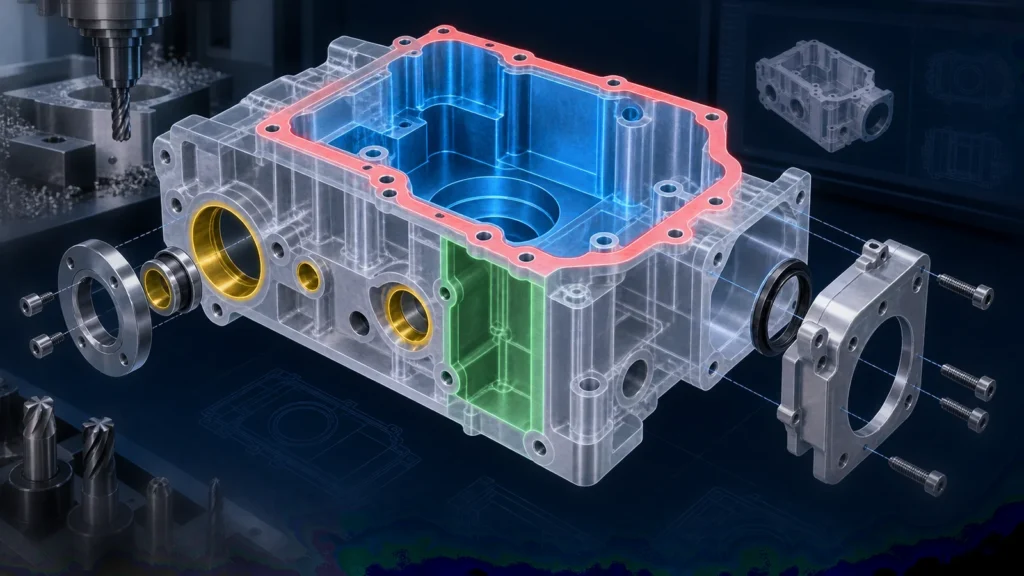 Consider an aluminum electronics housing that receives a higher-than-expected quote. No single feature is impossible. The cost comes from the interaction of several ordinary decisions: a deep pocket with small internal radii, cosmetic treatment on all faces, tightly controlled non-mating dimensions, side holes in multiple orientations, and a full dimensional report.
A disciplined review would not begin by changing the alloy or removing quality checks. It would trace the route:
The redesign might enlarge nonfunctional corner radii, relocate selected holes to a common orientation, identify only the connector and sealing interfaces as critical, and limit cosmetic requirements to visible surfaces. The housing still performs the same job, but the manufacturing route becomes easier to fixture, cut, finish, and verify.
This example is illustrative rather than a claimed customer result. Actual savings cannot be predicted from geometry alone; they depend on material, size, quantity, equipment, inspection scope, supplier process, and the accepted design changes.
Do Not “Save” Cost by Removing the Evidence or Function You Need
 Some quote reductions are false economies. They lower the initial price while increasing assembly problems, field failures, rework, or supplier disputes. Preserve requirements that control safety, fit, sealing, fatigue, sterilization, traceability, regulatory compliance, or validated appearance.
A Quote-Ready Package Makes Cost Drivers Visible
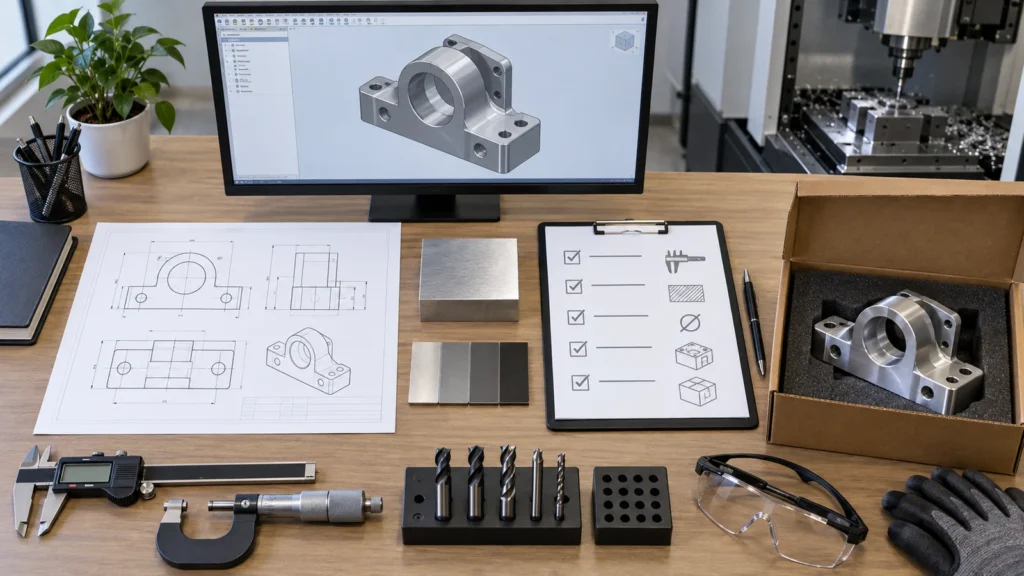 Incomplete RFQs create uncertainty, and uncertainty is often priced as risk. A useful package lets the supplier distinguish fixed requirements from negotiable preferences and propose alternatives without guessing.
Ask suppliers to identify the top two or three cost drivers and price meaningful alternatives separately. A controlled option—such as a revised radius, a different stock condition, or a reduced reporting scope—creates a decision you can review. A blanket discount request does not explain what changed.
CNC Machining Cost Reduction FAQs
What usually produces the largest CNC cost reduction?
Removing a setup, shortening tool reach, reducing heavy stock removal, or limiting demanding tolerances to functional features often has more leverage than small cycle-time adjustments. The largest opportunity varies by part, so the supplier should identify the operation or requirement driving the quote.
Does using a three-axis machine always cost less?
No. A three-axis machine may have a lower hourly rate, but multiple setups and fixtures can increase total cost and datum-transfer risk. A multi-axis route can be more economical when it completes more features in one controlled setup.
Should I loosen every tolerance to reduce price?
No. Loosen only requirements that do not protect function, assembly, safety, or compliance. Keep critical features clearly controlled and measurable. A functional tolerance strategy is safer than applying either extremely tight or extremely loose limits across the entire drawing.
Can ordering more parts lower the unit cost?
Often, because programming, setup, fixturing, and first-part work can be distributed across more units. However, material, cycle time, finishing, inspection, inventory, and revision risk remain. Compare realistic quantity breaks rather than ordering excess parts solely for a lower unit price.
What information should I send for a cost-reduction review?
Send the current CAD model and drawing, quantities, material and finish, critical interfaces, inspection requirements, delivery needs, and a note identifying what can or cannot change. That context helps engineering teams reduce process burden without weakening the part’s intended function.