
Parti dal processo con costi definiti, non da un obiettivo di sconto
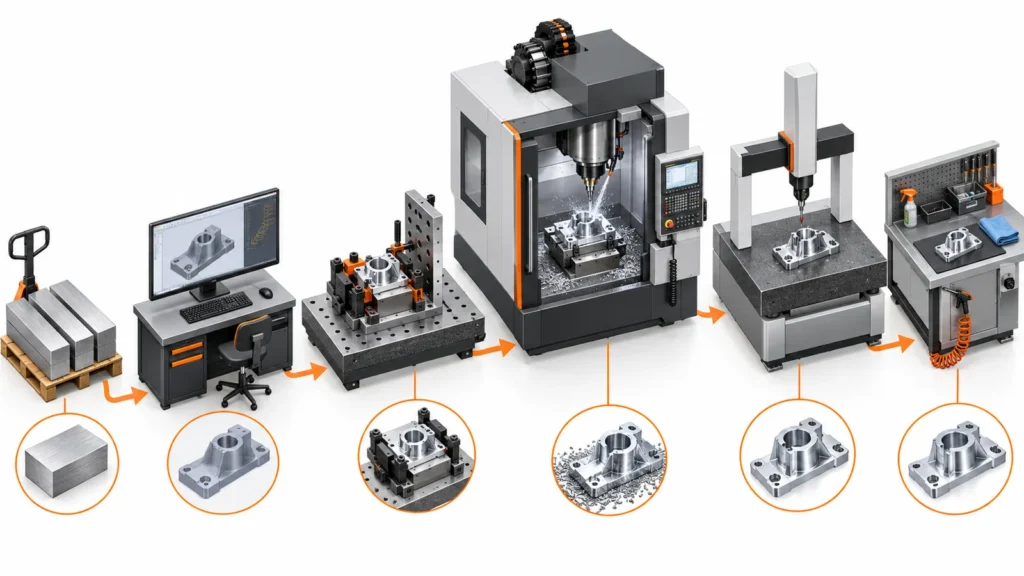 Un preventivo CNC è il prezzo di un percorso di produzione proposto. Riflette la scelta del grezzo, la programmazione, l'attrezzaggio del pezzo, il setup, la lavorazione, i cambi utensile, l'ispezione, la finitura, la movimentazione, la documentazione e il rischio. Prima di modificare il modello CAD, chiedi quale operazione o requisito determina la stima.
La guida principale a costo della lavorazione CNC spiega come queste categorie compongono un preventivo. Una revisione per la riduzione dei costi va un passo oltre: collega ogni requisito costoso a un'alternativa controllata e verifica se l'alternativa supporta ancora la funzione del pezzo.
| Segnale di preventivo | Probabile onere di processo | Prima domanda ingegneristica |
|---|---|---|
| Costo elevato di setup o attrezzaggio | Molteplici orientamenti, serraggio instabile o attrezzaggio personalizzato | Le feature possono condividere un datum ed essere raggiunte da meno direzioni? |
| Tempo ciclo lungo | Elevata asportazione di materiale, utensili piccoli, feature profonde o passate di finitura fine | Quale feature consuma la maggior parte del tempo mandrino? |
| Ispezione costosa | Tolleranze strette diffuse, datum difficili o reportistica completa | Quali caratteristiche controllano effettivamente la funzione o la conformità? |
| Tolleranza elevata per scarti | Distorsione, geometria fragile, requisiti incerti o rischio di lavorazione in fase tardiva | Il processo può essere stabilizzato prima dell'operazione critica finale? |
| Tempi di consegna lunghi | Materiale non standard, attrezzature speciali, finiture esternalizzate o chiarimenti ripetuti | La specifica può utilizzare gli input disponibili senza modificare le prestazioni? |
Questa diagnosi evita riprogettazioni casuali. Aumentare ogni raggio, cambiare materiale o eliminare note di disegno può creare nuovi problemi lasciando intatto il vero fattore di costo.
La scala della riduzione dei costi: eliminare gli allestimenti prima di inseguire i secondi
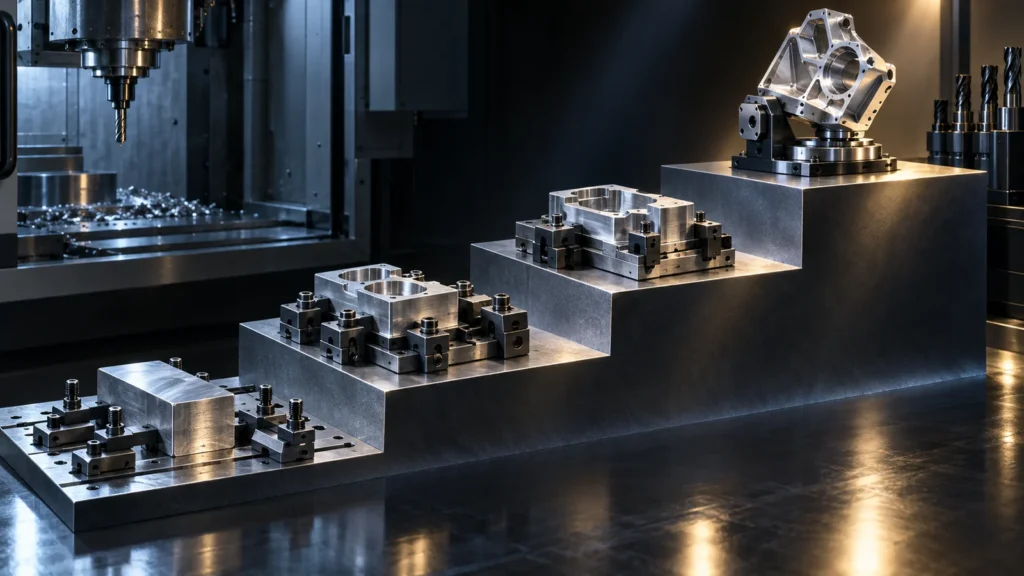 Non tutti i risparmi hanno lo stesso impatto. Un piccolo miglioramento dell'avanzamento può far risparmiare secondi, mentre eliminare un intero allestimento può rimuovere movimentazione, tastatura, trasferimento dei datum, preparazione dell'attrezzatura e un punto di controllo ispettivo. Esaminare il processo in ordine decrescente di impatto strutturale.
Questa sequenza chiarisce anche se una tariffa oraria macchina più alta sia davvero più costosa. Un percorso multiasse può costare di più per ora macchina ma meno per pezzo accettato se sostituisce attrezzature e trasferimenti di datum. Il costo va confrontato a livello di pezzo finito, non solo in base alla tariffa oraria.
Modifiche geometriche che danno all'utensile un lavoro migliore
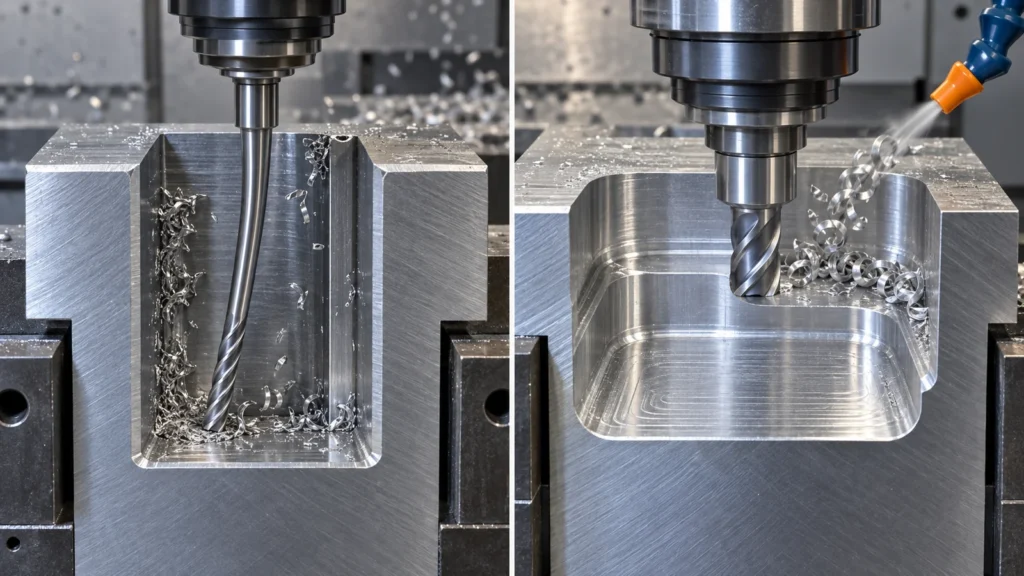 Le modifiche geometriche di maggior valore migliorano l'accesso dell'utensile e la rigidità. Consentono al processo di utilizzare una fresa più grande, un utensile più corto, meno passate o un serraggio più sicuro. Il limite esatto dipende da materiale, dimensione della feature, profondità, tolleranza e attrezzatura disponibile, quindi trattare i rapporti fissi come spunti di discussione anziché come regole universali.
Do not simplify geometry in isolation. A two-piece design may machine faster but add alignment, fasteners, sealing, assembly labor, and failure modes. The correct comparison is total delivered cost and functional risk.
Tolerance and Inspection: Spend Precision Where It Protects Function
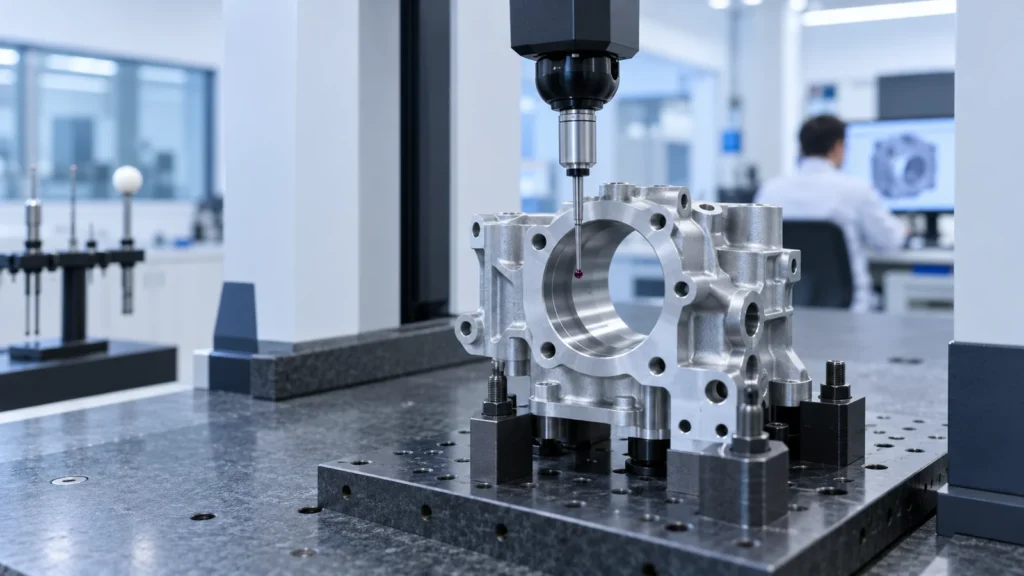 A tight tolerance can change the process route. It may require a finish pass, controlled clamping, temperature awareness, staged measurement, a different machine, or a larger scrap allowance. The cost increases again when the drawing does not provide a usable datum scheme or acceptance method.
Use the CNC machining tolerance guide to separate general dimensions from fit, seal, motion, alignment, and load-bearing characteristics. Then review each controlled feature through four questions:
- What failure occurs if this feature reaches either limit?
- Does size alone control function, or is form, orientation, position, or surface condition more relevant?
- Can the supplier measure it repeatably from the stated datums?
- Must every part receive a full report, or can the inspection plan reflect risk and production stage?
Cost reduction does not mean deleting inspection. It means making acceptance evidence proportional to risk. A clear critical-characteristics list is usually more useful than applying the same tolerance and reporting burden to the entire drawing. JUCHENG’s flusso di lavoro del controllo qualità può essere consultato quando si definiscono report dimensionali, tracciabilità e aspettative di ispezione.
Materiale, stock e finitura possono costare più di quanto suggerisca il CAD
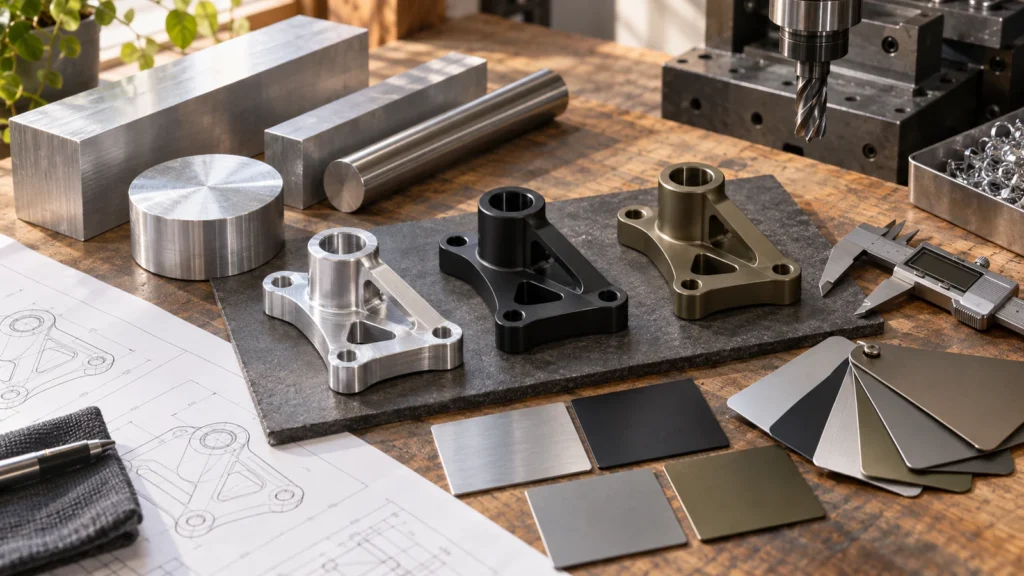 Il modello mostra la geometria finita, ma l'officina acquista lo stock di partenza. Il costo dipende da grado, condizione, dimensione dello stock, quantità minima di acquisto, certificazione, resa e da quanto materiale diventa truciolo. Un piccolo pezzo finito può comunque essere costoso quando deve essere ricavato da un grezzo sovradimensionato o difficile da reperire.
Consultare il libreria dei materiali per CNC per confrontare famiglie di materiali valide, ma non sostituire basandosi unicamente sul prezzo di acquisto. Una lega più economica può aumentare l'usura degli utensili, la distorsione, la difficoltà di finitura o il rischio di scarto. Confermare i requisiti di resistenza, corrosione, temperatura, usura, elettrici, chimici e di conformità prima di cambiare grado o condizione.
I requisiti superficiali meritano la stessa disciplina. Un'indicazione generalizzata di rugosità fine può aggiungere passate di finitura su facce che non sigillano, non scorrono, non si posizionano né sono visibili all'utente. Trattamenti estetici multipli, mascherature selettive, lucidatura prima della verniciatura o una finitura che modifica dimensioni critiche possono aggiungere movimentazione e ispezione. Definire lo scopo di ciascun trattamento, quindi utilizzare il opzioni di finitura superficiale del sito per discutere percorsi adeguati.
Revisione DFM illustrativa: un alloggiamento costoso senza una caratteristica “problematica”
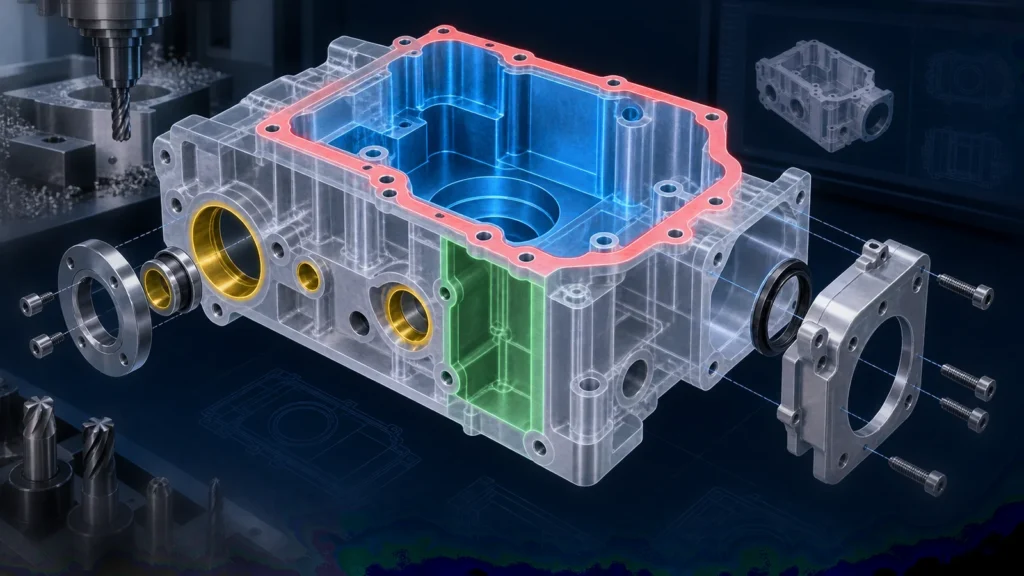 Si consideri un alloggiamento elettronico in alluminio che riceve un preventivo superiore alle aspettative. Nessuna singola caratteristica è impossibile. Il costo deriva dall'interazione di diverse decisioni ordinarie: una tasca profonda con piccoli raggi interni, trattamento estetico su tutte le facce, dimensioni non di accoppiamento con tolleranze strette, fori laterali in più orientamenti e un report dimensionale completo.
Una revisione disciplinata non inizierebbe cambiando la lega o eliminando i controlli di qualità. Traccerebbe il percorso:
La riprogettazione potrebbe ingrandire i raggi degli angoli non funzionali, riposizionare fori selezionati su un orientamento comune, identificare come critiche solo le interfacce del connettore e di tenuta e limitare i requisiti estetici alle superfici visibili. L'alloggiamento svolge ancora la stessa funzione, ma il percorso produttivo diventa più facile da attrezzare, tagliare, finire e verificare.
Questo esempio è illustrativo e non rappresenta un risultato cliente dichiarato. I risparmi effettivi non possono essere previsti dalla sola geometria; dipendono da materiale, dimensione, quantità, attrezzature, ambito di ispezione, processo del fornitore e modifiche progettuali accettate.
Non “risparmiare” sui costi eliminando le prove o le funzioni di cui hai bisogno
 Alcune riduzioni del preventivo sono falsi risparmi. Abbassano il prezzo iniziale aumentando problemi di assemblaggio, guasti sul campo, rilavorazioni o contestazioni con i fornitori. Mantieni i requisiti che controllano sicurezza, accoppiamento, tenuta, fatica, sterilizzazione, tracciabilità, conformità normativa o aspetto validato.
Un pacchetto pronto per il preventivo rende visibili i fattori di costo
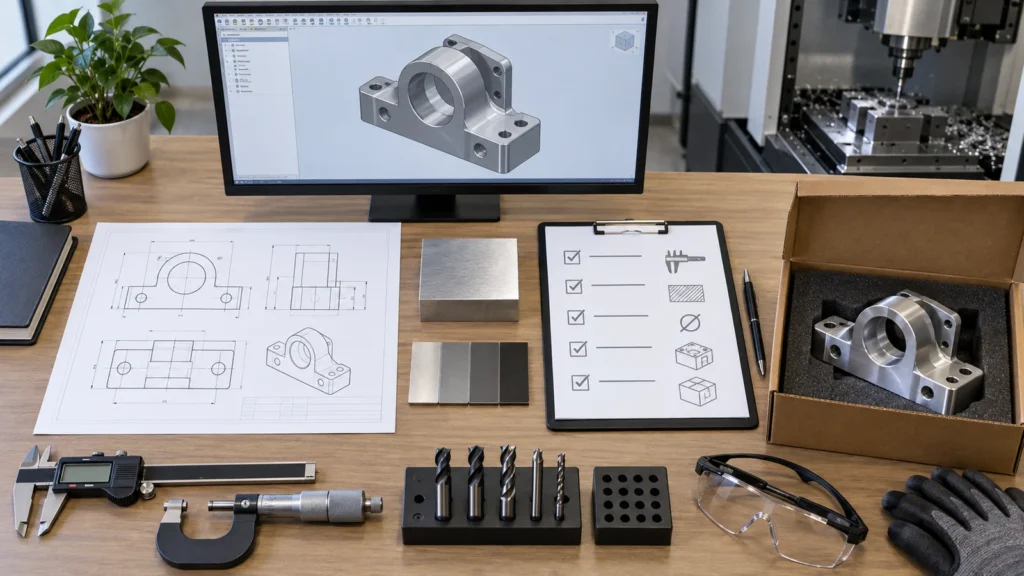 Le richieste di preventivo incomplete creano incertezza, e l'incertezza viene spesso prezzata come rischio. Un pacchetto utile consente al fornitore di distinguere i requisiti fissi dalle preferenze negoziabili e di proporre alternative senza tirare a indovinare.
Chiedere ai fornitori di identificare i due o tre principali fattori di costo e di prezzare separatamente alternative significative. Un'opzione controllata—come un raggio rivisto, una condizione del grezzo diversa o un ambito di rendicontazione ridotto—crea una decisione che puoi valutare. Una richiesta di sconto generalizzata non spiega cosa è cambiato.
Domande frequenti sulla riduzione dei costi nella lavorazione CNC
Cosa produce di solito la maggiore riduzione dei costi CNC?
Eliminare un'attrezzaggio, accorciare la sporgenza dell'utensile, ridurre l'asportazione pesante di materiale o limitare le tolleranze impegnative alle caratteristiche funzionali spesso ha più leva di piccoli aggiustamenti del tempo ciclo. L'opportunità più grande varia da pezzo a pezzo, quindi il fornitore dovrebbe identificare l'operazione o il requisito che guida il preventivo.
Usare una macchina a tre assi costa sempre meno?
No. Una macchina a tre assi può avere una tariffa oraria inferiore, ma più attrezzaggi e attrezzature possono aumentare il costo totale e il rischio di trasferimento dei datum. Una lavorazione multiasse può essere più economica quando completa più caratteristiche in un unico attrezzaggio controllato.
Dovrei allentare tutte le tolleranze per ridurre il prezzo?
No. Allenta solo i requisiti che non proteggono funzionalità, assemblaggio, sicurezza o conformità. Mantieni le caratteristiche critiche chiaramente controllate e misurabili. Una strategia di tolleranze funzionali è più sicura rispetto all'applicare limiti estremamente stretti o estremamente larghi su tutto il disegno.
Ordinare più pezzi può ridurre il costo unitario?
Spesso sì, perché programmazione, attrezzaggio, attrezzature e lavoro sul primo pezzo possono essere distribuiti su più unità. Tuttavia restano materiale, tempo ciclo, finitura, ispezione, inventario e rischio di revisione. Confronta scaglioni di quantità realistici invece di ordinare pezzi in eccesso solo per un prezzo unitario inferiore.
Quali informazioni devo inviare per una revisione di riduzione dei costi?
Invia il modello CAD e il disegno attuali, le quantità, il materiale e la finitura, le interfacce critiche, i requisiti di ispezione, le esigenze di consegna e una nota che identifichi cosa può o non può cambiare. Questo contesto aiuta i team di ingegneria a ridurre il carico di processo senza indebolire la funzione prevista del pezzo.