
Comece pelo processo com custo calculado, não por uma meta de desconto
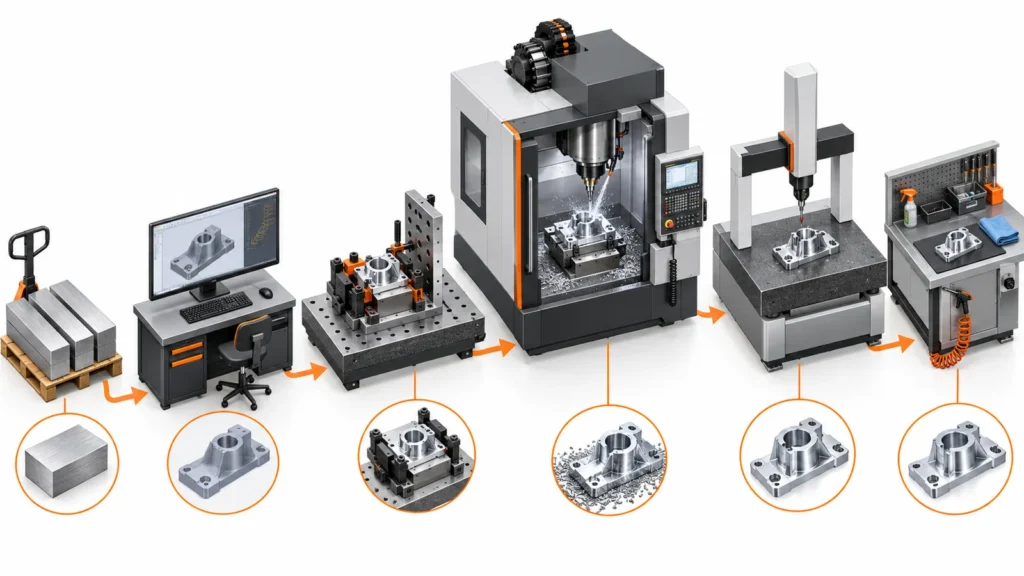
A CNC quote is the price of a proposed manufacturing route. It reflects stock selection, programming, workholding, setup, cutting, tool changes, inspection, finishing, handling, documentation, and risk. Before changing the CAD model, ask which operation or requirement controls the estimate.
O guia principal para custo da usinagem CNC explica como essas categorias compõem um orçamento. Uma revisão de redução de custos vai um passo além: ela vincula cada requisito caro a uma alternativa controlada e verifica se a alternativa ainda atende à função da peça.
| Sinal de orçamento | Provável carga de processo | Primeira pergunta de engenharia |
|---|---|---|
| Alto custo de setup ou dispositivo | Múltiplas orientações, fixação instável ou fixação personalizada | As características podem compartilhar um datum e ser alcançadas a partir de menos direções? |
| Tempo de ciclo longo | Grande remoção de material, ferramentas pequenas, características profundas ou passes de acabamento fino | Qual característica consome mais tempo de fuso? |
| Inspeção cara | Tolerâncias apertadas amplas, datums difíceis ou relatório completo | Quais características realmente controlam a função ou a conformidade? |
| Alta margem para refugo | Distorção, geometria frágil, requisitos incertos ou risco de processamento em estágio avançado | O processo pode ser estabilizado antes da operação crítica final? |
| Prazo de entrega longo | Estoque incomum, ferramental especial, acabamento terceirizado ou esclarecimentos repetidos | A especificação pode usar as entradas disponíveis sem alterar o desempenho? |
Esse diagnóstico evita o redesenho aleatório. Aumentar todos os raios, mudar o material ou excluir notas do desenho pode criar novos problemas enquanto deixa o verdadeiro fator de custo intocado.
A Escada de Redução de Custos: Elimine Setups Antes de Perseguir Segundos
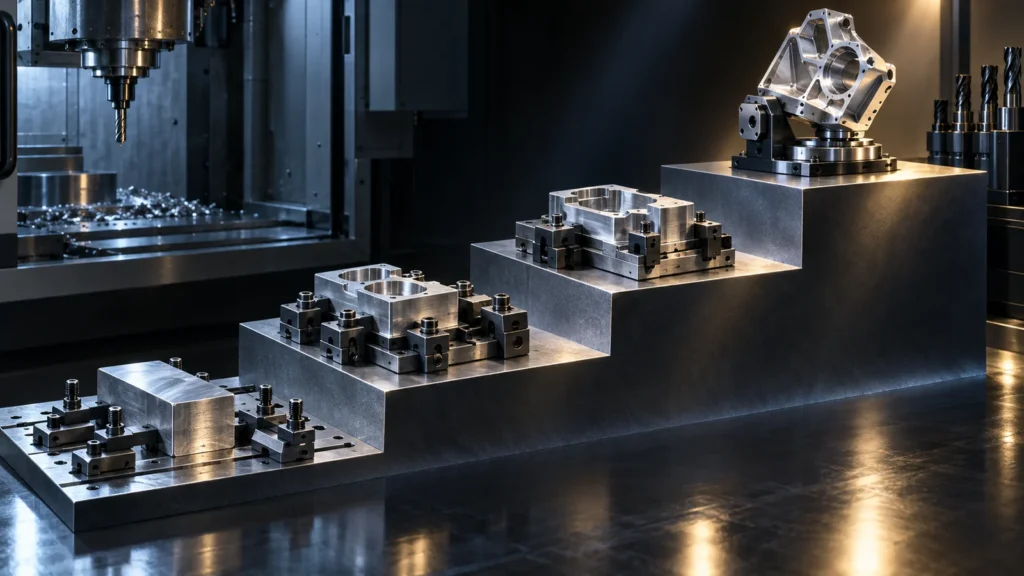
Nem todas as economias têm a mesma alavancagem. Uma pequena melhoria na taxa de avanço pode economizar segundos, enquanto eliminar um setup inteiro pode remover manuseio, apalpação, transferência de datum, preparação de dispositivo e um ponto de inspeção. Revise o processo em ordem decrescente de impacto estrutural.
- Remova uma operação ou setup. Reoriente recursos, combine datums ou selecione um processo que alcance mais recursos sem reapertar.
- Substitua o ferramental especial por ferramental padrão. Tamanhos de furo padrão, roscas acessíveis e raios práticos reduzem o trabalho de obtenção e validação.
- Encurte o alcance da ferramenta e reduza a deflexão. Cavidades mais rasas e acesso aberto permitem ferramentas mais rígidas e corte mais estável.
- Reduza a remoção desnecessária de material. Escolha uma forma de estoque mais próxima ou redesenhe uma peça sólida com muitas cavidades quando a função permitir.
- Limite o acabamento e a inspeção às necessidades definidas. Aplique controles exigentes às interfaces funcionais em vez de a todas as superfícies.
- Em seguida, otimize os detalhes do ciclo. Melhorias na trajetória da ferramenta, no avanço e na sequência são importantes, mas vêm depois de a rota ser simplificada.
Esta sequência também esclarece se uma taxa horária de máquina mais elevada é realmente mais cara. Uma rota multi-eixo pode custar mais por hora de máquina, mas menos por peça aceite, se substituir fixações e transferências de datum. O custo deve ser comparado ao nível da peça concluída, e não apenas pela taxa horária.
Edições de Geometria que Dão à Ferramenta um Trabalho Melhor
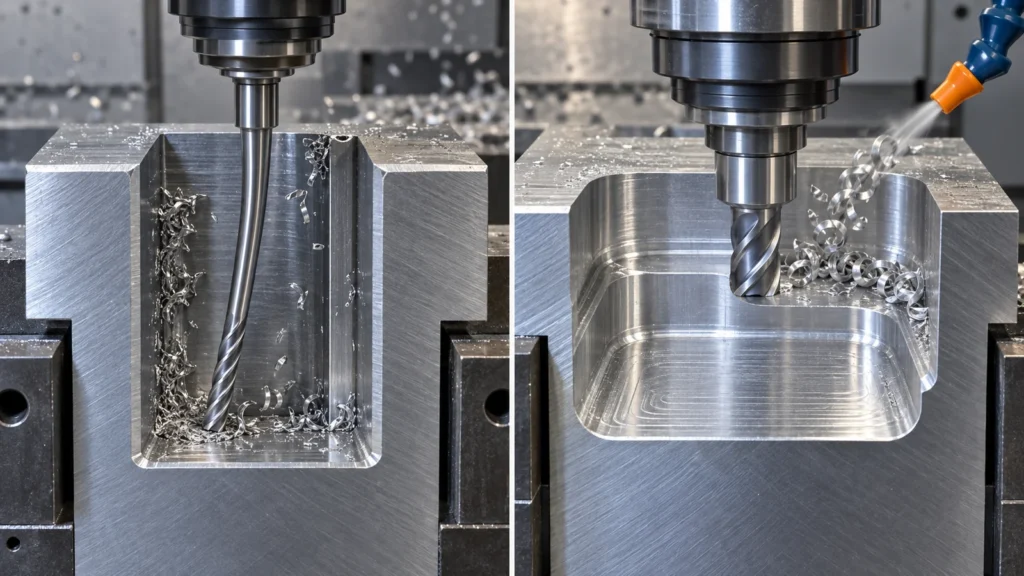
As alterações de geometria de maior valor melhoram o acesso da ferramenta e a rigidez. Permitem ao processo usar um cortador maior, uma ferramenta mais curta, menos passagens ou uma fixação mais segura. O limite exato depende do material, do tamanho da característica, da profundidade, da tolerância e do equipamento disponível, por isso trate as proporções fixas como pontos de partida para discussão e não como regras universais.
| Característica dispendiosa | Direção de menor custo | Porque ajuda | Verificar antes de alterar |
|---|---|---|---|
| Canto interno agudo | Adicionar um raio prático ou alívio de canto | Permite uma fresa de topo maior e mais resistente e uma remoção de material mais rápida | Folga da peça de acoplamento e concentração de tensões |
| Cavidade profunda e estreita | Abra a cavidade, reduza a profundidade ou divida a montagem | Encurta o alcance da ferramenta e melhora a evacuação de cavacos | Rigidez, vedação, acesso para montagem e número de peças |
| Parede fina ou nervura alta | Aumente a espessura da seção ou adicione suporte onde permitido | Reduz vibração, deflexão, distorção e cortes de acabamento lentos | Peso, comportamento térmico, flexibilidade e envelope |
| Furo ou rosca não padronizados | Use um tamanho de ferramenta padrão ou encurte o engajamento | Reduz ferramentas especiais, trocas de ferramenta e risco de quebra | Resistência do fixador, requisitos de inserto e acesso para manutenção |
| Recursos em muitas faces | Alinhe recursos ou redesenhe o acesso em torno de orientações comuns | Pode reduzir a fixação repetida e a transferência de datum | Direção de montagem, posição do conector e datums funcionais |
| Bloco bruto grande com cavidades profundas | Avaliar barra, chapa, extrusão, forjamento, fundição ou pré-forma fabricada | Pode reduzir o custo do material, cavacos e tempo de desbaste | Volume, investimento em ferramental, fluxo de grãos, porosidade e qualificação |
Não simplifique a geometria de forma isolada. Um projeto em duas peças pode ser usinado mais rapidamente, mas adiciona alinhamento, fixadores, vedação, mão de obra de montagem e modos de falha. A comparação correta é o custo total entregue e o risco funcional.
Tolerância e Inspeção: Invista Precisão Onde Ela Protege a Função
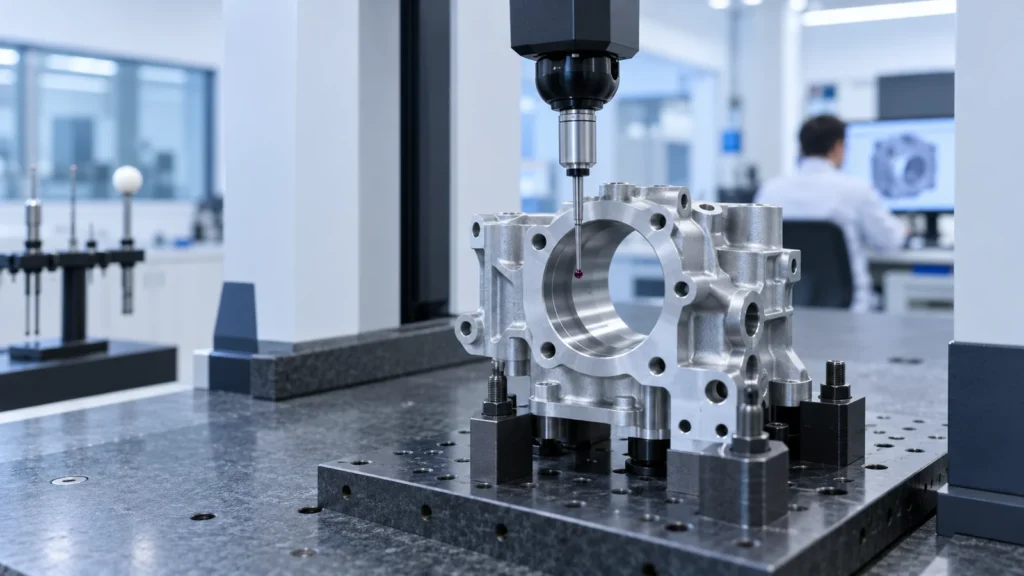
A tight tolerance can change the process route. It may require a finish pass, controlled clamping, temperature awareness, staged measurement, a different machine, or a larger scrap allowance. The cost increases again when the drawing does not provide a usable datum scheme or acceptance method.
Use o guia de tolerância de usinagem CNC para separar dimensões gerais de características de ajuste, vedação, movimento, alinhamento e suporte de carga. Em seguida, revise cada característica controlada por meio de quatro perguntas:
- Que falha ocorre se esta característica atingir qualquer um dos limites?
- Apenas o tamanho controla a função, ou forma, orientação, posição ou condição superficial são mais relevantes?
- O fornecedor consegue medi-la de forma repetível a partir dos datums declarados?
- Todas as peças devem receber um relatório completo, ou o plano de inspeção pode refletir o risco e a etapa de produção?
Redução de custos não significa eliminar a inspeção. Significa tornar a evidência de aceitação proporcional ao risco. Uma lista clara de características críticas geralmente é mais útil do que aplicar a mesma tolerância e carga de relatórios a todo o desenho. JUCHENG’s fluxo de trabalho de controle de qualidade pode ser referenciado ao definir relatórios dimensionais, rastreabilidade e expectativas de inspeção.
Material, estoque e acabamento podem custar mais do que o CAD sugere
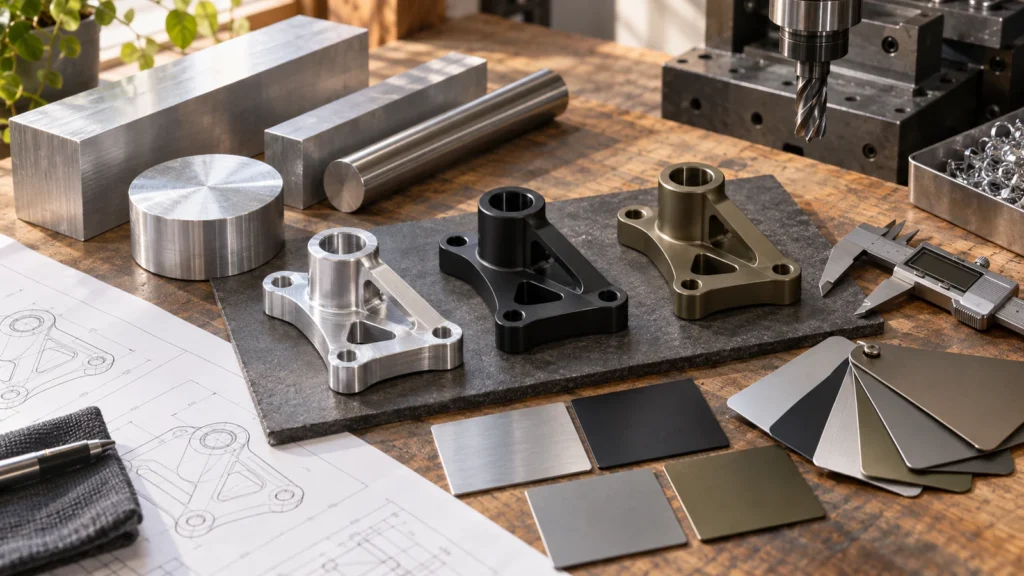
The model shows finished geometry, but the shop buys starting stock. Cost depends on grade, condition, stock size, minimum purchase quantity, certification, yield, and how much material becomes chips. A small finished part can still be expensive when it must be cut from an oversized or difficult-to-source blank.
Revise a Biblioteca de materiais CNC para comparar famílias de materiais viáveis, mas não substitua apenas com base no preço de compra. Uma liga mais barata pode aumentar o desgaste da ferramenta, a distorção, a dificuldade de acabamento ou o risco de rejeição. Confirme os requisitos de resistência, corrosão, temperatura, desgaste, elétricos, químicos e de conformidade antes de alterar a classe ou a condição.
Os requisitos de superfície merecem a mesma disciplina. Uma especificação generalizada de rugosidade fina pode adicionar passes de acabamento em faces que nunca vedam, deslizam, se localizam ou aparecem para o usuário. Múltiplos tratamentos cosméticos, mascaramento seletivo, polimento antes do revestimento ou um acabamento que altera dimensões críticas podem adicionar manuseio e inspeção. Defina o propósito de cada tratamento e, em seguida, use as opções de acabamento de superfície do site para discutir rotas adequadas.
Revisão ilustrativa de DFM: uma carcaça cara sem nenhuma característica “ruim”
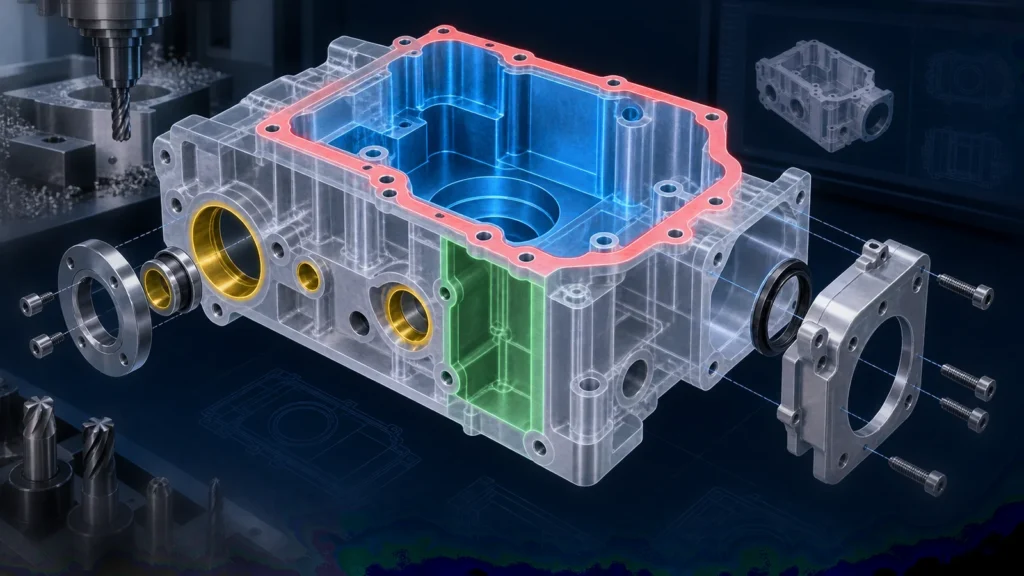
Consider an aluminum electronics housing that receives a higher-than-expected quote. No single feature is impossible. The cost comes from the interaction of several ordinary decisions: a deep pocket with small internal radii, cosmetic treatment on all faces, tightly controlled non-mating dimensions, side holes in multiple orientations, and a full dimensional report.
A disciplined review would not begin by changing the alloy or removing quality checks. It would trace the route:
- Os pequenos raios de canto forçam uma ferramenta menor por grande parte do bolsão.
- A profundidade exige alcance maior e corte conservador próximo ao fundo.
- Os furos laterais criam orientações adicionais e trabalho de transferência de datum.
- Tolerâncias generalizadas aumentam a cobertura de passes de acabamento e inspeção.
- O acabamento cosmético em todas as superfícies aumenta o manuseio e a sensibilidade ao mascaramento.
O redesenho pode ampliar raios de canto não funcionais, realocar furos selecionados para uma orientação comum, identificar apenas as interfaces de conexão e vedação como críticas e limitar os requisitos estéticos às superfícies visíveis. O invólucro continua desempenhando a mesma função, mas a rota de fabricação torna-se mais fácil de fixar, cortar, acabar e verificar.
Este exemplo é ilustrativo e não representa um resultado comprovado de cliente. As economias reais não podem ser previstas apenas pela geometria; elas dependem do material, tamanho, quantidade, equipamento, escopo de inspeção, processo do fornecedor e das alterações de design aceitas.
Não “Economize” Custo Removendo as Evidências ou a Função de Que Você Precisa
Algumas reduções de orçamento são falsas economias. Elas diminuem o preço inicial enquanto aumentam problemas de montagem, falhas em campo, retrabalho ou disputas com fornecedores. Preserve os requisitos que controlam segurança, ajuste, vedação, fadiga, esterilização, rastreabilidade, conformidade regulatória ou aparência validada.
| Atalho tentador | Consequência oculta | Melhor abordagem |
|---|---|---|
| Remover todas as tolerâncias apertadas | Perda de ajuste, alinhamento, vedação ou controle de movimento | Manter controles nas interfaces funcionais e relaxar apenas características não críticas |
| Escolher o grau de material mais barato | Falha de resistência, corrosão, estabilidade ou conformidade | Comparar alternativas qualificadas com o ambiente real |
| Excluir relatórios de inspeção | Nenhuma evidência objetiva para aceitação ou análise de causa raiz | Adeque a profundidade do relatório ao risco, à fase de produção e aos requisitos do cliente |
| Ignorar definições de rebarbação ou limpeza | Riscos de montagem, contaminação, vazamento ou interpretação inconsistente | Especifique claramente a limpeza funcional e a condição das arestas |
| Dividir uma peça em muitas partes | Mais fixadores, juntas, acúmulo de tolerâncias e mão de obra de montagem | Compare o custo total de montagem e a confiabilidade antes de aceitar a divisão |
Um pacote pronto para cotação torna os direcionadores de custo visíveis
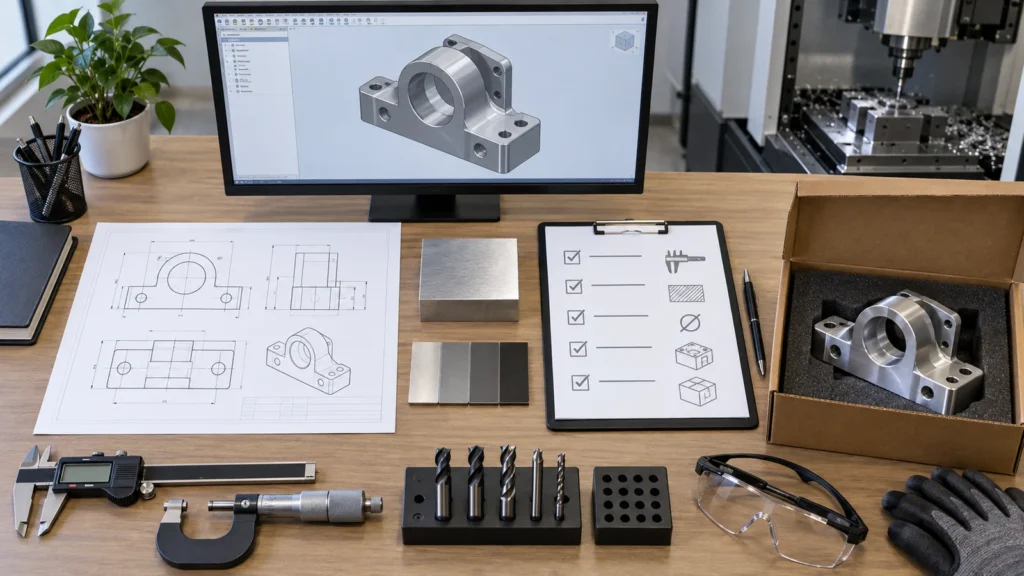
RFQs incompletos criam incerteza, e a incerteza costuma ser precificada como risco. Um pacote útil permite que o fornecedor distinga requisitos fixos de preferências negociáveis e proponha alternativas sem adivinhar.
- Modelo 3D atual e desenho 2D controlado com revisão correspondente.
- Quantidade do pedido, volume de repetição esperado e fase de protótipo ou produção.
- Grau exato do material, condição, restrições de estoque e necessidades de certificação.
- Datums funcionais, características críticas, ajustes, vedações e componentes de acoplamento.
- Requisitos de rugosidade superficial e acabamento vinculados a superfícies específicas.
- Relatórios de inspeção, rastreabilidade, testes, limpeza e expectativas de embalagem.
- Recursos que não podem ser alterados e recursos abertos a propostas de DFM.
- Destino de entrega e restrição real de prazo.
Peça aos fornecedores que identifiquem os dois ou três principais fatores de custo e que apresentem preços separados para alternativas significativas. Uma opção controlada — como um raio revisado, uma condição de estoque diferente ou um escopo de relatório reduzido — cria uma decisão que você pode avaliar. Um pedido de desconto genérico não explica o que mudou.
Perguntas frequentes sobre redução de custos em usinagem CNC
O que costuma produzir a maior redução de custos em CNC?
Eliminar uma preparação, encurtar o alcance da ferramenta, reduzir a remoção pesada de material ou limitar tolerâncias exigentes a recursos funcionais costuma ter mais impacto do que pequenos ajustes no tempo de ciclo. A maior oportunidade varia conforme a peça, portanto o fornecedor deve identificar a operação ou o requisito que está determinando o orçamento.
Usar uma máquina de três eixos sempre custa menos?
Não. Uma máquina de três eixos pode ter um valor por hora menor, mas múltiplas preparações e dispositivos de fixação podem aumentar o custo total e o risco de transferência de datum. Uma rota multi-eixos pode ser mais econômica quando conclui mais recursos em uma única preparação controlada.
Devo afrouxar todas as tolerâncias para reduzir o preço?
Não. Afrouxe apenas os requisitos que não protegem a função, a montagem, a segurança ou a conformidade. Mantenha os recursos críticos claramente controlados e mensuráveis. Uma estratégia de tolerâncias funcionais é mais segura do que aplicar limites extremamente apertados ou extremamente folgados em todo o desenho.
Pedir mais peças pode reduzir o custo unitário?
Frequentemente sim, porque a programação, a preparação, os dispositivos de fixação e o trabalho na primeira peça podem ser distribuídos por mais unidades. No entanto, material, tempo de ciclo, acabamento, inspeção, estoque e risco de revisão permanecem. Compare faixas de quantidade realistas em vez de pedir peças em excesso apenas por um preço unitário menor.
Que informações devo enviar para uma análise de redução de custos?
Envie o modelo CAD e o desenho atuais, as quantidades, o material e o acabamento, as interfaces críticas, os requisitos de inspeção, as necessidades de entrega e uma observação identificando o que pode ou não pode mudar. Esse contexto ajuda as equipes de engenharia a reduzir a carga do processo sem enfraquecer a função pretendida da peça.