
多くのシャフト、アーム、ヨーク、ハブ、高荷重コネクタにとって、実際の製造ルートは鍛造ブランクとCNC仕上げの組み合わせです。このガイドは機械的負荷から出発し、そこから素材形状、工具、機械加工代、基準戦略、熱処理、検査へと逆算して進めます。.
「どちらが強いか?」を「何が生き残らなければならないか?」に置き換える“
 強度は単一の特性ではありません。降伏、極限強度、疲労、衝撃、破壊靭性、硬さ、摩耗、高温での性能は、それぞれ異なる問いに答えるものです。形状、表面状態、ノッチ、残留応力、熱処理、荷重方向は、公称材料値と同じくらい重要になることがあります。
鍛造プリフォームは、形状に沿って結晶粒の流れを整え、高荷重領域での乱れを低減することができます。適切な素材から作られた機械加工部品も、特に荷重経路が単純で素材状態が適切な場合には、非常に良好な性能を発揮できます。ソリッドからの機械加工は、新しい成形金型なしで形状を変更する柔軟性を設計者に与えます。
ルートを選ぶ前に破壊モードを定義してください。継手が繰り返し曲げを受ける場合、回転シャフトがねじりを受ける場合、またはアームが衝撃を受ける場合、応力の方向と集中が材料とプロセスの決定を形作るべきです。.
荷重経路に製造計画を導かせよ
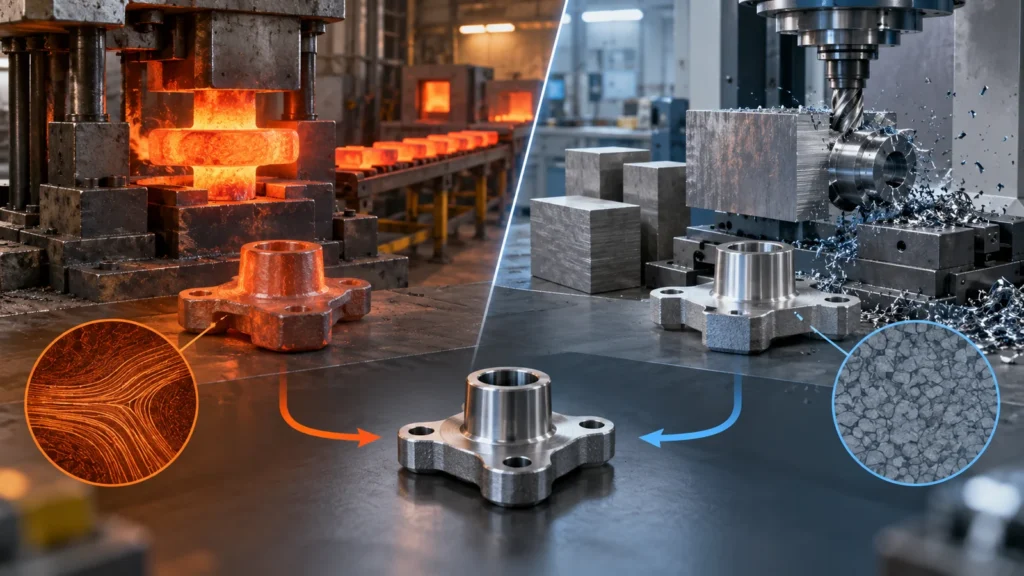 力がどこから入り、どのように伝わり、どこから抜けるのかを示せ。その経路に沿って断面変化、フィレット、スプライン、穴、ショルダー、ねじ、接触面を特定せよ。流れを妨げたり応力集中を生じさせたりする形状は、その部品が鍛造品であれ機械加工品であれ、特別な注意に値する。
鍛造は経路の周囲に材料を効率的に配置し、良好な流れを伴うニアネット形状のエンベロープを形成できる。一方で制約ももたらす。抜き勾配、ばり、パーティングライン、金型充填、断面遷移、工具アクセス、成形順序である。機械加工は精密なディテールと滑らかで制御された隅肉形状を作り出せるが、素材が持つ既存の結晶粒方位を横切って切削すると、鍛造輪郭を再現できない場合がある。
有限要素解析の結果は、その入力と同じだけしか有用ではない。モデルには、実際の素材または鍛造状態、熱処理、表面状態、荷重スペクトルを代表する特性を用いるべきである。製造方法の選択は、応力レポートが完成した後に追加するものではなく、設計検証の一部であるべきだ。.
ビレットと鍛造素材は相反するものではない
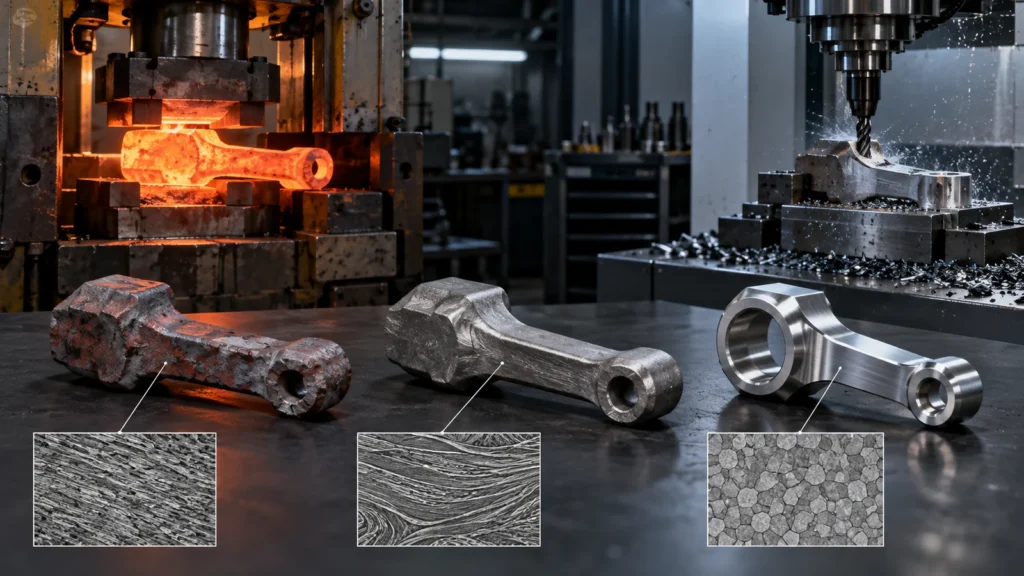 CNC工作機械は、工程設計が選択した管理された出発形状を問わず切削する。それは圧延板、押出棒、管、鋳造ブランク、または鍛造品であり得る。したがって「鍛造対CNC」は、多くの場合、相互に排他的な選択肢ではなく、一次成形プロセスと仕上げプロセスを比較していることになる。
ビレットから単純な試作品を機械加工すれば、形状を迅速に検証できる。生産は後に、仕上げ機械加工用の取り代を残す型鍛造へ移行するかもしれない。需要、改訂、または形状が成形用工具を正当化しないため、素材からの機械加工を続けるプログラムもある。他のものは、専用のニアネット金型を使わず、自由鍛造または標準的な鍛造素材形状を用いる。
材料規格、グレード、素材または鍛造状態、熱処理、認証要件を指定せよ。その CNC機械加工材料 選択は、合金名だけでなく実際の供給経路に結び付けるべきである。.
形状と数量が経路を共に決める
部品なしでは信頼できる数量の閾値は存在しません。工具の複雑さ、鍛造サイズ、プレス能力、合金、熱処理、機械加工による削減量、および需要予測の信頼性が重要です。材料除去がほとんどない大量生産部品は、素材からの加工が実用的であり続ける場合があります。中程度の数量で高価な合金形状は、より早い段階でプリフォームから恩恵を受ける可能性があります。.
鍛造・機械加工部品の計画
 鍛造図面と完成部品図面は連携して機能しなければなりません。鍛造エンベロープ、分割線とバリ領域、ドラフト、トリム、スケール除去、必要に応じた矯正、および機械加工代を定義します。最初の工程用に堅牢な位置決めパッドまたは面を提供します。加工代は鍛造のばらつきをカバーしつつ、不要な切削を避ける必要があります。
データム戦略は最初の仕上げ切削の前に始まります。初期のワークホールディングはニアネットシェイプ上に位置決めし、その後の工程は機械加工データムに移行すべきです。鍛造品がねじれたり反ったりする場合、段取りはすべての重要特徴が削り出されるように材料を配分しなければなりません。シミュレーションと名目CADだけでは、物理的な加工代と位置決めのレビューを代替できません。
重要な箇所では結晶粒の流れを保護します。深い機械加工が有益な外側の流れを除去したり、重要表面を不利な領域に配置したりすると、鍛造の利点が弱まる可能性があります。鍛造サプライヤと機械加工サプライヤは、それぞれの工程を独立して最適化するのではなく、断面切断と材料除去について合意すべきです。
バリトリムと分割線の状態も機械加工に影響します。分割の不一致やトリムのばらつきは、クランプを妨げたり、加工代を消費したり、最初の工程の座り方を変えたりする可能性があります。鍛造仕様は、治具に接触する可能性のある領域を特定し、制御されていないバリを機能的な位置決め面から遠ざけるべきです。
取り扱い保護は粗ブランク段階から始まります。打痕、スケール、過度の研削、または識別の混同は、後に重要な機械加工領域内に含まれる可能性があります。熱処理とCNC加工によって付加価値が加わる前に、高リスク表面をマークし、ロットの識別を保持します。.
熱処理は工程順序を変える
熱処理は、合金、硬度、歪みリスク、表面要件、および最終特性に応じて、機械加工段階の前、間、または後に実施できます。熱処理前の粗機械加工は、バルク材料を除去し、歪み補正のための加工代を残す場合があります。熱処理後の仕上げは、異なる工具とパラメータを必要とする場合があります。一部の特徴は、脱炭、スケール、または表面損傷から保護する必要があるかもしれません。.
工程順序の決定はデータムと検査に影響します。熱処理前に仕上げられたボアは動く可能性があります。薄肉壁は応力解放後に歪む可能性があります。硬化後に研削が必要になる場合があります。各状態でどの寸法が最終であるかを定義します。その目的を説明せずに、中間工程に最終図面の限界値を適用しないでください。.
材料トレーサビリティは、鍛造ロット、熱処理バッチ、機械加工ロット、および最終検査を結びつけるべきです。これは、機械的試験結果や特殊工程記録が受入れの一部を形成する場合に特に重要です。.
高負荷部品のエビデンスは寸法を超える
 寸法検査は形状を証明するものであり、内部品質や材料状態を証明するものではありません。リスクに応じて、計画には材料証明書、熱処理記録、硬度、機械的試験、結晶粒流れ調査、磁粉探傷または超音波検査、表面完全性チェック、およびトレーサビリティが含まれる場合があります。適用される規格と受入れ基準は、顧客または技術権限者によって特定されなければなりません。
素材から機械加工する部品については、方向が重要な場合、素材の向きと認証を検証します。鍛造品については、サンプリングと検査領域を定義します。両方について、高応力表面を工具痕、焼け、打痕、または疲労性能を低下させる可能性のある過度のブレンドから保護します。
品質パッケージは結果の重大性に一致すべきです。無害なブラケットを過剰に試験することはコストを浪費します。回転部品や安全関連部品を過小に定義することは、リスクを下流に転嫁します。サイトの 品質能力の概要 サプライヤー評価を支援することは可能ですが、プロジェクト固有の要件は依然として管理文書に記載されるべきです。.
初品承認は、工程変動が重要となる場合、複数の理想的なサンプルを含めるべきです。該当する場合は、キャビティ、ダイ位置、ヒート、または生産条件をまたいで部品をレビューしてください。目的は、最終的な機械加工治具とゲージが単一の有利なブランクに固定される前に、そのルートの通常の変動を理解することです。.
サプライヤーの変更には管理された再検証が必要です。異なる鍛造供給元、熱処理ルート、素材の方向、または機械加工の段取りは、以前に承認されたエビデンスを変える可能性があります。どの変更が通知を必要とし、どの試験または記録を繰り返す必要があるかを定義してください。.
4つの意思決定ケース
ピボット位置とクリアランスが変化している間、素材から機械加工します。プロトタイプを使用して形状を確認し、その後、生産荷重と数量が鍛造ブランクを正当化するかどうかを再評価してください。.
高負荷ヨーク
鍛造プリフォームは、アーム周辺に材料を配置し、除去量を減らす可能性があります。ニアネット形状に紐づいたデータム計画から、ボア、面、ねじを仕上げ加工してください。.
精密ハウジング
性能が方向性荷重ではなく寸法インターフェースによって支配される場合、繰り返し数量であってもビレット機械加工の方が簡単な場合があります。一般的な強度の主張だけで鍛造を選択しないでください。.
需要が不確実な交換シャフト
認定されたバーからの機械加工は、専用ダイと在庫を回避できます。標準的な鍛造素材形状は、仕様と供給ニーズを満たす場合には依然として使用できます。.
調達に関するFAQ
機械加工は材料を除去し、開始素材または鍛造品のフローパターンと交差する可能性があります。それが重要かどうかは、除去深さ、流れ方向、形状、および荷重に依存します。高応力領域については、材料および鍛造の専門家とレビューしてください。.
鍛造部品はCNCなしで最終公差を満たせますか?
一部の重要度の低いフィーチャーは鍛造のままでもよい場合がありますが、ボア、嵌合、ねじ、シール面、および精密なデータムは通常、機械加工または研削が必要です。要件はフィーチャーごとに割り当ててください。.
ビレットが生産に最適となるのはいつですか?
設計変更が続いている場合、数量が金型を正当化しない場合、形状が機械加工に適している場合、素材が容易に入手できる場合、または性能がニアネット鍛造のフローパターンを必要としない場合には、ビレットが適切であり続けることがあります。.
許容差モデルは誰が所有すべきですか?
鍛造と機械加工の関係者が共同で合意し、明確な設計権限を持つべきです。モデルは鍛造の実現可能性、クリーンアップ、ワークホールディング、最終形状、および検査のニーズを満たさなければなりません。.
これらの条件は、なぜ CNC 機械加工の長所と短所 を常に完全な製造ルートに対して評価すべきかを説明しています。.