
Для многих валов, рычагов, вилок, ступиц и высоконагруженных соединителей реальный производственный маршрут — это кованая заготовка плюс финишная обработка на ЧПУ. Это руководство начинается с механической нагрузки, а затем идёт в обратном направлении к форме заготовки, оснастке, припуску на обработку, стратегии базирования, термической обработке и контролю.
Замените “Что прочнее?” на “Что должно выдержать?”
 Прочность — это не одно свойство. Предел текучести, предел прочности, усталостная прочность, ударная вязкость, трещиностойкость, твёрдость, износостойкость и поведение при температуре отвечают на разные вопросы. Геометрия, состояние поверхности, концентраторы напряжений, остаточные напряжения, термическая обработка и направление нагрузки могут иметь такое же значение, как и номинальные значения свойств материала.
Кованая заготовка может ориентировать течение волокон вокруг формы и уменьшать нарушение структуры в высоконагруженных зонах. Механически обработанная деталь из подходящей заготовки всё равно может работать очень хорошо, особенно когда путь нагрузки прост, а состояние заготовки подходящее. Обработка из цельного материала также даёт проектировщикам гибкость для изменения геометрии без новых формообразующих штампов.
Определите вид отказа перед выбором маршрута. Если соединение испытывает повторный изгиб, вращающийся вал — кручение, а рычаг — удар, то направление и концентрация напряжений должны определять выбор материала и процесса.
Пусть путь нагрузки ведёт план производства
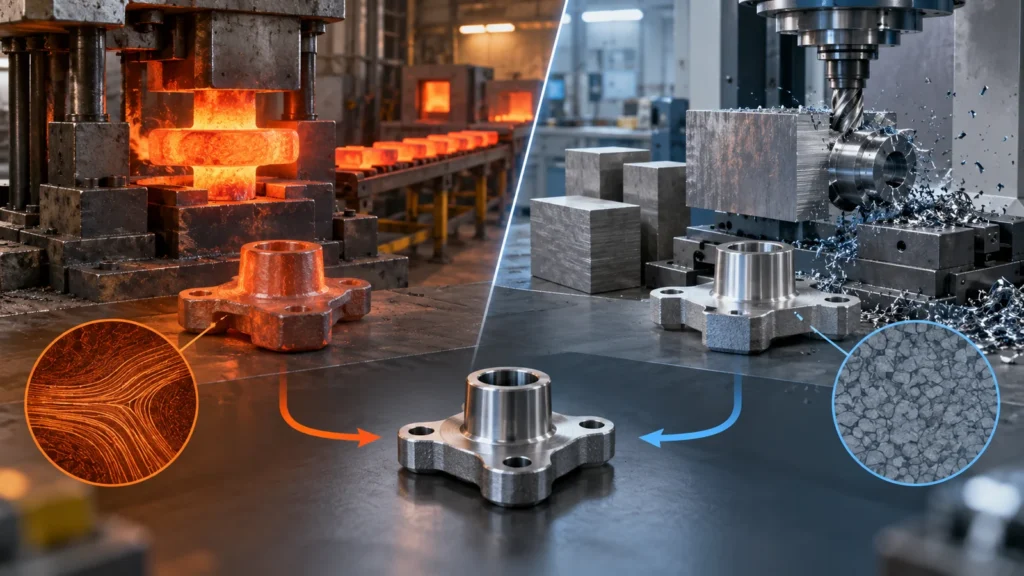 Отметьте, где входит усилие, как оно распространяется и где выходит. Определите изменения сечения, галтели, шлицы, отверстия, буртики, резьбы и контактные поверхности вдоль этого пути. Элементы, которые нарушают поток или создают концентрацию напряжений, заслуживают особого внимания, независимо от того, является ли деталь кованой или обработанной.
Ковка позволяет эффективно располагать материал вокруг пути и создавать почти готовую к обработке заготовку с благоприятным потоком. Она также накладывает ограничения: уклон, облой, плоскость разъёма, заполнение штампа, переходы сечений, доступ инструмента и последовательность формообразования. Механическая обработка позволяет создавать точные детали и плавные контролируемые радиусы, но резка поперёк существующей ориентации зерна заготовки может не воспроизвести кованый контур.
Результаты конечно-элементного анализа полезны лишь настолько, насколько корректны их входные данные. Модель должна использовать свойства, соответствующие фактическому состоянию заготовки или поковки, термической обработке, состоянию поверхности и спектру нагрузок. Выбор способа производства должен быть частью верификации конструкции, а не добавляться после завершения отчёта о напряжениях.
Заготовка и кованая заготовка — не противоположности
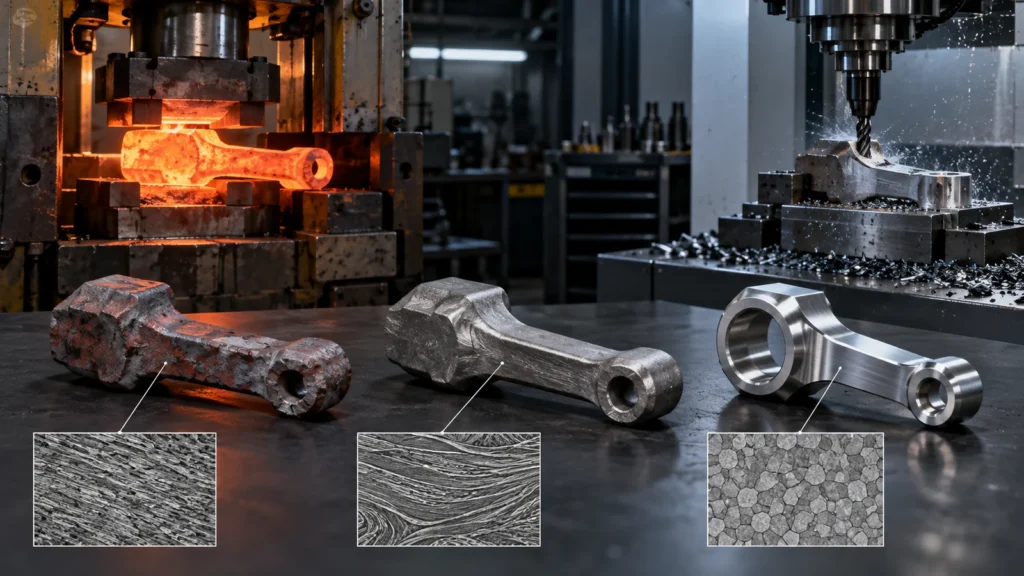 Станки с ЧПУ обрабатывают любую контролируемую исходную форму, выбранную маршрутом. Это может быть катаный лист, прессованный пруток, труба, литая заготовка или поковка. Поэтому “ковка против ЧПУ” часто сравнивает процесс первичного формообразования с процессом финишной обработки, а не взаимоисключающие альтернативы.
Обработка простого прототипа из заготовки позволяет быстро проверить геометрию. В производстве позже могут перейти к штамповке в закрытом штампе, оставляющей припуск для финишной обработки. Некоторые программы продолжают обработку из заготовки, потому что спрос, изменения или геометрия не оправдывают оснастку для формообразования. Другие используют открытую штамповку или стандартную кованую заготовку без специального штампа для почти готовой формы.
Укажите стандарт материала, марку, состояние заготовки или поковки, термическую обработку и требования к сертификации. Материалы для ЧПУ-обработки Выбор должен быть связан с фактическим маршрутом поставки, а не только с названием сплава.
Геометрия и объём вместе определяют маршрут
Надёжного порога по количеству без учёта детали не существует. Имеют значение сложность оснастки, размер поковки, доступность пресса, сплав, термообработка, припуск на механическую обработку и уверенность в прогнозе. Деталь с большим объёмом выпуска и малым съёмом материала может оставаться практичной из заготовки; поковка из дорогого сплава со средним объёмом выпуска может раньше выиграть от предварительной формы.
Планирование ковано-механической детали
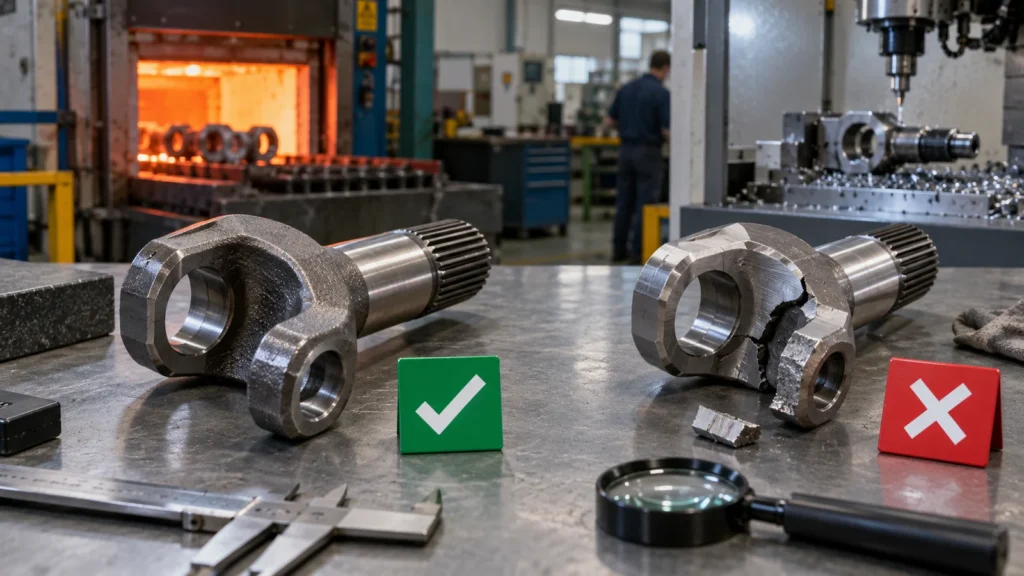 Чертёж поковки и чертёж готовой детали должны работать совместно. Определите контур поковки, зоны разъёма и облоя, уклоны, обрезку, удаление окалины, правку при необходимости и припуск на механическую обработку. Предусмотрите надёжные установочные площадки или поверхности для первой операции. Припуск должен покрывать разброс поковки, избегая лишнего резания.
Стратегия баз начинается до первого финишного реза. Первичное закрепление базируется по форме, близкой к конечной; последующие операции должны переходить на обработанные базы. Если поковка скручивается или изгибается, наладка должна распределить припуск так, чтобы все критические элементы были полностью обработаны. Моделирование и номинальный CAD сами по себе не заменяют физический анализ припуска и базирования.
Защищайте направление волокон там, где это важно. Преимущество поковки может быть ослаблено, если глубокая механическая обработка удаляет благоприятное внешнее течение волокон или размещает критические поверхности в неблагоприятной зоне. Поставщики поковки и механической обработки должны согласовать разрезы и съём материала, а не оптимизировать свои операции по отдельности.
Обрезка облоя и состояние линии разъёма также влияют на механическую обработку. Несовпадение по линии разъёма или разброс при обрезке могут мешать закреплению, расходовать припуск или менять посадку при первой операции. Спецификация поковки должна определять зоны, которые могут контактировать с оснасткой, и не допускать неконтролируемый облой на функциональные установочные поверхности.
Защита при обращении начинается на этапе черновой заготовки. Вмятины, окалина, агрессивное шлифование или смешанная идентификация могут позже оказаться в критической обработанной зоне. Отмечайте поверхности высокого риска и сохраняйте идентичность партии до того, как ценность будет добавлена термообработкой и ЧПУ-обработкой.
Термообработка меняет последовательность
Термообработка может выполняться до, между или после этапов механической обработки в зависимости от сплава, твёрдости, риска деформации, требований к поверхности и конечных свойств. Черновая обработка перед термообработкой может удалить основной припуск и оставить запас на коррекцию деформации. Финишная обработка после термообработки может потребовать других инструментов и режимов. Некоторые элементы могут нуждаться в защите от обезуглероживания, окалины или повреждения поверхности.
Решения по последовательности влияют на базы и контроль. Отверстие, обработанное до термообработки, может сместиться; тонкая стенка может деформироваться после снятия напряжений; после закалки может потребоваться шлифование. Определите, какие размеры являются окончательными на каждом этапе. Не назначайте предельные отклонения окончательного чертежа на промежуточную операцию, не объяснив их назначение.
Прослеживаемость материала должна связывать партию поковки, партию термообработки, партию механической обработки и окончательный контроль. Это особенно важно там, где результаты механических испытаний или записи о специальных процессах являются частью приёмки.
Доказательства для высоконагруженных деталей выходят за пределы размеров
 Размерный контроль подтверждает геометрию, но не внутреннее качество или состояние материала. В зависимости от риска план может включать сертификаты на материал, записи о термообработке, твёрдость, механические испытания, исследования направления волокон, магнитопорошковый или ультразвуковой контроль, проверки целостности поверхности и прослеживаемость. Применимый стандарт и критерии приёмки должны быть определены заказчиком или инженерным подразделением.
Для деталей, изготовленных из прутка, проверяйте ориентацию заготовки и сертификацию там, где направление имеет значение. Для поковок определите зоны отбора проб и контроля. В обоих случаях защищайте высоконагруженные поверхности от следов инструмента, прижогов, вмятин или агрессивной зачистки, которые могут снизить усталостную прочность.
Пакет документов по качеству должен соответствовать последствиям. Избыточные испытания безобидного кронштейна — это лишние затраты; недостаточная проработка вращающейся или связанной с безопасностью детали переносит риск на следующие этапы. Обзор обзор возможностей в области качества может помочь при оценке поставщика, но требования конкретного проекта всё равно должны быть в контролируемых документах.
Утверждение первой детали должно включать более одного идеального образца, когда важна вариация процесса. Проверяйте детали по гнёздам, позициям в штампе, плавкам или производственным условиям, в зависимости от ситуации. Цель — понять нормальную вариацию маршрута до того, как окончательные приспособления и калибры для мехобработки будут привязаны к одной удачной заготовке.
Изменения у поставщика требуют контролируемой повторной валидации. Другой источник поковок, маршрут термообработки, ориентация заготовки или наладка мехобработки могут изменить доказательства, которые были приняты ранее. Определите, какие изменения требуют уведомления и какие испытания или записи должны быть повторены.
Четыре варианта решений
Обрабатывайте из прутка, пока положения шарниров и зазоры меняются. Используйте прототип для подтверждения геометрии, затем пересмотрите, оправдывают ли производственные нагрузки и объём кованую заготовку.
Высоконагруженная вилка
Кованая предварительная заготовка может ориентировать материал вокруг рычагов и уменьшить объём снятия материала. Выполняйте финишную обработку отверстий, плоскостей и резьб по схеме базирования, привязанной к форме, близкой к конечной.
Прецизионный корпус
Если эксплуатационные характеристики определяются размерными сопряжениями, а не направленным нагружением, обработка из прутка может быть проще даже при серийных количествах. Не выбирайте ковку только ради общего заявления о прочности.
Сменный вал с неопределённым спросом
Обработка из сертифицированного прутка позволяет избежать специальных штампов и запасов. Стандартная кованая заготовка всё ещё может использоваться, если она соответствует спецификации и потребностям поставки.
Часто задаваемые вопросы по закупкам
Механическая обработка удаляет материал и может пересекать направление волокон исходной заготовки или поковки. Имеет ли это значение, зависит от глубины удаления, направления волокон, геометрии и характера нагрузки. Обсудите высоконагруженные зоны со специалистами по материалам и ковке.
Может ли кованая деталь соответствовать окончательным допускам без ЧПУ?
Некоторые неответственные элементы могут оставаться в состоянии после ковки, но отверстия, посадочные поверхности, резьбы, уплотнительные поверхности и точные базы обычно требуют механической обработки или шлифования. Распределяйте требования по элементам.
Когда прокат лучше всего подходит для производства?
Прокат может оставаться целесообразным, когда конструкция продолжает меняться, количества не оправдывают изготовление штампов, геометрия удобна для механической обработки, материал легко доступен или эксплуатационные характеристики не требуют близкой к конечной формы волокнистой структуры поковки.
Кто должен отвечать за модель припусков?
Она должна быть согласована совместно заинтересованными сторонами ковки и механической обработки при четком распределении проектной ответственности. Модель должна удовлетворять требованиям технологичности ковки, очистки поверхности, базирования при обработке, окончательной геометрии и контроля.
Эти условия объясняют, почему преимущества и недостатки обработки на станках с ЧПУ следует всегда оценивать в контексте полного производственного маршрута.