
بالنسبة للعديد من الأعمدة والأذرع والمفاصل والقوابض والوصلات عالية الحمل، فإن مسار التصنيع الحقيقي هو قطعة مطروقة زائد تشطيب CNC. يبدأ هذا الدليل من الواجب الميكانيكي، ثم يعمل عكسيًا إلى شكل المخزون، والعدة، وسماح التشغيل الآلي، واستراتيجية نقاط الاستناد، والمعالجة الحرارية، والفحص.
استبدل “أيهما أقوى؟” بـ “ما الذي يجب أن ينجو؟”
 القوة ليست خاصية واحدة. الخضوع، والمقاومة القصوى، والإجهاد، والصدم، ومتانة الكسر، والصلادة، والتآكل، والأداء عند درجة الحرارة تجيب عن أسئلة مختلفة. يمكن أن يكون الشكل الهندسي، وحالة السطح، والشقوق، والإجهاد المتبقي، والمعالجة الحرارية، واتجاه التحميل بنفس أهمية قيم المادة الاسمية.
قد تُحاذي القطعة المطروقة الأولية التدفق الحبيبي حول شكل ما وتقلل الاضطراب في المناطق عالية التحميل. لا يزال بإمكان مكوّن مشغّل آليًا مصنوع من مخزون مناسب أن يؤدي بشكل جيد جدًا، خاصة عندما يكون مسار الحمل بسيطًا وحالة المخزون مناسبة. يمنح التشغيل الآلي من الصلب المصمت المصممين مرونة لتغيير الشكل الهندسي دون قوالب تشكيل جديدة.
حدد نمط الفشل قبل اختيار المسار. إذا تعرض مفصل لانحناء متكرر، أو تعرض عمود دوّار لالتواء، أو تعرض ذراع لصدم، فيجب أن يشكّل اتجاه الإجهاد وتركيزه قرار المادة والعملية.
دع مسار الحمل يقود خطة التصنيع
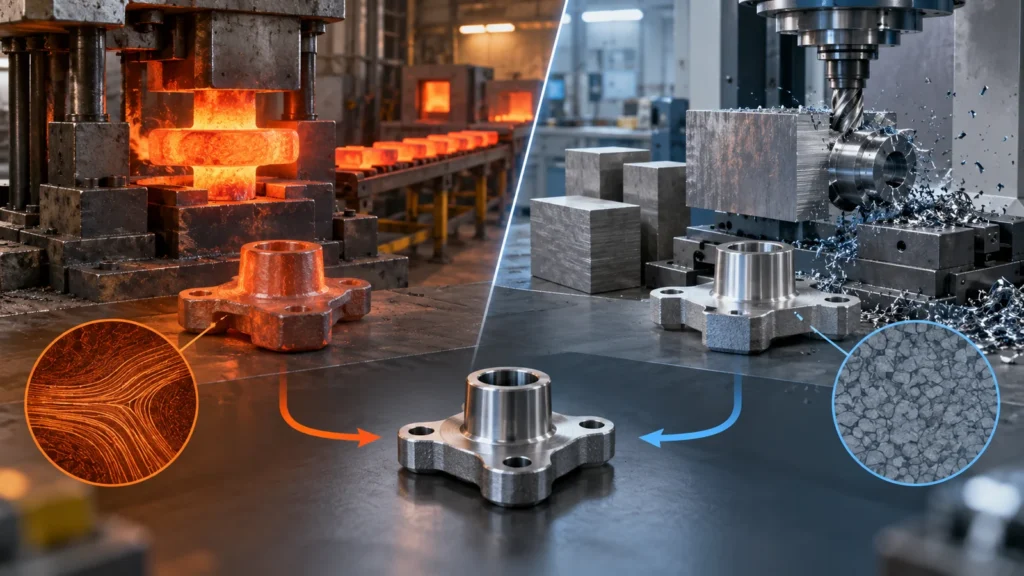 حدد المكان الذي تدخل فيه القوة، وكيف تنتقل، ومن أين تخرج. تعرّف على تغييرات المقاطع، والحنيات، والخدود، والثقوب، والأكتاف، والأسننة، وأسطح التلامس على طول ذلك المسار. تستحق الميزات التي تقطع مسار التدفق أو تُنشئ تركيز إجهاد اهتمامًا خاصًا سواء كانت القطعة مطروقة أو مشغّلة.
يمكن للتطريق أن يضع المادة بكفاءة حول المسار ويُنشئ غلافًا شبه صافٍ ذا تدفق ملائم. كما يجلب قيودًا: زاوية السحب، والزائدة، وخط الفصل، وملء القالب، وانتقالات المقاطع، والوصول إلى العدة، وتسلسل التشكيل. يمكن للتشغيل أن يُنشئ تفاصيل دقيقة وأنصاف أقطار ناعمة مضبوطة، لكن القطع عبر اتجاه الحبيبات الموجود في الخامة قد لا يعيد إنتاج محيط مطروق.
نتائج العناصر المحدودة لا تكون مفيدة إلا بقدر مدخلاتها. ينبغي أن يستخدم النموذج خصائص ممثلة لحالة الخامة أو التطريق الفعلية، والمعالجة الحرارية، وحالة السطح، وطيف الأحمال. ينبغي أن يكون خيار التصنيع جزءًا من التحقق من التصميم، لا إضافة بعد اكتمال تقرير الإجهاد.
الكتلة والمخزون المطروق ليسا نقيضين
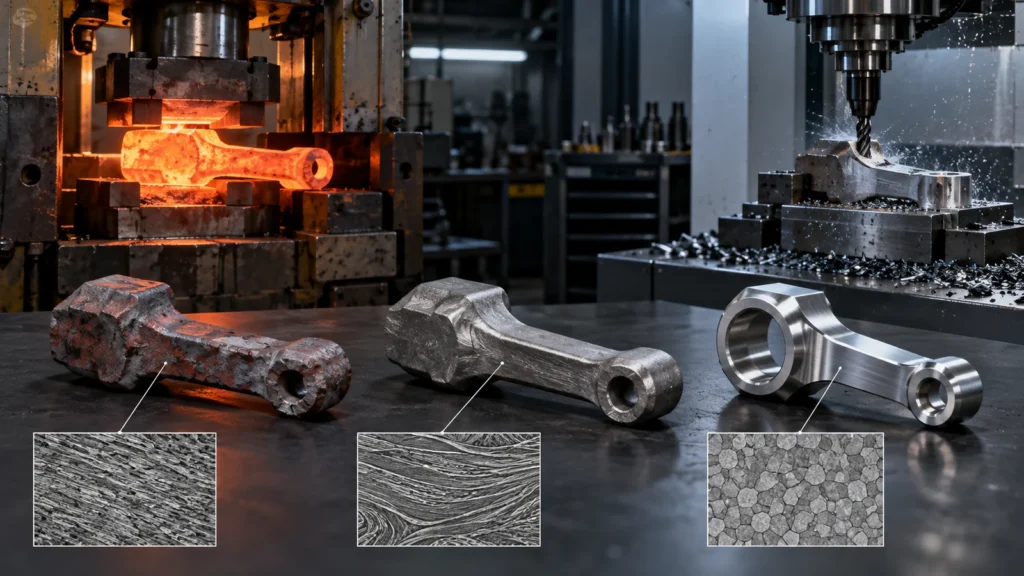 تقطع ماكينات CNC أي شكل بداية مضبوط يختاره المسار. قد يكون ذلك صفيحة مدرفلة، أو قضيبًا مبثوقًا، أو أنبوبًا، أو قطعة مصبوبة، أو مطروقة. لذلك غالبًا ما يقارن “التطريق مقابل CNC” عملية تشكيل أولية بعملية تشطيب بدلًا من بدائل متنافية.
يمكن لتشغيل نموذج أولي بسيط من الكتلة أن يتحقق من الهندسة بسرعة. قد ينتقل الإنتاج لاحقًا إلى تطريق بقوالب مغلقة يترك مادة للتشغيل النهائي. تستمر بعض البرامج في التشغيل من المخزون لأن الطلب أو المراجعات أو الهندسة لا تبرر عدة التشكيل. ويستخدم غيرها شكل مخزون مطروق مفتوح أو قياسي دون قالب شبه صافٍ مخصص.
حدد معيار المادة، والدرجة، وحالة المخزون أو التطريق، والمعالجة الحرارية، واحتياجات الاعتماد. يجب أن يكون مواد التشغيل باستخدام الحاسب الآلي الاختيار مرتبطًا بمسار التوريد الفعلي وليس باسم السبيكة فقط.
الهندسة والحجم يحددان المسار معًا
لا يوجد حد كمي موثوق به دون معرفة الجزء. تعقيد الأدوات، وحجم الطرق، وتوافر المكابس، والسبيكة، والمعالجة الحرارية، وتقليل التشغيل الآلي، وثقة التوقعات كلها عوامل مهمة. قد يظل الجزء عالي الحجم الذي يتطلب إزالة مادة قليلة عملياً من المخزون؛ بينما قد يستفيد شكل سبيكة مكلفة متوسط الحجم من قطعة أولية (preform) في وقت أبكر.
التخطيط لمكوّن مطروق ومشغّل آلياً
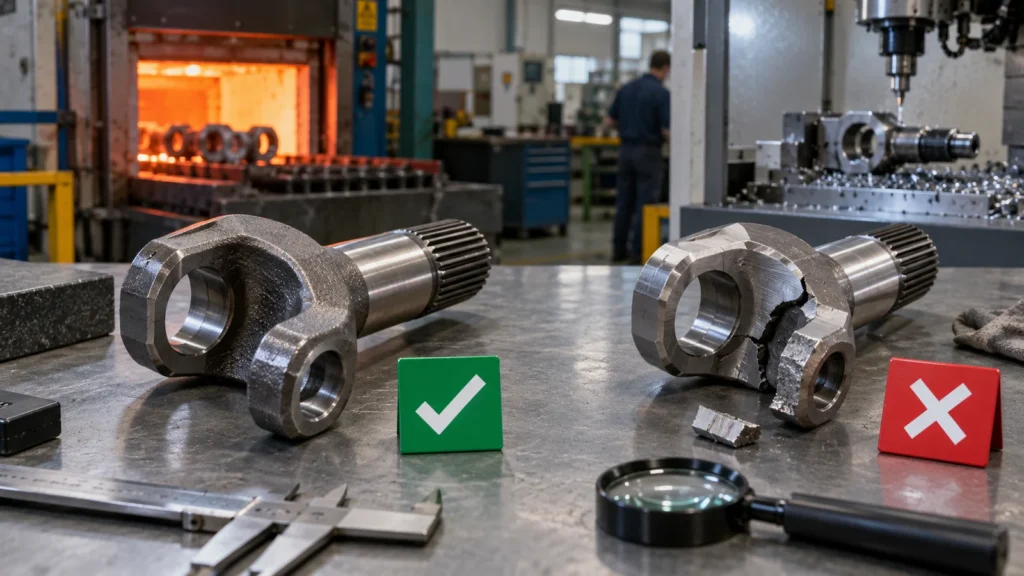 يجب أن يعمل رسم الطرق ورسم الجزء النهائي معاً. حدّد الغلاف المطروق، ومناطق الفصل والزعنفة (flash)، والانحدار (draft)، وإزالة القشور، والتقويم إذا لزم الأمر، وسماحية التشغيل الآلي. وفّر منصات أو أسطح تثبيت قوية للعملية الأولى. يجب أن تغطي السماحية تباين الطرق مع تجنب القطع غير الضروري.
تبدأ استراتيجية نقاط الإسناد (Datum) قبل أول قطع نهائي. يعتمد التثبيت الأولي على شكل قريب من الصافي؛ وينبغي أن تنتقل العمليات اللاحقة إلى نقاط إسناد مشغّلة آلياً. إذا التوى الطرق أو تقوّس، يجب أن يوزع التثبيت المادة بحيث تُنظَّف جميع الميزات الحرجة. لا يمكن للمحاكاة وCAD الاسمي وحدهما أن يحلا محل مراجعة السماحية والتثبيت الفعلية.
احمِ تدفق الحبيبات حيث يهم ذلك. قد تضعف ميزة الطرق إذا أزالت المعالجة العميقة التدفق الخارجي المفيد أو وضعت الأسطح الحرجة في منطقة غير مواتية. يجب أن يتفق موردو الطرق والتشغيل الآلي على قطع المقاطع وإزالة المواد بدلاً من تحسين عملياتهم بشكل مستقل.
تؤثر حالة تشذيب الزعنفة وخط الفصل أيضاً على التشغيل الآلي. قد يتعارض عدم تطابق الفصل أو تباين التشذيب مع التثبيت، أو يستهلك السماحية، أو يغيّر كيفية استقرار العملية الأولى. يجب أن تحدد مواصفات الطرق المناطق التي قد تلامس أدوات التثبيت وتحافظ على الزوائد غير المضبوطة بعيداً عن أسطح التثبيت الوظيفية.
تبدأ حماية المناولة في مرحلة الفراغ الخشن. قد تقع الانبعاجات أو القشور أو الطحن العنيف أو التعريف المختلط لاحقاً ضمن منطقة تشغيل حرجة. علّم الأسطح عالية الخطورة واحفظ هوية الدفعة قبل إضافة القيمة من خلال المعالجة الحرارية وأعمال CNC.
المعالجة الحرارية تغيّر التسلسل
يمكن أن تحدث المعالجة الحرارية قبل مراحل التشغيل الآلي أو بينها أو بعدها اعتماداً على السبيكة والصلابة وخطر التشوه ومتطلبات السطح والخصائص النهائية. قد يزيل التشغيل الآلي الخشن قبل المعالجة الحرارية المادة السائبة ويترك سماحية لتصحيح التشوه. قد يتطلب التشغيل النهائي بعد المعالجة أدوات ومعاملات مختلفة. قد تحتاج بعض الميزات إلى حماية من إزالة الكربون أو القشور أو تلف السطح.
تؤثر قرارات التسلسل على نقاط الإسناد والفحص. قد يتحرك تجويف تم إنهاؤه قبل المعالجة الحرارية؛ وقد يتشوه جدار رقيق بعد إطلاق الإجهاد؛ وقد يلزم الطحن بعد التصليد. حدّد الأبعاد النهائية في كل حالة. لا تضع حدود الرسم النهائي على عملية وسيطة دون شرح الغرض منها.
يجب أن تربط تتبع المواد دفعة الطرق ودفعة المعالجة الحرارية ودفعة التشغيل الآلي والفحص النهائي. هذا مهم بشكل خاص عندما تشكل نتائج الاختبارات الميكانيكية أو سجلات العمليات الخاصة جزءاً من القبول.
الأدلة للأجزاء عالية الحمل تتجاوز الأبعاد
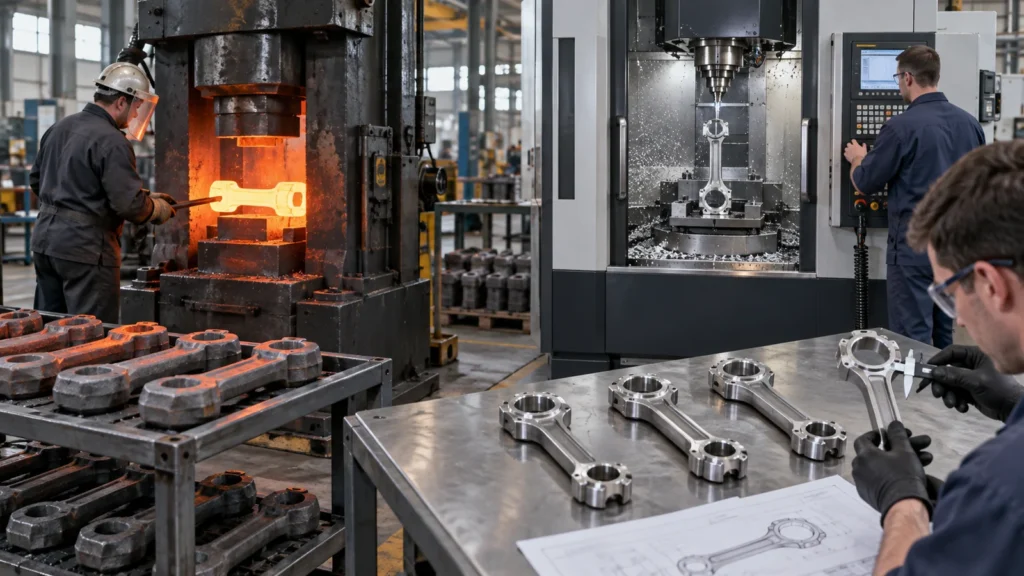 يثبت الفحص البعدي الهندسة، وليس الجودة الداخلية أو حالة المادة. اعتماداً على المخاطر، قد تشمل الخطة شهادات المواد، وسجلات المعالجة الحرارية، والصلابة، والاختبارات الميكانيكية، ودراسات تدفق الحبيبات، وفحص الجسيمات المغناطيسية أو الموجات فوق الصوتية، وفحوصات سلامة السطح، والتتبع. يجب أن يحدد العميل أو الجهة الهندسية المختصة المعيار المعمول به ومعايير القبول.
بالنسبة للأجزاء المشغّلة آلياً من المخزون، تحقق من اتجاه المخزون وشهادته حيث يكون الاتجاه مهماً. بالنسبة للمطروقات، حدّد مناطق أخذ العينات والفحص. بالنسبة لكليهما، احمِ الأسطح عالية الإجهاد من علامات الأدوات أو الحروق أو الانبعاجات أو الدمج العنيف الذي قد يقلل من أداء الكلال.
يجب أن تتطابق حزمة الجودة مع العواقب. الإفراط في اختبار حامل غير ضار يهدر التكلفة؛ ونقص تعريف جزء دوّار أو متعلق بالسلامة ينقل المخاطر إلى المراحل اللاحقة. نظرة عامة على قدرات الجودة يمكن أن يدعم تقييم الموردين، لكن المتطلبات الخاصة بالمشروع يجب أن تظل ضمن الوثائق الخاضعة للرقابة.
يجب أن يشمل اعتماد العينة الأولى أكثر من عينة مثالية واحدة عندما يكون تباين العملية مهمًا. راجع الأجزاء عبر التجاويف ومواضع القوالب والدفعات أو ظروف الإنتاج حسب الاقتضاء. الهدف هو فهم التباين الطبيعي للمسار قبل تثبيت تجهيزات وأدوات القياس النهائية للتصنيع حول قطعة خام واحدة مواتية.
تغييرات الموردين تتطلب إعادة تحقق خاضعة للرقابة. قد يؤدي تغيير مصدر الطرق أو مسار المعالجة الحرارية أو اتجاه المخزون أو إعداد التصنيع إلى تغيير الأدلة التي كانت مقبولة سابقًا. حدد التغييرات التي تتطلب إشعارًا وأي الاختبارات أو السجلات يجب تكرارها.
أربع حالات قرار
شغّل من المخزون بينما تتغير مواضع المحور والخلوصات. استخدم النموذج الأولي لتأكيد الهندسة، ثم أعد تقييم ما إذا كانت أحمال الإنتاج وحجمه تبرران قطعة خام مطروقة.
مقرنة عالية الخدمة
قد تعمل القطعة المطروقة الأولية على محاذاة المادة حول الذراعين وتقليل إزالة المخزون. شغّل نهائيًا التجاويف والأوجه والسنون من خطة مرجعية مرتبطة بالشكل شبه الصافي.
مبيت دقيق
إذا كان الأداء محكومًا بواجهات الأبعاد بدلًا من التحميل الاتجاهي، فقد يكون تصنيع القضبان أبسط حتى في الكميات المتكررة. لا تختر الطرق لمجرد ادعاء قوة عام.
عمود بديل بطلب غير مؤكد
قد يتجنب التصنيع من قضيب معتمد القوالب المخصصة والمخزون. قد يظل استخدام شكل مخزون مطروق قياسي ممكنًا إذا كان يلبي المواصفات واحتياج التوريد.
الأسئلة الشائعة حول الشراء
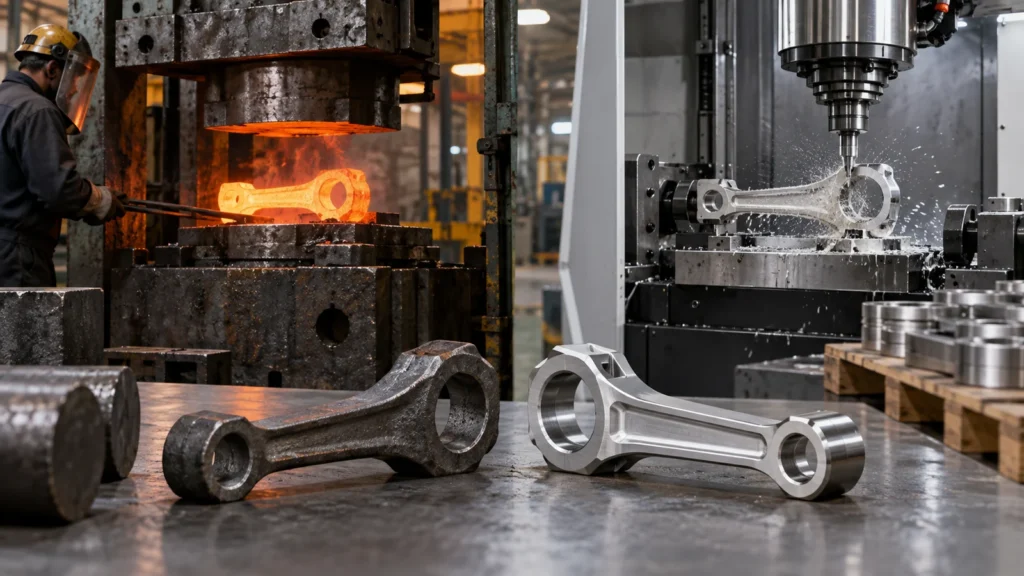
يزيل التصنيع المادة وقد يتقاطع مع نمط التدفق للمخزون الأولي أو القطعة المطروقة. ما إذا كان ذلك مهمًا يعتمد على عمق الإزالة واتجاه التدفق والهندسة والتحميل. راجع المناطق عالية الإجهاد مع متخصصي المواد والطرق.
هل يمكن لقطعة مطروقة أن تلبي التفاوتات النهائية دون CNC؟
قد تظل بعض الميزات غير الحرجة كما هي مطروقة، لكن التجاويف والملاءمات والسنون وأسطح الإحكام ومراجع القياس الدقيقة تحتاج عادةً إلى تشغيل أو تجليخ. وزّع المتطلبات حسب الميزة.
متى يكون القضيب المعدني (billet) الأفضل للإنتاج؟
يمكن أن يظل القضيب المعدني (billet) مناسبًا عندما تستمر تغييرات التصميم، أو لا تبرر الكميات استخدام القوالب، أو تكون الأشكال الهندسية ملائمة للتشغيل الآلي، أو تكون المادة الخام متاحة بسهولة، أو لا يتطلب الأداء نمط تدفق مطروق قريب من الشكل النهائي.
من ينبغي أن يملك نموذج السماحية؟
ينبغي أن يُتفق عليه بشكل مشترك بين أصحاب المصلحة في الطرق والتشغيل الآلي، مع سلطة تصميم واضحة. يجب أن يلبي النموذج متطلبات جدوى الطرق، والتنظيف، وتثبيت قطعة العمل، والهندسة النهائية، والفحص.
تفسر هذه الشروط لماذا ينبغي دائمًا تقييم مزايا وعيوب التصنيع الآلي CNC مقابل مسار التصنيع الكامل.