
Para muchos ejes, brazos, horquillas, cubos y conectores de alta carga, la ruta de fabricación real es pieza forjada en bruto más acabado por CNC. Esta guía parte del servicio mecánico y luego retrocede hasta la forma del material, el utillaje, el sobreespesor de mecanizado, la estrategia de referencias, el tratamiento térmico y la inspección.
Reemplace “¿Cuál es más resistente?” por “¿Qué debe sobrevivir?”
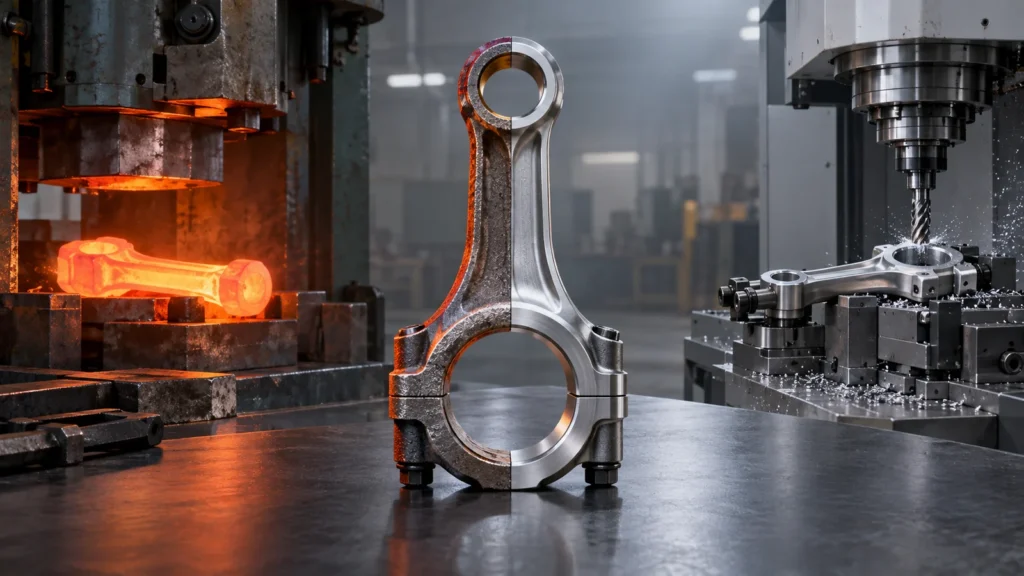 La resistencia no es una sola propiedad. El límite elástico, la resistencia última, la fatiga, el impacto, la tenacidad a la fractura, la dureza, el desgaste y el rendimiento a temperatura responden a preguntas diferentes. La geometría, la condición superficial, las entallas, la tensión residual, el tratamiento térmico y la dirección de carga pueden importar tanto como los valores nominales del material.
Una preforma forjada puede alinear el flujo del grano alrededor de una forma y reducir la discontinuidad en regiones altamente cargadas. Un componente mecanizado fabricado a partir de un material adecuado puede rendir muy bien, especialmente cuando su trayectoria de carga es simple y la condición del material es adecuada. El mecanizado desde macizo también da a los diseñadores flexibilidad para cambiar la geometría sin nuevos moldes de conformado.
Defina el modo de fallo antes de elegir la ruta. Si una unión experimenta flexión repetida, un eje giratorio sufre torsión o un brazo recibe impacto, la dirección y la concentración de la tensión deben orientar la decisión sobre el material y el proceso.
Deje que la trayectoria de carga lidere el plan de fabricación
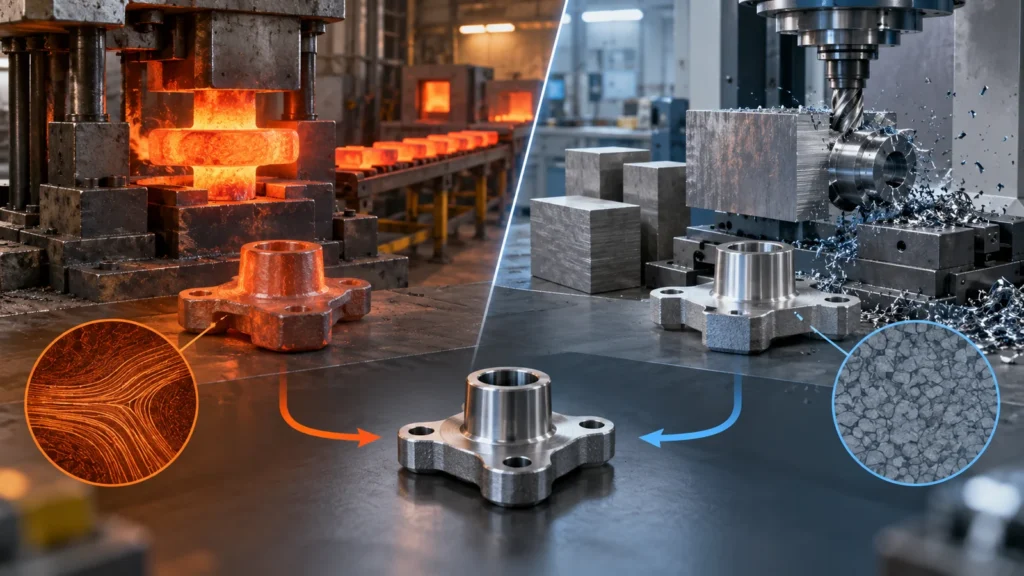 Marque dónde entra la fuerza, cómo viaja y dónde sale. Identifique cambios de sección, radios de acuerdo, estrías, agujeros, hombros, roscas y caras de contacto a lo largo de esa trayectoria. Las características que interrumpen el flujo o crean concentración de tensiones merecen especial atención, ya sea que la pieza sea forjada o mecanizada.
La forja puede colocar el material de manera eficiente alrededor de la trayectoria y crear una envolvente casi neta con un flujo favorable. También impone restricciones: ángulo de desmoldeo, rebaba, línea de partición, llenado del molde, transiciones de sección, acceso de herramientas y secuencia de conformado. El mecanizado puede crear detalles precisos y radios suaves controlados, pero cortar a través de la orientación de veta existente del material puede no reproducir un contorno forjado.
Los resultados de elementos finitos son tan útiles como sus datos de entrada. El modelo debe usar propiedades representativas del material real o de la condición de forja, el tratamiento térmico, el estado superficial y el espectro de cargas. La elección de fabricación debe ser parte de la verificación del diseño, no añadirse después de completar el informe de tensiones.
El tocho y el material forjado no son opuestos
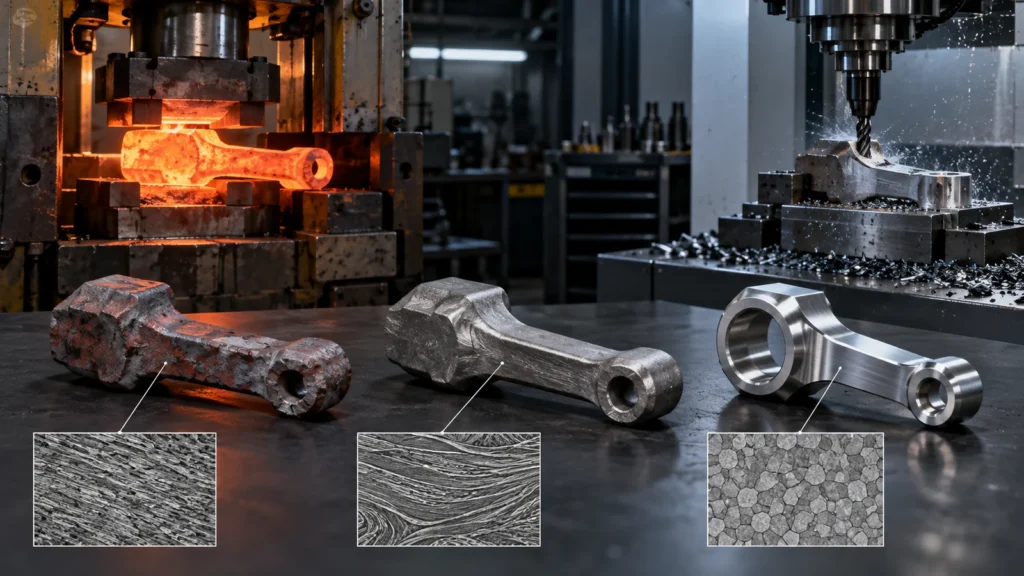 Las máquinas CNC cortan cualquier forma inicial controlada que seleccione la ruta. Puede ser placa laminada, barra extruida, tubo, pieza en bruto de fundición o forja. Por lo tanto, “forja versus CNC” a menudo compara un proceso de conformado primario con un proceso de acabado, más que alternativas mutuamente excluyentes.
Mecanizar un prototipo simple a partir de un tocho puede validar la geometría rápidamente. La producción puede pasar después a una forja en matriz cerrada que deje material para el mecanizado de acabado. Algunos programas continúan mecanizando desde el material en bruto porque la demanda, las revisiones o la geometría no justifican el utillaje de conformado. Otros usan una forma de material forjado estándar o en matriz abierta sin una matriz dedicada de casi neta.
Especifique la norma del material, el grado, la condición de material en bruto o forja, el tratamiento térmico y las necesidades de certificación. La Materiales para mecanizado CNC selección debe estar conectada a la ruta de suministro real y no solo al nombre de la aleación.
La geometría y el volumen definen la ruta en conjunto
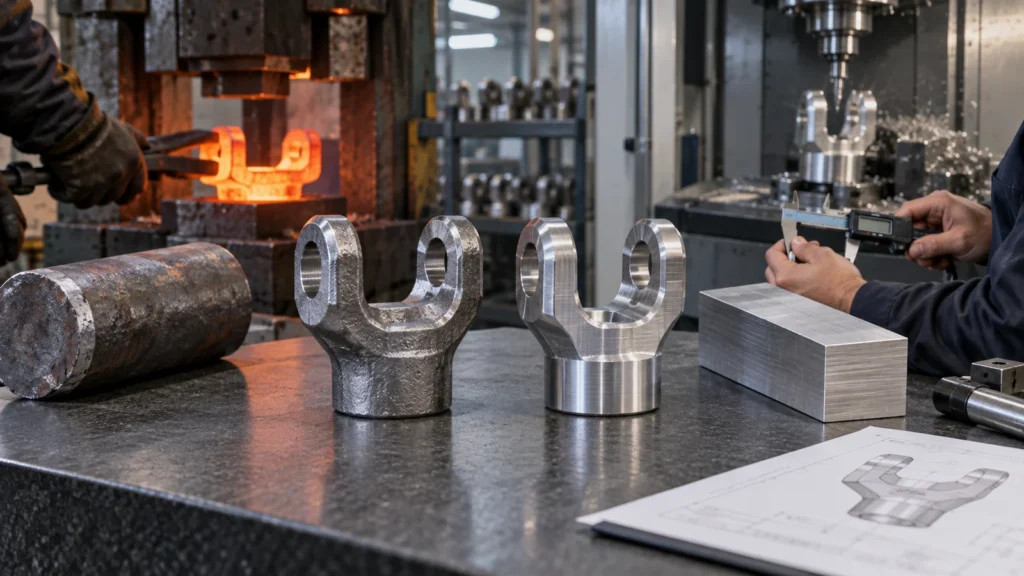
No existe un umbral de cantidad fiable sin la pieza. La complejidad del utillaje, el tamaño de la forja, la disponibilidad de prensa, la aleación, el tratamiento térmico, la reducción por mecanizado y la confianza en la previsión son factores determinantes. Una pieza de gran volumen con poca eliminación de material puede seguir siendo práctica desde stock; una forma de aleación costosa de volumen moderado puede beneficiarse antes de una preforma.
Planificación de un componente forjado y mecanizado
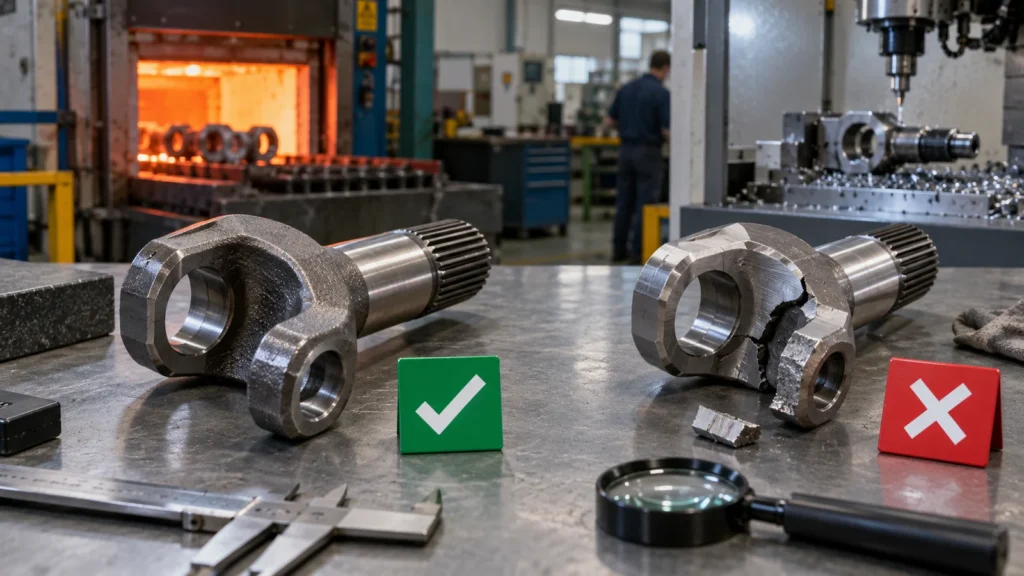 El plano de forja y el plano de pieza acabada deben funcionar conjuntamente. Defina la envolvente de forja, las regiones de plano de partición y rebaba, el ángulo de desmoldeo, el recorte, la eliminación de cascarilla, el enderezado si es necesario y el sobreespesor de mecanizado. Proporcione superficies o almohadillas de localización robustas para la primera operación. El sobreespesor debe cubrir la variación de forja evitando cortes innecesarios.
La estrategia de referencias comienza antes del primer corte de acabado. La sujeción inicial se localiza sobre una forma casi neta; las operaciones posteriores deben transicionar a referencias mecanizadas. Si la forja se tuerce o comba, el montaje debe distribuir el material de modo que todas las características críticas queden limpias. La simulación y el CAD nominal por sí solos no pueden sustituir la revisión física del sobreespesor y la localización.
Proteja el flujo de grano donde importa. La ventaja de una forja puede debilitarse si el mecanizado profundo elimina el flujo exterior beneficioso o sitúa superficies críticas en una región desfavorable. Los proveedores de forja y mecanizado deben acordar los cortes de sección y la eliminación de material en lugar de optimizar sus operaciones de forma independiente.
El recorte de rebaba y el estado de la línea de partición también afectan al mecanizado. Un desajuste de partición o una variación de recorte pueden interferir con el amarre, consumir sobreespesor o cambiar cómo asienta la primera operación. La especificación de forja debe identificar las áreas que puedan contactar con los utillajes y mantener la rebaba no controlada alejada de las superficies de localización funcionales.
La protección durante la manipulación comienza en la etapa de pieza en bruto. Abolladuras, cascarilla, esmerilado agresivo o identificación mixta pueden quedar posteriormente dentro de una región mecanizada crítica. Marque las superficies de alto riesgo y preserve la identidad del lote antes de que se añada valor mediante el tratamiento térmico y el trabajo de CNC.
El tratamiento térmico cambia la secuencia
El tratamiento térmico puede realizarse antes, entre o después de las etapas de mecanizado según la aleación, la dureza, el riesgo de distorsión, los requisitos superficiales y las propiedades finales. El mecanizado en desbaste antes del tratamiento térmico puede eliminar material en bruto y dejar sobreespesor para la corrección de la distorsión. El acabado después del tratamiento puede requerir herramientas y parámetros diferentes. Algunas características pueden necesitar protección frente a la descarburación, la cascarilla o el daño superficial.
Las decisiones de secuencia afectan a las referencias y a la inspección. Un taladro acabado antes del tratamiento térmico puede moverse; una pared delgada puede distorsionarse tras la liberación de tensiones; puede ser necesario el rectificado después del temple. Defina qué dimensiones son finales en cada estado. No coloque los límites del plano final sobre una operación intermedia sin explicar su propósito.
La trazabilidad del material debe conectar el lote de forja, el lote de tratamiento térmico, el lote de mecanizado y la inspección final. Esto es especialmente importante cuando los resultados de ensayos mecánicos o los registros de procesos especiales forman parte de la aceptación.
La evidencia para piezas de alta carga va más allá de las dimensiones
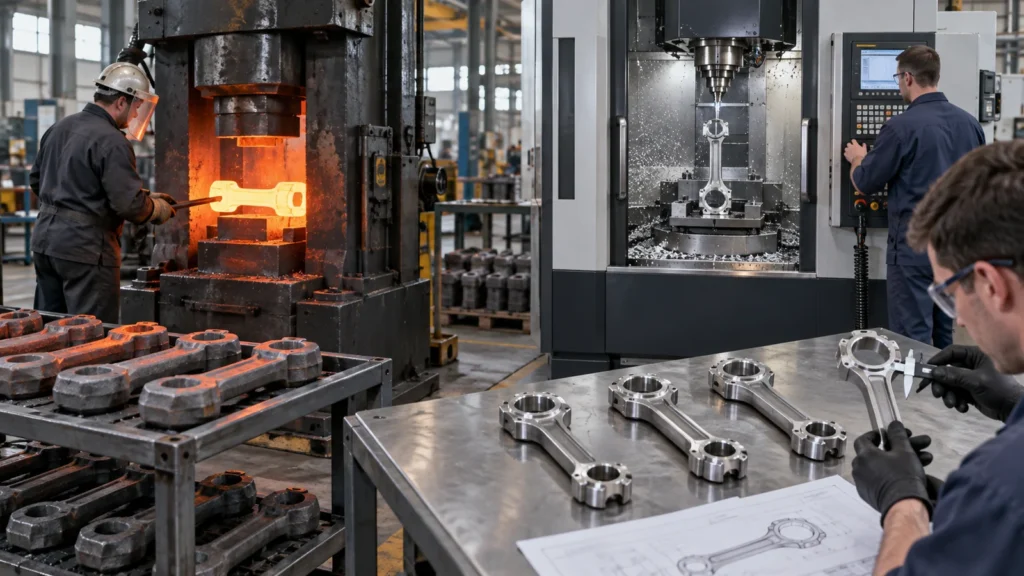 La inspección dimensional demuestra la geometría, no la calidad interna ni el estado del material. Según el riesgo, el plan puede incluir certificados de material, registros de tratamiento térmico, dureza, ensayos mecánicos, estudios de flujo de grano, examen por partículas magnéticas o ultrasonidos, verificaciones de integridad superficial y trazabilidad. La norma aplicable y los criterios de aceptación deben ser identificados por el cliente o la autoridad de ingeniería.
Para piezas mecanizadas desde stock, verifique la orientación del material y la certificación cuando la dirección sea importante. Para forjas, defina las regiones de muestreo y examen. Para ambas, proteja las superficies de alta tensión de marcas de herramienta, quemaduras, abolladuras o mezclas agresivas que podrían reducir el rendimiento a fatiga.
El paquete de calidad debe corresponder a la consecuencia. Someter a ensayos excesivos un soporte benigno desperdicia coste; definir de forma insuficiente una pieza rotativa o relacionada con la seguridad transfiere el riesgo aguas abajo. La descripción general de la capacidad de calidad del sitio puede apoyar la evaluación de proveedores, pero los requisitos específicos del proyecto siguen perteneciendo a los documentos controlados.
La aprobación de la primera pieza debe incluir más de una muestra ideal cuando la variación del proceso sea importante. Revise piezas de distintas cavidades, posiciones de molde, coladas o condiciones de producción según corresponda. El objetivo es comprender la variación normal de la ruta antes de que los utillajes y calibres de mecanizado final se fijen en torno a una única pieza en bruto favorable.
Los cambios de proveedor requieren una revalidación controlada. Una fuente de forja diferente, una ruta de tratamiento térmico distinta, una orientación del material en bruto o una configuración de mecanizado diferente pueden alterar la evidencia que se había aceptado previamente. Defina qué cambios requieren notificación y qué pruebas o registros deben repetirse.
Cuatro casos de decisión
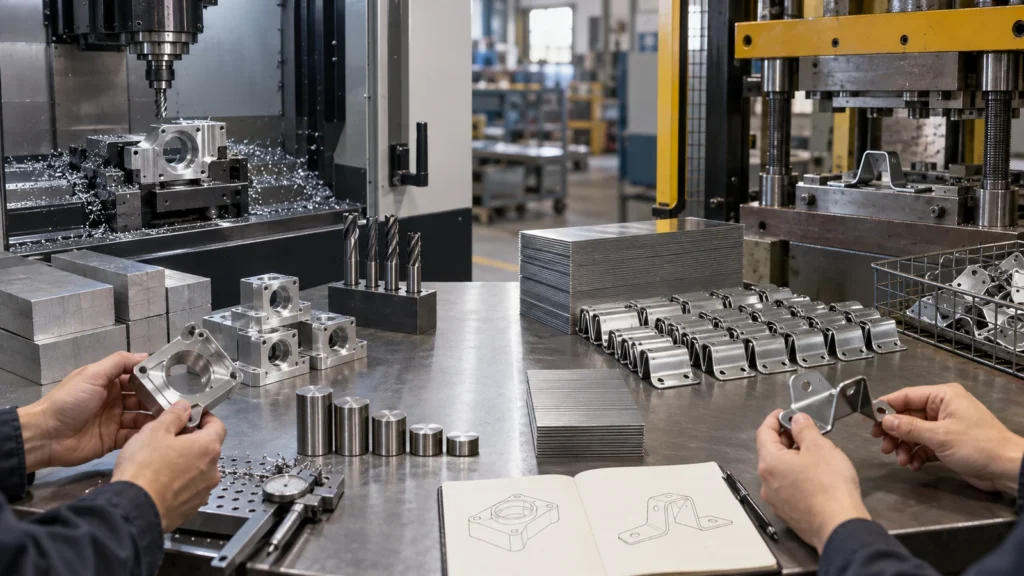
Mecanice desde material en bruto mientras las ubicaciones de los pivotes y las holguras estén cambiando. Use el prototipo para confirmar la geometría y luego reevalúe si las cargas de producción y el volumen justifican una pieza en bruto forjada.
Horquilla de alta exigencia
Una preforma forjada puede alinear el material alrededor de los brazos y reducir el material a eliminar. Termine el mecanizado de los agujeros, las caras y las roscas a partir de un plan de referencias vinculado a la forma casi neta.
Carcasa de precisión
Si el rendimiento está regido por interfaces dimensionales en lugar de por cargas direccionales, el mecanizado desde barra puede ser más sencillo incluso en cantidades repetitivas. No seleccione la forja solo por una afirmación genérica de resistencia.
Eje de repuesto con demanda incierta
El mecanizado desde barra certificada puede evitar matrices dedicadas e inventario. Aún puede usarse una forma estándar de material forjado si cumple con la especificación y la necesidad de suministro.
Preguntas frecuentes de compras
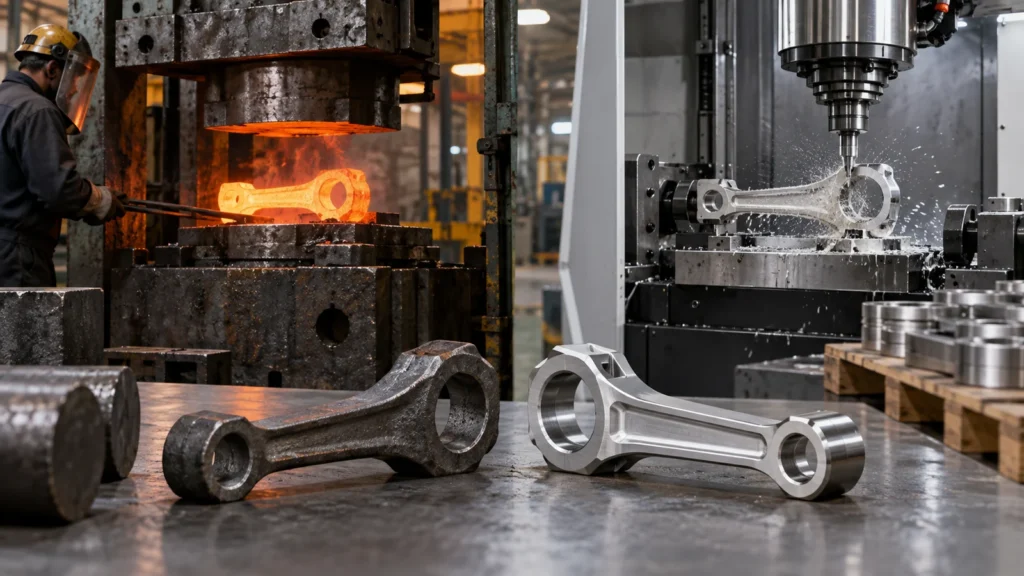
El mecanizado elimina material y puede intersecar el patrón de flujo del material en bruto inicial o de la forja. Si eso importa depende de la profundidad de eliminación, la dirección del flujo, la geometría y la carga. Revise las regiones altamente solicitadas con los especialistas en materiales y forja.
¿Puede una pieza forjada cumplir las tolerancias finales sin CNC?
Algunas características no críticas pueden permanecer tal como se forjan, pero los agujeros, los ajustes, las roscas, las caras de sellado y las referencias precisas comúnmente necesitan mecanizado o rectificado. Asigne los requisitos por característica.
¿Cuándo es la barra la mejor opción para producción?
El bloque puede seguir siendo apropiado cuando los cambios de diseño continúan, las cantidades no justifican los troqueles, la geometría es favorable al mecanizado, el material está fácilmente disponible o el rendimiento no requiere un patrón de flujo forjado casi neto.
¿Quién debería ser el propietario del modelo de tolerancia?
Debe acordarse conjuntamente entre las partes interesadas de forja y mecanizado, con una autoridad de diseño clara. El modelo debe satisfacer la viabilidad de forja, la limpieza, la sujeción de la pieza, la geometría final y las necesidades de inspección.
Estas condiciones explican por qué el ventajas y desventajas del mecanizado CNC siempre debe evaluarse frente a la ruta de fabricación completa.